
最佳的电缆桥架制造机器设置取决于您是否生产直桥架部分、配件或配件。使用 CNC 冲床 安装孔、槽、百叶窗和重复图案;对法兰、支架、弯头、三通和异径管使用 CNC 折弯机 ;使用光纤激光切割机或液压剪板机作为毛坯;并使用定制模具和冲模来保持重复配件的准确性。对于大容量直托盘部分,添加滚压成型线。对于电缆桥架配件、管道支架、金属支架和钣金组件等混合产品,灵活的冲孔 + 弯曲 + 切割单元通常是更好的首次投资。

用于折弯电缆桥架侧壁和法兰边缘的CNC折弯机
本指南介绍了每台核心机器、它们如何安装到典型的生产线中、要评估哪些规格,以及如何将机器选择与您计划制造的电缆桥架部分、附件、管道支架、金属支架和钣金组件相匹配。如需更广泛的设备选择,请比较 折弯机设备总览, CNC 冲床设备总览, 激光切割机设备总览, 剪板机集线器,以及 钣金制造成本降低指南.
快速回答:您需要哪些机器?
如果您想制造电缆桥架配件和相关钣金组件,请从产品图纸开始。具有许多孔和槽的零件需要 数控冲床。带法兰、U 形件、支架或支撑弯头的零件需要 折弯机机。扁坯可以通过以下方式制备 光纤激光切割机 对于灵活的形状或 液压剪板机 用于直矩形毛坯。重复孔型、百叶窗成型、压花和弯曲精度取决于合适的 模具.
1. 什么是电缆桥架制造?
电缆桥架制造是形成、切割和精加工用于在建筑和工业设施中支撑和敷设电缆的金属型材的过程。与通常是单根管的电缆导管不同,电缆桥架系统有多种结构形式——梯式、打孔式、实心底式、槽式和网格式——每种都需要不同的成型和切割操作。
制造流程始于金属卷材(通常为镀锌钢、不锈钢或铝,厚度通常为0.6mm至3.0mm),终于可安装的成品桥架段。关键操作包括:开卷和矫平、冲孔或开槽、辊压成型桥架轮廓、折弯机二次折弯,以及剪切至最终长度。
电缆桥架可作为单个段(通常长2-3米)单独生产,也可作为自动化生产线的一部分顺序完成所有操作。手动工作站设置和全自动生产线之间的选择取决于生产批量、桥架类型多样性及所需精度要求。
2。用于电缆桥架生产的 4 核心机
2.1 辊压成型机——型材成型专家
辊压成型机是电缆桥架生产的主力设备。它使金属带材连续通过一系列辊站,每个站逐步将材料成型为所需的桥架轮廓——通常为U形通道、C形通道或梯式侧边结构。
完整的电缆桥架辊压成型线包括:自动液压开卷机、矫平装置、伺服送料器、液压冲孔机(用于敲落孔和安装孔)、辊压成型站,以及输出端的飞剪或定长剪切机。生产速度通常在10至40米/分钟之间,具体取决于材料厚度和轮廓复杂程度。
辊压成型是大批量标准桥架轮廓生产的理想选择。在不同桥架宽度或高度之间切换需要更换辊压模具——对于准备充分的车间来说,这个过程通常需要1-3小时。
2.2 CNC折弯机——二次折弯和法兰成型

CNC折弯机可在辊压成型后实现精确的法兰折弯和轮廓校正
辊压成型后,电缆桥架轮廓通常需要二次操作,这些由折弯机完成:添加法兰折弯、闭合或打开桥架侧壁、成型连接片,或制造弯头、三通和十字等配件(这些难以在辊压线上生产)。
首选带有高级控制器(Delem、ESA 或 Cybelec)的 CNC 折弯机,因为电缆桥架弯曲通常需要每个零件进行多个弯曲,并具有精确的后挡料定位。吨位要求通常适中:40–160 吨取决于材料厚度和托盘宽度。对于大批量配件生产,双机联动折弯机设置(两台机器依次工作)可以使产量翻倍。
电缆桥架折弯工作的关键规格包括:工作台长度(必须容纳最长的桥架段,通常为2500-3200mm)、每分钟冲程数、后挡规轴数(X、R、Z1、Z2用于多轴定位),以及用于确保宽桥架折弯质量一致的挠度补偿系统。
2.3 冲床——孔和槽的制造

CNC冲床在电缆桥架壁上制造安装孔和通风孔
冲床制造使电缆桥架具有功能性的孔、敲落孔和槽:悬挂支架的安装孔、电力电缆敷设的散热通风孔,以及预冲连接点,用于在现场无需钻孔即可连接桥架段。
电缆桥架生产中使用两种主要的冲床配置。 转塔冲床 在旋转转塔中容纳多个工具站,允许在不停止生产的情况下快速切换孔尺寸和形状。 数控冲床 配备伺服电动或液压驱动器,精度高,非常适合沿托盘侧壁的常规穿孔图案。
对于高速电缆桥架生产线,"飞模"或"紧线"冲压系统在材料连续移动的同时让冲头与带材同步移动——消除了传统冲床的启停节拍,显著提高了打孔密集型桥架设计的产量。
2.4 剪切生产线——定长切割

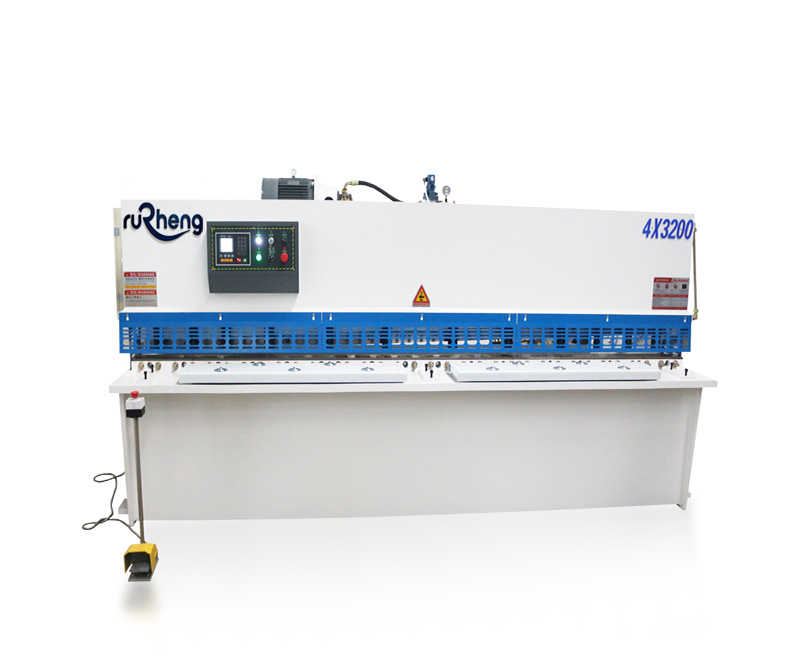
闸式剪切生产线为电缆桥架段提供干净、方正的切口
剪切机将成型的桥架轮廓切割至最终商业长度。电缆桥架生产中使用的两种主要类型是闸式剪切机(直刃液压剪切)和摆式剪切机(摆剪)。两者都能在所需长度处产生干净、方正的切口,且变形极小。
闸式剪切机使用固定上刀片和移动下刀片,在厚度达6mm的材料上提供高切割精度和光滑切口表面。摆式剪切机提供更快的循环时间,更适合较薄材料(0.6-3.0mm),这覆盖了大多数电缆桥架应用。两种类型都可以集成到带有伺服送料器的自动化生产线中,实现±0.5mm或更高的定长精度。
飞剪——在切割过程中与带材同步移动的剪切机——是高速辊压成型线的首选,因为它消除了暂停-切割循环并保持连续生产流。
3. 电缆桥架生产流程
典型的自动化电缆桥架生产线按以下顺序完成这些阶段:
开卷和矫平
液压开卷机展开金属卷材;多辊矫平机消除卷曲并确保带材平整、无应力,准备好进行冲压和成型。
冲压——孔、槽和敲落孔
CNC冲床或飞模系统在带材仍为平面时(在进入辊压成型站之前)制造安装孔、通风孔和连接预冲孔。
辊压成型——轮廓制造
矫平和冲孔后的带材通过连续的辊压成型站,被成型为目标的电缆桥架轮廓——梯式横档、打孔侧壁或实心底槽。
折弯机二次折弯
对于需要法兰调整的桥架配件(弯头、三通、十字)或零件,成型后的轮廓移至CNC折弯机进行额外的折弯操作。
剪切——定长切割
闸式剪切机或飞剪将连续的桥架轮廓切割至所需商业长度(通常为2000-3000mm)。
堆垛、捆绑和精加工
成品部件被自动堆叠、捆扎,并且可以根据腐蚀防护要求接受额外的精加工,例如镀锌、粉末涂层或热浸镀锌。
摆式剪切机为成型的电缆桥架段提供快速、干净的剪切
4. 电缆桥架类型与设备匹配
不同的电缆桥架设计对生产线有不同的要求。将桥架类型与设备配置相匹配是最重要的选型决策之一。
| 桥架类型 | 辊压成型 | 冲床 | 折弯机 | 剪切 |
|---|---|---|---|---|
| 梯式桥架 | 主要——需要横档插入工位 | 中等——导轨上的螺栓孔图案 | 低——主要是直段 | 标准切割 |
| 打孔桥架 | 带打孔模具的标准辊压成型 | 重型——全长的通风槽图案 | 低至中等 | 标准切割 |
| 实心底桥架 | 标准辊压成型,实心侧壁 | 低——主要是端部安装孔 | 中等——可能需要法兰闭合折弯 | 标准切割 |
| 槽式桥架 | 简单U形通道轮廓 | 低至中等 | 低——很少需要二次成型 | 标准切割 |
| 网格式桥架 | 焊接钢丝网,非辊压成型 | 最小 | 最小 | 标准切割 |
| 桥架配件(弯头、三通) | 不在辊压线上生产 | 连接孔图案 | 主要——所有配件折弯在折弯机上完成 | 配件组件切割 |
配件类别尤其重要:弯头、三通、四通和异径管无法在标准滚压成型线上生产。这些总是在 CNC 折弯机 上由展开坯料部件制成,然后连接并完成。设备齐全的电缆桥架车间既需要用于标准型材的高速轧制线,又需要用于生产配件的强大 折弯机 生产线。
5. 关键规格与选型指南
| 机器 | 电缆桥架关键规格 | 典型范围 |
|---|---|---|
| 辊压成型线 | 材料厚度、带材宽度、轮廓高度、线速度 | 0.6–3.0 mm;50–600 mm宽;10–40 m/min |
| 数控折弯机 | 吨位、工作台长度、后挡规轴数、挠度补偿 | 40–200吨;2500–3200mm工作台;4-6轴后挡规 |
| 冲床 | 转塔尺寸、冲次、最大材料厚度、伺服或液压 | 20-30工位转塔;200-1000次/分钟;可达6mm |
| 剪切生产线 | 切割宽度、刀片间隙调节、切割长度精度 | 切割宽度可达1600mm;长度精度±0.5mm |
5.1 辊压成型线对比纯折弯机配置
刚开始电缆桥架制造的车间面临一个根本性选择:投资专用辊压成型线,还是围绕CNC折弯机建立更灵活的工作站?
滚压成型生产线 可为标准型材生产提供最高产量 - 一旦型材和工装设置完毕,它就能以 10–40 米/分钟的速度运行,只需最少的劳动力。对于每天生产相同型材的专业大批量托盘制造商来说,这是正确的选择。
以 折弯机为中心的设置 (激光切割或剪切平板毛坯,然后折弯机成型)以吞吐量换取灵活性。它可以处理更广泛的托盘类型、定制尺寸和配件生产,而不会产生轧制生产线的转换损失。这种方法适合在其产品组合中添加电缆桥架的制造商或服务于多种项目的订单的制造商。
5.2 自动化与集成
现代电缆桥架生产线越来越与工厂管理系统(MES/ERP)集成,用于订单排程、生产跟踪和质量记录。关键集成点包括:NC程序存储和调用以实现快速产品切换、条码或二维码扫描以加载每个桥架类型的正确程序、冲床上自动刀具定位,以及输送和堆垛自动化以减少人工搬运。
对于面向国际市场的制造商,电缆桥架生产线应设计为满足相关标准,如NEMA VE 1(美国)、IEC 61537(国际)和BS EN 61537(欧洲),这些标准规定了机械性能、载荷额定值、耐腐蚀性和表面处理要求。
6。电缆桥架配件、管道支架和托架的报价清单
要推荐正确的数控冲孔、折弯机、激光切割、剪切和模具设置,如程首先需要产品和生产详细信息。完整的清单有助于避免引用太小、太慢或缺少关键工具的机器。
| 所需信息 | 重要性 |
|---|---|
| 产品图纸或样品照片 | 定义孔图案、折弯顺序、工具、毛坯形状和机器行程要求。 |
| 材料类型与厚度范围 | 确定折弯机吨位、冲切力、激光功率或剪切能力。 |
| 最大片材尺寸或卷材宽度 | 定义机器工作台尺寸、送料器尺寸、后挡料范围和切割宽度。 |
| 孔、槽、百叶及成型要求 | 确定标准冲孔工具是否足够或者是否需要定制模具。 |
| 日产量或月产量 | 帮助您在灵活的独立机器和自动化程度更高的生产线之间进行选择。 |
| 车间电压、可用空气和气体 | 确认电气配置以及激光辅助气体或气动工具是否实用。 |
对于以折弯机为中心的报价,请使用 折弯机报价表。对于以切割为重点的报价,请使用 激光切割机报价表。如果您需要完整的电缆桥架配件系列,包括冲孔、弯曲、切割和模具, 发送如程您的图纸和生产目标 所以我们可以推荐机器组合。
7。常见问题解答
开始电缆桥架制造需要哪些设备?
基本电缆桥架生产的最低配置包括矫平机或手动开卷机、用于打孔的冲床或激光切割系统、用于成型的辊压成型机或折弯机,以及用于定长切割的剪切机。设备完善的车间会增加自动开卷机、飞模冲孔、多工位辊压成型机、带多轴后挡规的CNC折弯机和自动堆垛设备。
CNC折弯机能否替代辊压成型线来生产电缆桥架?
CNC折弯机可以从平板毛料生产电缆桥架段,但对于直段生产,它比辊压成型线慢得多。折弯机成型更适合保留用于桥架配件(弯头、三通、变径管)和定制轮廓,这些不值得使用专用辊压模具。对于任何认真对待电缆桥架产量的生产,辊压线和折弯机作为互补机器一起使用效果最好。
电缆桥架制造使用哪些材料厚度?
最常见的范围是0.6mm到3.0mm。轻型打孔和网格式桥架通常使用0.6-1.5mm镀锌钢或铝。中型梯式和实心底桥架通常使用1.5-2.5mm。重载工业桥架可达到3.0mm或更厚,特别是采用不锈钢或热浸镀锌形式时。
电缆桥架辊压成型线的典型生产速度是多少?
生产速度在10到40米/分钟之间,取决于材料厚度、轮廓复杂程度和辊站数量。较薄材料(0.6-1.0mm)通常可以在此范围的高端速度运行。较重材料(2.0-3.0mm)由于涉及更大的力,通常在低端速度运行。
如何为电缆桥架选择闸式剪切机和摆式剪切机?
闸式剪切机在更宽和更厚的材料上提供更高的切割精度和更干净的切口——更适合重型工业电缆桥架。摆式剪切机在薄至中等材料(0.6-3.0mm)上更快、更节能,这覆盖了大多数标准电缆桥架生产。对于集成生产线,与辊压成型速度同步的飞剪提供了速度和精度的最佳组合。
一台机器可以制作电缆桥架配件、管道支架和金属支架吗?
没有哪一台机器是每项操作的最佳选择。 CNC 冲床可处理重复的孔、槽和成型特征; 折弯机处理弯曲和支架形状; 激光切割或剪板机准备空白;模具或冲模控制重复的形状。对于混合钣金组件,灵活的冲压 + 弯曲 + 切割单元通常比单一用途的滚压成型生产线更好。
我应该发送哪些信息来推荐电缆桥架机?
发送托盘图纸、材料牌号、厚度范围、托盘宽度和高度、孔或槽图案、配件类型、月产量目标、车间电压以及是否需要冲压、折弯、激光切割、剪切或模具。 然后,如程可以将设备单元与直托盘部分、配件和支架相匹配。
电缆桥架配件应使用折弯机还是滚压成型线?
使用滚压成型线生产具有稳定轮廓的大容量直托盘部分。将 CNC 折弯机用于产品组合经常变化的弯头、三通、异径管、盖板、支架和基于项目的配件。
8。结论
电缆桥架制造是一项专业工艺,需要在多种机器类型上进行协调投资。辊压成型线处理大批量轮廓生产。CNC折弯机增加了使车间真正灵活的配件和定制折弯能力。冲床或飞模系统提供使桥架具有功能性的孔和槽图案。剪切生产线以精确的定长输出结束整个过程。
最有效的电缆桥架制造商以集成或半集成方式运行所有四种机器类型,使用辊压线进行标准段输出,使用折弯机进行配件、定制工作和快速响应项目要求。这些机器共同提供2026年电缆桥架市场所需的产量、精度和灵活性的组合。
对于具有类似弯曲、冲压和成本控制要求的相邻制造市场,请查看我们的 金属仓储架制造指南, 太阳能支架结构制作指南, 和 钣金制造成本降低指南.
如果您正在规划电缆桥架生产线或评估设备升级, 请联系如程 ,获取与您的桥架类型、材料规格、图纸和生产目标相匹配的机器建议。
规划完整的钣金生产线
大多数应用项目都需要切割、弯曲和下游组装才能协同工作。从用于毛坯和型材的 光纤激光切割机器系列 开始,然后将零件与用于弯曲的正确 折弯机机器 相匹配。