
Лучшая настройка машины для производства кабельных лотков зависит от того, изготавливаете ли вы прямые секции лотка, фитинги или аксессуары. Используйте пробивной станок с ЧПУ для крепления отверстий, прорезей, решеток и повторяющихся рисунков; используйте листогибочный пресс с ЧПУ для фланцев, кронштейнов, колен, тройников и переходников; для заготовок используйте станок для лазерной резки или гидравлические ножницы; и используйте специальные формы и штампы, чтобы обеспечить точность повторяющихся аксессуаров. Для производства прямых лотков большого объема добавьте линию профилирования. Для смешанной продукции, такой как аксессуары для кабельных лотков, опоры для труб, металлические кронштейны и компоненты из листового металла, гибкая ячейка для штамповки + гибки + резки часто является лучшей первой инвестицией.

Листогибочный пресс с ЧПУ для гибки боковых стенок и кромок кабельных лотков
В этом руководстве рассказывается о каждой основной машине, о том, как они вписываются в типичную производственную линию, какие характеристики следует оценить и как подобрать машину к секциям кабельных лотков, аксессуарам, опорам для труб, металлическим кронштейнам и компонентам из листового металла, которые вы планируете производить. Для более широкого выбора оборудования сравните Ступица листогибочного станка, Центр штамповочного станка с ЧПУ, концентратор станка для лазерной резки, ступица режущей машиныи Руководство по снижению затрат на изготовление листового металла.
Быстрый ответ: какие машины вам нужны?
Если вы хотите изготовить аксессуары для кабельных лотков и соответствующие компоненты из листового металла, начните с чертежей изделия. Детали с большим количеством отверстий и пазов нуждаются в штамповочный станок с ЧПУ. Детали с фланцами, U-образными формами, кронштейнами или опорными изгибами требуют листогибочный пресс. Плоские заготовки можно приготовить волоконный лазер для резки для гибких форм или гидравлические гильотинные ножницы для прямых прямоугольных заготовок. Повторяющиеся рисунки отверстий, формирование жалюзи, точность тиснения и изгиба зависят от подходящего формы и штампы.
| Покупатель продукта | Основные процессы | Рекомендуемая комбинация машин |
|---|---|---|
| Аксессуары для кабельных лотков | Резка заготовок, штамповка, долбление, гибка, сборка фитингов | Пробивной станок с ЧПУ + листогибочный пресс + лазерная резка или резка + специальные формы |
| Опоры для труб | Перфорация отверстий, U-образная гибка, формирование кронштейнов, резка толстых листов. | Пробивной станок с ЧПУ + гидравлический листогибочный пресс + набор инструментов |
| Металлические брекеты | Резка профиля, перфорация, формовка нескольких изгибов | Станок для лазерной резки с оптоволокном или Штамповочный станок с ЧПУ + листогибочный пресс |
| Стандартные прямые секции кабельного лотка | Размотка, штамповка, профилирование, летучая резка | Линия профилирования + линейная штамповка + летучие ножницы + листогибочный пресс для фитингов |
1. Что такое производство кабельных лотков?
Производство кабельных лотков — это процесс формовки, резки и обработки металлических профилей, которые поддерживают и направляют электрические кабели в зданиях и промышленных объектах. В отличие от кабельного канала, который обычно представляет собой одну трубу, системы кабельных лотков имеют несколько конструктивных форм — лестничные, перфорированные, глуходонные, коробчатые и проволочные — каждая из которых требует различных операций формовки и резки.
Производственный процесс начинается с металлических рулонов (оцинкованная сталь, нержавеющая сталь или алюминий, обычно толщиной от 0,6 до 3,0 мм) и заканчивается готовыми секциями лотков, готовыми к установке. Основные операции включают: размотку и правку, пробивку отверстий или щелей, профилирование лотка прокаткой, вторичную гибку на прессе и обрезку до конечной длины.
Кабельные лотки производятся либо как отдельные секции (обычно длиной 2–3 метра), либо в составе автоматизированной производственной линии, выполняющей все операции последовательно. Выбор между ручной установкой и полностью автоматизированной линией зависит от объёма производства, разнообразия типов лотков и требуемой точности.
2 . Стержневые станки 4 для производства кабельных лотков
2.1 Станок профилирования прокаткой — профилегибочный станок
Станок профилирования прокаткой является основным оборудованием для производства кабельных лотков. Он непрерывно пропускает металлическую полосу через ряд роликовых секций, каждая из которых постепенно придаёт материалу нужную форму лотка — обычно это U-образный, C-образный или лестничный профиль.
Полная линия профилирования прокаткой для кабельных лотков включает: автоматическую гидравлическую размотку, правильное устройство, сервопривод подачи, гидравлический просечной станок (для просечек и монтажных отверстий), секции профилирования прокаткой и летучие ножницы или ножницы фиксированной длины на выходе. Скорость производства обычно составляет от 10 до 40 метров в минуту в зависимости от толщины материала и сложности профиля.
Профилирование прокаткой идеально подходит для крупносерийного производства стандартных профилей лотков. Переход на другую ширину или высоту лотка требует замены роликового инструмента — процесс, который обычно занимает 1–3 часа для хорошо подготовленного цеха.
2.2 Листогибочный пресс с ЧПУ — вторичная гибка и формовка кромок

Листогибочный пресс с ЧПУ обеспечивает точную гибку кромок и корректировку профиля после прокатки
После профилирования прокаткой профили кабельных лотков часто требуют вторичных операций, которые выполняет пресс: добавление гибов кромок, закрытие или открытие боковых стенок лотка, формовка соединительных язычков или создание соединительных элементов (отводов, тройников и крестовин, которые нелегко изготовить на линии прокатки).
Листогибочный пресс с ЧПУ и усовершенствованным контроллером (Delem, ESA или Cybelec) предпочтителен, поскольку для гибки кабельных лотков часто требуется несколько изгибов на деталь с точным позиционированием заднего упора. Требования к тоннажу обычно умеренные: 40–160 тонн в зависимости от толщины материала и ширины лотка. При крупносерийном производстве фитингов тандемная установка листогибочного пресса (два станка, работающих последовательно) может удвоить производительность.
Ключевые характеристики для работы пресса с кабельными лотками включают: длину стола (должна вмещать самую длинную секцию лотка, обычно 2500–3200 мм), число ходов в минуту, количество осей заднего упора (X, R, Z1, Z2 для многокоординатного позиционирования) и систему компенсации прогиба для стабильного качества гибки широких лотков.
2.3 Просечной станок — создание отверстий и щелей

Просечной станок с ЧПУ создаёт монтажные отверстия и вентиляционные щели в стенках кабельных лотков
Просечные станки создают отверстия, просечки и щели, которые делают кабельные лотки функциональными: монтажные отверстия для подвесных кронштейнов, вентиляционные щели для отвода тепла в силовых кабельных трассах и предварительно пробитые точки соединения для стыковки секций без сверления на месте.
При производстве кабельных лотков используются две основные конфигурации пуансонов. Револьверные пробивные прессы содержат несколько инструментальных станций во вращающейся револьверной головке, что позволяет быстро переключаться между размерами и формами отверстий без остановки производства. Пробивные станки с ЧПУ с сервоэлектрическими или гидравлическими приводами обеспечивают высокую точность и хорошо подходят для перфорации с равномерным рисунком вдоль боковых стенок лотков.
Для высокоскоростных линий кабельных лотков системы пробивки «с летучей матрицей» или «tight-line» перемещают материал непрерывно, а пуансон движется вместе со strip — устраняя старт-стопный ритм обычных просечных станков и значительно увеличивая производительность для лотков с интенсивной перфорацией.
2.4 Линия резки — обрезка по длине

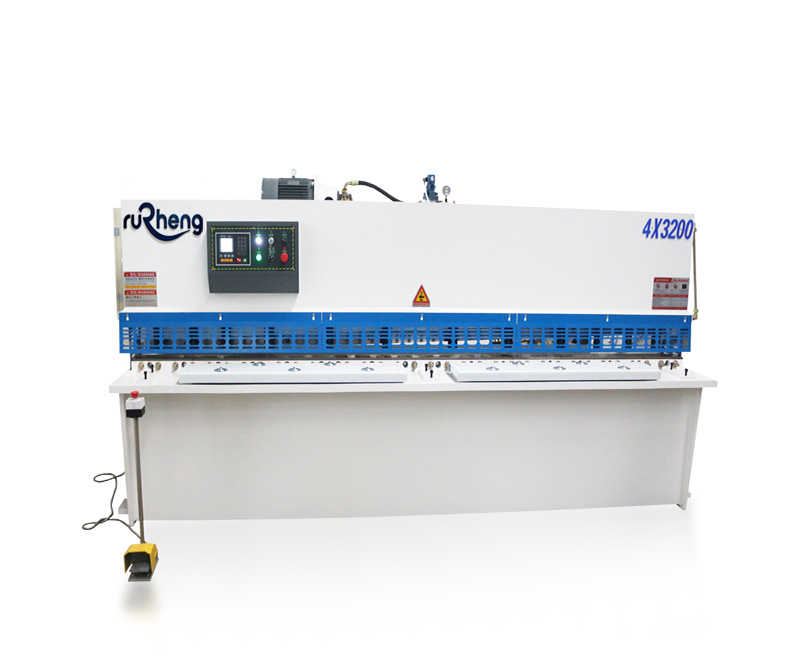
Гильотинная линия резки обеспечивает чистые, перпендикулярные резы секций кабельных лотков
Ножницы обрезают сформированный профиль лотка до нужной коммерческой длины. Два основных типа, используемых в производстве кабельных лотков, — это гильотинные ножницы (гидравлические с прямому лезвием) и маятниковые ножницы. Оба типа обеспечивают чистый, перпендикулярный рез нужной длины с минимальными искажениями.
Гильотинные ножницы используют неподвижное верхнее лезвие и подвижное нижнее, обеспечивая высокую точность резки и гладкие поверхности реза на материале толщиной до 6 мм. Маятниковые ножницы предлагают более быстрые циклы и лучше подходят для более тонких материалов (0,6–3,0 мм), что охватывает большую часть применений кабельных лотков. Оба типа могут быть интегрированы в автоматическую линию с сервоподачей для точности обрезки по длине ±0,5 мм или лучше.
Летучие ножницы, которые движутся вместе со strip во время резки, предпочтительны для высокоскоростных линий профилирования прокаткой, поскольку устраняют цикл пауза-резка и поддерживают непрерывный производственный поток.
3. Технологический процесс производства кабельных лотков
Типичная автоматизированная линия производства кабельных лотков проходит следующие этапы последовательно:
Размотка и правка
Гидравлическая размотка разматывает металлический рулон; многороликовый правильный станок удаляет изгиб рулона и обеспечивает плоскую, без напряжений полосу, готовую для пробивки и формовки.
Пробивка — отверстия, щели и просечки
Просечной станок с ЧПУ или система с летучей матрицей создаёт монтажные отверстия, вентиляционные щели и предварительные просечки соединений, пока полоса ещё плоская, до её входа в секции профилирования.
Профилирование прокаткой — создание профиля
Выправленная и пробитая полоса проходит через последовательные секции профилирования прокаткой, которые придают ей нужный профиль кабельного лотка — лестничный поручень, перфорированную боковину или глуходонный короб.
Вторичная гибка на прессе
Для фасонных элементов лотков (отводов, тройников, крестовин) или деталей, требующих регулировки кромок, сформированный профиль поступает на листогибочный пресс с ЧПУ для дополнительных операций гибки.
Резка — обрезка по длине
Гильотинные или летучие ножницы обрезают непрерывный профиль лотка до нужной коммерческой длины (обычно 2000–3000 мм).
Складирование, пакетирование и отделка
Готовые секции автоматически складываются, пакетируются и могут подвергаться дополнительной отделке, такой как цинкование, порошковая окраска или горячее цинкование, в зависимости от требований к защите от коррозии.
Маятниковые ножницы обеспечивают быструю и чистую резку сформированных секций кабельных лотков
4. Типы кабельных лотков и подбор станков
Различные конструкции кабельных лотков предъявляют разные требования к производственной линии. Соответствие типа лотка конфигурации станка — одно из важнейших решений при выборе оборудования.
| Тип лотка | Профилирование прокаткой | Просечной станок | листогибочный пресс | Резка |
|---|---|---|---|---|
| Лестничный лоток | Основной — требуются станции вставки перекладин | Умеренная — отверстия под болты на направляющих | Низкая — в основном прямые секции | Стандартная резка |
| Перфорированный лоток | Стандартное профилирование прокаткой с перфорационным инструментом | Интенсивная — вентиляционные щели по всей длине | Низкая-средняя | Стандартная резка |
| Глуходонный лоток | Стандартное профилирование прокаткой, сплошные стенки | Низкая — в основном монтажные отверстия на концах | Средняя — может потребоваться подгибка кромок | Стандартная резка |
| Коробчатый лоток | Простой U-образный профиль | Низкая-средняя | Низкая — редко требуется вторичная формовка | Стандартная резка |
| Проволочный лоток | Сварная проволочная сетка, не прокатная | Минимальная | Минимальная | Стандартная резка |
| Фасонные элементы (отводы, тройники) | Не производится на линии прокатки | Отверстия для соединений | Основная — вся гибка фасонных изделий на прессе | Резка элементов фасонных изделий |
Категория фитингов особенно важна: колена, тройники, крестовины и переходники не могут быть изготовлены на стандартной линии профилирования. Они всегда изготавливаются на листогибочном прессе с ЧПУ из плоских заготовок, затем соединяются и обрабатываются. Хорошо оборудованному цеху кабельных лотков необходима как высокоскоростная линия прокатки стандартных профилей, так и мощный листогибочный пресс для производства фитингов.
5. Ключевые характеристики и руководство по выбору
| Машина | Ключевые характеристики для кабельного лотка | Типичный диапазон |
|---|---|---|
| Линия профилирования прокаткой | Толщина материала, ширина полосы, высота профиля, скорость линии | 0,6–3,0 мм; 50–600 мм ширина; 10–40 м/мин |
| Листогибочный пресс с ЧПУ | Тоннаж, длина стола, оси заднего упора, компенсация прогиба | 40–200 тонн; стол 2500–3200 мм; 4–6 осей заднего упора |
| Просечной станок | Размер револьверной головки, частота ударов, макс. толщина материала, серво или гидравлика | Револьверная головка 20–30 позиций; 200–1000 ударов/мин; до 6 мм |
| Линия резки | Ширина резки, регулировка зазора лезвий, точность длины реза | Ширина реза до 1600 мм; точность длины ±0,5 мм |
5.1 Линия прокатки в сравнении с установка только с прессом
Цеха, начинающие производство кабельных лотков, сталкиваются с фундаментальным выбором: инвестировать в специализированную линию профилирования прокаткой или построить более гибкую рабочую станцию на базе листогибочного пресса с ЧПУ?
Линия профилирования обеспечивает максимальную производительность при производстве стандартных профилей — после настройки профиля и оснастки она работает со скоростью 10–40 м/мин с минимальными трудозатратами. Это правильный выбор для специализированных производителей лотков в больших объемах, ежедневно производящих один и тот же профиль.
Установка , ориентированная на листогибочный пресс (лазерная резка или резка плоских заготовок, а затем формовка листогибочного пресса), обеспечивает производительность в обмен на гибкость. Он обрабатывает более широкий спектр типов лотков, нестандартных размеров и производство фитингов без необходимости переналадки, как на рулонной линии. Этот подход подходит производственным цехам, добавляющим кабельные лотки в свой ассортимент продукции, или производителям, выполняющим заказы на основе проектов с большим разнообразием.
5.2 Автоматизация и интеграция
Современные линии кабельных лотков всё чаще интегрируются с системами управления производством (MES/ERP) для планирования заказов, отслеживания производства и регистрации качества. Ключевые точки интеграции включают: хранение и вызов УП для быстрой смены продукции, сканирование штрих-кодов или QR-кодов для загрузки правильной программы для каждого типа лотка, автоматическое позиционирование инструмента на просечных станках и автоматизацию конвейера и штабелирования для сокращения ручного труда.
Для производителей, ориентированных на международные рынки, линии производства кабельных лотков должны быть спроектированы для соответствия соответствующим стандартам, таким как NEMA VE 1 (США), IEC 61537 (международный) и BS EN 61537 (Европа), которые определяют механические свойства, грузоподъёмность, коррозионную стойкость и требования к обработке поверхности.
6 . Контрольный список цен на аксессуары для кабельных лотков, опоры для труб и кронштейны
Чтобы рекомендовать правильную штамповку с ЧПУ, листогибочный пресс, лазерную резку, резку и настройку инструментов, Rucheng сначала нужны сведения о продукте и производстве. Полный контрольный список помогает избежать предложения о слишком маленьком, слишком медленном станке или отсутствии основного инструмента.
| Необходимая информация | Важность |
|---|---|
| Чертежи продукта или образцы фотографий | Определяет расположение отверстий, последовательность гибки, оснастку, форму заготовки и требования к перемещению станка. |
| Тип материала и диапазон толщин | Определяет тоннаж листогибочного пресса, силу штамповки, мощность лазера или способность сдвига. |
| Максимальный размер листа или ширина рулона | Определяет размер стола станка, размер устройства подачи, диапазон заднего упора и ширину резки. |
| Требования к отверстию, пазу, жалюзи и формованию | Определяет, достаточно ли стандартных инструментов для штамповки или требуются специальные формы. |
| Ежедневный или ежемесячный объем производства | Помогает выбирать между гибкими автономными машинами и более автоматизированной производственной линией. |
| Напряжение цеха, доступный воздух и газ | Подтверждает электрическую конфигурацию и целесообразность применения лазерного вспомогательного газа или пневматического инструмента. |
Для получения предложения по листогибочному прессу используйте Форма запроса цены на листогибочный пресс. Для получения ценового предложения, ориентированного на резку, используйте Форма расчета стоимости станка для лазерной резки. Если вам нужна полная линия аксессуаров для кабельных лотков с штамповкой, гибкой, резкой и формами, отправьте Rucheng ваши чертежи и производственный план поэтому мы можем порекомендовать комбинацию машин.
7 . Часто задаваемые вопросы
Какие станки нужны для начала производства кабельных лотков?
Минимальная комплектация для базового производства кабельных лотков включает правильный станок или ручную размотку, просечной станок или лазерную систему резки для отверстий, станок профилирования прокаткой или пресс для формовки и ножницы для обрезки по длине. Полностью оснащённый цех добавляет автоматическую размотку, пробивку с летучей матрицей, многоклетьевой профилегибочный станок, листогибочный пресс с ЧПУ с многокоординатным задним упором и автоматическое штабелирование.
Может ли листогибочный пресс с ЧПУ заменить линию профилирования прокаткой для кабельных лотков?
Листогибочный пресс с ЧПУ может производить секции кабельных лотков из плоских заготовок, но он значительно медленнее линии профилирования прокаткой для производства прямых секций. Формовка на прессе лучше подходит для фасонных изделий (отводов, тройников, переходов) и нестандартных профилей, где объём не оправдывает специализированный прокатный инструмент. Для серьёзных объёмов производства кабельных лотков линия прокатки и пресс лучше всего работают как взаимодополняющие станки.
Какие толщины материалов используются в производстве кабельных лотков?
Наиболее распространённый диапазон — от 0,6 до 3,0 мм. Лёгкие перфорированные и проволочные лотки обычно используют оцинкованную сталь или алюминий толщиной 0,6–1,5 мм. Средние лестничные и глуходонные лотки обычно используют 1,5–2,5 мм. Тяжёлые промышленные лотки для высоконагруженных применений могут достигать 3,0 мм или более, особенно в исполнении из нержавеющей стали или горячего цинкования.
Какова типичная скорость производства линии профилирования прокаткой для кабельных лотков?
Скорость производства составляет от 10 до 40 метров в минуту в зависимости от толщины материала, сложности профиля и количества роликовых клетей. Более тонкие материалы (0,6–1,0 мм) часто могут работать в верхней части этого диапазона. Более толстые материалы (2,0–3,0 мм) обычно работают в нижней части из-за больших задействованных сил.
Как выбрать между гильотинными и маятниковыми ножницами для кабельных лотков?
Гильотинные ножницы обеспечивают более высокую точность резки и более чистый рез на более широком и толстом материале — лучше подходят для тяжёлых промышленных кабельных лотков. Маятниковые ножницы быстрее и более энергоэффективны для тонкого и среднего материала (0,6–3,0 мм), что охватывает большую часть стандартного производства кабельных лотков. Для интегрированной производственной линии летучие ножницы, синхронизированные со скоростью профилирования прокаткой, предлагают лучшее сочетание скорости и точности.
Может ли одна машина производить аксессуары для кабельных лотков, опоры для труб и металлические кронштейны?
Ни одна машина не является лучшим выбором для каждой операции. Штамповочный станок с ЧПУ обрабатывает повторяющиеся отверстия, пазы и формованные элементы; листогибочный пресс обрабатывает изгибы и формы кронштейнов; станок лазерной резки или резки подготавливает заготовки; а формы или штампы контролируют повторяющиеся формы. Для смешанных компонентов из листового металла гибкая ячейка штамповки + гибки + резки обычно лучше, чем одноцелевая линия профилирования.
Какую информацию я должен отправить, чтобы получить рекомендации по машине для кабельных лотков?
Отправляйте чертежи лотков, марку материала, диапазон толщины, ширину и высоту лотка, схемы отверстий или прорезей, типы аксессуаров, месячный план производительности, напряжение в мастерской, а также информацию о том, нужна ли вам штамповка, гибка, лазерная резка, резка или формы. Затем Rucheng может сопоставить ячейку оборудования с прямыми секциями лотка, фитингами и кронштейнами.
Должны ли аксессуары для кабельных лотков использовать листогибочный пресс или линию профилирования?
Используйте линию профилирования для производства прямых лотков большого объема со стабильными профилями. Используйте листогибочный пресс с ЧПУ для колен, тройников, переходников, крышек, кронштейнов и аксессуаров для проектов, где ассортимент продукции часто меняется.
8 . Заключение
Производство кабельных лотков — это специальная дисциплина, требующая скоординированных инвестиций в несколько типов станков. Линия профилирования прокаткой обеспечивает крупносерийное производство профилей. Листогибочный пресс с ЧПУ добавляет возможность изготовления фасонных изделий и гибки по индивидуальному заказу, что делает цех по-настоящему гибким. Просечной станок или система с летучей матрицей обеспечивает рисунки отверстий и щелей, делающие лотки функциональными. Линия резки завершает процесс точным выходным параметром обрезки по длине.
Наиболее эффективные производители кабельных лотков эксплуатируют все четыре типа станков в интегрированной или полуинтегрированной конфигурации, используя прокатную линию для выпуска стандартных секций и пресс для фасонных изделий, индивидуальных работ и быстрого реагирования на требования проекта. Вместе эти станки обеспечивают сочетание производительности, точности и гибкости, которое требует рынок кабельных лотков в 2026 году.
Для соседних производственных рынков с аналогичными требованиями к гибке, штамповке и контролю затрат ознакомьтесь с нашим Руководство по изготовлению металлических стеллажей для хранения, Руководство по изготовлению монтажной конструкции солнечной батареии Руководство по снижению затрат на изготовление листового металла.
Если вы планируете линию по производству кабельных лотков или оцениваете модернизацию оборудования, свяжитесь с Rucheng для получения рекомендаций по машинам, соответствующим типам ваших лотков, спецификациям материалов, чертежам и производственным целям.
Готовы организовать свою линию производства кабельных лотков?
Получите экспертные рекомендации по штамповочным станкам с ЧПУ, листогибочным прессам, линиям лазерной резки или резки, а также специальным инструментам для аксессуаров кабельных лотков, опор для труб и металлических кронштейнов.
Отправить чертежи для рекомендации →Планирование полной линии по производству листового металла
В большинстве прикладных проектов для совместной работы требуется резка, гибка и последующая сборка. Начните с станков для лазерной резки для заготовок и профилей, затем сопоставьте детали с подходящим станком для гибочного пресса для гибки.
- Выбор мощности лазера помогает определить производительность резки в зависимости от материала и толщины.
- Расчет тоннажа листогибочного пресса помогает определить производительность гибки по материалу, длине и открытию V-образной матрицы.
- Установка завода по производству листового металла объединяет оборудование для лазерной резки, штамповки, резки, гибки и формовки в один рабочий процесс.