
Чтобы рассчитать тоннаж листогибочного пресса, начните с прочности материала на разрыв, толщины листа, длины изгиба и отверстия V-образной матрицы. Результат покажет вам минимальную силу изгиба для одного изгиба; тогда машина должна включать резервные мощности для гибки по всей длине, нержавеющей стали, высокопрочной стали, ограничений по инструментам и будущих работ. Используйте приведенную ниже таблицу в качестве практического руководства по открытию V-образной матрицы листогибочного пресса, затем сравните варианты машины в руководстве для листогибочного станка или попросите Rucheng проверить результат по чертежам.
| Ваши требования | Лучшая страница Rucheng | Используйте его для |
|---|---|---|
| Нужна формула, диаграмма и правила расчета машины. | Это руководство по расчету тоннажа | Понимание того, почему сила меняется в зависимости от материала, V-образного штампа, длины изгиба и запаса. |
| Нужен быстрый результат за один рисунок | Бесплатный калькулятор гибки листогибочного пресса | Расчет кН, тонн, внутреннего радиуса, минимального фланца и рекомендуемого V-образного штампа. |
| Нужна стоимость станка после расчета | Форма заявки на листогибочный пресс | Отправка материала, толщины, длины изгиба, чертежей и объема производства. |
| Расчетная потребность | Рекомендуемый путь машины | Данные котировки для отправки |
|---|---|---|
| Обычный тоннаж листового металла с высокой повторяемостью | Электрогидравлический гибочный пресс с ЧПУ | Материал, диапазон толщины, длина изгиба, допуск, требования к контроллеру и заднему упору. |
| Высокая сила для толстых листов или конструктивных элементов | Гибочный пресс для тяжелых условий эксплуатации | Марка пластины, максимальная толщина, внутренний радиус, вес детали, ограничения по оснащению и обращению. |
| Большая длина изгиба, превышающая одну стандартную станину станка | Тандемная система листогибочных прессов | Общая длина изгиба, вес детали, необходимость синхронизации, доступ к крану и планировка пола. |
1. Что такое тоннаж листогибочного пресса?
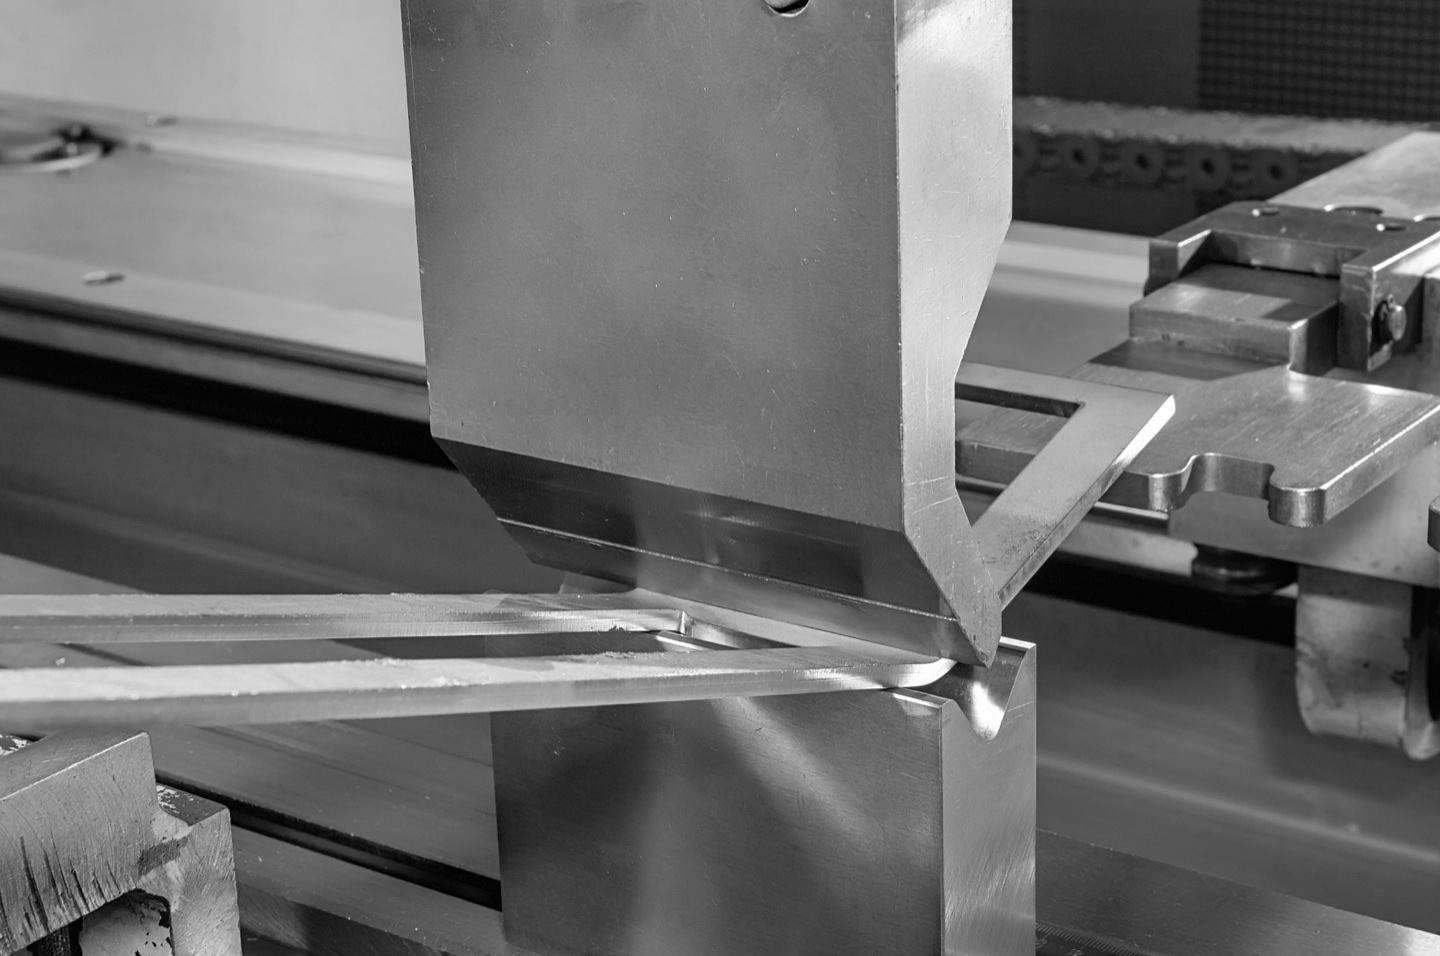
Тоннаж листогибочного пресса относится к силе гибки — измеряемой в метрических или американских тоннах — которую пуансон машины оказывает на заготовку. Эта сила вдавливает листовой металл в V-образную матрицу, создавая изгиб.
Требуемый тоннаж зависит от нескольких факторов:
- Тип материала и предел прочности
- Толщина материала
- Раскрытие V-матрицы (ширина матрицы)
- Длина гиба
- Угол и метод гибки (воздушная гибка в сравнении с калибровка)
Современные листогибочные прессы с ЧПУ варьируются от 40 тонн для работы с тонким материалом до более 2000 тонн для гибки тяжелых листов. Большинство производственных цехов используют станки в диапазоне 100-400 тонн, которые справляются с большинством типичных задач.
2. Почему важен точный расчёт тоннажа
Неправильный тоннаж имеет серьёзные последствия:
Проблемы недостаточного тоннажа:
- Неполные или неравномерные гибы
- Пружинение превышает компенсацию машины
- Оператор принуждает к множественным ходам (опасно)
- Замедление производства и проблемы с качеством
Проблемы избыточного тоннажа:
- Более высокие затраты на покупку и эксплуатацию
- Большая занимаемая площадь и требования к фундаменту
- Пониженная энергоэффективность
- Напрасные капиталовложения
3. Стандартная формула тоннажа листогибочного пресса
Наиболее широко используемая формула для расчёта тоннажа листогибочного пресса:
F = Требуемая изгибающая сила (кН)
Rm = Предел прочности материала на разрыв (МПа)
S = Толщина материала (мм)
L = Длина изгиба (мм)
V = Ширина раскрытия V-матрицы (мм)
Чтобы преобразовать кН в метрические тонны: Тоннаж (т) = F / 9.81 .
Преобразование метрических тонн:
Если вам нужен результат непосредственно в метрических тоннах, разделите результат в кН на 9.81:
Для выбора машины добавьте резерв 20-30 % сверх расчетного тоннажа.
Пример расчёта:
Материал: низкоуглеродистая сталь S275/Q345, Rm = 430 МПа | Толщина: 3 мм | Длина изгиба: 2000 мм | Отверстие V-образной матрицы: 24 мм (8 × правило)
4. Правило раскрытия V-матрицы: ваша самая важная переменная
Раскрытие V-матрицы (V) — самая влиятельная переменная в расчёте тоннажа. Меньшая V-матрица требует значительно большей силы, чем большая.

Отраслевой стандарт "Правило 8×":
Для оптимальных результатов выберите раскрытие V-матрицы примерно 8-кратную толщину материала:
| Толщина материала | Рекомендуемое раскрытие V-матрицы | Типичный внутренний радиус | Примечание покупателя |
|---|---|---|---|
| 1.0 mm | 8 mm | около 1.3 мм | Шкафы, крышки и тонкие алюминиевые детали |
| 1.5 mm | 12 mm | около 2.0 мм | Электрические коробки и светильники |
| 2.0 mm | 16 mm | около 2.6 мм | Общие компоненты из листового металла |
| 3.0 mm | 24 mm | около 3.9 мм | Нержавеющие кронштейны и детали фасада |
| 4.0 mm | 32 mm | около 5.1 мм | Структурные кронштейны и более толстые крышки |
| 5.0 mm | 40 mm | около 6.4 мм | Подтвердите радиус пуансона и прочность инструмента. |
| 6.0 mm | 50 mm | около 8.0 мм | Часто требуются 125T – 200T в зависимости от длины изгиба. |
| 8.0 mm | 63 mm | около 10.1 мм | Проверьте прочную раму и номинальную нагрузку штампа. |
| 10.0 mm | 80 mm | около 12.8 мм | Сверхмощная или нестандартная конфигурация |
| 12.0 mm | 100 mm | около 16.0 мм | Проверка чертежей, марки материала и обращения с ним. |
Таблица открытия штампа листогибочного пресса V: когда использовать 6x, 8x, 10x или 12x
Правило 8x — это отправная точка, а не фиксированный закон. В реальном производстве правильное отверстие V-образной матрицы также зависит от внутреннего радиуса, минимального фланца, внешнего вида детали, доступного тоннажа и упругости материала.
| Правило V умереть | Используйте, когда | Тоннажный эффект | Компромисс в отношении качества |
|---|---|---|---|
| 6 x толщина | Требуется короткий фланец или более узкий внутренний радиус. | Высшая сила | Больше риска маркировки; загрузка инструмента должна быть проверена |
| 8 x толщина | Наиболее общие работы по гибке на воздухе | Сбалансированная сила | Лучшая отправная точка для предложения и настройки |
| 10 x толщина | Более толстая пластина, нержавеющая сталь или меньший запас тоннажа | Более низкая сила | Больший радиус и более длинный минимальный фланец |
| 12 x толщина | Высокопрочный материал или косметическая защита поверхности. | Самая низкая сила | Радиус может превышать требования чертежа |
Выбор отверстия V-матрицы по материалу и толщине
Если вы сравниваете цену листогибочного пресса, не выбирайте тоннаж машины до проверки отверстия V-образной матрицы. Узкая матрица может привести к тому, что для той же детали потребуется более крупный станок, тогда как широкая матрица может уменьшить тоннаж, но увеличить внутренний радиус и минимальную длину фланца. В таблице ниже приведены практические отправные точки для изгиба воздуха; Окончательная оснастка должна быть подтверждена по чертежу, углу изгиба, длине фланца, марке материала и требованиям к поверхности.
| Материал и толщина | Начальное V-открытие | Типичный внутренний радиус | Примечание к выбору |
|---|---|---|---|
| Мягкая сталь 1.0 мм | V6-V8 | около 1.0-1.3 мм | Шкафы, крышки и детали из тонкого листового металла; проверьте короткие фланцы перед использованием V8. |
| Мягкая сталь 2.0 мм | V12-V16 | около 1.9-2.6 мм | Распространенный выбор для электрических корпусов, кронштейнов и общего производства. |
| Мягкая сталь 3.0 мм | V20-V25 | около 3.2-4.0 мм | Хороший стартовый диапазон для структурных крышек, средних кронштейнов и серийного производства. |
| Мягкая сталь 4.0 мм | V25-V32 | около 4.0-5.1 мм | Используйте V-образные отверстия большего размера, когда важен запас тоннажа или маркировка поверхности. |
| Нержавеющая сталь 2.0 мм | V16-V20 | около 2.6-3.2 мм | Более высокая упругость и грузоподъемность; Для видимых частей могут потребоваться полированные инструменты или пленка. |
| Нержавеющая сталь 3.0 мм | V25-V32 | около 4.0-5.1 мм | Подтвердите тоннаж, номинальную нагрузку штампа и выпуклость для длинных изгибов из нержавеющей стали. |
| Алюминий 2.0 мм | V12-V16 | около 1.9-2.6 мм | Проверьте марку алюминия и направление волокон; более твердым сортам может потребоваться больший радиус. |
| Алюминий 3.0 мм | V20-V25 | около 3.2-4.0 мм | Полезно для фасадных панелей и профилей, когда чертеж позволяет умеренный радиус. |
Пример V-образного отверстия в штампе для одной и той же стальной детали 3 мм
Для изгиба 2000 мм из низкоуглеродистой стали 3 мм изменение только V-образного отверстия матрицы может изменить требуемый класс машины:
Вот почему Rucheng проверяет материал, толщину, длину изгиба, необходимый внутренний радиус и минимальный размер полки, прежде чем рекомендовать листогибочный пресс, инструмент для листогибочных прессов или Цена на листогибочный пресс FOB Китай.
Компромиссы:
- Меньшая V-матрица: Больший тоннаж, меньший внутренний радиус, более точные гибы, но больше следов матрицы
- Большая V-матрица: Меньший тоннаж, больший внутренний радиус, меньше поверхностных следов, но меньшая точность
5. Факторы материала: множители предела прочности
Разные материалы требуют разной силы для изгиба. Если вы знаете предел прочности, используйте в формуле точное значение Rm. Если вы работаете по таблице мягкой стали, примените коэффициент умножения для других материалов:
| Материал | Предел прочности (МПа) | Множитель к низкоуглеродистой стали |
|---|---|---|
| Алюминий 5052 | 230 | 0.5× |
| Медь (мягкая) | 220 | 0.5× |
| Латунь | 350 | 0.8× |
| Низкоуглеродистая сталь (A36) | 450 | 1.0 × (базовый уровень) |
| Высокопрочная сталь (HSLA) | 550 | 1.2× |
| Нержавеющая сталь 304 | 620 | 1.4× |
| Нержавеющая сталь 316 | 580 | 1.3× |
| Hardox 400 | 1250 | 2.8× |
| Hardox 500 | 1550 | 3.4× |
Пример:
Если ваш расчёт для низкоуглеродистой стали показывает, что требуется 50 тонн, а вы гнёте нержавеющую сталь 304 той же толщины и длины, вам нужно:
6. Метод гибки: воздушная гибка в сравнении с калибровка в сравнении с чеканка
Метод гибки существенно влияет на требования к тоннажу:
Воздушная гибка (наиболее распространённая)
Пуансон не полностью контактирует с матрицей. Пружинение материала определяет конечный угол. Требует наименьший тоннаж — обычно рассчитанное значение. Наиболее гибкий: одна матрица может производить несколько углов. Применяется стандартная формула.
Калибровка (гибка до упора)
Пуансон плотно прижимает материал к матрице. Значительно уменьшает пружинение. Требует в 3-5 раз больше тоннажа, чем воздушная гибка. Более стабильные углы. Умножьте рассчитанный тоннаж на 3-5.
гибка с чеканкой
Материал полностью сжимается между пуансоном и матрицей. Практически устраняет пружинение. Требует в 8-10 раз больше тоннажа, чем воздушная гибка. Редко используется в современных листогибочных прессах с ЧПУ. Умножьте рассчитанный тоннаж на 8-10.
7. Влияние угла гиба
Угол гиба также влияет на требования к тоннажу, хотя менее существенно, чем раскрытие V-матрицы или тип материала:
| Угол гиба | Множитель тоннажа |
|---|---|
| 90° | 1.0× (стандарт) |
| 60° | 0.7× |
| 45° | 0.5× |
| 120° | 1.3× |
| 135° | 1.5× |
Примечание: Острые углы (менее 90°) требуют специализированной оснастки и тщательного учёта пружинения. Тупые углы требуют большего тоннажа, потому что материал должен быть изогнут дальше своего начального положения.
8. Полный пример расчёта тоннажа
Давайте пошагово разберём реальный пример.
Спецификации работы:
- Материал: нержавеющая сталь 304, толщина 4 мм
- Длина гиба: 3 метра
- Угол гиба: 90°
- Метод гибки: воздушная гибка
Шаг 1: Выберите раскрытие V-матрицы
Шаг 2: Рассчитайте по полной формуле
Шаг 3: Переведите в метрические тонны
Шаг 4: Добавьте запас безопасности (20%)
Рекомендация: Для этой работы выберите как минимум гибочный пресс 200 грузоподъемностью, а затем перед началом производства подтвердите рабочую длину, прогиб станины, выпуклость, оснастку и распределение нагрузки.
9 . Примеры тоннажа листогибочного пресса по применению
Искатели часто хотят знать не только формулу, но и класс машины, который обычно соответствует их работе. Эти примеры являются отправной точкой для расценок; окончательный тоннаж по-прежнему зависит от марки материала, длины изгиба, V-образного отверстия матрицы, радиуса и часов ежедневного производства.
| Приложение | Общий диапазон материалов | Общий класс машины | Сопутствующее руководство |
|---|---|---|---|
| Электрические шкафы и корпуса | 0.8-2.0 мм из мягкой стали или нержавеющей стали | 40T - 100T Листогибочный пресс с ЧПУ | , ссылка на изгиб шкафа и рамы |
| Гибка воздуховода ОВКВ | 0.6-2.0 лист оцинкованный мм | 63T - 125T листогибочный пресс или опора воздуховода | Рабочий процесс изготовления воздуховодов HVAC |
| Кронштейны для вентилируемого фасада | 2.0-4.0 мм из нержавеющей стали или алюминия | 80T - 160T Листогибочный пресс с ЧПУ и выпуклостью | Решение для производства фасадных кронштейнов |
| Длинные фасадные панели и фонарные столбы | 2.0-6.0 мм сталь или алюминий | 160T - 400T или тандемный листогибочный пресс | , опция тандемного листогибочного пресса |
| Тяжелые структурные кронштейны | 6.0-12.0 мм мягкая сталь или высокопрочная сталь | 250T + гибочный пресс для тяжелых условий эксплуатации | гибочный пресс для тяжелых условий эксплуатации |
10 . Краткие справочные таблицы тоннажа
Для быстрой оценки используйте эту предварительно рассчитанную таблицу тоннажа (на метр длины гиба, воздушная гибка, правило V-матрицы 8×):
Таблица тоннажа для низкоуглеродистой стали (тонн на метр)
| Толщина | V=8mm | V=16mm | V=24mm | V=32mm | V=40mm | V=50mm |
|---|---|---|---|---|---|---|
| 1.0 mm | 8 | 4 | - | - | - | - |
| 1.5 mm | 18 | 9 | 6 | - | - | - |
| 2.0 mm | 32 | 16 | 11 | 8 | - | - |
| 3.0 mm | - | 36 | 24 | 18 | 14 | - |
| 4.0 mm | - | - | 43 | 32 | 26 | 20 |
| 5.0 mm | - | - | - | 50 | 40 | 32 |
| 6.0 mm | - | - | - | - | 58 | 46 |
| 8.0 mm | - | - | - | - | - | 82 |
Нержавеющая сталь 304 : умножьте значения для мягкой стали на 1.4
Алюминий: умножьте значения для мягкой стали на 0.5
11 . Распределение тоннажа и выбор техники
При выборе листогибочного пресса учитывайте, как тоннаж распределяется по рабочей длине:
Центрированная нагрузка в сравнении с смещённая нагрузка:
Большинство номинальных тоннажей листогибочных прессов предполагают центрированную нагрузку на 60-70% общей рабочей длины. Смещённая гибка или гибка на полную длину может потребовать снижения мощности.
Эмпирическое правило:
- Центральные 60% длины стола: Доступен полный номинальный тоннаж
- Полная длина стола: Снижение до 60-70% номинального тоннажа
- Сильное смещение: Обратитесь к спецификациям производителя
Выбор машины по расчетному тоннажу
Используйте рассчитанный тоннаж как минимальную силу для одного изгиба. Окончательная машина также должна соответствовать рабочей длине, распределению изгибов, световому потоку, ходу, глубине зева, контроллеру, выпуклости и инструментам.
| Расчетная сила после резерва | Начальный класс машины | Типичный вариант использования | Примечание к выбору |
|---|---|---|---|
| До 60 тонн | Листогибочный пресс 63T | Легкий листовой металл, шкафы, крышки, небольшие кронштейны | Проверьте точность при малом тоннаже, если большая часть работ выполняется менее 10 тонн. |
| 60-100 tons | 100T листогибочный пресс | Обычные детали из низкоуглеродистой стали 2-4 мм до средней длины | Хороший универсальный ассортимент для многих мастерских. |
| 100-160 tons | 160T листогибочный пресс | Более длинные изгибы, низкоуглеродистая сталь 4-6 мм, некоторые работы из нержавеющей стали. | Подтвердите коррекцию и снижение номинальных характеристик по всей длине. |
| 160-250 tons | 250T листогибочный пресс | Утолщенная пластина из нержавеющей стали, структурные кронштейны | Прочность инструмента и размер V-образной матрицы становятся решающими. |
| Свыше 250 тонн | Изготовленный на заказ сверхмощный листогибочный пресс | Тяжелая пластина, длинные детали, высокопрочная сталь. | Попросите Rucheng проверить вместе раму, гидравлическую систему и инструменты. |
12 . Распространенные ошибки при расчете тоннажа
Ошибка #1: Игнорирование марки материала
Использование "стали" без указания марки. Разница между низкоуглеродистой и высокопрочной сталью может составлять 2-3× в требованиях к тоннажу.
Ошибка #2: Неправильный выбор V-матрицы
Использование любой доступной матрицы вместо расчёта оптимального раскрытия. Это приводит либо к чрезмерным требованиям тоннажа, либо к плохому качеству гиба.
Ошибка #3: Забыть о запасе безопасности
Расчёт точных требований и покупка машины с точно такой мощностью. Всегда добавляйте запас 20-30%.
Ошибка #4: Путать метрические и американские тонны
1 метрическая тонна = 1,000 кг = 2,204.6 фунты. 1 Тонна США (короткая) = 2,000 фунты = 907 кг. Разница: ~ 10 %. Всегда уточняйте, какой блок используется в машине.
Ошибка #5: Не учитывать множественные гибы
Деталь с множественными гибами может потребовать перепозиционирования, которое влияет на распределение тоннажа. Учитывайте самый требовательный гиб, а не средний.
13 . Часто задаваемые вопросы
В: Как рассчитать тоннаж листогибочного пресса для нестандартных форм?
Рассчитайте каждый сегмент гиба отдельно на основе его длины и толщины материала. Максимальный тоннаж от любого отдельного гиба определяет требования к вашей машине.
В: Могу ли я использовать машину с большим тоннажем для тонких материалов?
Да, но с осторожностью. Работа 200-тонной машины на 10% мощности может вызвать проблемы с точностью управления. Многие производители предлагают регулируемый тоннаж или режим точности для работы с тонким листом.
В: Что произойдёт, если я превышу номинальный тоннаж листогибочного пресса?
Системы безопасности должны предотвратить работу, но если их обойти: возможно повреждение рамы, прогиб пуансона, отказ гидравлической системы и опасные условия. Никогда не превышайте номинальную мощность.
В: Влияет ли скорость гибки на требования к тоннажу?
Минимально. Более быстрая гибка может немного увеличить динамические силы, но современные сервогидравлические системы компенсируют автоматически. Скорость влияет на время цикла и точность больше, чем на тоннаж.
В: Как температура влияет на расчёт тоннажа?
Холодные материалы немного сложнее гнуть. При гибке в неотапливаемых цехах зимой добавьте 5-10% к расчётам тоннажа. Предварительный нагрев толстых листов может снизить требования к тоннажу.
В: Следует ли рассчитывать тоннаж на каждый гиб или общий для детали?
Рассчитывайте на каждый гиб. Листогибочный пресс применяет силу к одному гибу за раз. Мощность вашей машины должна справляться с самым требовательным отдельным гибом, а не с суммой всех гибов.
Вопрос: Какой запас тоннажа должен иметь листогибочный пресс?
Для нормального производства добавьте как минимум 20-30 % к расчетному изгибающему усилию. Для изгибов по всей длине, нержавеющей стали, высокопрочной стали, узких V-образных штампов или будущих более толстых материалов используйте запас 30-50 % и согласуйте распределение нагрузки с производителем.
Вопрос: Сколько тонн нужно листогибочному прессу для стали 3 мм?
Для низкоуглеродистой стали 3 мм с длиной изгиба 2000 мм и V-образным отверстием 24 мм расчетная сила изгиба на воздухе составляет около 51 метрических тонн. Добавьте % резерва 20-30, чтобы тонновый листогибочный пресс 63 часто был отправной точкой. Для более длинных изгибов, нержавеющей стали или высокопрочной стали может потребоваться машина большего размера.
Вопрос: Какое отверстие V-образной матрицы следует использовать для расчета тоннажа листогибочного пресса?
Для обычной воздушной гибки начните с V-образного отверстия матрицы, примерно в 8 превышающего толщину материала. Используйте 6x, когда требуется короткий фланец или меньший внутренний радиус, и используйте 10x или 12x, когда вам нужен меньший тоннаж, меньше маркировки поверхности или больше резерва для нержавеющей стали и высокопрочных материалов.
Вопрос: Какая схема раскрытия V-образной матрицы листогибочного пресса лучше всего подходит для воздушной гибки?
Используйте 8, умноженную на толщину материала, в качестве отправной точки по умолчанию для гибки мягкой стали на воздухе, затем отрегулируйте от 6x до 12x на основе внутреннего радиуса, минимальной длины фланца, прочности материала, маркировки поверхности и доступного тоннажа. Нержавеющая сталь и высокопрочные материалы часто требуют большего V-образного отверстия и большего запаса тоннажа.
Вопрос: Уменьшает ли большее V-образное отверстие тоннаж листогибочного пресса?
Да. Увеличенное V-образное отверстие снижает требуемый тоннаж гибки, но также создает больший внутренний радиус и требует минимальной длины фланца. Правильное отверстие матрицы должно сбалансировать тоннаж, радиус, длину фланца и качество детали.
Вопрос: Какой тоннаж листогибочного пресса является общим для фасадных кронштейнов, шкафов и воздуховодов HVAC?
Стоимость электрических шкафов и крышек освещения часто составляет около 40-80 тонн, для воздуховодов HVAC часто используется 63-125 тонн, а для фасадных кронштейнов или кронштейнов из нержавеющей стали часто используется 80-160 тонн в зависимости от толщины, длины изгиба, марки материала и инструментов. Окончательный выбор следует проверить по чертежам.
Вопрос: Может ли Rucheng рассчитать тоннаж листогибочного пресса по чертежам?
Да. Отправьте марку материала, толщину, длину изгиба, чертежи деталей, объем производства и требования к напряжению. Rucheng может рассчитать необходимый тоннаж и порекомендовать модель листогибочного пресса, контроллер, задний упор, выступ и конфигурацию инструментов.
Вопрос: Какой тип листогибочного станка мне следует выбрать после расчета тоннажа?
Выберите электрогидравлический листогибочный пресс с ЧПУ для нормальной точной работы с листовым металлом, сверхмощный листогибочный пресс когда расчетный тоннаж высок для толстых листов или деталей конструкции, и тандемный листогибочный пресс когда длина изгиба превышает практичную одинарную станину.
Заключение
Точный расчет тоннажа является основой успешного выбора и эксплуатации листогибочного пресса. Понимая ключевую формулу — F = 1.54 × Rm × S² × L / (V × 1000) — и факторы, которые на нее влияют, вы можете с уверенностью выбрать подходящую машину для своих нужд.
Запомните эти ключевые принципы:
- Выбор V-матрицы критически важен: Следуйте правилу 8× для оптимальных результатов
- Материал имеет значение: Нержавеющей стали нужно на 40% больше тоннажа, чем низкоуглеродистой; высокопрочной стали может потребоваться в 2-3 раза больше
- Добавьте запас безопасности: 20-30% дополнительной мощности защитит ваши инвестиции
- Учитывайте распределение: Гибы на полную длину могут потребовать снижения мощности
- Проверяйте единицы: Метрические тонны в сравнении с американские тонны могут вызвать ошибку в 10%
С этими рекомендациями вы избежите дорогостоящих ошибок недостаточной или избыточной спецификации тоннажа листогибочного пресса.
Для следующих проверок в том же рабочем процессе сравните эту статью с нашей Руководство по расчету силы листогибочного пресса, подтвердите длину развертки с помощью припуск на изгиб и руководство по коэффициенту Ки оцените бюджет с помощью Стоимость листогибочного пресса с ЧПУ в зависимости от тоннажа.
Контрольный список цен на листогибочный пресс после расчета тоннажа
Тоннаж — это только одна часть выбора листогибочного пресса. Чтобы позволить Rucheng проверить правильный размер машины, контроллер, задний упор, выступ и оснастку, отправьте следующую информацию вместе с вашим запросом предложения.
| Что необходимо прислать | Почему это важно |
|---|---|
| Марка материала и прочность на разрыв | Нержавеющая сталь, алюминий и высокопрочная сталь требуют разных усилий и инструментов. |
| Диапазон толщины и максимальная длина изгиба | Эти два значения определяют расчетный тоннаж и рабочую длину. |
| Чертежи деталей или чертежи изгибов | Чертежи подтверждают длину фланца, последовательность изгиба, зазор между инструментами и требования к заднему упору. |
| Ожидаемый ежедневный объем производства | Объем производства влияет на уровень контроллера, задние оси, автоматизацию и настройку оснастки. |
| Предпочтительное напряжение и расположение цеха | Мощность, фундамент, маршрут погрузки и погрузочно-разгрузочное пространство влияют на окончательную конфигурацию. |
Если вы уже знаете расчетную силу, включите ее в сообщение. Если нет, пришлите материал, толщину, длину изгиба и чертежи; Rucheng может рассчитать тоннаж и порекомендовать правильную модель гибочного пресса.
Вам нужен Rucheng для проверки тоннажа листогибочного пресса по вашим чертежам? Отправьте материал, толщину, длину изгиба, чертежи деталей и объем производства для получения практических рекомендаций по станку.
Запросить рекомендацию по листогибочным прессамМатериалы по выбору станка и производству
Сравните Rucheng листогибочные станки , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Гибочный пресс для тяжелых условий эксплуатации для толстого листа, большой грузоподъемности и большого структурного изгиба.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Когда ваши чертежи будут готовы, воспользуйтесь формой расчета стоимости листогибочного пресса, чтобы отправить информацию о материале, толщине, длине изгиба и производственных требованиях.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.