
Машины для гибки и изготовления воздуховодов HVAC: листогибочный пресс, ножницы и направляющие для формовки
| Ваши требования | Рекомендуемое оборудование | Следующая страница Rucheng |
|---|---|---|
| Гибка воздуховода ОВКВ | 40T - 100T Листогибочный пресс с ЧПУ, станина 2500-3200 мм, легкий инструмент | Направляющая листогибочного станка |
| Резка заготовок воздуховодов | Гильотинные ножницы или ножницы с поворотной балкой для оцинкованной стали 0.5-1.5 мм. | Модельный ряд ножниц |
| Повторяющиеся отверстия, жалюзи и взлеты | Пробивной станок с ЧПУ для объемных работ, волоконный лазер для гибких вырезов | Пробивной станок с ЧПУ |
| Нужна цена или предложение FOB Китай | Отправьте размер воздуховода, материал, толщину, длину изгиба, расположение отверстий и дневную производительность. | Форма заявки на листогибочный пресс |

Гильотинные ножницы - основная машина резки листов для воздуховодов HVAC
Что такое изготовление воздуховодов HVAC?
Изготовление воздуховодов для систем отопления, вентиляции и кондиционирования воздуха — это производственный процесс, в ходе которого плоские металлические листы — обычно оцинкованная сталь, нержавеющая сталь или алюминий — превращаются в воздуховоды. Сюда входят прямоугольные (прямоугольные воздуховоды), круглые (спиральные воздуховоды) и овальные воздуховоды, используемые в системах отопления, вентиляции и кондиционирования воздуха в жилых, коммерческих и промышленных зданиях.
Процесс изготовления воздуховодов включает в себя ряд операций: раскройку листовых заготовок по размеру, формирование продольных швов (соединения «Питтсбург-замок», «защелка» или «паз»), загибку кромок фланцев, надсечку углов и сборку фасонных частей (отводов, тройников, переходников) в готовые к монтажу ветки воздуховода.
Цеха по изготовлению воздуховодов варьируются от небольших предприятий по изготовлению индивидуальных фитингов до крупносерийных автоматизированных линий, производящих стандартизированные секции воздуховодов. Требуемые машины существенно различаются между этими моделями, и выбор подходящего оборудования зависит от типов воздуховодов, толщины материала, объемов производства и требований к точности вашего целевого рынка.
Типы станков 4 для изготовления воздуховодов
2.1 Ножницы - резка листов
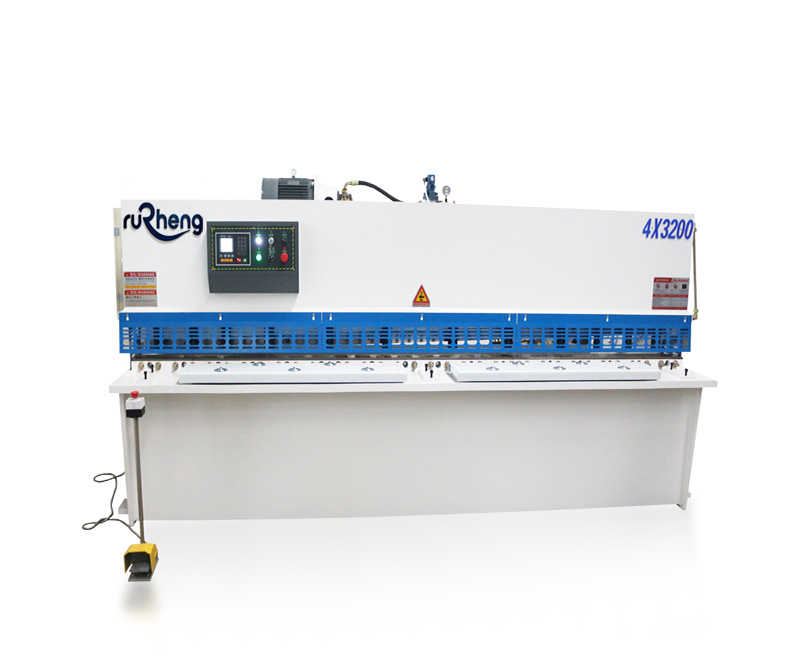
Ножницы для поворотной балки — быстрая и чистая резка воздуховодов толщиной до 3 мм.
Ножницы — это первый этап изготовления воздуховодов, который разрезает большие рулоны листов или пластины на заготовки, готовые к формованию. При производстве воздуховодов HVAC двумя основными типами ножниц являются гильотинные ножницы (гидравлические ножницы с прямыми лезвиями) и ножницы с поворотной балкой (маятниковые ножницы).
В гильотинных ножницах используется фиксированное верхнее лезвие и нижнее лезвие с гидравлическим приводом, которое движется вертикально против него. Он обеспечивает высокую точность квадратных разрезов с минимальной деформацией материала, что делает его предпочтительным выбором для прямолинейных листов воздуховодов. Гильотинные ножницы для систем отопления, вентиляции и кондиционирования обычно обрабатывают листы шириной 1500–4000 мм и толщиной от 0.5 до 6 мм, что позволяет удовлетворить практически все требования к изготовлению воздуховодов.
В ножницах с поворотной балкой используется лезвие, которое во время резки поворачивается по дуге, оказывая режущее действие, подобное ножницам. Он обеспечивает более быстрое время цикла и меньшие силы резания, что делает его хорошо подходящим для обработки более тонких материалов (оцинкованная сталь 0.5–3.0 мм), распространенных в жилых и легких коммерческих системах отопления, вентиляции и кондиционирования. Ножницы с поворотной балкой, как правило, более доступны по цене и компактны.
2.2 Станок CNC гибки - гибка фланцев и стенок
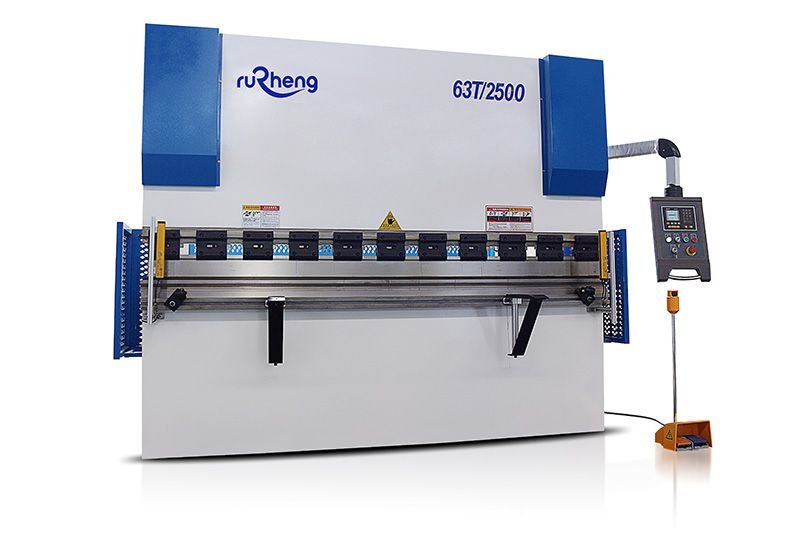
Гидравлический листогибочный пресс торсионный для гибки фланцев воздуховодов.
Листогибочный пресс с ЧПУ формирует фланцы и боковые стенки прямоугольных секций воздуховодов путем сгибания нарезанных листовых заготовок по их продольным краям. Фланец обычно изгибается под углом 90° или 45° (для углов со скосом), образуя поперечное сечение воздуховода. Листогибочные прессы также производят фитинги: колена, переходники и отводы ветвей требуют точной многоступенчатой гибки.
Для изготовления воздуховодов HVAC ключевыми характеристиками листогибочного пресса являются:
- Тоннаж: 40–100 тонн охватывает большинство изгибов фланцев воздуховодов из оцинкованной стали 0.5–1.5 мм. Для тяжелых промышленных воздуховодов или сложных фитингов 100–160 тонн обеспечивает большую производительность.
- Длина стола: 2500–3200 мм соответствует стандартной длине секции воздуховода (обычно 1200–3000 мм).
- Оси заднего упора: X (глубина заднего упора), R (ход штока) и Z1/Z2 (пальцы переднего упора) обеспечивают точное позиционирование сложных многогибочных фитингов.
- Система выпуклости: Система выпуклости поршня или стола корректирует естественный изгиб рамы машины во время гибки, обеспечивая постоянный угол изгиба по всей ширине листа, что критически важно для широких панелей воздуховодов.
Современные листогибочные прессы с ЧПУ для работы с воздуховодами используют контроллеры с ЧПУ, такие как Delem DA-53T, Delem DA-66T, ESA S640 или Cybelec DNC 880, которые предлагают сохраненные последовательности гибки, расчет вычета изгиба, программы материалов и проверку угла для обеспечения стабильного качества во всех производственных циклах.
Выбор гибочного пресса для изгиба воздуховодов систем отопления, вентиляции и кондиционирования воздуха
Лучший листогибочный пресс для изготовления воздуховодов обычно не является самой грузоподъемной машиной. Тонкий оцинкованный воздуховод требует быстрой установки, точного позиционирования заднего упора, подходящего V-образного отверстия и чистых изгибов фланцев. Используйте таблицу ниже в качестве отправной точки для расчета точного тоннажа.
| Тип работы воздуховода | Материал и толщина | Начальная точка листогибочного пресса | Примечание по инструментам и контролю |
|---|---|---|---|
| Жилые воздуховоды и мелкая арматура | 0.5-0.8 мм оцинкованная сталь или алюминий | 40T - 63T, 2000-2500 рабочая длина мм | Обычно достаточно легких V-образных матриц, простого заднего упора и быстрой ручной настройки. |
| Коммерческий прямоугольный воздуховод | 0.8-1.2 мм оцинкованная сталь | 63T - 80T, 2500-3200 рабочая длина мм | Задний упор X/R и сохраненные программы улучшают размеры повторяющихся фланцев. |
| Промышленный воздуховод или воздуховод высокого давления | 1.2-2.0 мм оцинкованная, черная сталь или нержавеющая сталь | 80T - 125T, 3200 рабочая длина мм | Проверьте запас тоннажа, выпуклость и отверстие матрицы на предмет длинных изгибов на всю ширину. |
| Воздуховод из нержавеющей стали и воздуховод для чистых помещений | 0.8-1.5 мм из нержавеющей стали или алюминия | 63T - 125T Гидравлический гибочный пресс с ЧПУ | Используйте полированные инструменты, защитную пленку и компенсатор пружинения для видимых поверхностей. |
| Фитинги для воздуховодов с высоким содержанием смеси | Смешанный оцинкованный, нержавеющий и алюминиевый лист | 80T — 125T с задним упором по оси 4 | Отдайте предпочтение хранению контроллера, быстрым зажимам и повторяемому позиционированию, а не простому тоннажу. |
2.3 Формовщик швов - шов Pittsburgh и зажим
Формовщик замков (также называемый формирователем воздуховодов или питтсбургским формирователем) — это машина, которая создает продольные швы, соединяющие стенки воздуховодов — наиболее отличительную особенность прямоугольных воздуховодов. Двумя наиболее распространенными типами швов являются шов с питтсбургским замком (стандарт для коммерческого HVAC) и с защелкой (более быстрый, используемый в жилых и легких коммерческих помещениях).
В процессе формирования замков в Питтсбурге используется серия вращающихся роликовых штампов, которые постепенно сгибают край листового металла в «питтсбургскую канавку» — механическую блокировку, которая соединяет два края стенки воздуховода без сварки или заклепок. В результате этого процесса получается шов, который является структурно прочным и устойчивым к утечке воздуха при правильной герметизации. Типичный формирователь замков воздуховодов имеет несколько комплектов станций для изготовления швов разных размеров (для различной толщины и ширины стенок воздуховодов).
Формирователи приводных планок создают S-образную планку, которая соединяется с питтсбургским швом на противоположной стенке воздуховода. Комбинация правильно сформированного питтсбургского шва и соответствующей приводной планки создает соединение воздуховодов, которое соответствует стандартам SMACNA (Национальная ассоциация подрядчиков по листовому металлу и кондиционированию воздуха) по герметичности и структурной целостности.
2.4 Плазма или лазер - отверстия и проёмы
После формирования и сборки секций воздуховодов необходимо вырезать отверстия и отверстия для диффузоров, решеток, противопожарных клапанов, датчиков и ответвлений. Используются две технологии резки: плазменная резка (более доступная, быстрая для толстых материалов) и резка волоконным лазером (более высокая точность, более чистые края, лучше для тонких материалов).
В цехах по изготовлению систем отопления, вентиляции и кондиционирования воздуха компактный плазменный стол с ЧПУ или малоформатный станок для волоконной лазерной резки (обычно 1000–3000 W) эффективно справляются с изготовлением фитингов. Волоконные лазеры становятся все более предпочтительными, поскольку они позволяют производить чистый рез без оксидов оцинкованной стали без последующей обработки, а также могут с высокой точностью вырезать отверстия и сложные формы в стенках воздуховодов.
Технологическая схема изготовления воздуховодов системы отопления, вентиляции и кондиционирования воздуха
Типичная производственная линия по изготовлению воздуховодов следует следующим последовательным этапам:
Шаг 1 - Подготовка листа и заготовка
Рулоны металла (оцинкованная сталь, алюминий или нержавеющая сталь, обычно толщиной 0.5–1.5 мм) загружаются на разматыватель, проходят через правильную машину для удаления комплекта рулонов, а затем разрезаются на заготовку на гильотине или ножницах с поворотной балкой. При крупносерийном производстве автоматическая линия продольной резки или линия поперечной резки справляются с этим за одну непрерывную операцию.
Шаг 2 - Шов Pittsburgh и зажим
Листовая заготовка подается через формирователь замка для создания сгиба «Питтсбургский замок» на обеих продольных кромках. На противоположной кромке одновременно или отдельно формируется приводной шип. На этом этапе плоский лист преобразуется в открытый цилиндр (для круглого воздуховода) или создаются готовые к стыку края для прямоугольного воздуховода.
Шаг 3 - Гибка фланцев на гибочном станке
Для прямоугольного воздуховода лист перемещается на листогибочный пресс с ЧПУ, где фланцы боковых стенок загибаются вверх (обычно на 90°). Машина использует несколько изгибов на листе — передний фланец, задний фланец и любые промежуточные изгибы для воздуховодов сложной формы. Задний упор точно позиционирует лист для каждого изгиба, обеспечивая точность размеров.
Шаг 4 - Зачистка углов и соединений
Углы имеют насечки или прорези для обеспечения аккуратного соединения фланцев. Для завершения шва секции воздуховода используются угловые вкладки, замазочные соединения или механические угловые замки (в зависимости от соблюдаемого стандарта воздуховода).
Шаг 5 - Продольный шов
Секция воздуховода помещается на закаточную машину (или используйте формовочную машину в обратном порядке), чтобы закрыть и зафиксировать питтсбургский шов, соединяя две боковые стенки в полную секцию воздуховода. Для воздуховода с защелкой края просто прижимаются друг к другу.
Шаг 6 - Фасонные изделия и аксессуары
Фитинги (колена, тройники, переходники, отводы) изготавливаются отдельно или на одной производственной линии и крепятся к прямым участкам воздуховодов. Петли подвески, точки крепления кронштейнов и подъемные проушины добавляются в соответствии со спецификациями установки. Когда эти отверстия и выступы повторяются во многих секциях воздуховода, пробивной станок с ЧПУ может подготовить элементы перед изгибом и сваркой.
Шаг 7 - Контроль качества и отделка
Готовые секции воздуховодов проверяются на точность размеров, целостность швов и состояние поверхности. Стандарты SMACNA определяют допустимые скорости утечек для разных классов давления. Перед отправкой на секции маркируются номер задания, размеры и класс давления.
Сравнение машин: гильотина и ножницы для резки поворотной балки при работе с воздуховодами
| Особенность | Гильотинные ножницы | Свинговые ножницы |
|---|---|---|
| Качество резки | Чистые, ровные поверхности с минимальными заусенцами — идеально подходят для листов воздуховодов. | Подходит для тонких листов; небольшая угловатость на более толстом материале |
| Макс. толщина | До 6 мм оцинкованная сталь | Обычно 0.5–3.0 мм (в некоторых моделях 6 мм) |
| Скорость резки | Быстрый цикл, гидравлика | Очень быстрая обработка тонкого материала благодаря маятниковому действию. |
| Ширина листа | 1500-4000 мм | 1250-3200 мм |
| Точность | ± 0.1–0.3 повторяемость мм | ± 0.3–0.5 мм (приемлемо для большинства воздуховодов) |
| Лучшее для | Коммерческие/промышленные воздуховоды, большие объемы | Жилые/малые коммерческие воздуховоды, быстрый цех |
| Ценовой диапазон | $ 15,000 – $ 80,000 Доллары США | $ 8,000 – $ 35,000 Доллары США |
Конфигурация линии по производству воздуховодов HVAC
Цех по производству воздуховодов может начать с отдельных машин, а позже добавить автоматизацию. Правильная конфигурация зависит от размера воздуховода, толщины материала, ежедневной производительности и частоты изменения чертежей.
| Заводской этап | Рекомендуемый набор машин | Цель вывода | Лучшее для |
|---|---|---|---|
| Входной цех воздуховодов | Ножницы для поворотной балки, 40T - 63T листогибочный пресс, формовщик замка, ручной вырубной пресс | Небольшие партии и задания на месте | Изготовление воздуховодов для жилых и легких коммерческих помещений. |
| Коммерческая мастерская воздуховодов | Гильотинные ножницы, 63T - 80T Листогибочный пресс с ЧПУ, формовщик замков, угловой вырубной станок, штамповочный станок с ЧПУ | Повторный прямоугольный воздуховод и фасонные части | Офисные здания, школы, предприятия розничной торговли и системы среднего давления. |
| Промышленный воздуховод | Линия поперечной резки, гильотинные ножницы, листогибочный пресс 80T - 125T, штамповка или лазерная резка, закаточное оборудование | Более длинные панели, более толстый материал и воздуховод, рассчитанный на давление | Заводы, центры обработки данных, электростанции и воздуховоды высокого давления. |
| Гибкая производственная линия | Волоконный лазерный резак, штамповочный станок с ЧПУ, листогибочный пресс с ЧПУ и формовочная машина для замков. | Смешанные нестандартные воздуховоды, кронштейны, панели и аксессуары | Подрядчики, которые изготавливают воздуховоды HVAC, а также общие детали из листового металла. |
Характеристики материала воздуховода в зависимости от применения
| Класс воздуховода | Материал | Толщина (мм) | Приложение |
|---|---|---|---|
| Жилой (низкое давление) | Оцинкованная сталь | 0,5-0,8 мм | Частные дома, квартиры |
| Коммерческий (среднее давление) | Оцинкованная сталь | 0,8-1,2 мм | Офисные здания, торговля, школы |
| Промышленный (высокое давление) | Оцинкованная или чёрная сталь | 1,2-2,0 мм | Заводы, электростанции, центры обработки данных |
| Коррозионные среды | Нержавеющая сталь 304/316 | 0.5–1.5 mm | Морская, химическая, пищевая промышленность |
| Чистые помещения/больницы | Алюминий 3003/5052 | 0.5–1.2 mm | Больница HVAC, заводы по производству полупроводников |
Часто задаваемые вопросы
Для более широкого планирования процессов ознакомьтесь с нашим руководство по изготовлению листового металла, Таблица размеров листового металлаи Руководство по снижению затрат на изготовление листового металла.
Rucheng Technology производит гильотинные ножницы, ножницы с поворотной балкой, листогибочные прессы с ЧПУ, штамповочные станки с ЧПУ и формовочные машины для воздуховодов для производственных цехов систем отопления, вентиляции и кондиционирования воздуха по всему миру. Получите предложение в течение часов 24 с доставкой в ваш регион.
Запросить цену на станок для гибки воздуховодов →Планирование полной линии по производству листового металла
В большинстве прикладных проектов для совместной работы требуется резка, гибка и последующая сборка. Начните с станков для лазерной резки для заготовок и профилей, затем сопоставьте детали с подходящим станком для гибочного пресса для гибки.
- Выбор мощности лазера помогает определить производительность резки в зависимости от материала и толщины.
- Расчет тоннажа листогибочного пресса помогает определить производительность гибки по материалу, длине и открытию V-образной матрицы.
- Установка завода по производству листового металла объединяет оборудование для лазерной резки, штамповки, резки, гибки и формовки в один рабочий процесс.