
Machines de cintrage et de fabrication de conduits CVC : presse plieuse, cisaillement et guide de formage
| Vos besoins | Équipement recommandé | Page suivante Rucheng |
|---|---|---|
| Cintrage de conduits CVC | 40T - Presse plieuse CNC 100T, lit 2500-3200 mm, outillage léger | Guide machine plieuse |
| Découpe des ébauches de conduits | Cisaille guillotine ou cisaille à poutre pivotante pour acier galvanisé 0.5-1.5 mm | Gamme de cisailles |
| Trous, persiennes et décollages répétés | Poinçonneuse CNC pour travail en volume, laser fibre pour découpes flexibles | Poinçonneuse CNC |
| Besoin d'un prix ou d'une proposition FOB Chine | Envoyez la taille du conduit, le matériau, l'épaisseur, la longueur de courbure, la configuration des trous et la production quotidienne | Formulaire de devis pour presse plieuse |

Cisaille guillotine - machine de coupe principale pour la préparation des tôles de gaines HVAC
Qu’est-ce que la fabrication de conduits CVC ?
La fabrication de conduits CVC est le processus de fabrication qui convertit des tôles plates – généralement en acier galvanisé, en acier inoxydable ou en aluminium – en conduits de distribution d'air. Cela comprend les produits de conduits rectangulaires (conduit rectangulaire), ronds (conduit en spirale) et ovales utilisés dans les systèmes de chauffage, de ventilation et de climatisation des bâtiments résidentiels, commerciaux et industriels.
Le processus de fabrication des conduits couvre une série d'opérations : découpe d'ébauches de tôles sur mesure, formation de joints longitudinaux (joints à verrouillage de Pittsburgh, à encliquetage ou à rainure), pliage des bords de bride, entaillage des coins et assemblage de raccords (coudes, tés, réducteurs) en parcours de conduits complets prêts à être installés.
Les ateliers de fabrication de conduits vont des petites opérations personnalisées produisant des raccords uniques aux lignes automatisées à grand volume fabriquant des sections de conduits standardisées. Les machines requises diffèrent considérablement entre ces modèles, et la sélection du bon équipement dépend des types de conduits, des épaisseurs de matériaux, des volumes de production et des exigences de précision de votre marché cible.
Les types de machines principales 4 pour la fabrication de conduits
2.1 Machine de cisaillement - coupe de tôles
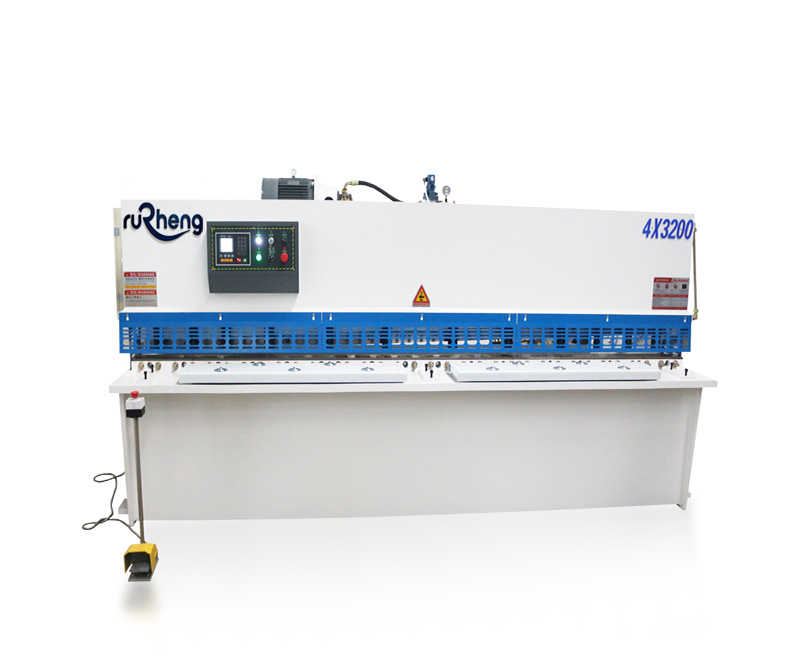
Cisaille à poutre pivotante — coupes rapides et nettes sur des tôles de conduits jusqu'à 3 mm d'épaisseur
Les cisailles constituent la première étape de la fabrication des conduits, coupant de grandes bobines ou plaques en feuilles prêtes à être formées. Dans la production de conduits CVC, les deux principaux types de cisailles sont la cisaille guillotine , (cisaille hydraulique à lame droite) et la cisaille à poutre pivotante , (cisaille pendulaire).
Une cisaille guillotine utilise une lame supérieure fixe et une lame inférieure à entraînement hydraulique qui se déplace verticalement contre elle. Il permet des coupes carrées très précises avec une distorsion minimale du matériau, ce qui en fait le choix préféré pour les plaques de conduits rectilignes. Les cisailles guillotine pour les applications CVC traitent généralement des largeurs de feuilles de 1500–4000 mm et des épaisseurs de 0.5 à 6 mm, couvrant pratiquement toutes les exigences de fabrication de conduits.
Une cisaille à poutre oscillante utilise une lame qui pivote en arc de cercle pendant la coupe, appliquant une action de cisaillement semblable à celle d'un ciseau. Il offre des temps de cycle plus rapides et des forces de coupe inférieures, ce qui le rend bien adapté aux matériaux plus fins (acier galvanisé 0.5–3.0 mm) courants dans les travaux CVC résidentiels et commerciaux légers. Les cisailles à poutre pivotante sont généralement plus abordables et plus compactes.
2.2 Plieuse CNC - pliage de brides et parois
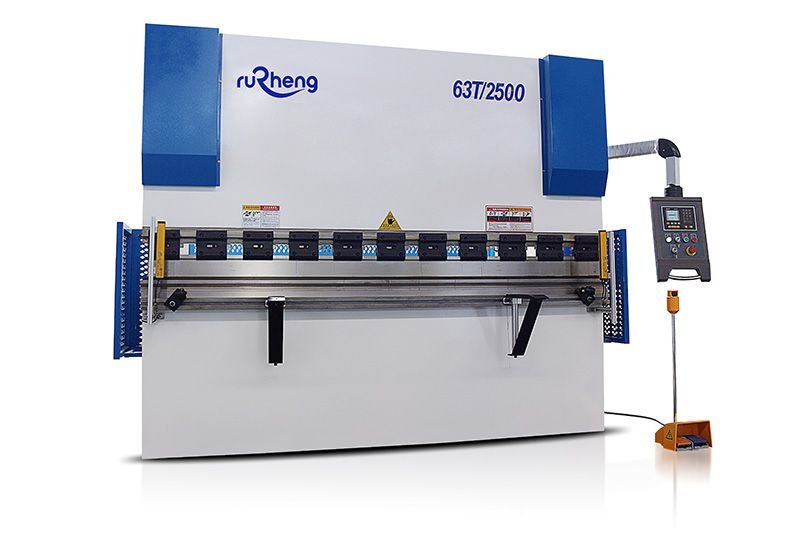
Presse plieuse hydraulique à barre de torsion pour le cintrage des brides de conduits.
Une presse plieuse CNC forme les brides et les parois latérales des sections de conduits rectangulaires en pliant les flans de tôle découpés le long de leurs bords longitudinaux. La bride est généralement pliée à 90° ou 45° (pour les coins en onglet), créant la section transversale du conduit. Les presses plieuses produisent également des raccords : les coudes, les réducteurs et les dérivations nécessitent tous un pliage précis en plusieurs étapes.
Pour la fabrication de conduits CVC, les principales spécifications des presses plieuses sont :
- Tonnage : 40–100 tonnes couvre la plupart des flexions de brides de conduit sur l'acier galvanisé 0.5–1.5 mm. Pour les conduits industriels lourds ou les raccords complexes, les tonnes 100–160 offrent une plus grande capacité.
- Longueur de la table : 2500–3200 mm s'adapte aux longueurs de section de conduit standard (généralement 1200–3000 mm).
- Axes de butée arrière : X (profondeur de butée arrière), R (course du vérin) et Z1/Z2 (doigts de butée avant) permettent un positionnement précis pour les raccords multi-courbes complexes.
- Système de bombage : Un système de bombage à vérin ou à table corrige la courbure naturelle du châssis de la machine pendant le pliage, garantissant un angle de pliage constant sur toute la largeur de la feuille — essentiel pour les panneaux de conduits larges.
Les presses plieuses CNC modernes pour les conduits utilisent des contrôleurs CNC tels que Delem DA-53T , Delem DA-66T , ESA S640 ou Cybelec DNC 880 , qui offrent des séquences de pliage stockées, un calcul de déduction de pliage, des programmes de matériaux et une vérification d'angle pour une qualité constante tout au long des cycles de production.
Sélection de presse plieuse pour le cintrage de conduits CVC
La meilleure presse plieuse pour la fabrication de conduits n'est généralement pas la machine au tonnage le plus élevé. Une fine feuille de conduit galvanisée nécessite une installation rapide, un positionnement précis de la butée arrière, une ouverture en V appropriée et des coudes de bride propres. Utilisez le tableau ci-dessous comme point de départ avant de calculer le tonnage exact.
| Type de conduit | Matériau et épaisseur | Point de départ de la presse plieuse | Note d'outillage et de contrôle |
|---|---|---|---|
| Conduit résidentiel et petits raccords | 0.5-0.8 mm en acier galvanisé ou aluminium | 40T - 63T , 2000-2500 mm longueur utile | Des matrices en V de faible épaisseur, une simple butée arrière et une configuration manuelle rapide suffisent généralement. |
| Conduit rectangulaire commercial | 0.8-1.2 mm en acier galvanisé | 63T - 80T , 2500-3200 mm longueur utile | La butée arrière X/R et les programmes stockés améliorent les dimensions des brides répétées. |
| Conduit industriel ou haute pression | 1.2-2.0 mm galvanisé, acier noir ou acier inoxydable | 80T - 125T , 3200 mm longueur utile | Vérifiez la réserve de tonnage, le bombage et l’ouverture de la filière pour les longs virages sur toute la largeur. |
| Conduit inox et conduit salle blanche | 0.8-1.5 mm en acier inoxydable ou en aluminium | 63T - 125T Presse plieuse hydraulique CNC | Utilisez des outils polis, un film protecteur et une compensation de retour élastique pour les surfaces visibles. |
| Raccords de conduits à haut mélange | Tôle mixte galvanisée, inox et aluminium | 80T - 125T avec butée arrière d'axe 4 | Donnez la priorité au stockage des contrôleurs, aux pinces rapides et au positionnement reproductible par rapport au tonnage brut. |
2.3 Formeuse de serrures de gaines - couture Pittsburgh
Un formeur de serrure (également appelé machine de formage de conduits ou formeur Pittsburgh) est la machine qui crée les joints longitudinaux joignant les parois des conduits – la caractéristique la plus distinctive des conduits rectangulaires. Les deux types de joints les plus courants sont le joint de verrouillage Pittsburgh (la norme pour les CVC commerciaux) et le à verrouillage par pression (plus rapide, utilisé dans les applications résidentielles et commerciales légères).
Le processus de formage des serrures de Pittsburgh utilise une série de matrices à rouleaux rotatifs qui plient progressivement le bord de la tôle dans une « rainure de Pittsburgh » – un verrouillage mécanique qui relie deux bords de paroi de conduit sans soudure ni rivets. Le processus produit un joint à la fois structurellement solide et résistant aux fuites d’air lorsqu’il est correctement scellé. Un formeur de sas de conduit typique comporte plusieurs ensembles de stations pour produire différentes tailles de joints (pour différentes épaisseurs et largeurs de paroi de conduit).
Les profileuses de languettes de raccordement fabriquent la languette en S qui s’emboîte avec le joint Pittsburgh sur la paroi opposée du conduit. L’association d’un joint Pittsburgh correctement formé et d’une languette de raccordement adaptée produit un assemblage conforme aux normes SMACNA (Sheet Metal and Air Conditioning Contractors' National Association) en matière d’étanchéité et d’intégrité structurelle.
2.4 Coupeuse plasma ou laser - trous de raccords
Une fois les sections de conduits formées et assemblées, des trous et des ouvertures doivent être découpés pour les diffuseurs, les grilles, les clapets coupe-feu, les capteurs et les branchements. Deux technologies de découpe sont utilisées : la découpe plasma (plus abordable, plus rapide pour les matériaux épais) et la découpe laser fibre (plus grande précision, bords plus nets, meilleure pour les matériaux fins).
Pour les ateliers de fabrication CVC, une table plasma CNC compacte ou une machine de découpe laser fibre de petit format (généralement 1000–3000 W) gère efficacement la fabrication des raccords. Les lasers à fibre sont de plus en plus préférés car ils produisent des coupes nettes et sans oxyde sur l'acier galvanisé sans post-traitement, et ils peuvent découper des trous et des formes complexes dans les parois des conduits avec une grande précision.
Flux de processus de fabrication de conduits CVC
Une ligne de production typique de fabrication de conduits suit ces étapes séquentielles :
Étape 1 - Préparation et découpe des tôles
Les bobines de métal (acier galvanisé, aluminium ou acier inoxydable, généralement 0.5–1.5 mm d'épaisseur) sont chargées sur un dérouleur, passées à travers un niveleur pour retirer l'ensemble de bobines, puis coupées à la taille brute sur une guillotine ou une cisaille à poutre pivotante. Pour la production en grand volume, une ligne de refendage automatisée ou une ligne de coupe à longueur gère cela en une seule opération continue.
Étape 2 - Couture Pittsburgh et formation de clames
Le flan de feuille est amené à travers un formeur de serrure pour créer le pli de serrure de Pittsburgh sur les deux bords longitudinaux. Le taquet d'entraînement est formé simultanément ou séparément sur le bord opposé. Cette étape convertit la feuille plate en cylindre ouvert (pour un conduit rond) ou crée les bords prêts à être joints pour un conduit rectangulaire.
Étape 3 - Pliage de brides sur plieuse
Pour les conduits rectangulaires, la tôle est déplacée vers une presse plieuse CNC où les brides des parois latérales sont pliées (généralement à 90 °). La machine utilise plusieurs coudes par feuille : bride avant, bride arrière et tout coude intermédiaire pour les formes de conduits complexes. La butée arrière positionne la feuille avec précision pour chaque pli, garantissant ainsi la précision dimensionnelle.
Étape 4 - Entaillage des coins et languettes
Les coins sont crantés ou fendus pour permettre aux brides de s'emboîter proprement. Des languettes d'angle, des joints appliqués avec du mastic ou des verrous d'angle mécaniques (selon la norme de conduit suivie) sont utilisés pour compléter le joint de la section de conduit.
Étape 5 - Assemblage longitudinal
La section de conduit est placée sur une machine à coudre (ou utilisez le dispositif de verrouillage à l'envers) pour fermer et verrouiller le joint Pittsburgh, joignant les deux parois latérales en une section de conduit complète. Pour les conduits à verrouillage rapide, les bords sont simplement pressés ensemble.
Étape 6 - Raccords et accessoires
Les raccords (coudes, tés, réducteurs, décollages) sont fabriqués séparément ou sur la même ligne de production et fixés aux conduits droits. Des languettes de suspension, des points de fixation des supports et des pattes de levage sont ajoutés conformément aux spécifications d'installation. Lorsque ces trous et languettes se répètent sur de nombreuses sections de conduits, une poinçonneuse CNC peut préparer les éléments avant le pliage et le sertissage.
Étape 7 - Inspection qualité et finition
Les sections de conduits finies sont inspectées pour vérifier la précision dimensionnelle, l’intégrité des joints et l’état de la surface. Les normes SMACNA spécifient les taux de fuite admissibles pour différentes classes de pression. Les sections sont étiquetées avec le numéro de travail, les dimensions et la classe de pression avant l'expédition.
Comparaison des machines : guillotine et cisaille à poutre pivotante pour les travaux de conduits
| Caractéristique | Cisaille Guillotine | Cisaille à poutre oscillante |
|---|---|---|
| Qualité de coupe | Propre, carré, avec peu de bavures — idéal pour les plaques de conduits | Bon pour les feuilles fines ; légère angulaire sur un matériau plus épais |
| Épaisseur max. | Jusqu'à 6 mm d'acier galvanisé | Généralement 0.5–3.0 mm (certains modèles jusqu'à 6 mm) |
| Vitesse de coupe | Cycle rapide, entraîné hydrauliquement | Très rapide sur matériau mince grâce à l'action pendulaire |
| Largeur de tôle | 1500-4000 mm | 1250-3200 mm |
| Précision | Répétabilité +/-0,1-0,3 mm | +/-0,3-0,5 mm |
| Idéal pour | Gaines commerciales/industrielles, grand volume | Gaines résidentielles/légèrement commerciales |
| Gamme de prix | $ 15,000 – $ 80,000 USD | $ 8,000 – $ 35,000 USD |
Configuration de la ligne de production de conduits CVC
Un atelier de conduits peut commencer avec des machines distinctes et ajouter de l'automatisation plus tard. La bonne configuration dépend de la taille du conduit, de l’épaisseur du matériau, du débit quotidien et de la fréquence à laquelle les dessins changent.
| Scène d'usine | Ensemble de machines recommandé | Objectif de sortie | Idéal pour |
|---|---|---|---|
| Atelier de conduits d'entrée | Cisaille à poutre pivotante, 40T - Presse plieuse 63T, formeuse de blocage, encocheuse manuelle | Petits lots et tâches pilotées par site | Fabrication de conduits résidentiels et commerciaux légers. |
| Atelier de conduits commerciaux | Cisaille guillotine, 63T - 80T Presse plieuse CNC, ancienne serrure, encoche d'angle, poinçonneuse CNC | Conduit rectangulaire répété et raccords | Immeubles de bureaux, écoles, commerces et systèmes moyenne pression. |
| Conduite industrielle | Ligne de coupe à longueur, cisaille guillotine, presse plieuse 80T - 125T, poinçonnage ou découpe laser, matériel de sertissage | Panneaux plus longs, matériau plus épais et conduit résistant à la pression | Usines, centres de données, centrales électriques et conduits haute pression. |
| Ligne de fabrication flexible | Découpeuse laser à fibre, poinçonneuse CNC, presse plieuse CNC et ancienne serrure | Conduit mixte sur mesure, supports, panneaux et accessoires | Entrepreneurs qui fabriquent des conduits CVC ainsi que des pièces générales en tôle. |
Spécifications des matériaux des conduits par application
| Classe de gaine | Matériel | Épaisseur (mm) | Demande |
|---|---|---|---|
| Résidentiel (basse pression) | Acier galvanisé | 0,5-0,8 mm | Maisons individuelles, appartements |
| Commercial (pression moyenne) | Acier galvanisé | 0,8-1,2 mm | Immeubles de bureaux, commerces, écoles |
| Industriel (haute pression) | Acier galvanisé ou noir | 1,2-2,0 mm | Usines, centrales électriques, centres de données |
| Environnements corrosifs | Acier inoxydable 304/316 | 0.5–1.5 mm | Marine, chimie, agroalimentaire |
| Salles blanches / hôpitaux | Aluminium 3003/5052 | 0.5–1.2 mm | CVC hospitalier, usines de semi-conducteurs |
Foire aux questions
Pour une planification de processus plus large, consultez notre guide de fabrication de tôle, tableau de jauge de tôle, et guide de réduction des coûts de fabrication de la tôle.
Rucheng Technology fabrique des cisailles guillotine, des cisailles à poutres pivotantes, des presses plieuses CNC, des poinçonneuses CNC et des formeuses de sas pour les ateliers de fabrication de systèmes CVC du monde entier. Obtenez un devis sous 24 heures avec expédition chez vous.
Demander un devis pour une cintreuse de conduits →Planifier la ligne complète de production de tôle
La plupart des projets d'application nécessitent que la découpe, le pliage et l'assemblage en aval fonctionnent ensemble. Commencez par la gamme de machines de découpe laser à fibre pour les ébauches et les profilés, puis associez les pièces avec la bonne presse plieuse pour le pliage.
- Sélection de la puissance du laser Le permet de dimensionner la capacité de découpe en fonction du matériau et de l'épaisseur.
- Calcul du tonnage de la presse plieuse permet de dimensionner la capacité de pliage en fonction du matériau, de la longueur et de l'ouverture de la matrice en V.
- Configuration d'une usine de tôlerie connecte les équipements de découpe laser, de poinçonnage, de cisaillement, de pliage et de formage en un seul flux de travail.