
HVAC 管道弯曲和制造机:折弯机,剪切和成型指南
| 您的加工需求 | 推荐装备 | 下一页如程页 |
|---|---|---|
| 暖通空调管道弯曲 | 40T - 100T CNC 折弯机、2500-3200 毫米床身、轻量刀具 | 折弯机机器导轨 |
| 切割风管毛坯 | 闸式剪板机或摆式剪板机适用于 0.5-1.5 mm 镀锌钢 | 剪板机系列 |
| 重复的孔、百叶窗和起飞口 | CNC 冲床用于批量加工,光纤激光用于灵活切割 | 数控冲床 |
| 需要价格或FOB中国建议 | 送风管尺寸、材质、厚度、弯管长度、孔型及日产量 | 折弯机报价表 |

闸式剪板机 — 暖通空调风管板材预处理的主力切割设备
什么是暖通空调管道制造?
暖通空调风管制造是将金属板材(通常为镀锌钢、不锈钢或铝)加工成空气分配风管产品的制造工艺。产品包括矩形风管、圆形螺旋风管和椭圆风管,应用于住宅、商业和工业建筑的供暖、通风和空调系统。
风管制造工艺包括一系列工序:切割板材毛坯至规定尺寸、成型的纵缝(Pittsburgh锁缝、Snap锁或槽式连接)、弯曲法兰边缘、开角、以及将配件(弯头、三通、大小头)组装成完整风管段以供安装。
风管制造车间规模各异,小型定制车间生产单个配件,大型自动化生产线批量生产标准化风管段。不同模式所需的设备差异显著,设备选型取决于目标市场的风管类型、材料厚度、产量和精度要求。
用于管道制造的 4 核心机器类型
2.1 剪板机 — 板材切割
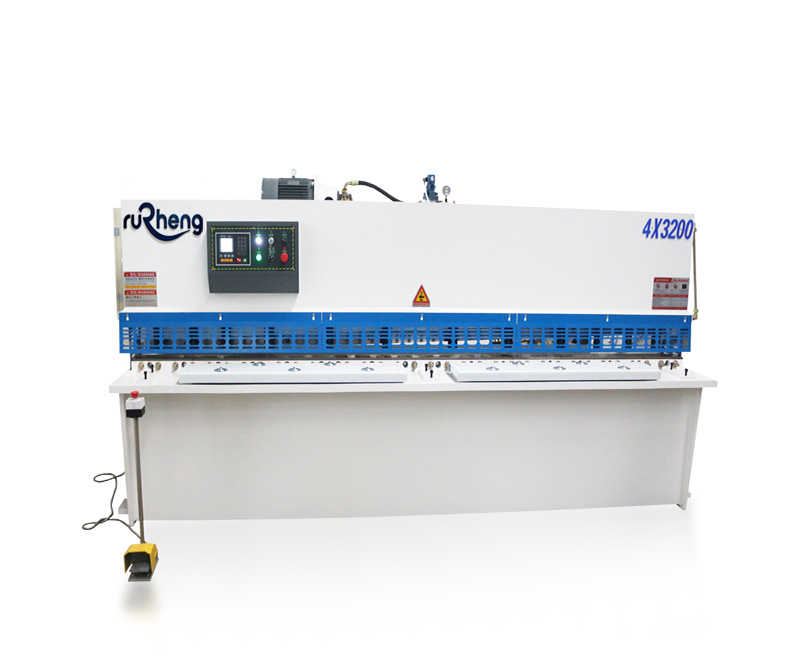
摆式剪板机 — 最高3毫米风管板材快速洁净切割
剪板机是管道制造的第一阶段,将大型卷材或板材切割成毛坯尺寸,准备成型。在暖通空调管道生产中,两种主要的剪切机类型是闸式剪切机(液压直刃剪切机)和摆梁剪切机(摆式剪切机)。
闸式剪板机采用固定上刀片和液压驱动下刀片,下刀片垂直向上运动进行剪切。它能提供高精度的方形切口,材料变形极小,是矩形风管板材切割的首选设备。暖通空调用闸式剪板机通常可加工1500–4000毫米宽、0.5–6毫米厚的板材,覆盖几乎所有风管制造需求。
摆式剪板机的刀片在剪切过程中以弧形摆动,施加剪刀般的剪切力。它具有更快的循环时间和更低的剪切力,非常适合住宅和轻商暖通空调中常见的薄板材料(0.5–3.0毫米镀锌钢)。摆式剪板机通常价格更实惠、占地面积更小。
2.2 数控折弯机 — 法兰与壁板弯曲
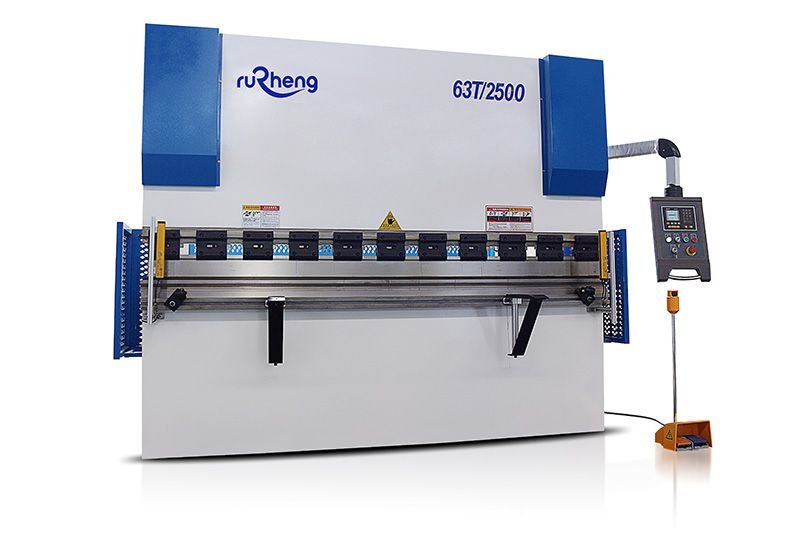
用于风管翻边折弯的扭轴同步液压折弯机。
CNC 折弯机通过沿纵向边缘弯曲切割的板坯来形成矩形管道截面的法兰和侧壁。法兰通常以 90 ° 或 45 °(对于斜接角)弯曲,形成管道横截面。 折弯机还生产配件:弯头、异径管和分支引出装置都需要精确的多步弯曲。
暖通空调风管制造,折弯机的关键规格参数包括:
- 吨位: 40–100 吨涵盖了 0.5–1.5 毫米镀锌钢上的大部分管道法兰弯曲。对于重型工业管道或复杂配件,100–160 吨提供了更大的能力。
- 工作台长度: 2500–3200 mm 可容纳标准管道部分长度(通常为 1200–3000 mm)。
- 后挡料轴: X(后挡料深度)、R(滑块行程)和 Z1/Z2(前规指)可实现复杂多弯配件的精确定位。
- 挠度补偿系统: 冲压机挠度补偿或工作台挠度补偿系统可纠正弯曲过程中机器框架中的自然弯曲,确保整个板材宽度上的弯曲角度一致,这对于宽管道面板至关重要。
适用于管道工程的现代 CNC 折弯机 CNC 控制器,例如 Delem DA-53T、Delem DA-66T、ESA S640 或 Cybelec DNC 880,可提供存储的弯曲序列、折弯扣除量计算、材料程序和角度验证,以实现一致的质量跨生产运行。
HVAC 管道弯曲的折弯机选择
最好的管道制造折弯机通常不是最高吨位的机器。薄镀锌风管板需要快速设置、准确的后挡料定位、合适的 V形下模开口和干净的法兰弯头。在计算准确吨位之前,请使用下表作为起点。
| 风管工作类型 | 材质及厚度 | 折弯机起点 | 工具和控制说明 |
|---|---|---|---|
| 住宅管道及小配件 | 0.5-0.8 mm 镀锌钢或铝 | 40T - 63T、2000-2500 毫米工作长度 | 轻型 V 型模具、简单的后挡料和快速的手动设置通常就足够了。 |
| 商业矩形风管 | 0.8-1.2 mm 镀锌钢 | 63T - 80T、2500-3200 毫米工作长度 | X/R 后挡料和存储的程序改进了重复法兰尺寸。 |
| 工业或高压管道 | 1.2-2.0 mm 镀锌、黑钢或不锈钢 | 80T - 125T、3200 毫米工作长度 | 检查吨位储备、挠度补偿和长全宽折弯的模具开口。 |
| 不锈钢风管和洁净室风管 | 0.8-1.5 mm 不锈钢或铝 | 63T - 125T 数控液压折弯机 | 对可见表面使用抛光工具、保护膜和回弹补偿。 |
| 高混合管道配件 | 混合镀锌、不锈钢和铝板 | 80T - 125T 与 4 轴后挡料 | 优先考虑控制器存储、快速夹具和可重复定位而不是原始吨位。 |
2.3 风管锁缝机 — Pittsburgh缝与驱动夹成型
锁扣成型机(也称为管道成型机或匹兹堡成型机)是一种创建连接管道壁的纵向接缝的机器,这是矩形管道系统最显着的特征。两种最常见的接缝类型是 匹兹堡锁缝 (商业 HVAC 标准)和 弹簧锁 (速度更快,用于住宅和轻型商业应用)。
Pittsburgh锁缝成型工艺使用一系列旋转辊模具,逐步将板材边缘折叠成Pittsburgh槽——一种无需焊接或铆钉即可连接两块风管壁的机械互锁结构。该工艺产生的接缝既结构坚固、又密封防漏(正确密封时)。典型风管锁缝机有多个工位组,可生产不同尺寸的锁缝(适应不同壁厚和宽度)。
驱动夹成型机创建S形夹片,与对面风管壁上的Pittsburgh锁缝互锁。正确成型的Pittsburgh锁缝与匹配的驱动夹组合,可形成符合SMACNA(美国金属板材与暖通空调承包商协会)泄漏和结构完整性标准的风管接头。
2.4 等离子或激光切割机 — 配件孔位与开口切割
管道部分形成和组装后,必须为扩散器、格栅、防火阀、传感器和分支连接切割孔和开口。采用两种切割技术:等离子切割(更实惠,速度更快,厚材料)和光纤激光切割 (精度更高,边缘更干净,更适合薄材料)。
对于暖通空调制造车间,紧凑型数控等离子切割台或小规格光纤激光切割机(通常1000–3000W)可高效完成配件加工。光纤激光切割机越来越受欢迎,因为它能在镀锌钢上产生清洁、无氧化皮的切口,无需后处理,并能高精度切割风管壁上的孔洞和复杂形状。
HVAC 管道制造工艺流程
典型风管生产线按以下顺序进行:
步骤1 — 板材预处理与毛坯切割
金属卷材(镀锌钢、铝或不锈钢,通常厚0.5–1.5毫米)放置在开卷机上,经过矫平机消除卷曲,然后通过闸式或摆式剪板机切割至毛坯尺寸。大批量生产时,自动化纵剪线或定长剪切线可一机完成全部工序。
步骤2 — Pittsburgh锁缝与驱动夹成型
板料毛坯穿过锁缝机,在两条纵向边缘上形成Pittsburgh锁缝。驱动夹同时或单独在对面边缘上成型。这一步骤将平板转换为开口圆筒(圆形风管)或为矩形风管制备待缝合的边缘。
步骤3 — 折弯机法兰弯曲
对于矩形风管,板材移动到 CNC 折弯机,其中侧壁法兰向上弯曲(通常在 90°)。该机器在每张板材上使用多个弯头——前法兰、后法兰以及复杂管道形状的任何中间弯头。 后挡料针对每次弯曲精确定位板材,确保尺寸精度。
步骤4 — 角部开槽与连接片
角部开槽或切口,使法兰能够干净地互锁。根据所遵循的风管标准,使用角部连接片、密封胶接头或机械角锁来完成风管段的纵缝。
步骤5 — 纵缝缝合
将风管段放在缝合机(或反向使用锁缝机)上,闭合并锁定Pittsburgh纵缝,将两块侧壁连接成完整风管段。对于Snap锁风管,只需将边缘压合在一起。
步骤6 — 配件与附件安装
配件(弯头、三通、异径管、接管)单独制造或在同一生产线上制造,并连接到直管道。根据安装规范的要求添加吊耳、支架连接点和吊耳。当这些孔和凸片在多个管道部分重复时, CNC 冲床 可以在弯曲和接缝之前准备好特征。
步骤7 — 质量检验与精整
成品风管段需检验尺寸精度、接缝完整性和表面状况。SMACNA标准规定了不同压力等级的最大允许泄漏率。风管段在发货前标注工号、尺寸和压力等级。
机器比较:用于管道作业的断头台与摆式剪板机
| 特点 | 闸式剪板机 | 摆式剪板机 |
|---|---|---|
| 切口质量 | 切口洁净、方正、毛刺少——风管板材理想选择 | 薄板效果好;厚材料略有角度偏差 |
| 最大厚度 | 最高6毫米镀锌钢 | 通常0.5–3.0毫米(部分型号达6毫米) |
| 切割速度 | 循环快,液压驱动 | 摆动式切割,薄材料速度极快 |
| 板材宽度 | 1500–4000毫米 | 1250–3200毫米 |
| 精度 | 重复精度正负0.1–0.3毫米 | 正负0.3–0.5毫米(可满足大多数风管加工需求) |
| 最适合 | 商业/工业风管,批量生产 | 住宅/轻商风管,快节奏加工作坊 |
| 价格区间 | $ 15,000 –$ 80,000 美元 | $ 8,000 –$ 35,000 美元 |
HVAC 管道生产线配置
管道车间可以从单独的机器开始,然后添加自动化。正确的配置取决于管道尺寸、材料厚度、每日产量以及图纸更改频率。
| 工厂阶段 | 推荐机组 | 输出目标 | 最适合 |
|---|---|---|---|
| 入口管道店 | 摆式剪板机、40T - 63T 折弯机、锁模器、手动开槽机 | 小批量和现场驱动的工作 | 住宅和轻型商业管道制造。 |
| 商业风管车间 | 闸式剪板机,63T - 80T CNC 折弯机,锁模器,角槽机,CNC 冲床 | 重复的矩形风管和配件 | 办公楼、学校、零售和中压系统。 |
| 工业风管 | 定尺切割线,闸式剪板机,80T - 125T 折弯机,冲孔或激光切割,接缝设备 | 更长的面板、更厚的材料和额定压力管道 | 工厂、数据中心、发电厂和高压管道系统。 |
| 柔性生产线 | 光纤激光铣刀、CNC 冲床、CNC 折弯机和锁模器 | 混合定制风管、支架、面板和配件 | 制造 HVAC 管道和通用钣金零件的承包商。 |
按应用划分的管道材料规格
| 风管等级 | 材料 | 厚度(毫米) | 应用 |
|---|---|---|---|
| 住宅(低压) | 镀锌钢 | 0.5–0.8毫米 | 独栋住宅、公寓 |
| 商业(中等压力) | 镀锌钢 | 0.8–1.2毫米 | 办公楼、零售、学校 |
| 工业(高压) | 镀锌钢或黑钢 | 1.2–2.0毫米 | 工厂、发电厂、数据中心 |
| 腐蚀环境 | 304/316不锈钢 | 0.5–1.5毫米 | 船舶、化工、食品加工 |
| 洁净室/医院 | 3003/5052铝合金 | 0.5–1.2毫米 | 医院暖通、半导体晶圆厂 |
常见问题解答
对于更广泛的流程规划,请查看我们的 钣金制造指南, 钣金仪表图, 和 钣金制造成本降低指南.
如程科技为全球 HVAC 制造车间制造闸式剪床、摆式剪床、CNC 折弯机、 数控冲床 和管道锁成型机。在 24 小时内获取报价并运送到您所在的位置。
索取风管弯曲机报价 →规划完整的钣金生产线
大多数应用项目都需要切割、弯曲和下游组装才能协同工作。从用于毛坯和型材的 光纤激光切割机器系列 开始,然后将零件与用于弯曲的正确 折弯机机器 相匹配。