
使用此钣金规格表将低碳钢、镀锌钢、不锈钢和铝的规格数字转换为以英寸和毫米为单位的实际厚度。规格数字越低意味着材料越厚,但每种金属使用不同的标准,因此 18 规格钢与 18 规格铝的厚度不同。对于折弯机折弯,请根据实际的毫米厚度来选择V形下模开口、吨位和最小折弯半径。
| 仪表 | 普通钢 | 不锈钢 | 铝 |
|---|---|---|---|
| 10 测厚仪 | 3.416 毫米 / 0.1345 英寸 | 3.571 毫米 / 0.1406 英寸 | 2.588 毫米 / 0.1019 英寸 |
| 14 测厚仪 | 1.897 毫米 / 0.0747 英寸 | 1.984 毫米 / 0.0781 英寸 | 1.628 毫米 / 0.0641 英寸 |
| 16 测厚仪 | 1.519 毫米 / 0.0598 英寸 | 1.588 毫米 / 0.0625 英寸 | 1.290 毫米 / 0.0508 英寸 |
| 18 测厚仪 | 1.214 毫米 / 0.0478 英寸 | 1.270 毫米 / 0.0500 英寸 | 1.024 毫米 / 0.0403 英寸 |
| 20 测厚仪 | 0.912 毫米 / 0.0359 英寸 | 0.953 毫米 / 0.0375 英寸 | 0.812 毫米 / 0.0320 英寸 |
钣金规格系统的工作原理
规格系统起源于将金属线通过逐渐缩小的孔拉伸——每通过一次模具称为一个"规格"。通过次数越多,金属线越细(规格数字越大)。当该系统应用于钣金时,惯例保持不变:规格越高 = 材料越薄。
规格系统令人困惑的原因在于:没有单一的通用标准。不同金属遵循不同的规格系统:
- 制造商标准规格 (MSG):用于黑色金属——普通钢、镀锌钢、不锈钢
- 布朗 & 夏普 (B&S) / 美国线规 (AWG):用于有色金属——铝、黄铜、铜
- 伯明翰线规 (BWG):在某些行业用于钢和铝
⚠️ 加工商的重要注意事项
- 切勿假设相同规格数字在不同金属中代表相同厚度
- 在为折弯机编程之前,请始终向材料供应商确认实际厚度
- ASTM 和 ISO 标准越来越多地以毫米而非规格指定厚度
- 国际订购时,请以毫米指定厚度,以避免规格系统混淆
普通钢(碳钢)规格对照表
普通钢(低碳钢)是折弯机加工中最常见的钣金。它使用制造商标准规格 (MSG)。以下数值基于 ASTM A1008 标准。
| 规格 # | 厚度(英寸) | 厚度(毫米) | 典型应用 |
|---|---|---|---|
| 7 | 0.1793 | 4.554 | 重型结构件 |
| 8 | 0.1644 | 4.176 | 重型支架、框架 |
| 9 | 0.1495 | 3.797 | 结构部件 |
| 10 | 0.1345 | 3.416 | 机械外壳 |
| 11 | 0.1196 | 3.038 | 重型外壳、支架 |
| 12 | 0.1046 | 2.657 | 中型结构件 |
| 14 | 0.0747 | 1.897 | 一般制造 |
| 16 | 0.0598 | 1.519 | 外壳、面板、底盘 |
| 18 | 0.0478 | 1.214 | 钣金柜、HVAC |
| 20 | 0.0359 | 0.912 | 汽车面板、家电 |
| 22 | 0.0299 | 0.759 | 轻型外壳、盖板 |
| 24 | 0.0239 | 0.607 | HVAC 管道、轻型零件 |
| 26 | 0.0179 | 0.455 | 轻型管道、防护罩 |
| 28 | 0.0149 | 0.378 | 超轻型盖板 |
镀锌钢规格对照表
镀锌钢在轧制后涂有锌层,这会略微增加总厚度。镀锌钢规格与普通钢非常相似,但由于锌层原因有少许偏差。常用于 HVAC 管道、屋面和室外外壳。
镀锌钢规格对照表 (ASTM A653)| 规格 # | 厚度(英寸) | 厚度(毫米) | 典型应用 |
|---|---|---|---|
| 8 | 0.1681 | 4.269 | 重型结构 |
| 10 | 0.1382 | 3.510 | 重型 HVAC 部件 |
| 12 | 0.1084 | 2.753 | 中型结构外壳 |
| 14 | 0.0785 | 1.994 | 户外面板、箱体 |
| 16 | 0.0635 | 1.613 | HVAC 静压箱、外壳 |
| 18 | 0.0516 | 1.311 | 标准 HVAC 管道 |
| 20 | 0.0396 | 1.006 | 住宅管道 |
| 22 | 0.0336 | 0.853 | 轻型管道、盖板 |
| 24 | 0.0276 | 0.701 | 标准住宅 HVAC |
| 26 | 0.0217 | 0.551 | 轻型住宅管道 |
| 28 | 0.0187 | 0.474 | 超轻型管道 |
不锈钢规格对照表
不锈钢也使用制造商标准规格,但实际厚度与普通钢不同。不锈钢比普通钢更硬,更容易回弹,在CNC 折弯机上折弯时需特别注意工装和吨位。
不锈钢规格对照表(304/316 系列)| 规格 # | 厚度(英寸) | 厚度(毫米) | 典型应用 |
|---|---|---|---|
| 8 | 0.1719 | 4.366 | 重型食品设备 |
| 10 | 0.1406 | 3.571 | 不锈钢结构部件 |
| 11 | 0.1250 | 3.175 | 中型结构件 |
| 12 | 0.1094 | 2.779 | 工业厨房设备 |
| 14 | 0.0781 | 1.984 | 食品加工面板 |
| 16 | 0.0625 | 1.588 | 厨房设备、医疗设备 |
| 18 | 0.0500 | 1.270 | 餐厅设备、水槽 |
| 20 | 0.0375 | 0.953 | 轻型食品设备、盖板 |
| 22 | 0.0313 | 0.794 | 装饰面板 |
| 24 | 0.0250 | 0.635 | 轻型盖板、防护罩 |
| 26 | 0.0188 | 0.476 | 超轻型装饰 |
铝材规格对照表
铝材使用布朗 & 夏普 (B&S) 规格系统,与钢材规格系统不同。铝材比钢材轻得多——相同规格数字下,铝材比钢材薄。铝材在紧弯时容易开裂,因此需要更大的最小折弯半径。

| 规格 # | 厚度(英寸) | 厚度(毫米) | 典型应用 |
|---|---|---|---|
| 8 | 0.1285 | 3.264 | 重型航空面板 |
| 10 | 0.1019 | 2.588 | 船舶、结构件 |
| 12 | 0.0808 | 2.053 | 卡车/拖车面板 |
| 14 | 0.0641 | 1.628 | 通用外壳 |
| 16 | 0.0508 | 1.290 | 电子底盘 |
| 18 | 0.0403 | 1.024 | 家电面板 |
| 20 | 0.0320 | 0.812 | 汽车车身面板 |
| 22 | 0.0253 | 0.643 | 轻型面板、盖板 |
| 24 | 0.0201 | 0.511 | 薄型盖板、装饰件 |
| 26 | 0.0159 | 0.404 | 超薄装饰条 |
| 28 | 0.0126 | 0.320 | 箔片类应用 |
钣金规格如何影响折弯机折弯
本指南涵盖钣金厚度转换、规格选择、折弯机 V形下模开口、吨位和折弯半径。如果您需要指定规格范围的机器报价,请首先比较 折弯机设备总览 ,然后准备 折弯机的材料类型、最小和最大厚度、弯曲长度和产量报价页 。
| 测量工作 | 常用材质 | 折弯机选择 | 询价方向 |
|---|---|---|---|
| 18-20 仪表外壳面板 | 不锈钢、铝、镀锌钢 | 精密 CNC 折弯机配有合适的薄板模具和后挡料支持 | 发送规格范围和图纸 |
| 14-16 仪表柜和支架 | 低碳钢、不锈钢 | 电液数控折弯机配4轴或6轴后挡料 | 回顾 CNC 折弯机型号 |
| 10-12仪表结构件 | 低碳钢、高强度钢 | 更高吨位的折弯机以及 V形下模和挠度补偿从弯曲长度检查 | 计算所需吨位 |
折弯机机器从标距厚度选择
仪表转换只是第一步。为了做出购买决定,请在 如程折弯机机器页面 上将实际板材厚度与 V形下模开口、 最小折边长度、 折弯半径、吨位储备和工作长度进行匹配。如需生产报价,请通过 折弯机报价表 发送材料牌号、规格范围、弯曲长度和零件图。
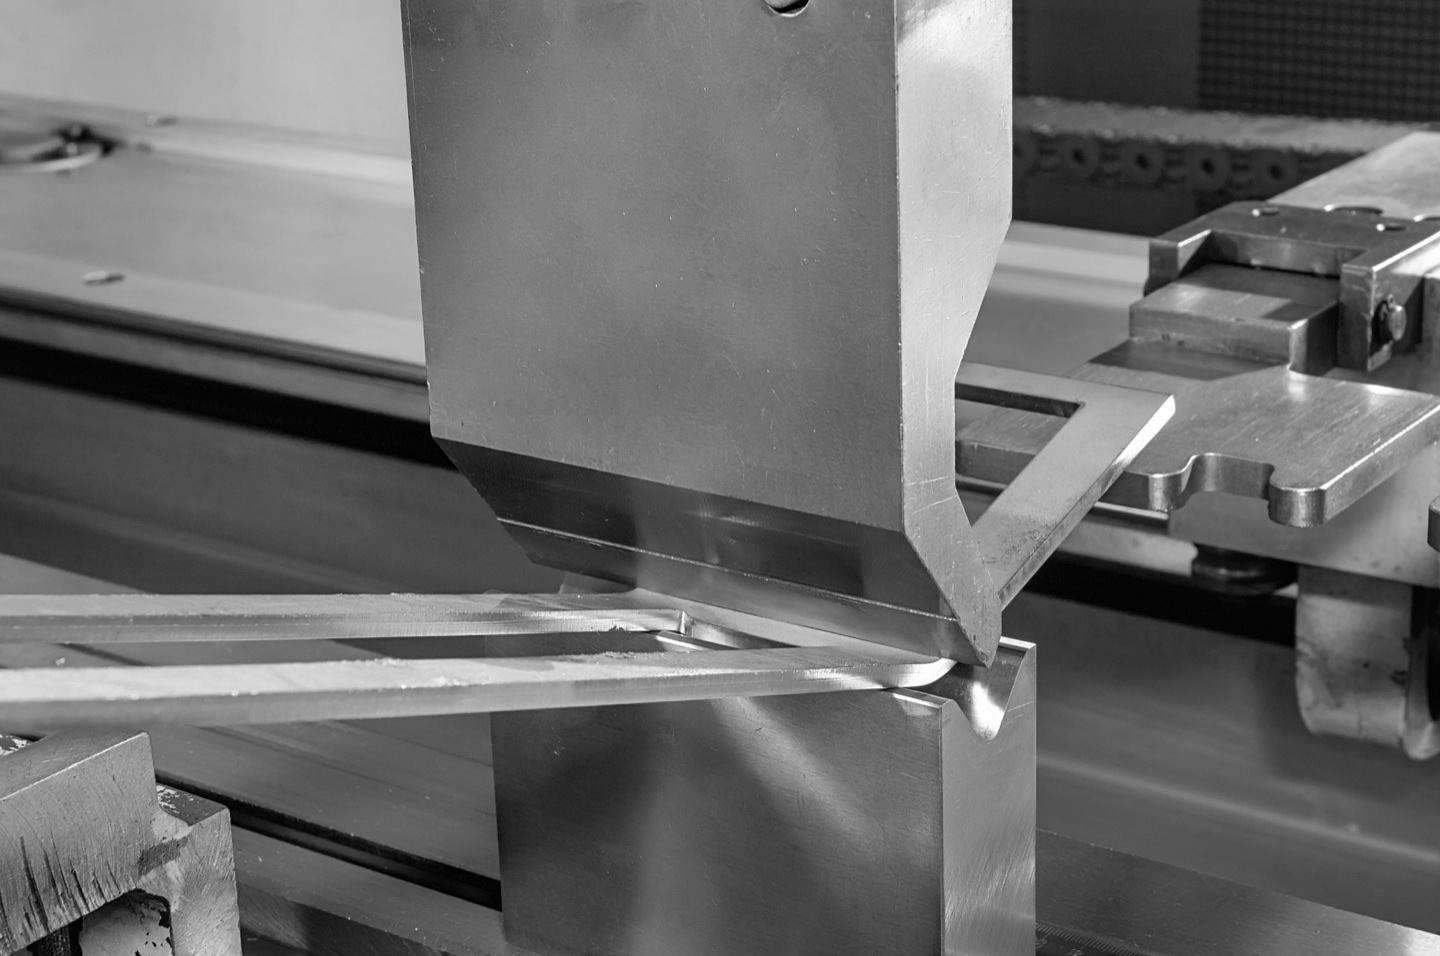
对于折弯机运营商来说,规格不仅仅是采购订单上的数字 — 它直接决定了您的 模具选型 、 V形下模开口、 折弯力 ( 吨位 ),最小为折弯半径。了解这些关系对于设置准确和安全的弯曲操作至关重要。
根据厚度选择 V 形模开口
V 形模选择的标准规则是:普通钢的V 形模开口 = 8 × 材料厚度。其他材料需调整:
| 规格 # | 钢材厚度(毫米) | V 形模(钢材)(毫米) | V 形模(不锈钢)(毫米) | V 形模(铝材)(毫米) |
|---|---|---|---|---|
| 10 | 3.416 | 28 | 35 | 40 |
| 12 | 2.657 | 22 | 27 | 32 |
| 14 | 1.897 | 16 | 19 | 23 |
| 16 | 1.519 | 12 | 16 | 18 |
| 18 | 1.214 | 10 | 13 | 15 |
| 20 | 0.912 | 8 | 10 | 11 |
| 22 | 0.759 | 6 | 8 | 9 |
按规格划分的折弯机吨位指南
以下数值为使用 8 倍 V 形模气弯时 1 米折弯长度的近似折弯力。实际吨位取决于材料抗拉强度、V 形模开口和折弯长度。请使用我们的折弯机折弯计算器获取精确值。
| 规格 # | 厚度(毫米) | 普通钢(kN/m) | 不锈钢(kN/m) | 铝材(kN/m) |
|---|---|---|---|---|
| 10 | ~3.4 | ~120 | ~180 | ~72 |
| 12 | ~2.7 | ~80 | ~120 | ~48 |
| 14 | ~1.9 | ~45 | ~68 | ~27 |
| 16 | ~1.5 | ~30 | ~45 | ~18 |
| 18 | ~1.2 | ~20 | ~30 | ~12 |
| 20 | ~0.9 | ~12 | ~18 | ~7 |
| 22 | ~0.76 | ~8 | ~12 | ~5 |
💡 吨位经验法则
- 吨位与厚度的平方成比例——厚度翻倍,所需力约增加四倍
- 相同规格下,不锈钢所需吨位约为普通钢的 1.5 倍
- 铝材所需吨位约为普通钢的 0.6 倍,但需要更多回弹补偿
- 选择折弯机吨位时,始终添加 20% 的安全余量
按材料和规格划分的最小折弯半径
折弯过紧会导致材料开裂或削弱。最小内折弯半径取决于材料类型和厚度(规格)。以下为 90° 折弯的典型最小内折弯半径:
| 规格 # | 近似厚度(毫米) | 普通钢(最小 R) | 不锈钢(最小 R) | 铝材(最小 R) |
|---|---|---|---|---|
| 10 | 3.4 | 3.4 mm | 5.1 mm | 6.8 mm |
| 12 | 2.7 | 2.7 mm | 4.0 mm | 5.4 mm |
| 14 | 1.9 | 1.9 mm | 2.8 mm | 3.8 mm |
| 16 | 1.5 | 1.5 mm | 2.3 mm | 3.0 mm |
| 18 | 1.2 | 1.2 mm | 1.8 mm | 2.4 mm |
| 20 | 0.9 | 0.9 mm | 1.4 mm | 1.8 mm |
| 22 | 0.76 | 0.76 mm | 1.1 mm | 1.5 mm |
这些数值假设标准晶粒方向(垂直于晶粒方向折弯)。平行于晶粒方向折弯会增加开裂风险——铝材和不锈钢平行于轧制方向折弯时,最小半径应增加 50%。
如需深入了解折弯计算,请参阅我们的折弯机吨位计算和CNC 折弯角度补偿指南。
为您的应用选择合适的规格
规格选择是结构要求、重量、成形性和成本之间的平衡。以下是按应用划分的行业标准规格建议:
| 应用 | 材料 | 典型规格 | 原因 |
|---|---|---|---|
| HVAC 管道(住宅) | 镀锌钢 | 24–26 | 轻量、低压 |
| HVAC 管道(商业) | 镀锌钢 | 20–22 | 较高压力、较大跨度 |
| 电气外壳 | 普通钢 | 14–16 | 刚性与可控重量的平衡 |
| 汽车车身面板 | 普通钢 / 铝材 | 18–20 | 强度与成形性的平衡 |
| 食品设备 / 水槽 | 不锈钢(304) | 16–18 | 卫生、耐腐蚀 |
| 航空面板 | 铝材(6061) | 14–16 | 强重比 |
| 结构支架 | 普通钢 | 10–12 | 高承载能力 |
| 机器底盘 / 框架 | 普通钢 | 10–14 | 刚性、可焊性 |
快速选择建议
- 结构件:使用 10–14 规格普通钢——在不过度增加重量的情况下提供刚性
- 对于精密外壳: 使用 14–16 量具 — 易于在 CNC 折弯机 上弯曲,结果一致
- 户外/腐蚀性环境:在相同规格范围内升级到镀锌钢或 304 不锈钢
- 轻量化组件:16–18 规格的 5052 或 6061 铝材是钢材的绝佳替代品
- 薄于 22 规格:需要格外小心——薄材料在折弯和焊接过程中容易变形
常见问题解答
结论
钣金规格是任何从事金属加工人员的基础概念。关键要点:规格越低 = 金属越厚,不同金属使用不同规格系统,在为折弯机编程之前,请始终向供应商以毫米或英寸确认实际厚度。
对于折弯机操作员,仪表直接决定您的 V形下模选择、所需吨位和最小折弯半径。将本指南与我们的 弯曲计算器 和 折弯机设置指南 一起使用将帮助您每次设置准确的弯曲。
需要帮助为您的材料厚度系列选择合适的折弯机吗?查看 如程折弯机机器系列 ,然后使用 折弯机报价页 并包括您的规格范围、材料类型、折弯长度、图纸、工具需求和产量。 如程机械 提供从紧凑型到 1600 吨重型机床的 CNC 折弯机,并提供与您的板材厚度范围相匹配的模具配置。