
了解压力刹车补偿
在 CNC 折弯机 上弯曲长工件时,机床床身在压力下往往会偏转,导致零件长度上的弯曲角度不均匀。补偿系统抵消这种偏转,以确保弯曲角度均匀。
快速摘要: CNC 折弯机 补偿修正回弹 — 导致实际弯曲角度大于编程角度的弹性恢复。典型的回弹值:低碳钢2–4°、不锈钢6–10°、铝3–8°。现代数控系统(DELEM DA-66T、Estun E21)通过过度弯曲至计算角度进行自动补偿。 挠度补偿 补偿使用电动楔块系统来抵消长弯曲上的滑块偏转,这对于超过 2 米的零件至关重要,在这些零件中,中心垂度无需校正即可达到 0.3–0.8mm。
🔧 免费工具: 折弯机弯曲计算器 — 立即计算任何材料的弯曲力(千牛/吨)、内半径、V 型模具开口和最小折边。
机械补偿(挠度补偿)
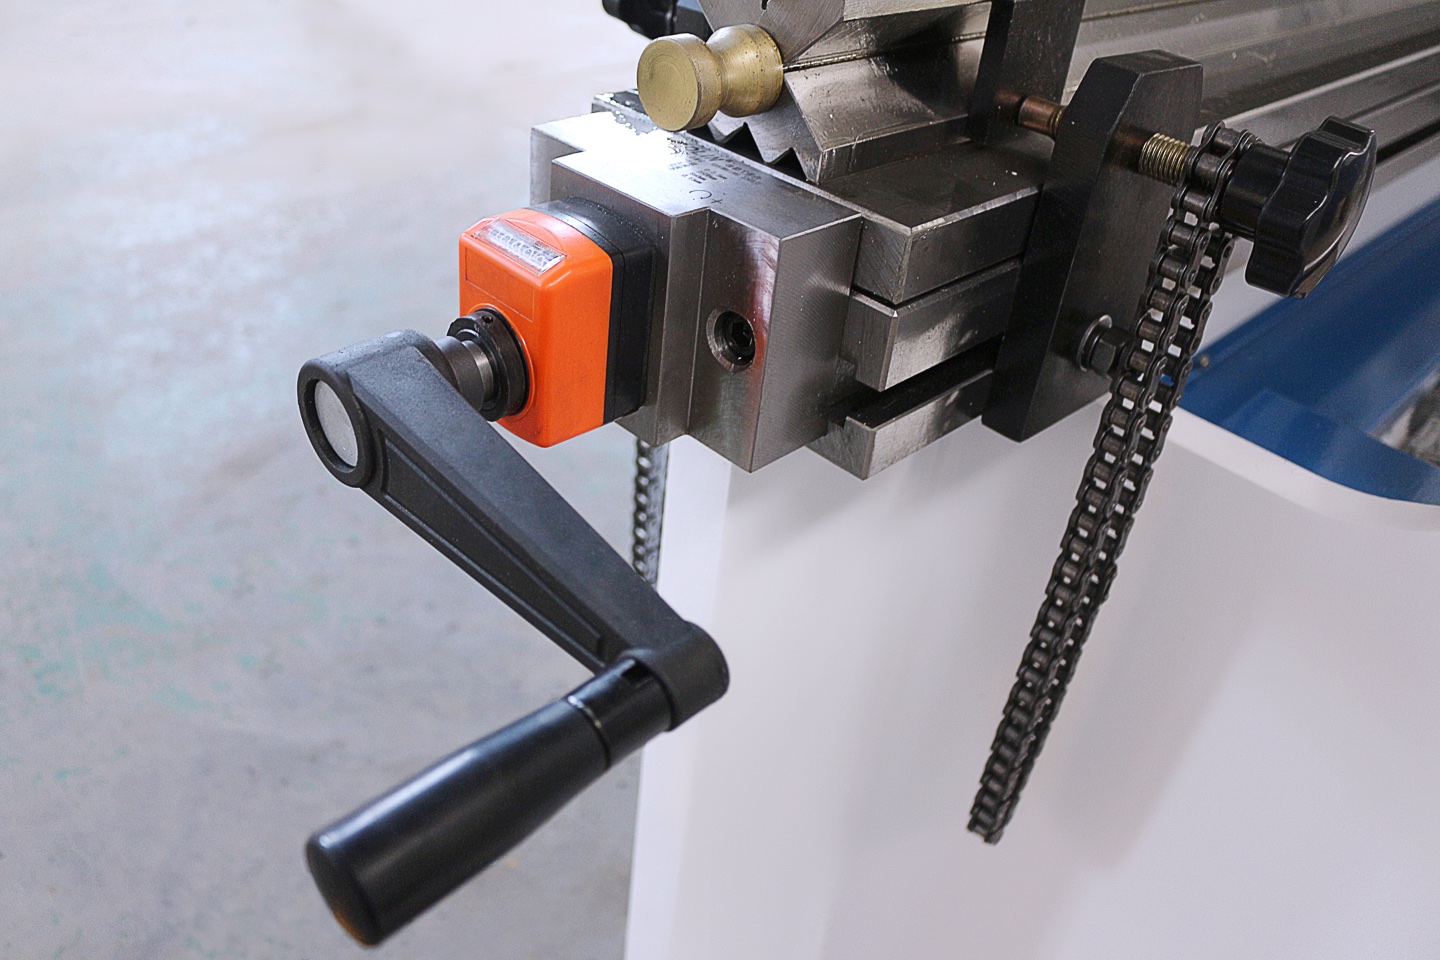
机械补偿,也称为挠度补偿,使用楔形块,可以调整以在床上形成凸曲线。这预先补偿了弯曲过程中发生的挠度。
- 优点:
- 简单、可靠的机构,运动部件少
- 与液压系统相比,初始成本更低
- 最低维护要求
- 无需维护的液压油或电气部件
- 缺点:
- 不同工件长度需要手动调整
- 不如液压补偿精确
- 弯曲过程中无法调整
液压补偿
液压补偿系统使用沿床身定位的液压缸来主动补偿偏转。 CNC 控制器根据材料属性、弯曲长度和 吨位 计算所需的补偿。
- 优点:
- 为每个弯曲调整的自动补偿
- 更高的精度和一致性
- 无需手动调整即可补偿各种工件长度
- CNC控制以获得最佳结果
- 缺点:
- 初始投资成本较高
- 更复杂的系统需要定期维护
- 可能需要维修的其他液压部件
选择哪种薪酬制度?
您的选择取决于几个因素:
- 产量 : 大批量操作受益于液压补偿自动化
- 零件品种: 零件长度的频繁变化有利于液压系统
- 精度要求: 严格公差需要液压补偿
- 预算: 机械补偿为更简单的应用提供了良好的价值
如程补偿方案
我们的 CNC 折弯机机器 具有机械和液压补偿系统。我们可以帮助您根据您的具体弯曲应用选择正确的解决方案。我们的技术团队提供全面的培训和支持,以确保您充分利用折弯机的补偿系统。有关相关主题,请参阅我们的指南 常见弯曲缺陷及解决方法 以及如何 模具选型 影响补偿需求。
折弯机选型与生产参考
在选择吨位、工作长度、控制器、工具和自动化选项之前,先比较完整的 如城折弯机机器系列 。