
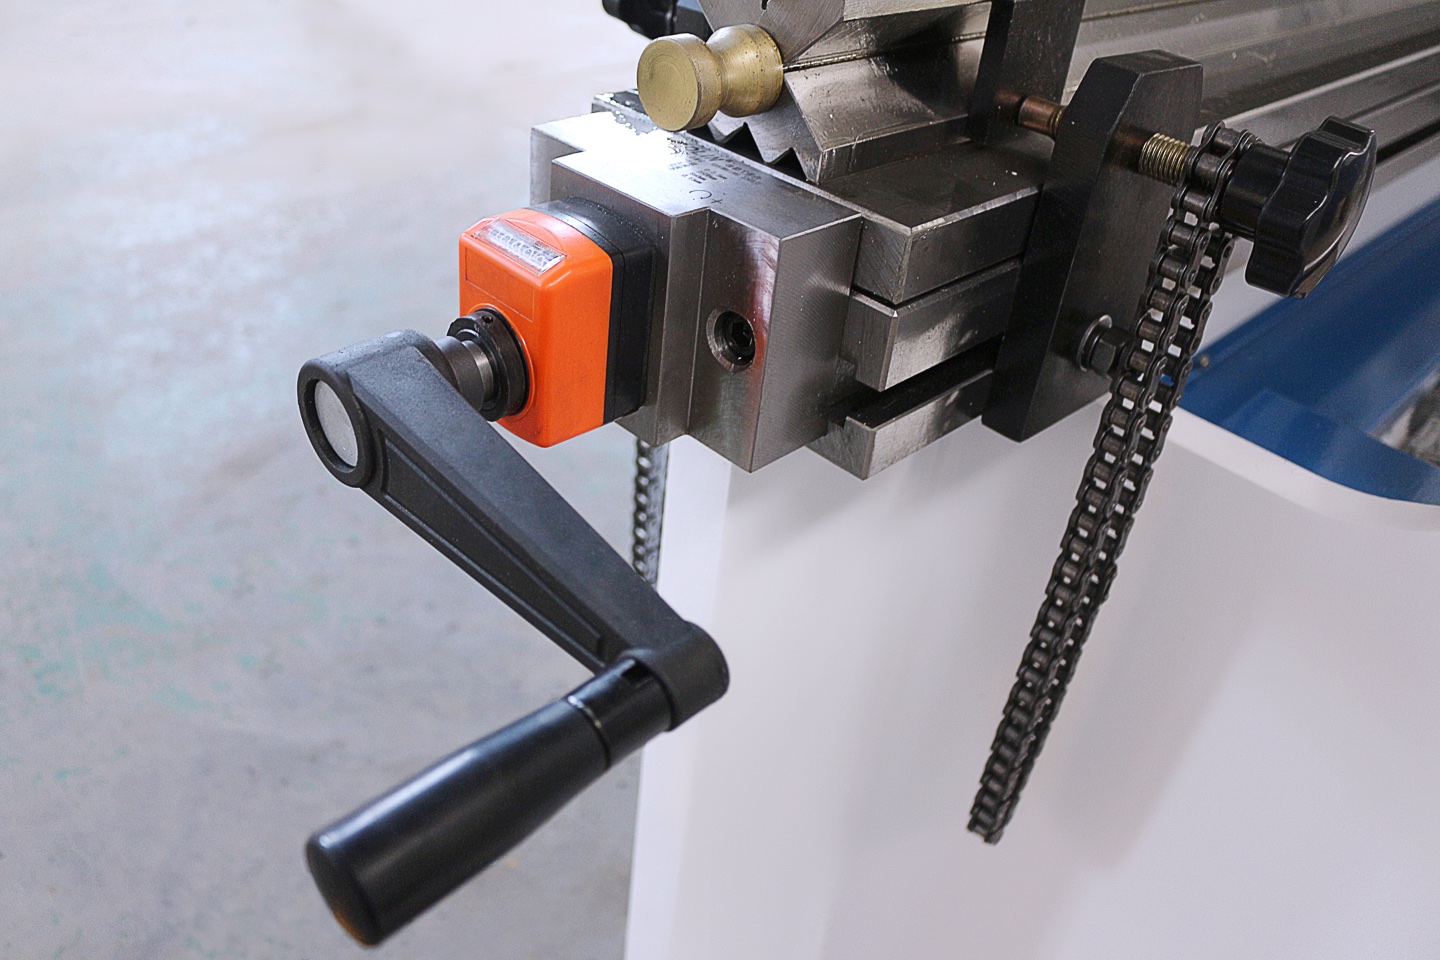
Comprendre la compensation de la presse plieuse
Lors du pliage de pièces longues sur une presse-plieuse CNC, le banc de la machine a tendance à fléchir sous la pression, ce qui entraîne des angles de pliage inégaux sur toute la longueur de la pièce. Les systèmes de compensation neutralisent cette déviation pour garantir des angles de courbure uniformes.
Compensation mécanique (bombage)
La compensation mécanique, également appelée bombage, utilise des blocs en forme de coin qui peuvent être ajustés pour créer une courbe convexe dans le lit.
- Avantages du :
- Mécanisme simple et fiable avec peu de pièces mobiles
- Coût initial inférieur par rapport aux systèmes hydrauliques
- Exigences d'entretien minimales
- Aucun fluide hydraulique ni composant électrique à entretenir
- Inconvénients du :
- Ajustement manuel requis pour différentes longueurs de pièces
- Moins précis que la compensation hydraulique
- Ne peut pas être ajusté pendant le processus de pliage
Compensation hydraulique
Les systèmes de compensation hydraulique utilisent des vérins hydrauliques positionnés le long du lit pour compenser activement la déflexion. La commande CNC calcule la compensation requise en fonction des propriétés du matériau, de la longueur de pliage et du tonnage.
- Avantages du :
- Compensation automatique ajustée pour chaque virage
- Plus de précision et de cohérence
- Peut compenser différentes longueurs de pièces sans réglage manuel
- Contrôlé CNC pour des résultats optimaux
- Inconvénients du :
- Coût d’investissement initial plus élevé
- Système plus complexe nécessitant un entretien régulier
- Composants hydrauliques supplémentaires pouvant nécessiter un entretien
Quel système de rémunération choisir ?
Votre choix dépend de plusieurs facteurs :
- Volume de production : Les opérations à grand volume bénéficient de l'automatisation de la compensation hydraulique
- Variété de pièces : Les changements fréquents de longueur de pièce favorisent les systèmes hydrauliques
- Exigences de précision : Des tolérances serrées nécessitent une compensation hydraulique
- Budget : La compensation mécanique offre un bon rapport qualité-prix pour les applications plus simples
Solutions de rémunération de Rucheng
Notre Presses plieuses CNC sont disponibles avec des systèmes de compensation mécaniques et hydrauliques. Nous pouvons vous aider à sélectionner la bonne solution en fonction de vos applications de pliage spécifiques. Notre équipe technique propose une formation et une assistance complètes pour vous assurer de tirer le meilleur parti du système de compensation de votre presse plieuse. Pour des sujets connexes, consultez notre guide sur défauts de flexion courants et solutions et comment sélection d'outillage affecte les besoins de rémunération.
Ressources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.