
Abkantpressenkompensation verstehen
Beim Biegen langer Werkstücke auf einer CNC-Abkantpresse neigt das Maschinenbett dazu, sich unter Druck durchzubiegen, was zu ungleichmäßigen Biegewinkeln über die Länge des Teils führt. Ausgleichssysteme wirken dieser Durchbiegung entgegen und sorgen für gleichmäßige Biegewinkel.
Mechanischer Ausgleich (Bombierung)
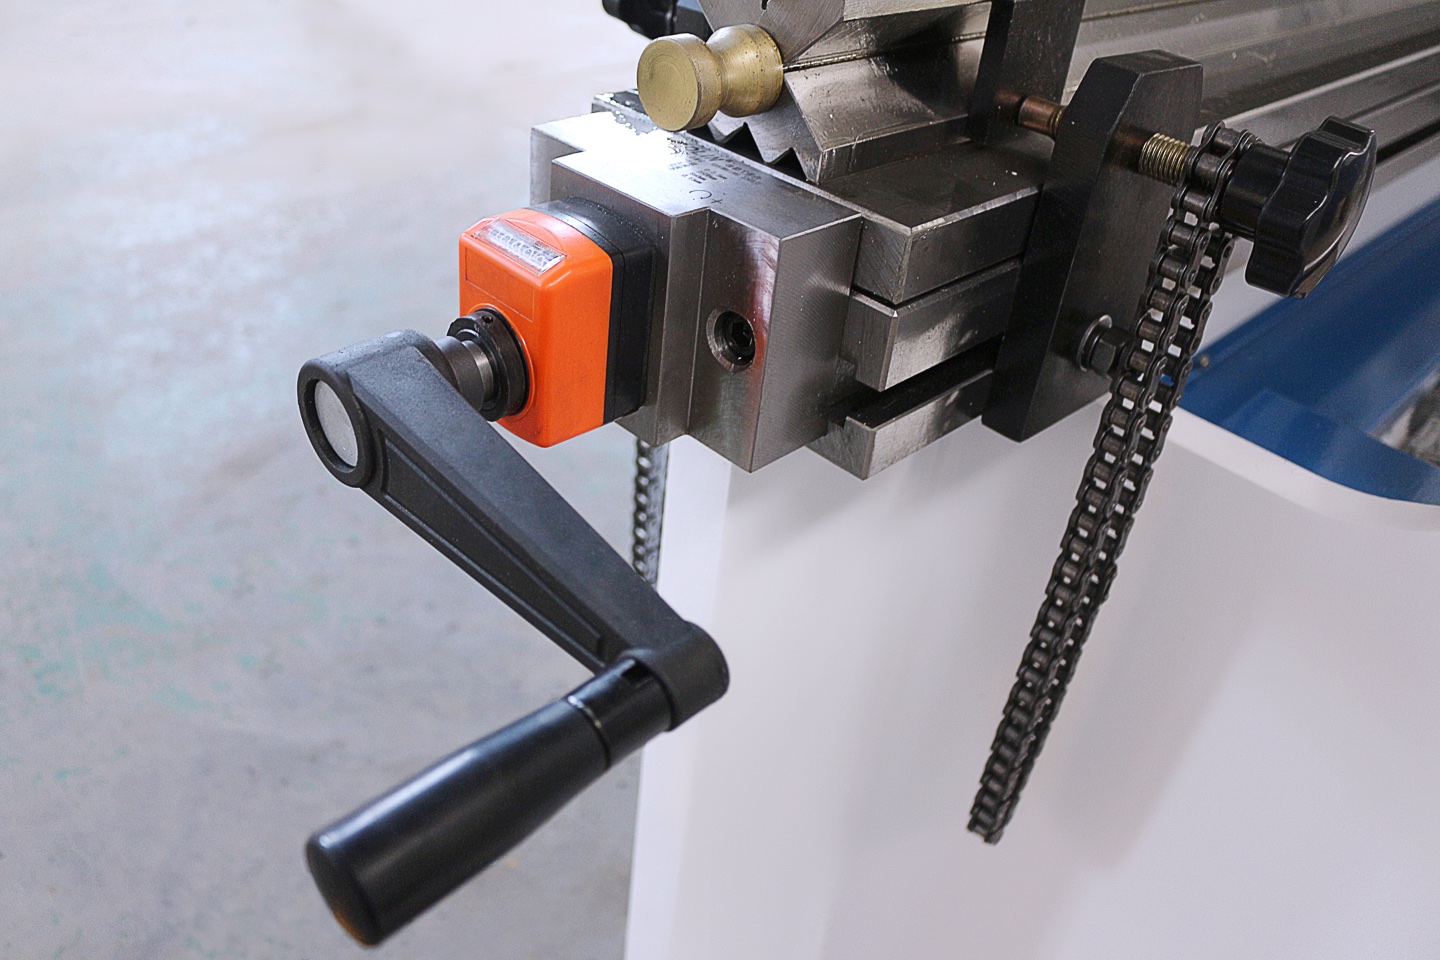
Bei der mechanischen Kompensation, auch Bombierung genannt, werden keilförmige Blöcke verwendet, die so eingestellt werden können, dass eine konvexe Kurve im Bett entsteht.
- Vorteile:
- Einfacher, zuverlässiger Mechanismus mit wenigen beweglichen Teilen
- Geringere Anschaffungskosten im Vergleich zu hydraulischen Systemen
- Minimaler Wartungsaufwand
- Es müssen keine Hydraulikflüssigkeit oder elektrischen Komponenten gewartet werden
- Nachteile:
- Bei unterschiedlichen Werkstücklängen ist eine manuelle Anpassung erforderlich
- Weniger präzise als der hydraulische Ausgleich
- Kann während des Biegevorgangs nicht verstellt werden
Hydraulischer Ausgleich
Bei hydraulischen Ausgleichssystemen werden entlang des Betts positionierte Hydraulikzylinder verwendet, um die Durchbiegung aktiv auszugleichen. Die CNC-Steuerung berechnet die erforderliche Kompensation basierend auf Materialeigenschaften, Biegelänge und Tonnage .
- Vorteile:
- Automatische Kompensation für jede Biegung angepasst
- Höhere Präzision und Konsistenz
- Kann unterschiedliche Werkstücklängen ohne manuelle Anpassung ausgleichen
- CNC-gesteuert für optimale Ergebnisse
- Nachteile:
- Höhere Anfangsinvestitionskosten
- Komplexeres System, das regelmäßige Wartung erfordert
- Zusätzliche hydraulische Komponenten, die möglicherweise gewartet werden müssen
Welches Vergütungssystem wählen?
Ihre Wahl hängt von mehreren Faktoren ab:
- Produktionsvolumen: Großserienbetriebe profitieren von der Automatisierung des hydraulischen Ausgleichs
- Teilevielfalt: Häufige Änderungen der Teilelänge begünstigen hydraulische Systeme
- Präzisionsanforderungen: Enge Toleranzen erfordern einen hydraulischen Ausgleich
- Budget: Die mechanische Kompensation bietet ein gutes Preis-Leistungs-Verhältnis für einfachere Anwendungen
Ruchengs Vergütungslösungen
Unser CNC-Abkantmaschinen sind sowohl mit mechanischem als auch hydraulischem Ausgleichssystem erhältlich. Wir können Ihnen bei der Auswahl der richtigen Lösung basierend auf Ihren spezifischen Biegeanwendungen helfen. Unser technisches Team bietet umfassende Schulungen und Unterstützung, um sicherzustellen, dass Sie das Kompensationssystem Ihrer Abkantpresse optimal nutzen. Verwandte Themen finden Sie in unserem Leitfaden unter Häufige Biegefehler und Lösungen und wie Werkzeugauswahl wirkt sich auf den Vergütungsbedarf aus.
Auswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.