
プレスブレーキの補償について
CNC プレスブレーキ で長いワークピースを曲げる場合、機械ベッドは圧力によってたわむ傾向があり、その結果、部品の長さ全体にわたって曲げ角度が不均一になります。補償システムはこのたわみを打ち消し、均一な曲げ角度を保証します。
の概要: CNC プレスブレーキ 補正は、スプリングバックを補正します。つまり、実際の曲げ角度がプログラムされた角度よりも大きくなる弾性回復です。一般的なスプリングバック値: 軟鋼 2–4 °、ステンレス鋼 6–10 °、アルミニウム 3–8 °。最新の CNC システム (DELEM DA-66T、Estun E21 ) は、計算された角度まで曲げることによって自動的に補正します。 たわみ補正 の補正では、電動ウェッジシステムを使用して、長い曲げでのラムのたわみを抑制します。これは、中心のたるみが修正なしで 0.3–0.8mm に達する可能性がある 2 メートルを超える部品にとって重要です。
🔧 無料ツール: プレスブレーキ曲げ計算機 — あらゆる材料の曲げ力 (kN/トン)、内径、V ダイ開口部、最小フランジを即座に計算します。
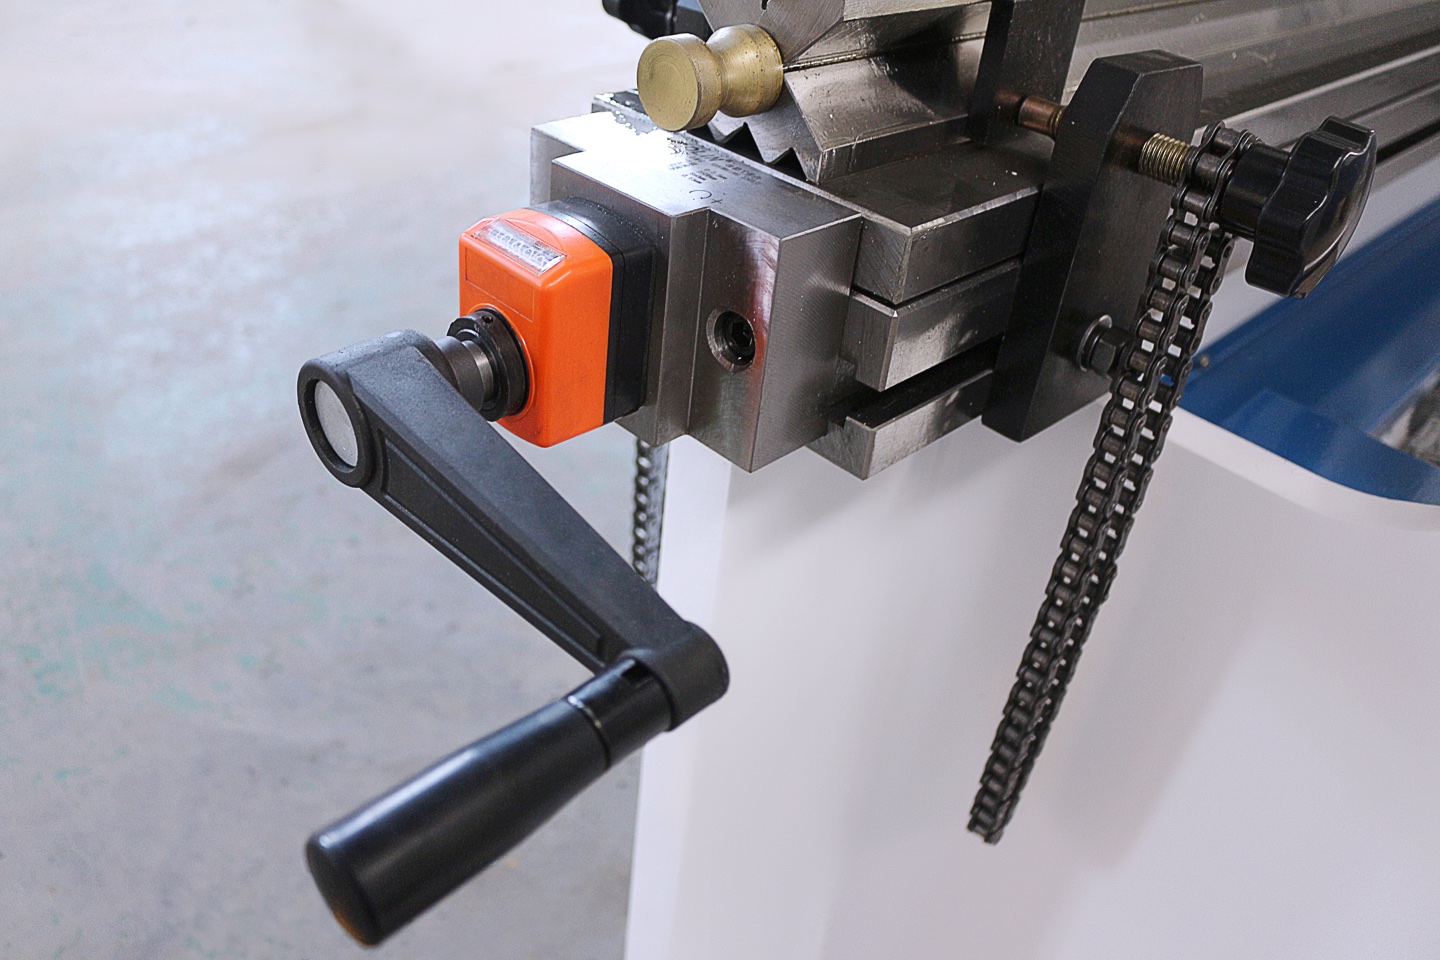
機械的補償(クラウニング)
クラウニングとも呼ばれる機械的補正では、ベッドに凸状の曲線を作成するように調整できるくさび形のブロックを使用します。
- の利点:
- 可動部品が少なく、シンプルで信頼性の高い機構
- 油圧システムに比べてイニシャルコストが低い
- 最小限のメンテナンス要件
- 作動油や電気部品のメンテナンスが不要
- の短所:
- ワークピースの長さが異なる場合は手動調整が必要
- 油圧補償より精度が低い
- 曲げ加工中は調整できません
油圧補償
油圧補償システムは、ベッドに沿って配置された油圧シリンダーを使用して、たわみを能動的に補償します。 CNC 制御は、材料特性、曲げ長さ、 トン数 に基づいて必要な補正を計算します。
- の利点:
- 曲がりごとに調整される自動補正
- より高い精度と一貫性
- 手動調整なしでさまざまなワークの長さを補正できます
- 最適な結果を得るために CNC 制御
- の短所:
- 初期投資コストが高い
- 定期的なメンテナンスが必要なより複雑なシステム
- 修理が必要な追加の油圧コンポーネント
どの報酬制度を選ぶべきか?
選択はいくつかの要因によって決まります。
- 生産量: 油圧補償の自動化による大量生産のメリット
- 部品品種: 部品の長さの頻繁な変更により、油圧システムが有利になります
- 精度要件: 厳しい公差には油圧補償が必要
- 予算: 機械的補償は、より単純なアプリケーションに優れた価値を提供します
Rucheng の補償ソリューション
私たちの CNC プレスブレーキマシン 機械式と油圧式の両方の補償システムが利用可能です。当社は、お客様の特定の曲げ用途に基づいて適切なソリューションを選択するお手伝いをいたします。当社の技術チームは、お客様がプレスブレーキの補償システムを最大限に活用できるように、包括的なトレーニングとサポートを提供します。関連トピックについては、ガイドを参照してください。 一般的な曲げ欠陥と解決策 そしてどのように 工具の選択 補償ニーズに影響を与えます。
機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。