

バイヤーの回答: CNC たわみ補正をいつ指定する必要がありますか?
プレスブレーキが約 2.5 m より長い部品を曲げる場合、約 80 トン以上の定格機械、長いファサードプロファイル、電気キャビネット、エレベーターパネル、ステンレス部品、重いブラケット、または中心角が両端と一致する必要がある作業の場合は、CNC たわみ補正を指定します。単純な短いブラケットの場合は、手動または電動の機械式たわみ補正で十分な場合があります。混合生産や公差が厳しい場合は、通常、油圧 CNC たわみ補正の方が安全です。
プレスブレーキのクラウニングとは?なぜ重要なのか?
プレスブレーキのクラウニングとは、曲げ加工中にプレスブレーキのラムとベッドに生じる自然なたわみ(弓なり変形)を打ち消す補正技術です。プレスブレーキが板金を曲げるために力を加えると、機械フレームは無限に剛性があるわけではなく、ビームの中央部が荷重によって下向きにたわみます。これにより、パンチは中央部よりも両端で深く入り込み、ワークピース全長にわたって不均一な曲げ角度が生じます。
このたわみ効果は、完成品を端から見ると少し湾曲するため、「カヌー効果」や「バナナ効果」と呼ばれます。3メートル・100トンのプレスブレーキでは、フルロード時の中央たわみは0.10〜0.15 mmに達する可能性があります。これは曲げの中央と両端の間で1〜3°の角度差を引き起こすのに十分です。
クラウニングシステムは、下部ビームまたはワークテーブルに制御された上向きの反り(「クラウン」)を与えることでこの問題を解決します。曲げストローク中、加えられた曲げ力がこのクラウンを平坦にし、パンチとダイの有効間隔が曲げ全長にわたって均一に保たれます。結果:最初のミリメートルから最後のミリメートルまで一貫した曲げ角度が得られます。
キーポイント:クラウニングはいつ必要か?
クラウニングは、定格80トン以上、ベッド長2.5メートル(8フィート)以上のプレスブレーキに不可欠です。高強度材料(ステンレス鋼、Hardox)、厚板(>6 mm)の曲げ加工時や、角度公差が厳しい場合(±0.5°以下)にはさらに重要になります。小型機の中央で短いパーツを曲げる場合、たわみは無視できるかもしれませんが、フルサイズのプレスブレーキでの量産作業では、クラウニングは必須です。
CNC たわみ補正プレスブレーキアプリケーション
CNC たわみ補正プレスブレーキは、完成部品が長い曲げ線にわたって正しく組み立てられる必要がある場合に最も価値があります。決定はトン数だけではありません。それは、曲げの長さ、材質、公差、フランジの形状、工具、およびジョブが頻繁に変更されるかどうかによって異なります。
| アプリケーション | たわみ補正が重要な理由 | 推奨オプション | Rucheng 関連ページ |
|---|---|---|---|
| ファサードブラケットとカーテンウォールサポート | 角度誤差により、現場でのパネルの位置合わせ、ブラケットのオフセット、レールの取り付けが変化する可能性があります。 | 分割金型を備えた CNC モーター式または油圧式たわみ補正、および正確なバックゲージセットアップ。 | ファサードブラケット製作ガイド |
| 電気キャビネットおよびエンクロージャ | ドアの隙間、ボックスの直角度、およびパネルのフィット感は、再現可能な角度とフランジの長さに依存します。 | 4 軸または 6 軸コントローラと保存された材料/工具プログラムを備えた CNC たわみ補正。 | 電気筐体の製造 |
| 長いプロファイル、パネル、タンデム曲げ | 長いベンドはフレームのたわみとハンドリングの変動を増幅させます。 | 油圧 CNC たわみ補正、シートサポート、および必要に応じてタンデム同期。 | タンデムプレスブレーキ |
| 重いブラケットと厚いプレート | 曲げ力が大きいとたわみが大きくなり、中央で曲がりが不十分になる可能性があります。 | 頑丈なフレームを備えた頑丈なプレスブレーキ、たわみ補正および適切な大型 V ダイ。 | ヘビーデューティープレスブレーキ |
プレスブレーキのビームたわみの仕組み
たわみ補正を理解するには、たわみを理解する必要があります。 プレスブレーキフレームは、基本的に大きな C 字型または O 字型の構造です。曲げ加工中、ラムがパンチを押し下げ、ベッドが下からダイを支えます。曲げ力により、ラムとベッドの両方がたわむ反作用が生じます。ラムは中央で (ワークピースから離れる方向に) 上方にたわみ、ベッドは下方にたわみます。当社の 自由曲げ計算機 を使用して、ジョブの正確な曲げ力を決定します。これは、たわみ補正補正を設定するときに必要な入力です。
この複合たわみにより、中央部のパンチ-ダイ間距離は端部より大きくなります。ワークピースは中央部で曲がりが少なくなり、端部に比べて大きな挟み角(曲げ不足)が生じます。たわみの大きさは梁の力学に従います:
ここで δ = 最大中心たわみ (mm)、 F = 総曲げ力 (N)、 L = サイドフレーム間の距離 (mm)、 E = 鋼の弾性係数 (210,000 MPa)、および I = ビーム断面の慣性モーメント (mm⁴)。この式は、ベッドの長さの立方体 に応じてたわみが増加することを示しています。長さを 2 倍にすると、たわみは 8 × 増加します。
| 機械サイズ | ベッド長 | 典型的な中央たわみ | 概算角度誤差 |
|---|---|---|---|
| 63トン | 2,500 mm | 0.05–0.08 mm | 0.5–1.0° |
| 100トン | 3,200 mm | 0.10–0.15 mm | 1.0–2.0° |
| 160トン | 3,200 mm | 0.15–0.20 mm | 1.5–2.5° |
| 250トン | 4,000 mm | 0.20–0.30 mm | 2.0–3.0° |
| 500トン | 6,000 mm | 0.30–0.50 mm | 3.0–5.0° |
これらのたわみ値は、定格トン数でのフルレングス曲げを前提としています。部分長さの曲げは、力がより短いスパンに集中するため、たわみが少なくなります。これが、クラウニングシステムが調整可能でなければならない理由です。固定補正は短い曲げには過補正となり、最大トン数でのフルレングス曲げには補正不足となります。
機械式クラウニング:ウェッジ方式のたわみ補正
機械式クラウニングは、最も伝統的で広く使用されている方式です。ワークテーブル(下部ビーム)の下に設置された精密研削されたウェッジブロックを使用します。ウェッジアセンブリは通常、2列のかみ合う三角形ウェッジで構成されます。1列は固定、もう1列は可動です。可動列を横方向にスライドさせることで、ウェッジがテーブル表面を上方に押し上げ、制御された凸曲線を形成します。
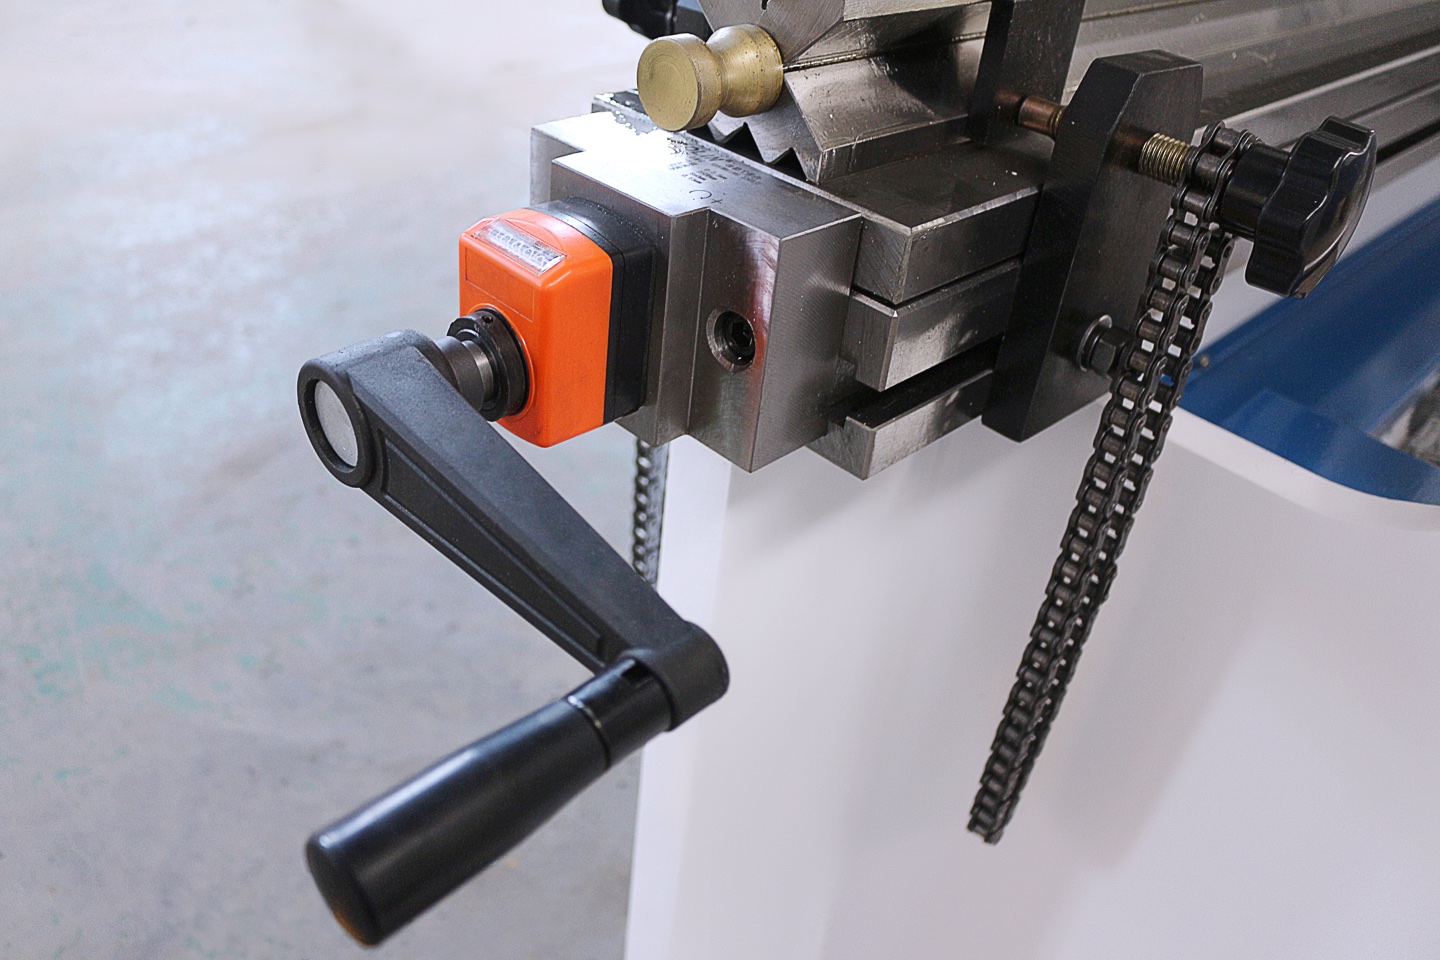
機械式クラウニングの種類
シングルウェッジシステム は、単一の放物線状のクラウンカーブを作成する 1 つの長いウェッジペアを使用します。これは最もシンプルで手頃なオプションで、たわみ曲線が予測可能な 3 メートルまでのマシンに適しています。補償は単一のハンドルまたはモータードライブによって調整されます。
マルチウェッジ (セグメント化) システム は、ベッドの長さ全体にわたって複数の独立したウェッジペアを使用します (通常、機械の長さに応じて 4 ~ 12 セグメント)。各セグメントは個別に調整できるため、オペレーターは実際のたわみプロファイルに一致するより正確な補正曲線を作成できます。マルチウェッジシステムは、4 メートル以上のマシンに標準装備されています。
CNC モーター駆動の機械式たわみ補正 は、各ウェッジセグメントにサーボモーターまたはステッピングモーターを追加し、機械の CNC システムによって制御されます。コントローラーは、プログラムされた材料、厚さ、トン数に基づいて各曲げに必要なクラウンを計算し、ストロークの前にすべてのウェッジセグメントを自動的に位置決めします。これにより、メカニカルウェッジのシンプルさと CNC 制御の自動化が組み合わされます。
機械式クラウニングの利点
- シンプルで堅牢な構造 — 油圧システムよりもコンポーネントが少なく、故障率が低い
- 作動油不要 — 油漏れのリスクがなく、より環境に優しい
- フルレングスをカバー — ウェッジがベッド全体に広がり、補償の死角を排除します
- 低コスト — 通常 30–50 % 同等の油圧式たわみ補正よりも低い
- 量産に最適 — 特定の部品に一度設定すると、補正は完全に再現可能
機械式クラウニングの制限事項
- 固定補償曲線 — プリセットクラウンは 1 トン数とスパンに対して最適化されています。転職には再計算と再調整が必要
- ウェッジの摩耗 — 何千回ものサイクルを繰り返すと、ウェッジの接触面が摩耗し、補正精度が徐々に低下します。定期的な点検と交換が必要です
- 手動調整時間 — 非 CNC システムでは、新しいジョブのウェッジの再調整に 10–30 分かかります
- オペレーターのスキル依存性 — 手動機械式たわみ補正には、たわみ曲線と補正値を理解している経験豊富なオペレーターが必要です
油圧式クラウニング:CNC制御による動的補正
油圧式クラウニングは、たわみ補正の最新で自動化されたアプローチです。ワークテーブルの下に配置された独立制御の油圧シリンダーを使用します。プレスブレーキのCNCコントローラーが各曲げに必要な正確な補正量を計算し — 材料の種類、板厚、曲げ長さ、Vダイ開口、トン数を考慮して — 各シリンダーに正しい上向き圧力を指令します。
リューズが事前に設定されている機械式システムとは異なり、油圧たわみ補正は各ストローク 中に を動的に調整します。システムは、オペレータの介入なしに、マルチステップシーケンスの各曲げに異なる補正値を適用できます。これは、さまざまな部品の少量のバッチを 1 日を通して実行するジョブショップに最適です。
油圧式クラウニングの仕組み
- パラメータ入力: オペレータは、材料の種類、厚さ、曲げ角度、V ダイ開口部、および曲げ長さを CNC コントローラにプログラムします。
- 偏向計算: コントローラーの内蔵アルゴリズムにより、予想されるビーム偏向と必要な補償曲線が計算されます。
- シリンダーコマンド: 個々の油圧シリンダー (通常、ベッド全体の 3–7 ゾーン) は、各点で予想されるたわみに比例した圧力コマンドを受け取ります。
- リアルタイム調整: 曲げストローク中、シリンダーは一定の圧力を維持し、成形プロセス全体を通じて補正を有効に保ちます。
- 自動リセット: 各ストローク後、パラメータが変更された場合、システムはリセットされ、次の曲げステップを再計算します。
油圧式クラウニングの利点
- 全自動 — ジョブ間の手動調整は不要です。 CNC がすべてを処理します
- 動的リアルタイム補正 — マルチステップシーケンスの各ベンドステップを調整します
- 高精度 — 曲げ全長にわたって ± 0.25 ° の角度の一貫性を実現
- オペレーターのスキル要件の軽減 — オペレーターはたわみ曲線を理解する必要がありません
- 機械的摩耗なし — 油圧シリンダーにはウェッジシステムのような表面摩耗の問題がありません
- ジョブ切り替えの高速化 — ある部品から別の部品への切り替えには、プログラミングの変更のみが必要で、物理的な調整は必要ありません。
油圧式クラウニングの制限事項
- 高コスト — 油圧たわみ補正システムは、機械式システムと比較して機械価格に 15–30 % 追加します。
- より複雑なメンテナンス — 油圧ライン、シール、シリンダーに漏れがないか定期的に検査する必要があります
- 有限シリンダゾーン — 非常に長いベッド (> 6 m) では、補償が直接制御されるのではなく補間されるシリンダ位置間に「死角」が存在する可能性があります。
- オイル汚染の感度 — 汚れた油圧オイルはシリンダーの応答と補正精度に影響を与える可能性があります
機械式 対 油圧式クラウニング:完全比較
機械式と油圧式クラウニングの選択は、生産ミックス、予算、精度要件によって異なります。詳細な比較は以下の通りです:
| 特徴 | 機械式クラウニング | 油圧式クラウニング |
|---|---|---|
| メカニズム | ワークテーブル下の調整可能なウェッジブロック | CNC制御の油圧シリンダー |
| 調整 | 手動またはCNCモーター駆動、曲げ前にプリセット | 完全自動、リアルタイム動的調整 |
| 精度 | 全長にわたり±0.5°(適切な設定時) | 全長にわたり±0.25° |
| ジョブチェンジ | 10〜30分(手動);1〜2分(CNCモーター駆動) | 0分 — プログラム変更で自動 |
| 相対コスト | 低い(基準レベル) | 機械式より15〜30%割増 |
| メンテナンス | ウェッジの点検と交換(年次) | 油圧シールとオイルのチェック(四半期) |
| 時間の経過による摩耗 | ウェッジ表面が摩耗;精度が徐々に低下 | 機械的摩耗は最小限;シールが経年劣化 |
| に最適 | 量産、単一パーツ生産、予算重視の工場 | ジョブショップ、混合生産、マルチステップ曲げ、自動化 |
| オペレータースキル | 高い(手動);中程度(CNCモーター駆動) | 低い — システムが自動的に補正を処理 |
| レトロフィットの実現可能性 | 容易 — ボルト締め式クラウニングテーブルが利用可能 | 困難 — CNCと油圧の統合が必要 |
💡 選び方:シンプルな判断基準
同じパーツを繰り返し大ロットで曲げる場合(例:電気キャビネット、ブラケット)、機械式クラウニングが低コストで優れた結果を提供します。1日に何度もジョブを変更し、異なる材料と板厚を扱う場合(典型的なジョブショップ)、油圧式クラウニングが段取り時間を大幅に短縮し、スクラップを削減します。200トン以上でベッド4メートル以上の機械には、生産タイプに関係なく油圧式クラウニングを強く推奨します。
CNCクラウニング:最新コントローラーによる補正の自動化
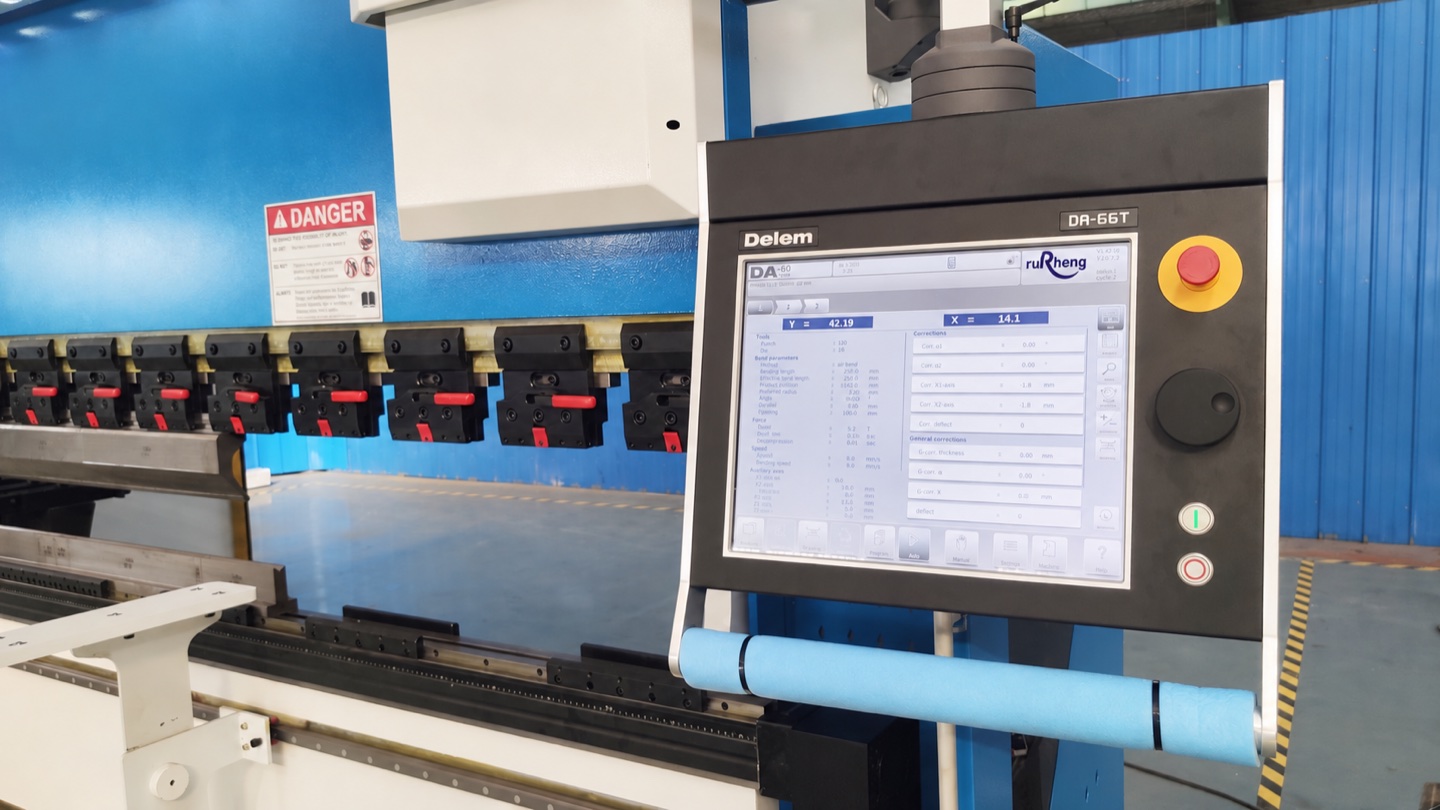
Delem、ESA、Cybelecなどのメーカーの最新CNCプレスブレーキには、コントローラーにクラウニングアルゴリズムが組み込まれています。オペレーターが曲げをプログラムすると、コントローラーが機械の既知のたわみ特性(工場キャリブレーション時にコントローラーに保存)とプログラムされた曲げパラメータに基づいて、必要なクラウニング補正を自動計算します。

Delem DA-66T および DA-69T コントローラ — Rucheng Technology の CNC プレスブレーキシリーズ で使用 — には、補償曲線を視覚的に表示するたわみ補正ウィザードが含まれています。オペレーターは必要に応じてリューズを微調整できますが、ほとんどの場合、自動計算により最初の部分は正しい結果が得られます。
CNCクラウニングの主要機能
- 自動たわみ計算 — コントローラーに保存されたマシン固有の校正データに基づく
- 材料データベース — 一般的な材料 (軟鋼、ステンレス、アルミニウム、銅) の組み込み引張強度およびスプリングバックデータ
- マルチステップシーケンスのサポート — トン数、位置、または材料が変更されたときに、曲げステップごとにたわみ補正を再計算します
- 部分長補正 — ベンドがベッドの全長よりも短い場合にクラウンカーブを調整します
- 温度補償 — 高度なコントローラーが長時間の生産稼働中の機械フレームの熱膨張を考慮します。
- たわみ補正は をオーバーライドします — オペレーターは、実際の結果に基づいて微調整するためにパーセントオフセット (例: + 10 %、- 5 %) を適用できます。
⚠️ よくある間違い:段取り時にクラウニングを無視
多くのオペレーターは、ラム深さ、バックゲージの調整、さらにはダイのシム調整で不均一な角度を解決しようとします。しかし、本当の原因はクラウニングの欠如または不正確な設定です。長いパーツの中央で一貫した曲げ不足が見られ、両端は正しい場合、まずクラウニングが有効で正しくキャリブレーションされているか確認してください。Delemコントローラーでは、曲げパラメータ画面の「Crowning」タブを確認してください。
測定・検収に関する説明を2026年11月8日に追加しました。
クラウニングを変更する前に、角度の分布を記録します。ワークの同じ端からの距離を明示した各測点で、同じ測定器、接触面、支持方法を用いて除荷後の内角を測定します。複数のブランクで同じ位置を測ります。一つの曲げの長手方向のばらつきと、ワーク間のばらつきを区別してください。平均角度だけでは中央と両端の差が隠れることがあります。
説明用の例:左/中央/右の測定値が90°/92°/90°なら、曲げ長さ方向の最大値と最小値の差は2°です。91°/91°/91°なら、その3点間に差はありませんが、すべて目標90°より1°大きくなっています。この二つの分布では調査すべき点が異なります。いずれも根本原因やクラウニングの調整量を確定するものではなく、3点の測定だけで輪郭全体の精度も証明できません。
角度記録には材料ロット、実測板厚、曲げ長さとベッド上の位置、パンチ・ダイ・ホルダーの識別情報、V幅、分割工具の配置、保存したプログラムの版を添えます。WILAは工具の局所的な水平・垂直方向の位置合わせと、機械のたわみ補正を区別しています。位置合わせの確認と調整は、設置された機械と工具の手順に従って行ってください。一般的なたわみの例は、特定の機械の設定値ではありません。
機械式でも油圧式でも、承認された初品について調整前後の角度分布と実際の設定値を保存します。フランジ寸法、反り、ねじれ、図面の合否基準は別々に確認します。材料、工具、曲げ位置を変更したら再確認してください。保存したクラウニング値は一つの段取りの記録であり、別の作業の適合を保証しません。
クラウニングシステムのメンテナンスとトラブルシューティング
機械式クラウニングのメンテナンス
- 毎週: ウェッジ表面の切りくず、ほこり、破片をきれいにします。摺動面には軽度の機械油を塗布してください
- 月次: ウェッジの動きを確認します。各セグメントは拘束されずに自由にスライドする必要があります。接触面のかじりを検査する
- 四半期: 精密な直定規と隙間ゲージを使用してクラウンのプロファイルを測定します。理論上の曲線と比較する
- 年に一度: ウェッジの厚さと接触領域の摩耗を確認します。摩耗が 0.05 mm を超えた場合、またはシステムが必要な補正範囲を達成できなくなった場合は、ウェッジを交換してください。
油圧式クラウニングのメンテナンス
- 毎週: シリンダー領域のオイル漏れの目視検査。リザーバー内の作動油レベルを確認してください
- 月次: ベッド全長にわたって試験片を曲げることにより、たわみ補正の精度をチェックします。中心と端の角度を比較する
- 四半期: 油圧ホースと継手を検査します。摩耗や浸出が見られるシールは交換してください。作動油が汚れている場合は濾過するか交換してください
- 毎年: フルシステム校正 — コントローラーのコマンドに対する各シリンダーの応答を検証します。偏差が± 0.02 mm を超える場合は再校正してください
一般的なクラウニング問題と解決策
| 症状 | 考えられる原因 | 解決策 |
|---|---|---|
| 中央が曲げ不足、両端は正常 | クラウニング補正が不十分 | クラウン値を増加;CNCでクラウニングが有効か確認 |
| 中央が曲げ過ぎ、両端が曲げ不足 | クラウニング補正が過大 | クラウン値を減少;実際に使用するトン数で再キャリブレーション |
| 不均一な角度(非対称) | 片側のウェッジ摩耗;シリンダーの故障 | 摩耗したウェッジを点検・交換;個別のシリンダーをテスト |
| あるジョブではクラウニングが効くが別のジョブでは効かない | 固定補正が新しいトン数/スパンに合わない | 新しいパラメータで補正を再計算;油圧式へのアップグレードを検討 |
| 油圧クラウニングの応答が遅い | 作動油の汚染;シールの摩耗;ラインのエア混入 | 作動油とフィルターを交換;システムのエア抜き;シールを交換 |
プレスブレーキに最適なクラウニングシステムの選び方
機械式と油圧式クラウニングの選択は、生産タイプ、機械サイズ、予算、精度要件の4つの要素に帰着します。
以下の場合は、機械式たわみ補正を選択してください。 同じ部品の大量バッチを実行している、マシンが 200 トン未満である、予算が限られている、または既存のマシンを改造している。 CNC モーター駆動の機械式たわみ補正は優れた中間点であり、完全な油圧式よりも低コストで自動化のメリットが得られます。
以下の場合は、油圧式たわみ補正を選択してください: 頻繁に段取り替えを行う作業場を運営している、使用している機械が 200 + トンで 4 + メーターベッドを備えている、± 0.5 ° 以上の角度の一貫性が必要である、または統合している自動補正が必須のロボット曲げセル。
Rucheng Technology は、40 トンの小型機械から 6,000 トンの大型タンデム システムに至るまで、CNC プレス ブレーキ の全製品にわたって、機械式クラウニング オプションと油圧式クラウニング オプションの両方を提供しています。当社のエンジニアリング チームは、特定の生産要件に基づいて適切なクラウニング構成を選択するお手伝いをします。
よくある質問
結論:適切なクラウニングシステムで均一な曲げを実現
プレスブレーキたわみ補正はオプションのアクセサリではありません。これは、あらゆる生産において一貫した高品質の曲げ加工を行うための基本的な要件です。 CNCプレスブレーキ。 たわみ補正の機械式と油圧式の違いを理解することは、ショップのニーズに合わせた適切な投資を行うのに役立ちます。適当に組み合わせると バックゲージ校正 そして 工具の選択、たわみ補正は、曲げ全長にわたって一貫した角度を保証します。
大量の繰り返し作業の場合、機械式たわみ補正 (特に CNC モーター駆動) は、低コストで優れた精度を実現します。頻繁な段取り替えと厳しい公差が必要な現場では、油圧式たわみ補正を使用すると、セットアップ時間と廃棄が削減され、元が取れます。いずれにせよ、たわみ補正システムの の適切な メンテナンスは、機械の耐用年数にわたって精度を維持するために不可欠です。
高度なクラウニング搭載のCNCプレスブレーキをお求めですか?
Rucheng Technologyは40Tから6000TまでのCNCプレスブレーキを製造し、機械式と油圧式の両方のクラウニングオプションを提供しています。当社の機械はDelem DA-66T/DA-69Tコントローラーを搭載し、自動クラウニング計算機能付きです。無料の技術相談とお見積りについてお問い合わせください。
プレスブレーキの見積りを依頼機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- ヘビーデューティプレスブレーキ 信頼性の高いたわみ補正補正を必要とする厚板および高トン数の作業向け。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- ファサードブラケットの製造 は、CNC パンチング、楕円形スロットツール、および換気ファサードシステム用のたわみ補正プレスブレーキ曲げを使用します。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- プレスブレーキ見積フォーム を使用して、材料、曲げ長さ、公差、およびたわみ補正要件を送信します。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。