
プレスブレーキ工場受け入れテスト (FAT) は、出荷前の合意された検査であり、提供された構成をチェックし、定義されたサンプル部品のパフォーマンスを記録します。購入仕様書から始めて、実際の機械と工具を特定し、測定可能な合格基準に同意し、結果と未解決の項目を保持します。実演曲げは、機械が処理できるすべての材料または厚さを証明するものではありません。以下のチェックリストは、購入者がプロモーションビデオに頼るのではなく証拠を比較できるように、機械の構成、サンプルの品質、文書、現場のフォローアップを分けています。
テスト前に範囲を合意する
改訂管理された受け入れスケジュールを注文に添付します。モデル、マシンのシリアル番号 (入手可能な場合)、コントローラー、軸、たわみ補正、クランプ、ツーリング、およびオプションのソフトウェアに名前を付けます。バイヤーとサプライヤーの代表者、テスト場所、図面の改訂、機器、および各結果が許容できるかどうかを判断するために使用される方法をリストします。
電動油圧 CNC プレスブレーキ の場合は、「 6 + 1 」のような曖昧な合計に依存するのではなく、 Y1/Y2 と実際のバックゲージ軸を詳しく説明します。追加の関数がたわみ補正を意味するかどうか、および引用された各軸が独立して制御されるかどうかを特定します。構成シートを作成する際に、 バックゲージガイド を比較してください。
図面とサプライヤーが確認した仕様から数値制限に同意します。一般的なパンフレットの精度数値をすべての成形部品の保証に変えないでください。どのチェックが工場のみで行われるか、資格のある専門家が必要か、および設置後の現場受け入れ (SAT) 時に繰り返されるチェックかを説明します。
プレスブレーキ検査チェックリスト
| アイテム | 要求する証拠 | 受入基準 |
|---|---|---|
| マシンのアイデンティティ | 銘板、シリアル番号、モデル、注文番号を同じ検査記録に記載。 | 注文したマシンとリビジョン。同様のデモ機ではありません。 |
| 制御装置とソフトウェア | モデル/バージョン画面。ライセンスされた機能。合意されたファイルのインポートとプログラム転送のデモンストレーション。 | 個別のオフラインライセンスを含む、購入した機能そのもの。 |
| 軸とたわみ補正 | 取り付けられている軸のリスト、移動仕様、およびサプライヤーが実行する機能記録。 たわみ補正システムを識別します。 | 構成と合意された測定手順を確認しました。 |
| クランプと工具 | パンチ/ダイのプロファイル ID、セグメントの在庫、使用可能な組み立て長さ、ホルダー、および定格荷重。 | 注文されたプロファイルと長さ。互換性のあるクランプと許容される工具負荷。 |
| 形状とクリアランス | 指定された作動長、ストローク、開口高さ、スロート、および代表的な部品シーケンスのレビュー。 | 部品の取り外しを含む、図面と合意された工具スタック。 |
| 曲げ性能 | 特定されたサンプル、材料記録、プログラムの改訂、および測定された寸法。 | 事前に合意された部品の公差、位置、および繰り返しテスト条件。 |
| 保護 | メーカーの手順に基づく有資格者による安全システムの識別と文書化されたチェック。 | 有能な専門家によってレビューされた、合意された安全範囲と目的地の要件。 |
| ユーティリティとアクセサリ | 電源要件、接続情報、アクセサリおよびスペアパーツの在庫。 | ワークショップの供給品と品目別の注文 (除外対象を含む)。 |
安全境界: これは調達チェックリストであり、機械の動作手順や安全性検証手順ではありません。訓練を受けた権限のある担当者のみが、機械のマニュアルと承認された安全装置を使用してテストを実行する必要があります。検査を完了するために、インターロックを回避したり、危険区域に入ったり、即席の過負荷テストを行ったりしないでください。
実際のジョブを明らかにするサンプルパーツを選択してください
単にワークショップにある便利なシートではなく、購入する予定の材料グレードと厚さを使用してください。実際の厚さ、ブランク寸法、関連する圧延方向、ツーリング ID、V 開口部、パンチ半径、曲げ長さ、および方法を記録します。承認された材料とプログラムの条件を再現性の実行内で変更しないでください。すべての修正をログに記録し、条件が変化したときにシリーズを再開します。
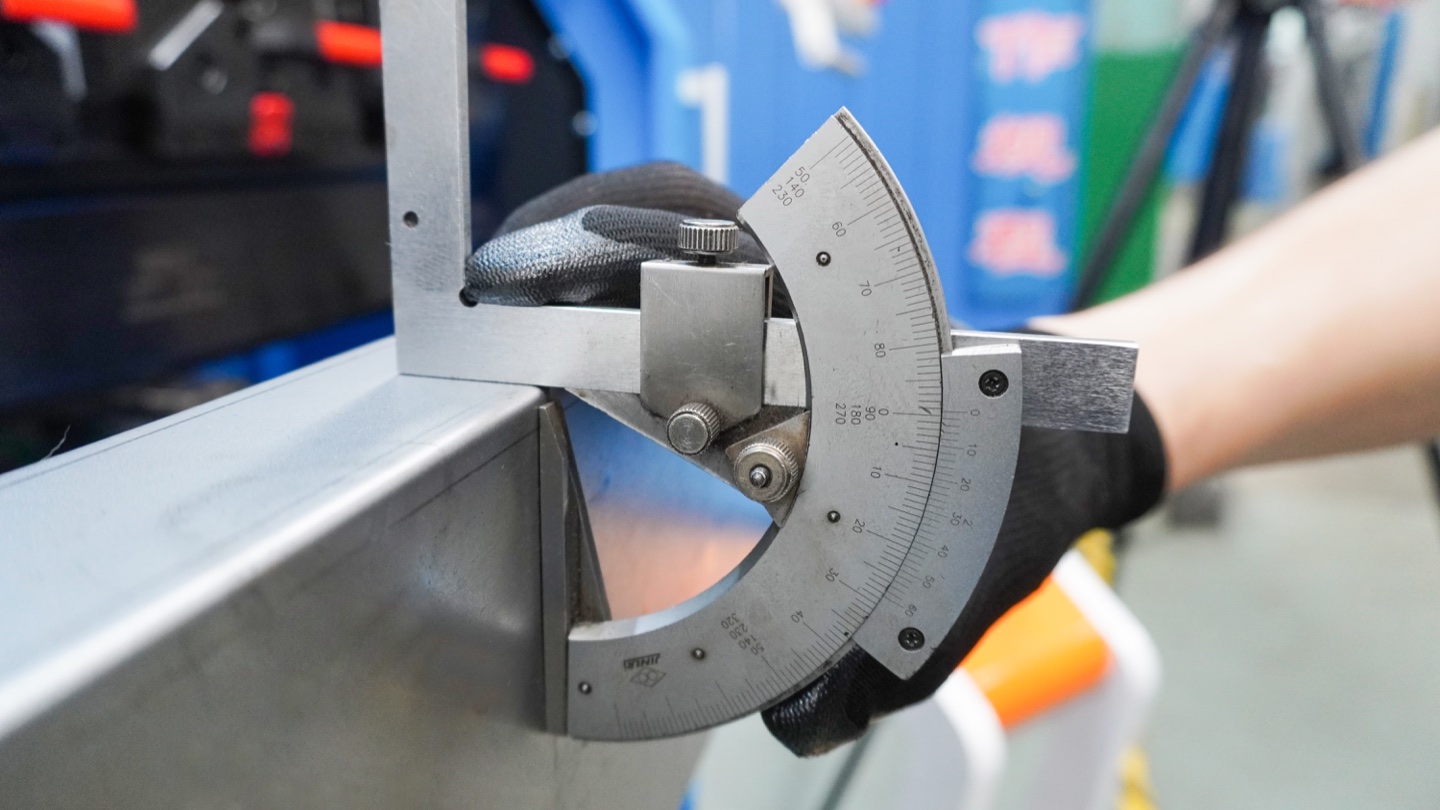
提案された有用なテストセットには、単純な繰り返し部品、両端および中心付近で測定された長い部品、および代表的なリターンフランジまたはボックス部品が含まれます。個数と測定箇所を確認してから開始してください。適切な器具を使用して、荷降ろし後の仕上がり寸法を評価します。平均値だけでなく、個々の測定値も保持します。これは購入者向けに提案されたテスト設計であり、世界共通の受け入れ基準ではありません。
長い曲がりの場合は、記録に たわみ補正構成 を含めます。短いクーポンでは、全長パネル全体にわたって角度の一貫性を確立できません。 Bystronic は、たわみとたわみ補正が曲げに沿った角度の一貫性にどのように影響するかを説明しています。この原則は、競合他社のパフォーマンス保証を借りるのではなく、複数のポジションをチェックすることをサポートしています。 技術リファレンス: Bytronic 。
容量チェックは品質チェックとは別にしてください。 曲げ計算機 および トン数ガイド は需要の見積もりに役立ちますが、機械、工具、ホルダー、および局所荷重の制限が依然としてテストを左右します。サンプルの曲げが成功しても、厚いストック、より短い高負荷工具、または異なる曲げ方法は許可されません。
サンプル曲げ試験記録
たとえば、エンクロージャパネル用の機械を購入するショップは、1,000 mm の曲げと 90 度のターゲットを備えた 2 mm AISI 304 サンプルを提案する可能性があります。これらはテスト入力の例であり、Rucheng のパフォーマンスや推奨容量の証拠ではありません。図面では、角度公差、フランジ寸法、表面要件、および測定位置を定義する必要があります。サプライヤーはテストの前にツールと負荷を承認する必要があります。
| 記録項目 | 必須入力 |
|---|---|
| 識別 | 注文、シリアル番号、テスト日、図面改訂、およびサンプル ID。 |
| 素材とセットアップ | グレード、バッチ、実際の厚さ、ブランクサイズ、曲げ長さ、工具ID、プログラムリビジョン。 |
| 合意された制限 | 各測定寸法の目標と許容差。名前付きの測定場所。 |
| 個々の測定値 | 各サンプルの無負荷角度、フランジサイズ、およびその他のユニットとの合意された寸法。 |
| 測定のトレーサビリティ | 機器ID、校正ステータス、方法、検査者、測定条件。 |
| 決定と修正 | 合意された制限、逸脱、修正措置および再テストの基準に対する合否。 |
再現性と精度を混同しないでください。繰り返されるパーツは、間違った次元の周囲に密集する可能性があります。各結果をターゲットおよび許容値と比較し、系列内の変動を個別にレビューします。 精度および公差ガイド では、軸仕様と完成品要件の区別について説明しています。
見落としがちな選択肢をチェック
コントローラモデルだけでは、提供されるソフトウェアパッケージを定義しません。オフラインプログラミングを見積もる場合は、ソフトウェアファミリ、バージョン、ライセンスの種類、インストール範囲、および実際のマシン構成との互換性を記録します。 Delem は、DA-60S ファミリの Profile-S を DA-Touch の Profile-T と区別しています。どのライセンスもどのコントローラでも動作すると仮定するのではなく、購入したパッケージを確認してください。 参考: Delem オフラインソフトウェア 。
分割金型の場合は、付属の部品を数え、購入したプロファイルごとに合意された使用可能な長さを組み立てます。ホルダー、アダプター、および文書化された定格荷重を確認してください。マルチ V ダイ、個別の V ダイ、および異なるパンチ形状は、互換性のある注文説明ではありません。 ツーリング選択ガイド を使用して、項目別のツーリングスケジュールを作成します。実際のツールセットの負荷制限を確認してください。
出荷前に記録を閉じる
未処理のアイテムを所有者、修正日、必要な証拠、および再テストの結果とともにリストします。未テストのオプションを合格としてマークしないでください。出荷の承認、支払いマイルストーン、および受け入れ条件は、合意された注文に従う必要があります。検査チェックリストによってこれらの条件が変更されることはありません。写真と記録は、機械のシリアル番号とサンプル ID に関連付けて保管してください。
合意された操作マニュアルおよびメンテナンスマニュアル、電気図面および油圧図面、スペアパーツリスト、コントローラーのバックアップとライセンス、工具在庫、検査報告書、梱包リスト、梱包寸法と重量、および該当する適合性文書を要求します。発送前に、設置、荷降ろし、ユーティリティ、およびトレーニングの責任を特定します。出荷時の写真から推測するのではなく、持ち上げとセットアップの手順を製造元に確認してください。
FAT とサイトの受け入れは、さまざまな質問に答えます。納品後、合意された SAT により、設置とユーティリティ、輸送関連の問題、および現場の条件下での生産パフォーマンスがチェックされます。リモート FAT は文書化をサポートできますが、独立した検査や現場の安全性検証に自動的に置き換わるものではありません。
工場での受け入れに関する質問
プレスブレーキ FAT は最大の曲げ能力を証明しますか?
いいえ。サンプル曲げは、文書化された材料、厚さ、曲げ長さ、工具、および方法のみを示しています。最大容量と許容される負荷分散には、メーカーの機械と工具の定格が必要です。
受け入れテストではどの程度の許容差を指定すればよいですか?
試験前に部品図から角度、フランジ寸法、真直度、測定位置、検査方法を確認します。軸の位置決め仕様は、一般的な完成品の公差ではありません。
プレスブレーキをビデオで受け付けることはできますか?
遠隔立会いでは構成と合意されたテストを文書化できますが、ビデオだけでは機器の校正、すべての測定、または隠れた欠陥が表示されない可能性があります。独立した検査官が必要なものと、設置後に繰り返さなければならないものについて合意します。
工場での受け入れは現場での受け入れに代わるものですか?
いいえ。サイトの受け入れでは、設置されたマシン、ユーティリティ、セットアップ、納品後の合意された生産パフォーマンスを確認します。責任と再テストを工場の受け入れ記録とは別に定義します。
機械と許容範囲を一緒に計画する
Rucheng プレスブレーキ範囲 を比較し、材料グレード、厚さ範囲、最長曲げ、図面、出力ターゲット、およびワークショップ電圧を送信してください。提案された構成と検査範囲を一緒にレビューできるように、コントローラー、ツール、サンプルテストの要件を同じリクエストに含めます。特定のパフォーマンス、納期、およびサービスの約束には、確認済みの見積もりが必要です。
プレスブレーキ見積もりをリクエストする検査段階の前に、 中国調達ガイド を使用してサプライヤーの質問を整理し、 メーカー比較ガイド を使用して候補リストを作成します。