
折弯机出厂验收(FAT)是在发货前按约定开展的检验,用于核对交付配置并记录指定样件的加工表现。应从采购规格开始,确认实际机床与模具身份,约定可测量的验收条件,并保留结果及未解决事项。一次演示折弯不能证明设备能够加工所有材料和厚度。以下清单将机床配置、样件质量、文件资料与现场复验分开,帮助采购方依据证据判断,而不是只看宣传视频。
测试前约定范围
将带版本号的验收项目表纳入订单文件。列明型号、可获取的机床序列号、控制器、各轴、挠度补偿、夹紧装置、模具及选配软件,记录双方代表、测试地点、图纸版本、量具和各项结果的判定方法。
验收电液数控折弯机时,应明确Y1/Y2及实际后挡料轴,而不是只看“6+1”等可能有歧义的总数。说明额外功能是否为挠度补偿,以及各报价轴是否独立控制。编制配置表时可参考后挡料指南。
根据零件图纸和供应商确认的规格约定数值限值。不要把宣传册中的精度数值当成所有成品的保证。明确哪些项目在工厂检查,哪些由具备资格的专业人员验证,哪些在安装后的现场验收(SAT)中复验。
折弯机验收项目表
| 项目 | 需要的证据 | 判定依据 |
|---|---|---|
| 机床身份 | 在同一检验记录中列明铭牌、序列号、型号及订单号。 | 与订单机床及版本一致,而非类似演示机。 |
| 控制器与软件 | 型号和版本界面、软件授权、约定的文件导入及程序传输演示。 | 与采购功能逐项一致,包括单独的离线软件授权。 |
| 各轴与挠度补偿 | 实际轴清单、行程规格及供应商操作的功能记录,并确认补偿系统。 | 确认的配置及约定测量方法。 |
| 夹紧装置与模具 | 上下模截面编号、分段清单、组合可用长度、模座和额定载荷。 | 与订购截面及长度一致,夹紧兼容且载荷符合限制。 |
| 几何尺寸与空间 | 约定工作长度、行程、开口高度、喉深及代表性工件折弯顺序审核。 | 依据图纸和模具组合,包含工件取出空间。 |
| 折弯表现 | 可追溯样件、材料记录、程序版本及实测尺寸。 | 事先约定的零件公差、测量位置及重复测试条件。 |
| 安全防护 | 安全系统型号及由合格人员按制造商程序完成的检测记录。 | 由专业人员审核的安全范围和目的地要求。 |
| 公用设施与附件 | 供电要求、接线资料、附件及备件清单。 | 匹配车间条件和订单明细,明确不包含项目。 |
安全边界:本清单用于采购核对,不是机床操作或安全验证规程。测试应由受训且获授权的人员依据机床手册和认可的安全防护措施执行。不得为完成验收而旁路联锁、进入危险区域或临时进行超载测试。
选择能体现实际工况的样件
使用实际计划采购的材料牌号和厚度,不要仅选用车间方便取得的板材。记录实测厚度、毛坯尺寸、必要时的轧制方向、模具编号、V口、上模圆角、折弯长度及方法。重复性测试过程中应保持已批准的材料和程序条件一致;记录每次修正,条件改变后重新开始该组测试。
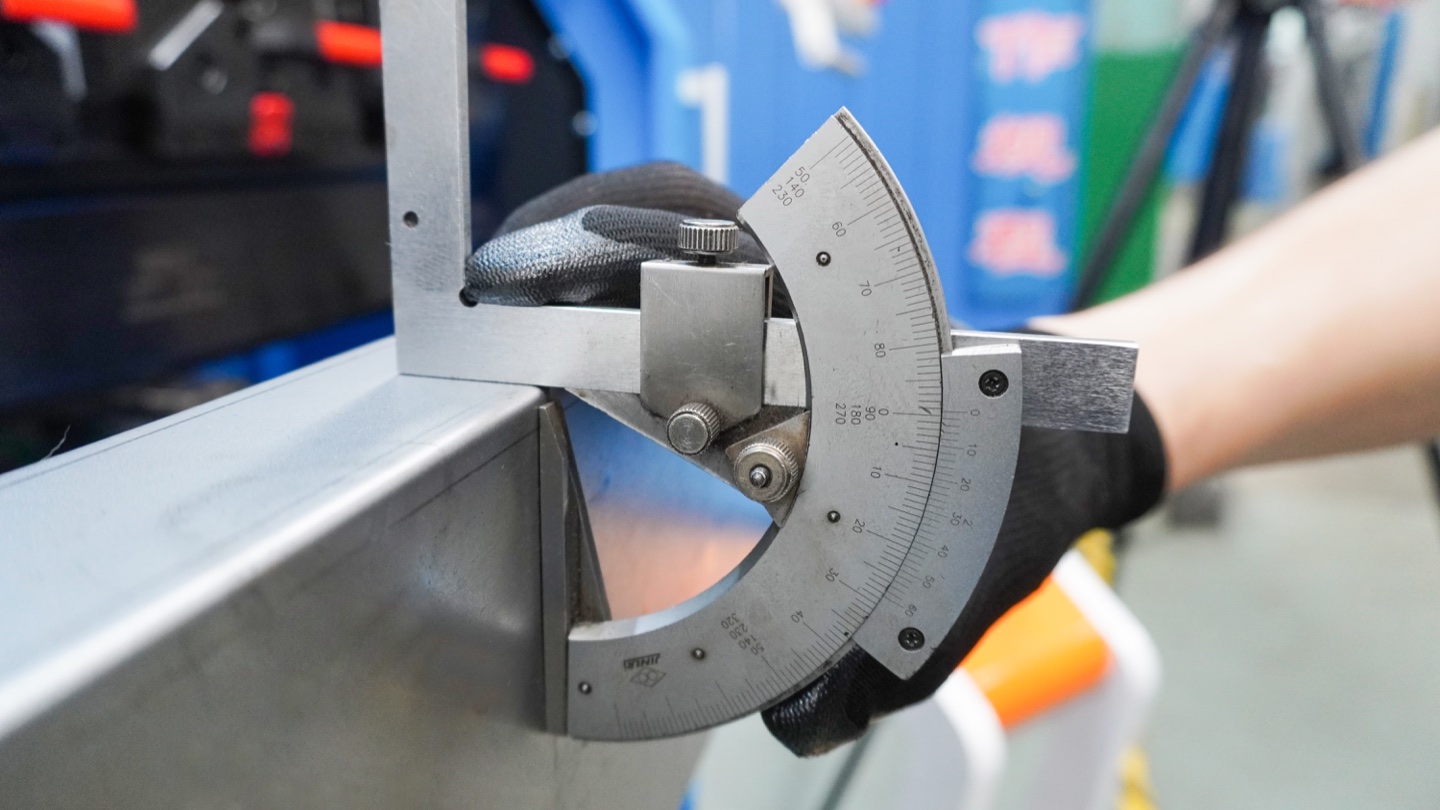
可提出一组包含简单重复件、两端及中部测量的长件,以及代表性回边或箱体件的测试方案。开始前约定样件数量和测量位置。卸载后使用适当量具检查成品尺寸,保留每次读数而非只记平均值。这是供采购方讨论的测试设计,不是通用验收标准。
长件测试应记录挠度补偿配置。短试片不能证明整幅长板的角度一致性。百超技术资料说明了挠曲及补偿对沿折弯线角度一致性的影响,可作为多位置检测的依据,但不能借用其他厂商的性能保证。技术参考:百超。
将能力核对与质量核对分开。折弯计算器及吨位指南可帮助估算需求,但测试仍受机床、模具、模座及局部载荷限制。样件折弯成功不代表可以使用更厚板材、更短的高载荷模具或其他折弯方法。
样件折弯记录
例如,采购机床加工柜体面板的工厂可以提出2毫米AISI 304、1000毫米折弯长度和90度目标角的试件。以上仅为示例测试条件,不代表如程实测表现或能力推荐。图纸仍须规定角度公差、折边尺寸、表面要求和测量位置;测试前需由供应商确认模具及载荷。
| 记录字段 | 应填写内容 |
|---|---|
| 身份信息 | 订单号、机床序列号、测试日期、图纸版本和样件编号。 |
| 材料及设置 | 牌号、批次、实测厚度、毛坯尺寸、折弯长度、模具编号及程序版本。 |
| 约定限值 | 各测量尺寸的目标值及公差,明确测量位置。 |
| 每次读数 | 逐件记录卸载后角度、折边尺寸及其他约定尺寸,并标明单位。 |
| 测量可追溯性 | 量具编号、校准状态、方法、检验人员及测量条件。 |
| 判定及修正 | 按约定限值判定合格与否,记录偏差、纠正措施及复验记录。 |
不要混淆重复性与准确性。重复加工的尺寸可能集中在一个错误值附近。应将每个结果与目标及公差比较,同时单独检查组内波动。精度与公差指南进一步说明轴规格与成品要求的区别。
核对容易遗漏的选项
控制器型号不能单独说明交付的软件功能。若报价包含离线编程,应记录软件系列、版本、授权类型、安装范围及与实际机床配置的兼容性。Delem区分面向DA-60S系列的Profile-S和面向DA-Touch的Profile-T,应核实所购软件,不能认为任意授权都兼容任意控制器。参考:Delem离线软件。
对于分段模具,应清点每段数量,并按各订购截面核对组合后的可用长度,同时核对模座、转接件及文件中的额定载荷。多V模、独立V模和不同上模截面不是可以随意替换的订货描述。可用模具选型指南编制明细表,并核实实际模具的载荷限制。
发货前完成验收记录
为未完成事项列明责任人、整改日期、所需证据及复验结果。未测试选项不能标记为合格。发货授权、付款节点和验收条件应遵循双方订单,本清单不改变这些条款。照片和视频应关联机床序列号及样件编号。
索取约定的操作和维护手册、电气与液压图、备件清单、控制器备份及授权、模具清单、检验报告、装箱单、包装尺寸及重量,以及适用的符合性文件。发运前明确安装、卸货、公用设施及培训责任。吊装和调试须核对制造商说明,不能依据发货照片推断。
出厂验收与现场验收解决不同问题。到货后的SAT按约定核查安装、公用设施、运输相关问题及现场工况下的生产表现。远程FAT可提供文件依据,但不能自动代替独立检验或现场安全验证。
出厂验收常见问题
折弯机出厂验收能证明最大折弯能力吗?
不能。样件折弯仅能证明记录中所述材料、厚度、折弯长度、模具及工艺条件下的表现。最大能力及允许的载荷分布必须依据制造商的机床和模具额定参数。
验收测试应规定什么公差?
测试前应根据零件图纸约定角度、折边尺寸、直线度、测量位置和检测方法。轴定位精度不能直接作为通用的成品公差。
可以通过视频验收折弯机吗?
远程见证可记录配置及约定的测试,但视频未必能证明量具校准状态、全部测量结果或隐蔽缺陷。应约定哪些项目需要独立检验人员核查,以及安装后需要复验哪些项目。
出厂验收能代替现场验收吗?
不能。现场验收针对到货安装后的机床、公用设施、调试及约定生产表现。应单独明确相关责任和复验项目。
同步规划机床配置与验收范围
比较如程折弯机系列,并提供材料牌号、厚度范围、最长折弯长度、图纸、产量目标及车间电压。在同一询价中列明控制器、模具及样件测试要求,以便一并审核配置与验收范围。具体性能、交期和服务承诺以确认的报价为准。
获取折弯机报价