
Un test d'acceptation en usine de presse plieuse (FAT) est une inspection convenue avant expédition qui vérifie la configuration fournie et enregistre les performances sur des échantillons de pièces définis. Commencez par les spécifications d'achat, identifiez la machine et l'outillage réels, convenez de critères d'acceptation mesurables et conservez les résultats et les éléments non résolus. Un pliage de démonstration ne constitue pas une preuve de tous les matériaux ou épaisseurs que la machine peut traiter. La liste de contrôle ci-dessous sépare la configuration de la machine, la qualité des échantillons, la documentation et le suivi du site afin qu'un acheteur puisse comparer les preuves plutôt que de se fier à une vidéo promotionnelle.
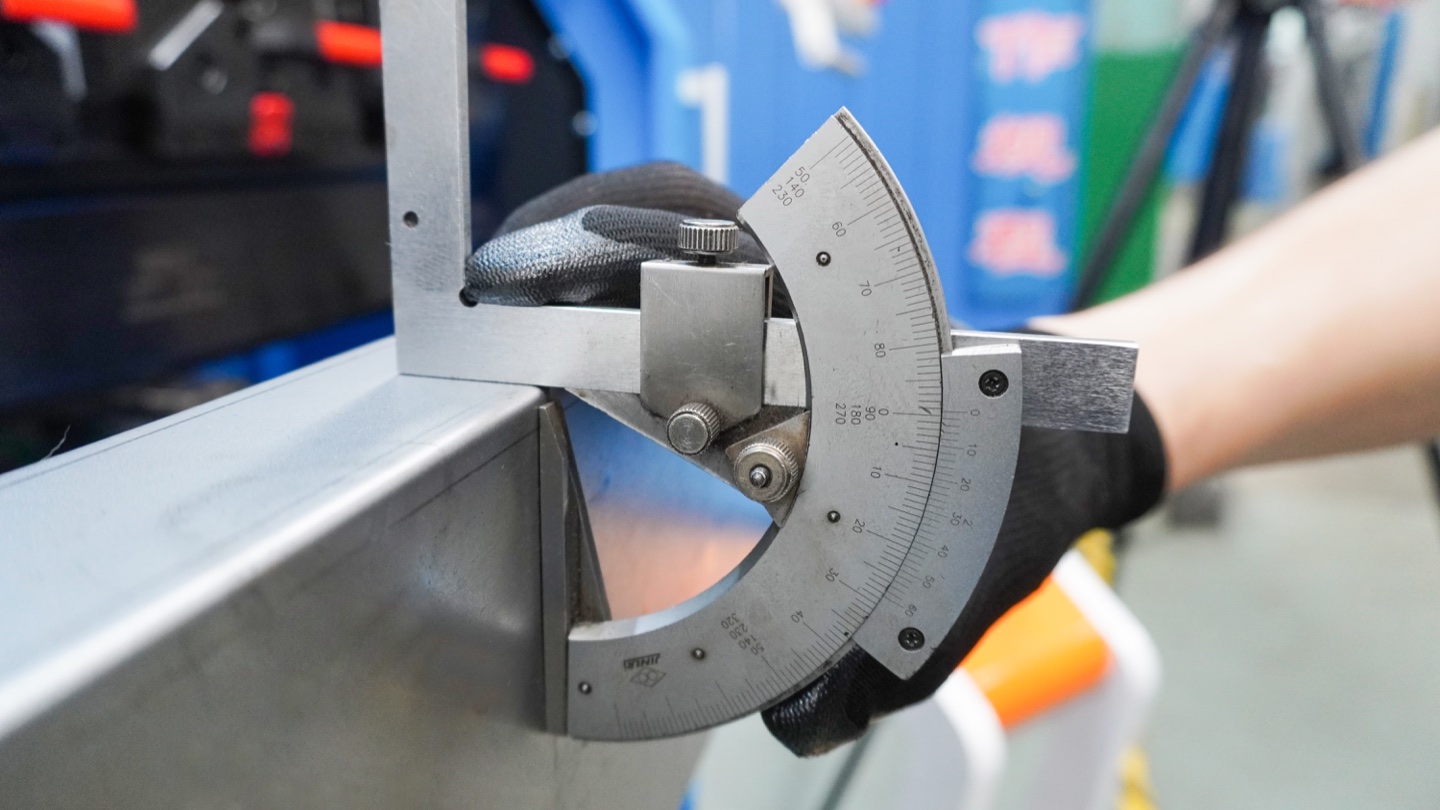
Convenez de la portée avant le test
Joignez à la commande un programme d'acceptation contrôlé par révision. Nommez le modèle, le numéro de série de la machine lorsqu'il est disponible, le contrôleur, les axes, le bombage, le serrage, l'outillage et le logiciel en option. Énumérez les représentants de l'acheteur et du fournisseur, le lieu du test, les révisions des dessins, les instruments et la méthode utilisée pour décider si chaque résultat est acceptable.
Pour une presse-plieuse électro-hydraulique CNC, épelez Y1/Y2 et les axes de butée arrière réels au lieu de vous fier à un total ambigu tel que « 6+1 ». Identifiez si la fonction supplémentaire signifie un bombage et si chaque axe cité est contrôlé indépendamment. Comparez le guide de butée arrière lors de la préparation de la feuille de configuration.
Convenez des limites numériques de vos dessins et des spécifications confirmées du fournisseur. Ne transformez pas un chiffre de précision générique dans une brochure en une garantie pour chaque pièce formée. Indiquez quels contrôles sont réservés à l'usine, lesquels nécessitent un spécialiste qualifié et lesquels seront répétés lors de la réception sur site (SAT) après l'installation.
Liste de contrôle d'inspection des presses plieuses
| Article | Preuve à demander | Base d'acceptation |
|---|---|---|
| Identité de la machine | Plaque signalétique, numéro de série, modèle et référence de commande dans le même dossier de contrôle. | La machine commandée et la révision, pas une machine de démonstration similaire. |
| Commande et logiciel | Écran modèle/version ; fonctionnalités sous licence ; démonstration convenue de l'importation de fichiers et du transfert de programme. | Fonctionnalités achetées exactes, y compris toute licence hors ligne distincte. |
| Haches et bombage | Liste des axes installés, spécifications de déplacement et enregistrement fonctionnel géré par le fournisseur ; identifier le système de bombage. | Configuration confirmée et procédure de mesure convenue. |
| Pinces et outillage | ID de profil de poinçon/matrice, inventaire de segments, longueurs assemblées utilisables, supports et charges nominales. | Profils et longueurs commandés ; serrage compatible et charges d'outillage autorisées. |
| Géométrie et dégagement | Longueur de travail spécifiée, course, hauteur d'ouverture, gorge et examen représentatif de la séquence de pièces. | Dessins et pile d'outillage convenue, y compris le retrait des pièces. |
| Performances de pliage | Échantillons identifiés, enregistrements de matériaux, révision du programme et dimensions mesurées. | Tolérances de pièces, emplacements et conditions de test répétés convenus à l'avance. |
| Sauvegarde | Identification du système de sécurité et contrôles documentés par du personnel qualifié selon la procédure du fabricant. | Portée de sécurité convenue et exigences de destination examinées par des spécialistes compétents. |
| Utilitaires et accessoires | Exigences d’alimentation électrique, informations de connexion, inventaire des accessoires et des pièces de rechange. | Fourniture d'atelier et commande détaillée, avec exclusions identifiées. |
Limite de sécurité : Il s'agit d'une liste de contrôle d'approvisionnement et non d'une procédure de fonctionnement ou de validation de sécurité de la machine. Seul le personnel formé et autorisé doit effectuer des tests en utilisant le manuel de la machine et les mesures de protection approuvées. Ne contournez pas les verrouillages, n'entrez pas dans une zone dangereuse et n'improvisez pas un test de surcharge pour terminer une inspection.
Choisissez des exemples de pièces qui révèlent le travail réel
Utilisez les qualités et épaisseurs de matériaux que vous avez l’intention d’acheter, pas seulement une feuille pratique en atelier. Enregistrez l'épaisseur réelle, les dimensions du flan, le sens de laminage le cas échéant, les identifiants des outils, l'ouverture en V, le rayon du poinçon, la longueur de pliage et la méthode. Maintenir les conditions approuvées du matériel et du programme inchangées au cours d'une analyse de répétabilité ; enregistrez chaque correction et redémarrez la série lorsqu'une condition change.
Un ensemble de tests proposé utile comprend une pièce de répétition simple, une pièce plus longue mesurée près des deux extrémités et au centre, et une pièce de bride de retour ou de boîte représentative. Convenez du nombre de pièces et des emplacements de mesure avant de commencer. Évaluer les dimensions finies après déchargement avec les instruments appropriés ; conserver des lectures individuelles, pas seulement une moyenne. Il s'agit d'une conception de test suggérée par l'acheteur et non d'une norme d'acceptation universelle.
Pour les longs virages, incluez la configuration de bombage dans l'enregistrement. Un coupon court ne peut pas établir une cohérence d’angle sur un panneau pleine longueur. Bystronic décrit comment la déflexion et le bombage affectent la cohérence angulaire le long d'un virage ; ce principe soutient la vérification de plusieurs positions, et non l’emprunt de la garantie de bonne exécution d’un concurrent. Référence technique : Bystronic.
Séparez les contrôles de capacité des contrôles de qualité. Un calculateur de pliage et un guide de tonnage aident à estimer la demande, mais les limites de la machine, de l'outil, du support et de la charge locale régissent toujours le test. Un échantillon plié avec succès n'autorise pas un matériau plus épais, un outillage plus court à forte charge ou une méthode de pliage différente.
Exemple de dossier d'essai de flexion
Par exemple, un magasin achetant une machine pour les panneaux de boîtier pourrait proposer un échantillon 2 mm AISI 304 avec un coude 1,000 mm et une cible de degrés 90. Il s'agit d'entrées de test illustratives, et non d'une preuve des performances du Rucheng ou d'une recommandation de capacité. Le dessin doit toujours définir la tolérance d'angle, les dimensions des brides, les exigences de surface et les emplacements de mesure ; le fournisseur doit approuver l'outillage et la charge avant le test.
| Champ | Entrée obligatoire |
|---|---|
| Identification | Commande, numéro de série, date du test, révision du dessin et ID de l'échantillon. |
| Matériel et configuration | Nuance, lot, épaisseur réelle, taille du flan, longueur de pliage, identifiants d'outils et révision du programme. |
| Limites convenues | Cible et tolérance pour chaque dimension mesurée ; emplacements de mesure nommés. |
| Lectures individuelles | Les angles déchargés de chaque échantillon, les tailles de bride et autres dimensions convenues avec les unités. |
| Traçabilité des mesures | ID de l'instrument, statut d'étalonnage, méthode, inspecteur et conditions de mesure. |
| Décision et correction | Réussite/échec par rapport aux limites convenues, aux écarts, aux actions correctives et à la référence de nouveau test. |
Ne confondez pas répétabilité et précision. Les pièces répétées peuvent se regrouper étroitement autour de la mauvaise dimension. Comparez chaque résultat avec la cible et la tolérance, et examinez séparément les variations au sein de la série. Le guide de précision et de tolérance explique la distinction entre les spécifications des axes et les exigences relatives aux pièces finies.
Vérifiez les options faciles à manquer
Un modèle de contrôleur à lui seul ne définit pas le progiciel livré. Si une programmation hors ligne est citée, enregistrez la famille de logiciels, la version, le type de licence, l'étendue de l'installation et la compatibilité avec la configuration réelle de la machine. Delem distingue Profile-S pour sa famille DA-60S de Profile-T pour DA-Touch ; vérifiez le package acheté plutôt que de supposer qu’une licence fonctionne avec n’importe quel contrôleur. Référence : Logiciel hors-ligne Delem .
Pour un outillage segmenté, comptez les pièces fournies et assemblez la longueur utile convenue pour chaque profil acheté. Vérifiez les supports, les adaptateurs et les capacités de charge documentées. Les matrices multi-V, les matrices en V séparées et les différentes formes de poinçon ne sont pas des descriptions de commande interchangeables. Utilisez le guide de sélection des outils pour créer un programme d'outillage détaillé ; Vérifiez les restrictions de charge pour l'ensemble d'outils réel.
Fermer le dossier avant expédition
Répertoriez les éléments en suspens avec un propriétaire, la date de correction, les preuves requises et le résultat du nouveau test. Ne marquez pas une option non testée comme réussie. L'autorisation d'expédition, les étapes de paiement et les conditions d'acceptation doivent suivre l'ordre convenu ; une liste de contrôle d’inspection ne modifie pas ces termes. Conservez les photographies et les enregistrements liés au numéro de série de la machine et aux identifiants des échantillons.
Demandez les manuels d'exploitation et de maintenance convenus, les dessins électriques et hydrauliques, la liste des pièces de rechange, les sauvegardes et les licences des contrôleurs, l'inventaire des outils, le rapport d'inspection, la liste de colisage, les dimensions et poids emballés et les documents de conformité applicables. Identifiez les responsabilités en matière d’installation, de déchargement, d’utilitaires et de formation avant l’expédition. Vérifiez les instructions de levage et de configuration auprès du fabricant plutôt que de les déduire des photographies d’expédition.
FAT et l'acceptation du site répondent à des questions différentes. Après la livraison, le SAT convenu vérifie l'installation et les services publics, les problèmes liés au transport et les performances de production dans les conditions du site. Remote FAT peut prendre en charge la documentation, mais il ne remplace pas automatiquement une inspection indépendante ou une vérification de la sécurité du site.
Questions d'acceptation en usine
Une presse plieuse FAT prouve-t-elle une capacité de pliage maximale ?
Non. Un exemple de pliage démontre uniquement le matériau, l’épaisseur, la longueur de pliage, l’outillage et la méthode documentés. La capacité maximale et la répartition de la charge autorisée nécessitent les spécifications de la machine et de l'outillage du fabricant.
Quelle tolérance dois-je préciser pour le test de réception ?
Convenez de l'angle, des dimensions de la bride, de la rectitude, des emplacements de mesure et de la méthode d'inspection de votre dessin de pièce avant le test. Les spécifications de positionnement des axes ne constituent pas une tolérance universelle sur les pièces finies.
Puis-je accepter une presse plieuse par vidéo ?
La surveillance à distance peut documenter la configuration et les tests convenus, mais la vidéo seule ne peut pas montrer l'étalonnage de l'instrument, chaque mesure ou les défauts cachés. Convenez de ce qui nécessite un inspecteur indépendant et de ce qui doit être répété après l'installation.
L’acceptation en usine remplace-t-elle l’acceptation sur site ?
Non. L'acceptation sur site vérifie la machine installée, les utilitaires, la configuration et les performances de production convenues après la livraison. Définissez les responsabilités et les nouveaux tests séparément du dossier d'acceptation en usine.
Planifier ensemble la machine et le périmètre de réception
Comparez la gamme de presses plieuses Rucheng et envoyez vos qualités de matériaux, plage d'épaisseur, courbure la plus longue, dessins, objectif de sortie et tension d'atelier. Incluez les exigences en matière de contrôleur, d'outillage et de test d'échantillon dans la même demande afin que la configuration proposée et la portée de l'inspection puissent être examinées ensemble. Les engagements spécifiques en matière de performances, de livraison et de service nécessitent un devis confirmé.
Demander un devis de presse plieuseAvant l'étape d'inspection, utilisez le Guide d'approvisionnement en Chine pour organiser les questions des fournisseurs et le guide de comparaison des fabricants pour établir une liste restreinte.