
Заводские приемочные испытания листогибочного пресса (FAT) — это согласованная проверка перед отправкой, в ходе которой проверяется поставляемая конфигурация и фиксируются характеристики определенных образцов деталей. Начните со спецификации покупки, определите фактическое оборудование и инструменты, согласуйте измеримые критерии приемки и сохраните результаты и нерешенные вопросы. Демонстрационный изгиб не является доказательством того, что машина может обрабатывать все материалы и толщины. В приведенном ниже контрольном списке разделены конфигурация машины, качество образцов, документация и последующие действия на месте, чтобы покупатель мог сравнить доказательства, а не полагаться на рекламный видеоролик.
Согласуйте объем перед испытанием
Прикрепите к заказу график приемки с контролем изменений. Назовите модель, серийный номер машины, если таковой имеется, контроллер, оси, выступ, зажим, инструменты и дополнительное программное обеспечение. Перечислите представителей покупателя и поставщика, место проведения испытаний, версии чертежей, инструменты и метод, используемый для принятия решения о приемлемости каждого результата.
Для электрогидравлического листогибочного пресса с ЧПУ укажите Y1/Y2 и фактические оси заднего упора, а не полагайтесь на двусмысленную сумму, например «6+1». Определите, означает ли дополнительная функция выравнивание и контролируется ли каждая указанная ось независимо. При подготовке листа конфигурации сверьтесь с руководством по заднему упору.
Согласуйте числовые пределы на своих чертежах и подтвержденной спецификации поставщика. Не превращайте общие показатели точности, указанные в брошюре, в гарантию на каждую формованную деталь. Укажите, какие проверки проводятся только на заводе, какие требуют участия квалифицированного специалиста и какие будут повторяться во время приемки на объекте (SAT) после установки.
Контрольный список проверки листогибочного пресса
| Товар | Доказательства для запроса | Основа приемки |
|---|---|---|
| Идентификация машины | Паспортная табличка, серийный номер, модель и номер заказа в одном протоколе проверки. | Заказанная машина и доработка, а не аналогичная демонстрационная машина. |
| Контроллер и ПО | Экран модели/версии; лицензионные функции; согласованный импорт файлов и демонстрация переноса программ. | Точные приобретенные функции, включая любую отдельную автономную лицензию. |
| Топоры и венчание | Список установленных осей, характеристики перемещения и функциональные записи поставщика; определить систему кронирования. | Подтвержденная конфигурация и согласованная процедура измерений. |
| Зажимы и инструменты | Идентификаторы профилей пуансонов/матриц, перечень сегментов, полезная длина в собранном виде, держатели и номинальная нагрузка. | Заказанные профили и длины; совместимый зажим и допустимые нагрузки на инструмент. |
| Геометрия и зазор | Указана рабочая длина, ход, высота раскрытия, горло и репрезентативный обзор части последовательности. | Чертежи и согласованный комплект инструментов, включая снятие деталей. |
| Гибочная производительность | Идентифицированные образцы, записи материалов, пересмотр программы и измеренные размеры. | Предварительно согласованные допуски деталей, расположение и условия повторных испытаний. |
| охрана | Идентификация системы безопасности и документированные проверки квалифицированным персоналом в соответствии с процедурой производителя. | Согласованный объем безопасности и требования к месту назначения рассматриваются компетентными специалистами. |
| Утилиты и аксессуары | Требования к электроснабжению, информация о подключении, перечень принадлежностей и запасных частей. | Поставка мастерской и подробный заказ с указанными исключениями. |
Граница безопасности: Это контрольный список закупок, а не процедура эксплуатации машины или проверки безопасности. Только обученный, авторизованный персонал должен проводить испытания, используя руководство по эксплуатации машины и утвержденные меры безопасности. Не обходите блокировки, не входите в опасную зону и не проводите импровизированные испытания на перегрузку для завершения проверки.
Выберите образцы деталей, которые отражают реальную работу.
Используйте те марки и толщину материалов, которые вы собираетесь купить, а не просто удобный лист в мастерской. Запишите фактическую толщину, размеры заготовки, направление прокатки, где это необходимо, идентификаторы инструментов, V-образное отверстие, радиус пуансона, длину изгиба и метод. Сохраняйте утвержденные условия материала и программы неизменными в течение прогона повторяемости; регистрируйте каждую коррекцию и перезапускайте серию при изменении условий.
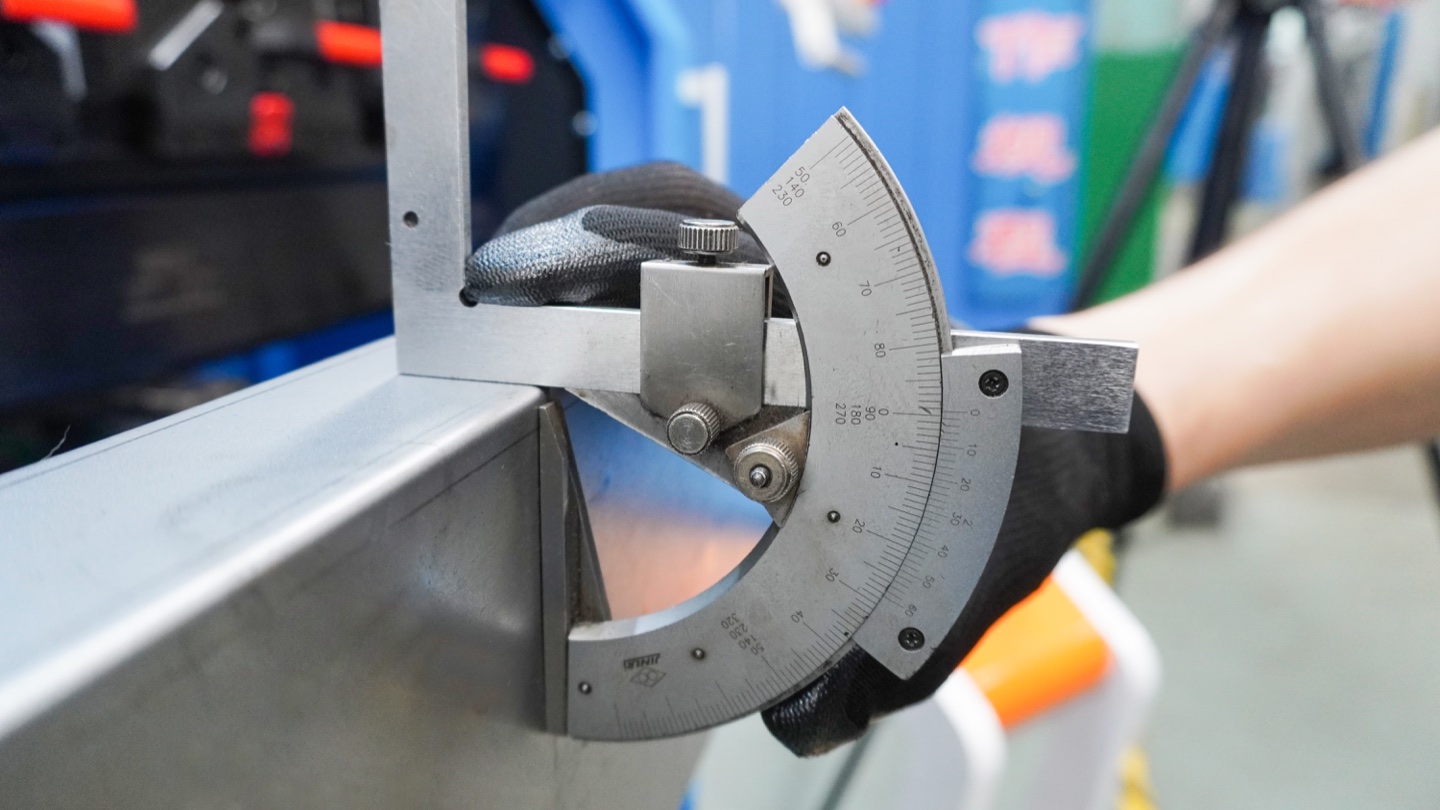
Полезный предлагаемый набор испытаний включает в себя простую повторяющуюся деталь, более длинную деталь, измеренную вблизи обоих концов и в центре, и репрезентативную деталь с возвратным фланцем или коробчатой деталью. Перед началом работы согласуйте количество деталей и места измерений. Оцените готовые размеры после разгрузки с помощью подходящих инструментов; сохранять индивидуальные показания, а не только средние. Это рекомендуемая схема тестирования для покупателя, а не универсальный приемочный стандарт.
Для длинных изгибов включите в запись конфигурацию компенсации прогиба. Короткий купон не может обеспечить постоянство углов на полноразмерной панели. Bystronic описывает, как прогиб и выпуклость влияют на постоянство угла поворота; этот принцип поддерживает проверку нескольких позиций, а не заимствование гарантии производительности у конкурента. Технический справочник: Bystronic.
Проверки производительности следует проводить отдельно от проверок качества. калькулятор гибки и руководство по тоннажу помогают оценить потребность, но при испытании по-прежнему влияют ограничения на станок, инструмент, держатель и локальную нагрузку. Успешно согнутый образец не требует использования более толстой заготовки, более коротких инструментов, рассчитанных на высокие нагрузки, или другого метода гибки.
Образец протокола испытаний на изгиб
Например, магазин, покупающий станок для панелей корпусов, может предложить образец 2 мм AISI 304 с изгибом 1,000 мм и мишенью 90 -градусов. Это иллюстративные тестовые входные данные, а не свидетельство производительности Rucheng или рекомендации по емкости. На чертеже по-прежнему должны быть указаны допуск на угол, размеры фланца, требования к поверхности и места измерения; перед испытанием поставщик должен утвердить оснастку и нагрузку.
| Поле карты | Обязательная запись |
|---|---|
| Идентификация | Заказ, серийный номер, дата испытания, версия чертежа и идентификатор образца. |
| Материал и установка | Марка, партия, фактическая толщина, размер заготовки, длина изгиба, идентификаторы инструментов и версия программы. |
| Согласованные лимиты | Цель и допуск для каждого измеренного размера; названные места измерения. |
| Индивидуальные чтения | Уголки в ненагруженном состоянии, размеры фланцев и другие размеры каждого образца согласованы с единицами измерения. |
| Прослеживаемость измерений | Идентификатор прибора, статус калибровки, метод, инспектор и условия измерения. |
| Решение и исправление | Пройден/не пройден в соответствии с согласованными пределами, отклонениями, корректирующими действиями и рекомендациями по повторным испытаниям. |
Не путайте повторяемость с точностью. Повторяющиеся детали могут плотно группироваться вокруг неправильного размера. Сравните каждый результат с целевым значением и допуском и отдельно просмотрите вариации внутри серии. В руководстве по точности и допускам объясняется различие между спецификациями осей и требованиями к готовой детали.
Проверьте варианты, которые легко пропустить
Модель контроллера сама по себе не определяет поставляемый пакет программного обеспечения. Если указано автономное программирование, запишите семейство программного обеспечения, версию, тип лицензии, объем установки и совместимость с фактической конфигурацией машины. Делем отличает Profile-S для семейства DA-60S от Profile-T для DA-Touch; проверьте приобретенный пакет, а не предполагайте, что какая-либо лицензия работает с любым контроллером. Ссылка: Удаление автономного программного обеспечения .
Для сегментированного инструмента пересчитайте поставляемые детали и соберите согласованную полезную длину для каждого приобретенного профиля. Проверьте держатели, адаптеры и документированную номинальную нагрузку. Матрицы Multi-V, отдельные матрицы V и пуансоны различной формы не являются взаимозаменяемыми в описании заказа. Используйте руководство по выбору инструментов, чтобы составить подробный список инструментов; проверьте ограничения нагрузки для фактического набора инструментов.
Закройте запись перед отправкой
Перечислите невыполненные предметы, указав владельца, дату исправления, необходимые доказательства и результат повторного тестирования. Не отмечайте непроверенный вариант как пройденный. Разрешение на отгрузку, этапы оплаты и условия приемки должны соответствовать согласованному порядку; Контрольный список проверок не меняет эти условия. Сохраняйте фотографии и записи, привязанные к серийному номеру машины и идентификаторам образцов.
Запросите согласованные руководства по эксплуатации и техническому обслуживанию, электрические и гидравлические чертежи, список запасных частей, резервные копии и лицензии контроллера, инвентарь инструментов, отчет об инспекциях, упаковочный лист, упакованные размеры и вес, а также применимые документы о соответствии. Перед отправкой определите обязанности по установке, разгрузке, коммунальным услугам и обучению. Уточняйте инструкции по подъему и установке у производителя, а не делайте выводы по фотографиям доставки.
FAT и приемка сайта отвечают на разные вопросы. После поставки согласованный SAT проверяет установку и инженерные коммуникации, вопросы, связанные с транспортировкой, и производительность производства в условиях объекта. Удаленная FAT может поддерживать документацию, но она не заменяет автоматически независимую проверку или проверку безопасности объекта.
Вопросы о заводской приемке
Доказывает ли листогибочный пресс FAT максимальную способность к изгибу?
Нет. Образец изгиба демонстрирует только документально подтвержденный материал, толщину, длину изгиба, инструмент и метод. Максимальная грузоподъемность и допустимое распределение нагрузки зависят от номинальных характеристик машины и инструмента, указанных производителем.
Какой допуск мне следует указать для приемочного испытания?
Перед испытанием согласуйте угол, размеры фланцев, прямолинейность, места измерения и метод проверки с чертежом детали. Спецификации позиционирования осей не являются универсальным допуском готовой детали.
Могу ли я принять листогибочный пресс по видео?
Удаленное наблюдение может документировать конфигурацию и согласованные испытания, но видео само по себе может не показать калибровку прибора, каждое измерение или скрытые дефекты. Согласуйте, что требует независимого инспектора, а что необходимо повторить после установки.
Заменяет ли заводская приемка приемку на объекте?
Нет. При приемке на объекте после поставки проверяется установленное оборудование, коммунальные услуги, настройка и согласованные производственные характеристики. Определите обязанности и повторные испытания отдельно от протокола заводской приемки.
Планируйте машину и объем приемки вместе
Сравните модельный ряд листогибочных прессов Rucheng и отправьте свои марки материалов, диапазон толщины, самый длинный изгиб, чертежи, целевую выходную мощность и напряжение в мастерской. Включите требования к контроллеру, инструментам и выборочным испытаниям в один запрос, чтобы предлагаемую конфигурацию и объем проверки можно было рассмотреть вместе. Конкретные обязательства по производительности, доставке и обслуживанию требуют подтвержденного предложения.
Запросить цену листогибочного прессаПеред этапом проверки воспользуйтесь Руководством по поиску поставщиков в Китае, чтобы систематизировать вопросы о поставщиках, и Руководством по сравнению производителей, чтобы составить короткий список.