
Una prueba de aceptación en fábrica (FAT) de la plegadora es una inspección acordada antes del envío que verifica la configuración suministrada y registra el rendimiento de piezas de muestra definidas. Comience con las especificaciones de compra, identifique la máquina y las herramientas reales, acuerde criterios de aceptación mensurables y conserve los resultados y los elementos no resueltos. Un plegado de demostración no es una prueba de todos los materiales o espesores que la máquina puede procesar. La siguiente lista de verificación separa la configuración de la máquina, la calidad de las muestras, la documentación y el seguimiento del sitio para que el comprador pueda comparar evidencia en lugar de depender de un video promocional.
Acordar el alcance antes de la prueba.
Adjunte al pedido un programa de aceptación con control de revisión. Nombre el modelo, número de serie de la máquina cuando esté disponible, controlador, ejes, compensación de deflexión, sujeción, herramientas y software opcional. Enumere los representantes del comprador y del proveedor, la ubicación de la prueba, las revisiones de los planos, los instrumentos y el método utilizado para decidir si cada resultado es aceptable.
Para una prensadora CNC electrohidráulica, detalla Y1/Y2 y los ejes reales del tope trasero en lugar de confiar en un total ambiguo como “6+1”. Identifique si la función extra significa compensación de deflexión y si cada eje citado se controla de forma independiente. Compare la guía de tope trasero cuando prepare la hoja de configuración.
Acuerde los límites numéricos de sus dibujos y las especificaciones confirmadas del proveedor. No convierta una cifra genérica de precisión de un folleto en una garantía para cada pieza formada. Indique qué controles son únicamente de fábrica, cuáles necesitan un especialista calificado y cuáles se repetirán durante la aceptación en sitio (SAT) después de la instalación.
Lista de verificación de inspección de prensa plegadora
| Artículo | Pruebas a solicitar | Base de aceptación |
|---|---|---|
| Identidad de la máquina | Placa de identificación, número de serie, modelo y referencia del pedido en el mismo registro de inspección. | La máquina solicitada y su revisión, no una máquina de demostración similar. |
| Control y software | Pantalla modelo/versión; funciones con licencia; Importación de archivos acordada y demostración de transferencia de programas. | Funciones exactas adquiridas, incluida cualquier licencia fuera de línea independiente. |
| Hachas y compensación de deflexión | Lista de ejes instalados, especificación de viajes y registro funcional gestionado por proveedores; Identificar el sistema de compensación de deflexión. | Configuración confirmada y procedimiento de medición acordado. |
| Abrazaderas y herramientas | ID de perfil de punzón/matriz, inventario de segmentos, longitudes ensambladas utilizables, soportes y capacidades de carga. | Perfiles y longitudes ordenados; sujeción compatible y cargas de herramientas permitidas. |
| Geometría y holgura | Longitud de trabajo especificada, carrera, luz diurna, garganta y una revisión representativa de la secuencia de piezas. | Planos y conjunto de herramientas acordado, incluida la extracción de piezas. |
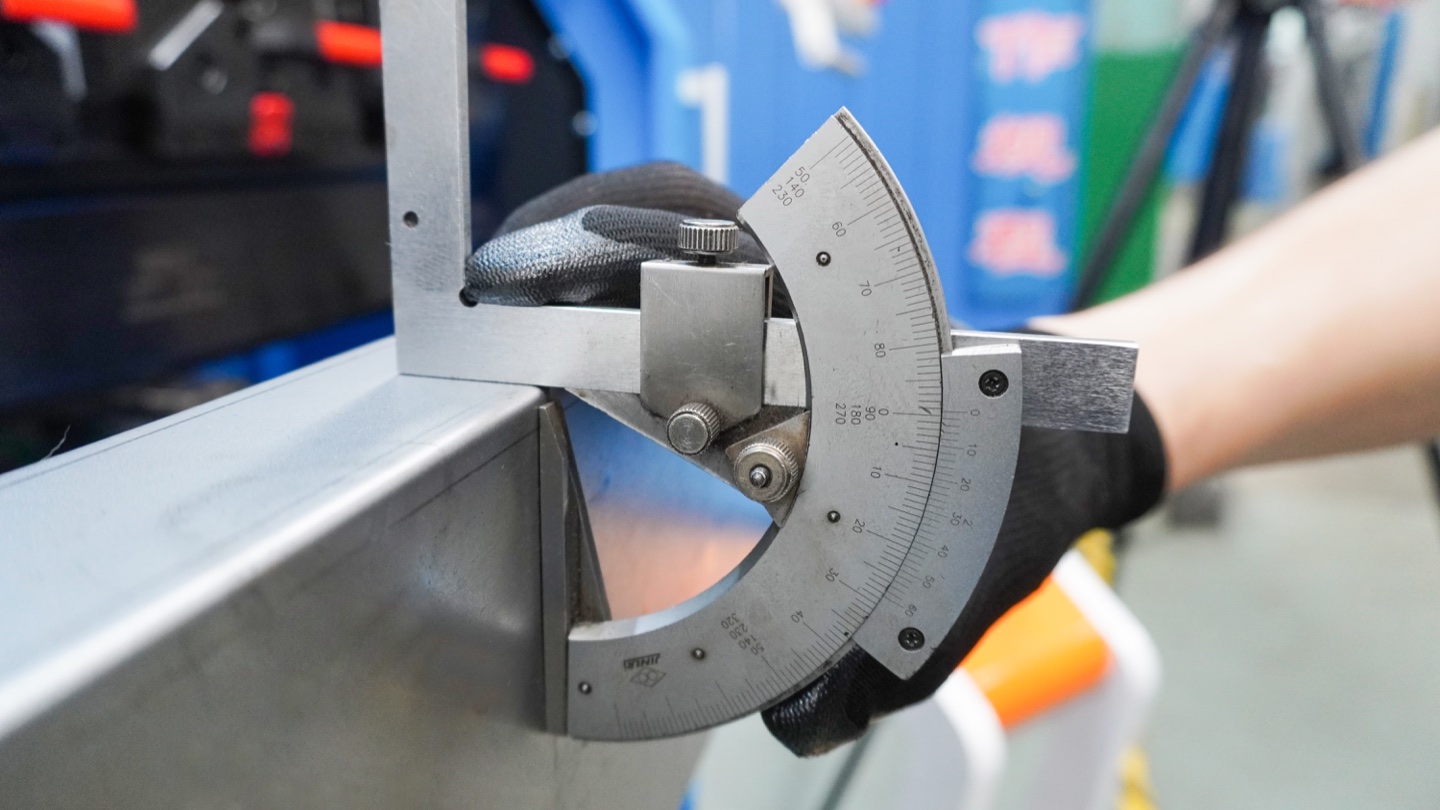
| Rendimiento de flexión | Muestras identificadas, registros de materiales, revisión de programas y dimensiones medidas. | Tolerancias de piezas, ubicaciones y condiciones de repetición de pruebas previamente acordadas. |
| Salvaguardia | Identificación del sistema de seguridad y controles documentados por personal calificado según el procedimiento del fabricante. | Alcance de seguridad acordado y requisitos de destino revisados por especialistas competentes. |
| Utilidades y accesorios | Requerimientos de suministro eléctrico, información de conexión, inventario de accesorios y repuestos. | Suministro de taller y pedido detallado, con exclusiones identificadas. |
Límite de seguridad: Esta es una lista de verificación de adquisiciones, no un procedimiento de validación de seguridad o operación de la máquina. Sólo personal capacitado y autorizado debe realizar pruebas utilizando el manual de la máquina y las medidas de seguridad aprobadas. No pase por alto los enclavamientos, no entre en una zona de peligro ni improvise una prueba de sobrecarga para completar una inspección.
Elija piezas de muestra que revelen el trabajo real
Utilice los grados y espesores de material que desea comprar, no simplemente una hoja conveniente en el taller. Registre el espesor real, las dimensiones de la pieza en bruto, la dirección de laminado cuando sea relevante, los ID de las herramientas, la apertura en V, el radio del punzón, la longitud de curvatura y el método. Mantener sin cambios el material aprobado y las condiciones del programa dentro de una ejecución de repetibilidad; registre cada corrección y reinicie la serie cuando cambie una condición.
Un útil conjunto de prueba propuesto incluye una pieza repetida simple, una pieza más larga medida cerca de ambos extremos y el centro, y una pieza representativa de brida de retorno o pieza de caja. Acordar el número de piezas y lugares de medición antes de comenzar. Evaluar las dimensiones terminadas después de la descarga con instrumentos adecuados; conservar lecturas individuales, no sólo un promedio. Este es un diseño de prueba sugerido para el comprador, no un estándar de aceptación universal.
Para curvas largas, incluya la configuración de compensación de deflexión en el registro. Un cupón corto no puede establecer la coherencia del ángulo en un panel completo. Bystronic describe cómo la desviación y la curvatura afectan la consistencia angular a lo largo de una curva; ese principio respalda la verificación de múltiples posiciones, sin tomar prestada la garantía de desempeño de un competidor. Referencia técnica: Bystronic.
Mantenga los controles de capacidad separados de los controles de calidad. Una calculadora de flexión y una guía de tonelaje ayudan a estimar la demanda, pero los límites de la máquina, la herramienta, el soporte y la carga local aún rigen la prueba. Una muestra doblada exitosamente no autoriza material más grueso, herramientas más cortas de alta carga o un método de doblado diferente.
Registro de prueba de flexión de muestra
Por ejemplo, un taller que compra una máquina para paneles de gabinetes podría proponer una muestra 2 mm AISI 304 con una curva 1,000 mm y un objetivo de grados 90. Estas son entradas de prueba ilustrativas, no evidencia del rendimiento del Rucheng ni una recomendación de capacidad. El dibujo aún debe definir la tolerancia del ángulo, las dimensiones de las bridas, los requisitos de la superficie y las ubicaciones de medición; el proveedor debe aprobar las herramientas y la carga antes de la prueba.
| Campo | Entrada requerida |
|---|---|
| Identificación | Orden, número de serie, fecha de prueba, revisión del dibujo e identificación de la muestra. |
| Material y configuración | Calidad, lote, espesor real, tamaño de la pieza en bruto, longitud de plegado, ID de herramientas y revisión del programa. |
| Límites acordados | Objetivo y tolerancia para cada dimensión medida; lugares de medición nombrados. |
| Lecturas individuales | Los ángulos descargados, tamaños de bridas y otras dimensiones acordadas con las unidades de cada muestra. |
| Trazabilidad de las mediciones | ID del instrumento, estado de calibración, método, inspector y condiciones de medición. |
| Decisión y corrección | Pasa/falla según los límites acordados, las desviaciones, las acciones correctivas y la referencia de nueva prueba. |
No confunda repetibilidad con precisión. Las piezas repetidas pueden agruparse apretadas alrededor de la dimensión incorrecta. Compare cada resultado con el objetivo y la tolerancia, y revise por separado la variación dentro de la serie. La guía de precisión y tolerancia explica la distinción entre especificaciones de eje y requisitos de piezas terminadas.
Marque las opciones que son fáciles de perder
Un modelo de controlador por sí solo no define el paquete de software entregado. Si se cita programación fuera de línea, registre la familia de software, la versión, el tipo de licencia, el alcance de la instalación y la compatibilidad con la configuración real de la máquina. Delem distingue Profile-S para su familia DA-60S de Profile-T para DA-Touch; verifique el paquete adquirido en lugar de asumir que cualquier licencia funciona con cualquier controlador. Referencia: Software fuera de línea Delem .
Para herramientas segmentadas, cuente las piezas suministradas y ensamble la longitud útil acordada para cada perfil comprado. Compruebe los soportes, los adaptadores y las capacidades de carga documentadas. Los troqueles en V múltiples, los troqueles en V separados y las diferentes formas de punzón no son descripciones de pedidos intercambiables. Utilice la guía de selección de herramientas para crear un programa de herramientas detallado; Verifique las restricciones de carga para el conjunto de herramientas real.
Cerrar el registro antes del envío.
Enumere los elementos pendientes con propietario, fecha de corrección, evidencia requerida y resultado de nueva prueba. No marque una opción no probada como aprobada. La autorización de envío, los hitos de pago y las condiciones de aceptación deben seguir el orden acordado; una lista de verificación de inspección no cambia esos términos. Mantenga fotografías y grabaciones vinculadas al número de serie de la máquina y a los ID de las muestras.
Solicite los manuales de operación y mantenimiento acordados, planos eléctricos e hidráulicos, lista de repuestos, respaldos y licencias de controladores, inventario de herramientas, informe de inspección, lista de empaque, dimensiones y pesos empacados y documentos de conformidad aplicables. Identifique las responsabilidades de instalación, descarga, servicios públicos y capacitación antes del envío. Verifique las instrucciones de elevación y configuración con el fabricante en lugar de inferirlas de las fotografías de envío.
FAT y la aceptación del sitio responden a diferentes preguntas. Después de la entrega, el SAT acordado verifica la instalación y los servicios públicos, los problemas relacionados con el transporte y el rendimiento de la producción en las condiciones del sitio. La FAT remota puede respaldar la documentación, pero no reemplaza automáticamente una inspección independiente o una verificación de seguridad del sitio.
Preguntas sobre aceptación de fábrica
¿Una plegadora FAT demuestra la máxima capacidad de plegado?
No. Un plegado de muestra demuestra únicamente el material, el espesor, la longitud del plegado, las herramientas y el método documentados. La capacidad máxima y la distribución de carga permitida requieren las capacidades de la máquina y las herramientas del fabricante.
¿Qué tolerancia debo especificar para la prueba de aceptación?
Acuerde el ángulo, las dimensiones de la brida, la rectitud, las ubicaciones de medición y el método de inspección del dibujo de su pieza antes de la prueba. Las especificaciones de posicionamiento de los ejes no son una tolerancia universal de piezas terminadas.
¿Puedo aceptar una plegadora por vídeo?
La presencia remota puede documentar la configuración y las pruebas acordadas, pero es posible que el vídeo por sí solo no muestre la calibración del instrumento, todas las mediciones o los defectos ocultos. Acuerde qué necesita un inspector independiente y qué debe repetirse después de la instalación.
¿La aceptación en fábrica reemplaza la aceptación en sitio?
No. La aceptación del sitio verifica la máquina instalada, los servicios públicos, la configuración y el rendimiento de producción acordado después de la entrega. Defina las responsabilidades y las nuevas pruebas por separado del registro de aceptación en fábrica.
Planifique juntos la máquina y el alcance de aceptación.
Compare la gama de plegadoras Rucheng y envíe sus grados de material, rango de espesor, curvatura más larga, dibujos, objetivo de salida y voltaje del taller. Incluya los requisitos del controlador, las herramientas y las pruebas de muestra en la misma solicitud para que la configuración propuesta y el alcance de la inspección puedan revisarse juntos. Los compromisos específicos de desempeño, entrega y servicio requieren una cotización confirmada.
Solicite una cotización de plegadoraAntes de la etapa de inspección, utilice la guía de abastecimiento de China para organizar las preguntas de los proveedores y la guía de comparación de fabricantes para crear una lista corta.