
Ein Werksabnahmetest (FAT) einer Abkantpresse ist eine vereinbarte Inspektion vor dem Versand, bei der die gelieferte Konfiguration überprüft und die Leistung definierter Musterteile aufgezeichnet wird. Beginnen Sie mit der Kaufspezifikation, identifizieren Sie die tatsächliche Maschine und das Werkzeug, vereinbaren Sie messbare Akzeptanzkriterien und bewahren Sie die Ergebnisse und ungelösten Punkte auf. Eine Demonstrationsbiegung ist kein Beweis für jedes Material oder jede Dicke, die die Maschine verarbeiten kann. Die folgende Checkliste trennt Maschinenkonfiguration, Probenqualität, Dokumentation und Nachverfolgung vor Ort, sodass ein Käufer Beweise vergleichen kann, anstatt sich auf ein Werbevideo zu verlassen.
Vereinbaren Sie vor dem Test den Umfang
Fügen Sie der Bestellung einen revisionsgesteuerten Abnahmeplan bei. Nennen Sie das Modell, die Seriennummer der Maschine (falls verfügbar), die Steuerung, die Achsen, die Balligkeit, die Klemmung, die Werkzeuge und die optionale Software. Listen Sie die Käufer- und Lieferantenvertreter, den Testort, Zeichnungsänderungen, Instrumente und die Methode auf, mit der entschieden wird, ob jedes Ergebnis akzeptabel ist.
Geben Sie für eine elektrohydraulische CNC-Abkantpresse Y1/Y2 und die tatsächlichen Hinteranschlagachsen an, anstatt sich auf eine mehrdeutige Summe wie „6+1“ zu verlassen. Stellen Sie fest, ob die Zusatzfunktion eine Bombierung bedeutet und ob jede angegebene Achse unabhängig gesteuert wird. Vergleichen Sie bei der Vorbereitung des Konfigurationsblatts die Hinteranschlag-Anleitung.
Vereinbaren Sie numerische Grenzwerte anhand Ihrer Zeichnungen und der vom Lieferanten bestätigten Spezifikation. Verwandeln Sie eine generische Genauigkeitsangabe in einer Broschüre nicht in eine Garantie für jedes geformte Teil. Geben Sie an, welche Prüfungen nur im Werk durchgeführt werden, welche einen qualifizierten Fachmann erfordern und welche bei der Abnahme vor Ort (SAT) nach der Installation wiederholt werden.
Checkliste für die Inspektion der Abkantpresse
| Artikel | Anzufordernde Nachweise | Akzeptanzbasis |
|---|---|---|
| Maschinenidentität | Typenschild, Seriennummer, Modell und Bestellnummer im selben Prüfprotokoll. | Die bestellte Maschine und Revision, keine vergleichbare Vorführmaschine. |
| Steuerung und Software | Modell-/Versionsbildschirm; lizenzierte Funktionen; vereinbarte Dateiimport- und Programmübertragungsdemonstration. | Genaue erworbene Funktionen, einschließlich etwaiger separater Offline-Lizenzen. |
| Äxte und Krönung | Installierte Achsenliste, Reisespezifikation und vom Lieferanten geführte Funktionsaufzeichnung; Identifizieren Sie das Bombierungssystem. | Bestätigte Konfiguration und das vereinbarte Messverfahren. |
| Klemmen und Werkzeuge | Stempel-/Matrizenprofil-IDs, Segmentbestand, nutzbare montierte Längen, Halter und Tragzahlen. | Bestellte Profile und Längen; kompatible Klemmung und zulässige Werkzeuglasten. |
| Geometrie und Abstand | Spezifizierte Arbeitslänge, Hub, Öffnungshöhe, Kehle und eine repräsentative Teilsequenz-Überprüfung. | Zeichnungen und vereinbarter Werkzeugstapel, einschließlich Teileentnahme. |
| Biegeleistung | Identifizierte Proben, Materialaufzeichnungen, Programmrevisionen und gemessene Abmessungen. | Vorab vereinbarte Teiletoleranzen, Standorte und Wiederholungstestbedingungen. |
| Absicherung | Identifizierung des Sicherheitssystems und dokumentierte Prüfungen durch qualifiziertes Personal gemäß dem Verfahren des Herstellers. | Vereinbarter Sicherheitsumfang und Zielbestimmungen überprüft durch kompetente Spezialisten. |
| Dienstprogramme und Zubehör | Anforderungen an die Stromversorgung, Anschlussinformationen, Zubehör- und Ersatzteilbestand. | Werkstattbedarf und Einzelbestellung mit ausgewiesenen Ausschlüssen. |
Sicherheitsgrenze: Dies ist eine Beschaffungscheckliste, kein Verfahren zum Maschinenbetrieb oder zur Sicherheitsvalidierung. Nur geschultes, autorisiertes Personal sollte Tests unter Verwendung des Maschinenhandbuchs und zugelassener Schutzmaßnahmen durchführen. Umgehen Sie keine Verriegelungen, betreten Sie keine Gefahrenzone und improvisieren Sie keinen Überlasttest, um eine Inspektion abzuschließen.
Wählen Sie Musterteile, die den tatsächlichen Auftrag verdeutlichen
Verwenden Sie die Materialqualitäten und -stärken, die Sie kaufen möchten, und nicht nur ein praktisches Blech in der Werkstatt. Notieren Sie die tatsächliche Dicke, die Rohlingsabmessungen, ggf. die Walzrichtung, die Werkzeug-IDs, die V-Öffnung, den Stempelradius, die Biegelänge und die Methode. Halten Sie die genehmigten Material- und Programmbedingungen innerhalb eines Wiederholbarkeitslaufs unverändert. Protokollieren Sie jede Korrektur und starten Sie die Serie neu, wenn sich ein Zustand ändert.
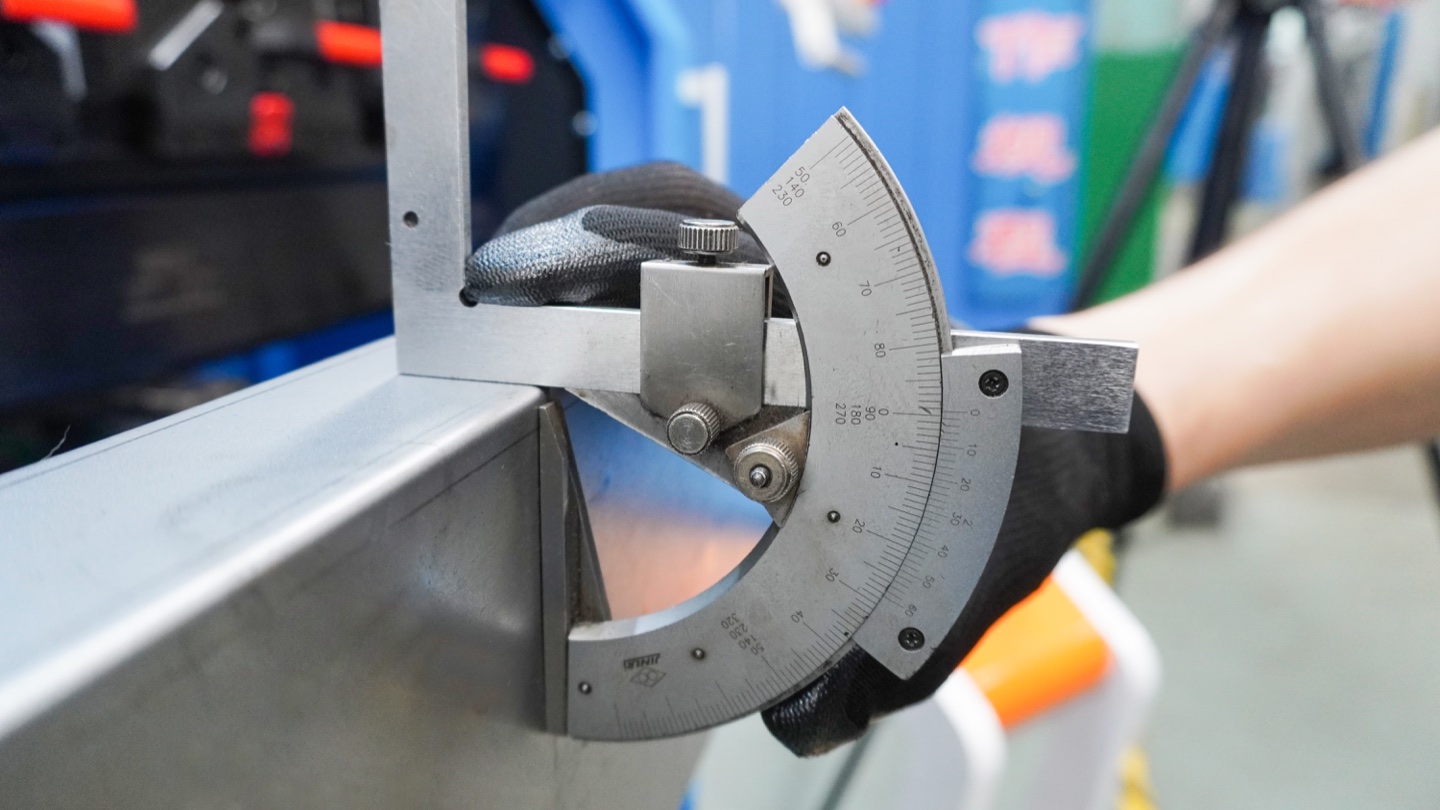
Ein nützlicher vorgeschlagener Testsatz umfasst ein einfaches Wiederholungsteil, ein längeres Teil, das in der Nähe beider Enden und der Mitte gemessen wird, und ein repräsentatives Rücklaufflansch- oder Kastenteil. Vereinbaren Sie vor Beginn die Stückzahl und Messorte. Fertigmaße nach dem Entladen mit geeigneten Instrumenten beurteilen; Behalten Sie einzelne Messwerte bei, nicht nur einen Durchschnitt. Hierbei handelt es sich um ein empfohlenes Testdesign für Käufer, nicht um einen universellen Akzeptanzstandard.
Nehmen Sie bei langen Biegungen die Ballungskonfiguration in den Datensatz auf. Ein kurzer Coupon kann keine Winkelkonsistenz über ein gesamtes Panel hinweg gewährleisten. Bystronic beschreibt, wie Durchbiegung und Balligkeit die Winkelkonsistenz entlang einer Kurve beeinflussen; Dieses Prinzip unterstützt die Überprüfung mehrerer Positionen und nicht die Übernahme der Leistungsgarantie eines Konkurrenten. Technische Referenz: Bystronic.
Halten Sie Kapazitätsprüfungen getrennt von Qualitätsprüfungen ab. Ein -Biegerechner () und ein -Tonnageführer () helfen bei der Schätzung des Bedarfs, aber die Maschine, das Werkzeug, der Halter und die örtlichen Belastungsgrenzen bestimmen weiterhin den Test. Eine erfolgreich gebogene Probe berechtigt nicht zu dickerem Material, kürzeren Hochlastwerkzeugen oder einer anderen Biegemethode.
Beispiel eines Biegeversuchsprotokolls
Beispielsweise könnte ein Geschäft, das eine Maschine für Gehäuseplatten kauft, ein 2-mm-AISI 304-Muster mit einer 1,000-mm-Biegung und einem 90-Grad-Ziel vorschlagen. Hierbei handelt es sich um veranschaulichende Testeingaben, nicht um einen Leistungsnachweis des Rucheng oder um eine Kapazitätsempfehlung. In der Zeichnung müssen noch Winkeltoleranz, Flanschabmessungen, Flächenbedarf und Messorte festgelegt werden; Der Lieferant muss vor dem Test die Werkzeuge und die Ladung genehmigen.
| Eintrag | Erforderlicher Eintrag |
|---|---|
| Identifikation | Bestellung, Seriennummer, Testdatum, Zeichnungsrevision und Proben-ID. |
| Material und Aufbau | Sorte, Charge, tatsächliche Dicke, Rohlingsgröße, Biegelänge, Werkzeug-IDs und Programmversion. |
| Vereinbarte Grenzen | Ziel und Toleranz für jede gemessene Dimension; benannte Messorte. |
| Individuelle Lesungen | Die unbelasteten Winkel, Flanschgrößen und anderen vereinbarten Abmessungen jeder Probe mit Einheiten. |
| Rückverfolgbarkeit der Messung | Geräte-ID, Kalibrierungsstatus, Methode, Prüfer und Messbedingungen. |
| Entscheidung und Korrektur | Bestehen/Nichtbestehen der vereinbarten Grenzwerte, Abweichungen, Korrekturmaßnahmen und Wiederholungstestreferenzen. |
Verwechseln Sie Wiederholbarkeit nicht mit Genauigkeit. Wiederholte Teile können sich eng um die falsche Abmessung herum ansammeln. Vergleichen Sie jedes Ergebnis mit dem Ziel und der Toleranz und überprüfen Sie die Abweichungen innerhalb der Serie separat. Der Leitfaden zu Genauigkeit und Toleranz erklärt den Unterschied zwischen Achsspezifikationen und Fertigteilanforderungen.
Überprüfen Sie die Optionen, die leicht zu übersehen sind
Ein Controller-Modell allein definiert nicht das gelieferte Softwarepaket. Wenn Offline-Programmierung angeboten wird, notieren Sie die Softwarefamilie, Version, Lizenztyp, Installationsumfang und Kompatibilität mit der tatsächlichen Maschinenkonfiguration. Delem unterscheidet Profile-S für seine DA-60S-Familie von Profile-T für DA-Touch; Überprüfen Sie das gekaufte Paket, anstatt davon auszugehen, dass eine Lizenz mit jedem Controller funktioniert. Referenz: Delem Offline-Software .
Zählen Sie bei segmentierten Werkzeugen die gelieferten Teile und stellen Sie die vereinbarte Nutzlänge für jedes gekaufte Profil zusammen. Überprüfen Sie Halter, Adapter und die dokumentierten Tragzahlen. Multi-V-Matrizen, separate V-Matrizen und unterschiedliche Stempelformen sind keine austauschbaren Bestellbezeichnungen. Verwenden Sie den Leitfaden zur Werkzeugauswahl, um einen detaillierten Werkzeugplan zu erstellen. Überprüfen Sie die Belastungsbeschränkungen für den tatsächlichen Werkzeugsatz.
Schließen Sie das Protokoll vor dem Versand
Listen Sie ausstehende Posten mit Eigentümer, Korrekturdatum, erforderlichen Nachweisen und Ergebnis der erneuten Prüfung auf. Markieren Sie eine ungetestete Option nicht als bestanden. Versandgenehmigung, Zahlungsziele und Annahmebedingungen sollten sich an der vereinbarten Reihenfolge orientieren; Eine Inspektionscheckliste ändert diese Bedingungen nicht. Bewahren Sie Fotos und Aufzeichnungen auf, die mit der Seriennummer der Maschine und den Proben-IDs verknüpft sind.
Fordern Sie die vereinbarten Betriebs- und Wartungshandbücher, Elektro- und Hydraulikzeichnungen, Ersatzteillisten, Controller-Backups und -Lizenzen, Werkzeugbestand, Inspektionsbericht, Packliste, Packmaße und -gewichte sowie entsprechende Konformitätsdokumente an. Identifizieren Sie vor dem Versand die Installations-, Entlade-, Versorgungs- und Schulungsverantwortung. Überprüfen Sie die Hebe- und Aufbauanweisungen beim Hersteller, anstatt sie anhand von Versandfotos abzuleiten.
FAT und Site Acceptance beantworten unterschiedliche Fragen. Nach der Lieferung prüft der vereinbarte SAT die Installation und Versorgung, Transportprobleme und die Produktionsleistung unter den Bedingungen vor Ort. Remote FAT kann die Dokumentation unterstützen, ersetzt jedoch nicht automatisch eine unabhängige Inspektion oder Sicherheitsüberprüfung vor Ort.
Fragen zur Werksabnahme
Beweist ein FAT der Abkantpresse die maximale Biegekapazität?
Nein. Eine Musterbiegung demonstriert nur das dokumentierte Material, die Dicke, die Biegelänge, die Werkzeuge und die Methode. Maximale Kapazität und zulässige Lastverteilung erfordern die Maschinen- und Werkzeugbewertungen des Herstellers.
Welche Toleranz sollte ich für die Abnahmeprüfung angeben?
Vereinbaren Sie vor der Prüfung den Winkel, die Flanschabmessungen, die Geradheit, die Messorte und die Prüfmethode anhand Ihrer Teilezeichnung. Bei den Achspositionierungsangaben handelt es sich nicht um eine universelle Fertigteiltoleranz.
Kann ich eine Abkantpresse per Video annehmen?
Mit Remote Witness können Konfigurationen und vereinbarte Tests dokumentiert werden, aber Video allein zeigt möglicherweise nicht die Instrumentenkalibrierung, jede Messung oder versteckte Mängel. Vereinbaren Sie, was einen unabhängigen Prüfer erfordert und was nach der Installation wiederholt werden muss.
Ersetzt die Werksabnahme die Standortabnahme?
Nein. Die Abnahme vor Ort prüft nach der Lieferung die installierte Maschine, die Betriebsmittel, die Einrichtung und die vereinbarte Produktionsleistung. Definieren Sie die Verantwortlichkeiten und Nachprüfungen getrennt vom Werksabnahmeprotokoll.
Planen Sie gemeinsam Maschine und Abnahmeumfang
Vergleichen Sie die Abkantpressenreihe Rucheng und senden Sie Ihre Materialqualitäten, Dickenbereich, längste Biegung, Zeichnungen, Ausgangsziel und Werkstattspannung. Fügen Sie die Controller-, Werkzeug- und Mustertestanforderungen in derselben Anfrage hinzu, damit die vorgeschlagene Konfiguration und der Inspektionsumfang gemeinsam überprüft werden können. Konkrete Leistungs-, Liefer- und Servicezusagen bedürfen eines bestätigten Angebots.
Angebot für eine Abkantpresse anfordernNutzen Sie vor der Inspektionsphase den China Sourcing Guide , um Lieferantenfragen zu organisieren, und den Herstellervergleichsleitfaden , um eine Auswahlliste zu erstellen.