

Respuesta del comprador: ¿Cuándo debería especificar la compensación de deflexión CNC?
Especifique el coronado CNC cuando la plegadora vaya a doblar piezas de más de aproximadamente 2.5 m, máquinas con capacidad nominal de aproximadamente 80 toneladas o más, perfiles de fachada largos, gabinetes eléctricos, paneles de ascensores, piezas de acero inoxidable, soportes pesados o cualquier trabajo donde el ángulo central deba coincidir con los dos extremos. Para brackets cortos y simples, la compensación de deflexión mecánica manual o motorizada puede ser suficiente; Para producción mixta y tolerancias más estrictas, la compensación de deflexión hidráulica CNC suele ser más segura.
¿Qué es el bombeo de plegadora y por qué es importante?
El bombeo de plegadora es una técnica de compensación que contrarresta la deflexión natural (arqueado) del pistón y la bancada de una plegadora durante el plegado. Cuando una plegadora aplica fuerza para doblar chapa metálica, el bastidor de la máquina no es infinitamente rígido — el centro de la viga se deflecta hacia abajo bajo carga. Esto significa que el punzón penetra más profundamente en los extremos que en el centro, produciendo ángulos de plegado inconsistentes a lo largo de la pieza.
Este efecto de deflexión se conoce como "efecto canoa" o "efecto banana" porque la pieza terminada se curva ligeramente cuando se ve desde el extremo. En una plegadora de 3 metros y 100 toneladas, la deflexión central puede alcanzar 0,10–0,15 mm bajo carga completa — suficiente para causar una variación de ángulo de 1–3° entre el centro y los extremos del plegado.
Un sistema de bombeo resuelve esto aplicando un arco ascendente controlado (la "corona") a la viga inferior o mesa de trabajo. Durante la carrera de plegado, la fuerza de doblado aplicada aplana esta corona, de modo que la distancia efectiva punzón-matriz permanece uniforme a lo largo de toda la longitud de plegado. El resultado: ángulos de plegado consistentes desde el primer milímetro hasta el último.
Punto clave: ¿Cuándo es necesario el bombeo?
El bombeo es crítico para plegadoras de 80 toneladas o más y bancadas superiores a 2,5 metros (8 pies). Se vuelve aún más importante al plegar materiales de alta resistencia (acero inoxidable, Hardox), chapas gruesas (>6 mm), o cuando las tolerancias de ángulo son estrictas (±0,5° o menos). Para piezas cortas plegadas en el centro de una máquina pequeña, la deflexión puede ser despreciable — pero para trabajo de producción en cualquier plegadora de tamaño completo, el bombeo no es opcional.
Aplicaciones de prensa plegadora de compensación de deflexión CNC
Una plegadora de compensación de deflexión CNC es más valiosa cuando la pieza terminada debe ensamblarse correctamente a lo largo de una línea de curvatura larga. La decisión no es sólo el tonelaje. Depende de la longitud de plegado, el material, la tolerancia, la geometría de la brida, las herramientas y si el trabajo cambia con frecuencia.
| Solicitud | Por qué es importante la compensación de deflexión | Opción recomendada | Página Rucheng relacionada |
|---|---|---|---|
| Ménsulas para fachadas y soportes para muros cortina | El error de ángulo puede cambiar la alineación del panel, el desplazamiento del soporte y el ajuste del riel en el sitio. | compensación de deflexión hidráulica o motorizada por CNC con herramientas segmentadas y configuración precisa del tope trasero. | Guía de producción de soportes de fachada |
| Armarios y armarios eléctricos. | Los espacios de las puertas, la cuadratura de las cajas y el ajuste de los paneles dependen de los ángulos y longitudes de bridas repetibles. | compensación de deflexión CNC con controlador de eje 4 o 6 y programas de material/herramienta guardados. | Fabricación de armarios eléctricos |
| Perfiles largos, paneles y curvado en tándem | Las curvas largas amplifican la deflexión del marco y la variación de manejo. | compensación de deflexión hidráulica CNC, soportes de chapa y sincronización tándem cuando sea necesario. | Prensa plegadora en tándem |
| Soportes pesados y placa gruesa. | Una fuerza de flexión elevada aumenta la deflexión y puede crear una flexión insuficiente en el centro. | Prensa plegadora de alta resistencia con bastidor robusto, compensación de deflexión y troqueles en V grandes adecuados. | Prensa plegadora de servicio pesado |
Cómo funciona la deflexión de la viga de la plegadora
Para entender la compensación de deflexión, es necesario entender la desviación. El marco de una plegadora es esencialmente una estructura grande en forma de C o de O. Durante el doblado, el ariete empuja hacia abajo el punzón mientras la base sostiene la matriz desde abajo. La fuerza de flexión crea una reacción que hace que tanto el ariete como la cama se doblen: el ariete se desvía hacia arriba en el centro (lejos de la pieza de trabajo) y la cama se desvía hacia abajo. Utilice nuestra calculadora de flexión gratuita para determinar la fuerza de flexión exacta para su trabajo, una entrada que necesitará al configurar la compensación de compensación de deflexión.
La deflexión combinada significa que la distancia punzón-matriz es mayor en el centro que en los bordes. La pieza se dobla menos en el centro, resultando en un ángulo incluido mayor (subplegado) comparado con los extremos. La magnitud de la deflexión sigue la mecánica de vigas:
Donde δ = deflexión central máxima (mm), F = fuerza de flexión total (N), L = distancia entre marcos laterales (mm), E = módulo elástico del acero (210,000 MPa), y I = momento de inercia de la sección transversal de la viga (mm⁴). Esta fórmula muestra que la deflexión aumenta con el cubo de la longitud de la cama; duplicar la longitud aumenta la deflexión 8 ×.
| Tamaño de máquina | Longitud de bancada | Deflexión central típica | Error de ángulo aproximado |
|---|---|---|---|
| 63 toneladas | 2,500 mm | 0.05–0.08 mm | 0,5–1,0° |
| 100 toneladas | 3,200 mm | 0.10–0.15 mm | 1,0–2,0° |
| 160 toneladas | 3,200 mm | 0.15–0.20 mm | 1,5–2,5° |
| 250 toneladas | 4,000 mm | 0.20–0.30 mm | 2,0–3,0° |
| 500 toneladas | 6,000 mm | 0.30–0.50 mm | 3,0–5,0° |
Estos valores de deflexión asumen plegado a longitud completa a tonelaje nominal. Los plegados parciales producen menos deflexión porque la fuerza se concentra en un tramo más corto. Por eso los sistemas de bombeo deben ser ajustables — una compensación fija sobrecompensaría los plegados cortos y subcompensaría los plegados a longitud completa a tonelaje máximo.
Bombeo mecánico: compensación de deflexión basada en cuñas
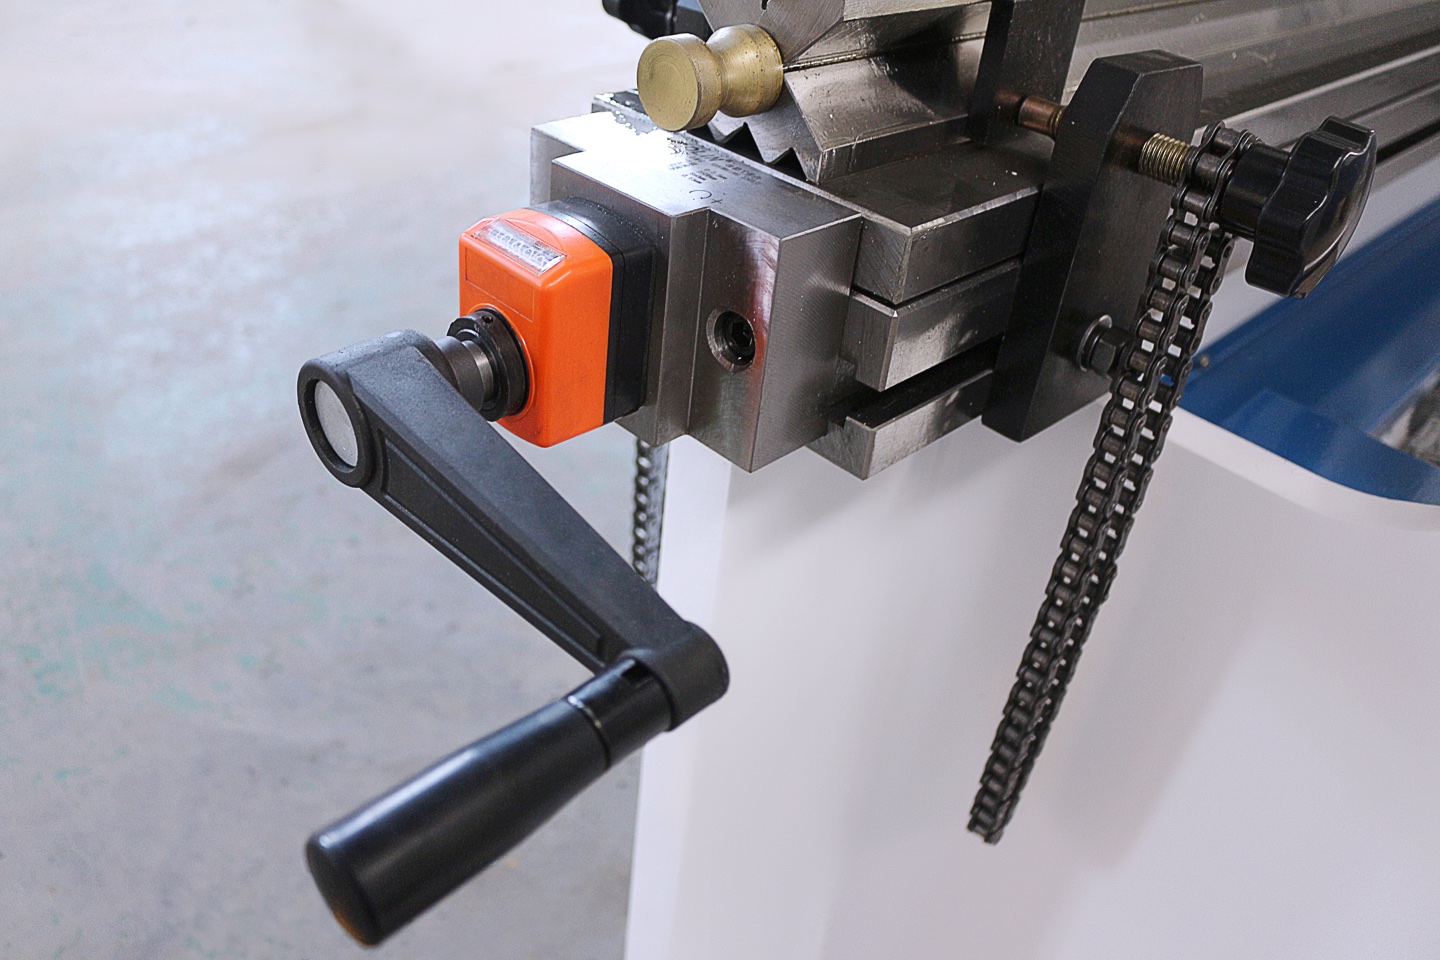
El bombeo mecánico es el enfoque tradicional y más ampliamente utilizado. Utiliza una serie de bloques de cuña rectificados con precisión instalados debajo de la mesa de trabajo (viga inferior). El conjunto de cuñas típicamente consiste en dos filas de cuñas triangulares entrelazadas — una fila fija y una fila móvil. Al desplazar la fila móvil lateralmente, las cuñas empujan la superficie de la mesa hacia arriba, creando una curva convexa controlada.
Tipos de bombeo mecánico
Los sistemas de cuña única utilizan un par de cuñas largas que crean una única curva de corona parabólica. Esta es la opción más sencilla y asequible, adecuada para máquinas de hasta metros 3 donde la curva de deflexión es predecible. La compensación se ajusta mediante un solo volante o motor.
Los sistemas de cuñas múltiples (segmentados) utilizan múltiples pares de cuñas independientes a lo largo de la longitud de la cama; generalmente, segmentos 4 a 12, según la longitud de la máquina. Cada segmento se puede ajustar de forma independiente, lo que permite al operador crear una curva de compensación más precisa que coincida con el perfil de deflexión real. Los sistemas de cuñas múltiples son estándar en las máquinas 4 de metros y más.
compensación de deflexión mecánica motorizada por CNC agrega servomotores o motores paso a paso a cada segmento de cuña, controlados por el sistema CNC de la máquina. El controlador calcula la corona requerida para cada curvatura según el material, el espesor y el tonelaje programados y luego posiciona automáticamente todos los segmentos de cuña antes del trazo. Combina la simplicidad de las cuñas mecánicas con la automatización del control CNC.
Ventajas del bombeo mecánico
- Construcción simple y robusta : menos componentes que los sistemas hidráulicos, menor tasa de fallas
- Sin fluido hidráulico : sin riesgo de fugas de aceite, más respetuoso con el medio ambiente
- Cobertura completa : las cuñas abarcan toda la plataforma, eliminando los puntos ciegos de compensación
- Menor costo — típicamente 30–50 % menos que la compensación de deflexión hidráulica equivalente
- Excelente para producción en masa : una vez configurada para una pieza específica, la compensación es perfectamente repetible
Limitaciones del bombeo mecánico
- Curva de compensación fija : la corona preestablecida está optimizada para un tonelaje y una luz; cambiar de trabajo requiere recálculos y reajustes
- Desgaste de la cuña : durante miles de ciclos, las superficies de contacto de la cuña se desgastan, lo que reduce gradualmente la precisión de la compensación; requiere inspección y reemplazo periódicos
- Tiempo de ajuste manual : en sistemas que no son CNC, el reajuste de las cuñas para un nuevo trabajo toma 10–30 minutos
- Dependencia de las habilidades del operador : la compensación de deflexión mecánica manual requiere operadores experimentados que comprendan las curvas de deflexión y los valores de compensación
Bombeo hidráulico: compensación dinámica controlada por CNC
El bombeo hidráulico representa el enfoque moderno y automatizado para la compensación de deflexión. Utiliza una serie de cilindros hidráulicos controlados independientemente posicionados debajo de la mesa de trabajo. El controlador CNC de la plegadora calcula la compensación exacta requerida para cada plegado — considerando tipo de material, espesor, longitud de plegado, apertura de matriz V y tonelaje — y luego ordena a cada cilindro aplicar la presión ascendente correcta.
A diferencia de los sistemas mecánicos donde la corona está preestablecida, la corona hidráulica se ajusta dinámicamente durante cada carrera . El sistema puede aplicar diferentes valores de compensación para cada pliegue en una secuencia de varios pasos sin la intervención del operador. Esto lo hace ideal para talleres que procesan pequeños lotes de diferentes piezas a lo largo del día.
Cómo funciona el bombeo hidráulico
- Entrada de parámetro: El operador programa el tipo de material, el espesor, el ángulo de plegado, la apertura de la matriz en V y la longitud de plegado en el controlador CNC.
- Cálculo de deflexión: El algoritmo incorporado del controlador calcula la deflexión esperada del haz y la curva de compensación requerida
- Comando de cilindro: Los cilindros hidráulicos individuales (normalmente zonas 3–7 a lo largo de la cama) reciben comandos de presión proporcionales a la deflexión esperada en cada punto
- Ajuste en tiempo real: Durante la carrera de flexión, los cilindros mantienen una presión constante para mantener activa la compensación durante todo el proceso de conformado.
- Restablecimiento automático: Después de cada carrera, el sistema se reinicia y recalcula para el siguiente paso de plegado si los parámetros cambian
Ventajas del bombeo hidráulico
- Completamente automático : sin ajuste manual entre trabajos; el CNC se encarga de todo
- Compensación dinámica en tiempo real : se ajusta para cada paso de flexión en secuencias de varios pasos
- de alta precisión: logra una consistencia de ángulo de ± 0.25 ° en toda la longitud de curvatura
- Requisitos de habilidad del operador reducidos : los operadores no necesitan comprender las curvas de deflexión
- Sin desgaste mecánico : los cilindros hidráulicos no tienen los problemas de desgaste superficial de los sistemas de cuña
- Cambio de trabajo más rápido : cambiar de una pieza a otra solo requiere cambios de programación, no ajustes físicos
Limitaciones del bombeo hidráulico
- Mayor costo : los sistemas de compensación de deflexión hidráulica añaden 15–30 % al precio de la máquina en comparación con los mecánicos
- Mantenimiento más complejo : las líneas, sellos y cilindros hidráulicos requieren una inspección periódica para detectar fugas
- Zonas finitas de cilindros : en camas muy largas (> 6 m), puede haber "puntos ciegos" entre las posiciones de los cilindros donde la compensación se interpola en lugar de controlarse directamente
- Sensibilidad a la contaminación del aceite : el aceite hidráulico sucio puede afectar la respuesta del cilindro y la precisión de la compensación
Bombeo mecánico vs hidráulico: comparación completa
La elección entre bombeo mecánico e hidráulico depende de su combinación de producción, presupuesto y requisitos de precisión. Aquí una comparación detallada:
| Característica | Bombeo mecánico | Bombeo hidráulico |
|---|---|---|
| Mecanismo | Bloques de cuña ajustables bajo la mesa de trabajo | Cilindros hidráulicos controlados por CNC |
| Ajuste | Manual o motorizado CNC, preestablecido antes del plegado | Totalmente automático, dinámico en tiempo real |
| Precisión | ±0,5° en toda la longitud (bien configurado) | ±0,25° en toda la longitud |
| Cambio de trabajo | 10–30 min (manual); 1–2 min (motorizado CNC) | 0 min — automático con cambio de programa |
| Costo relativo | Menor (nivel base) | 15–30% de sobreprecio sobre mecánico |
| Mantenimiento | Inspección y reemplazo de cuñas (anual) | Revisión de sellos hidráulicos y aceite (trimestral) |
| Desgaste con el tiempo | Las superficies de cuña se desgastan; la precisión disminuye gradualmente | Desgaste mecánico mínimo; los sellos envejecen |
| Mejor para | Producción en serie, trabajo de pieza única, talleres con presupuesto limitado | Talleres de trabajo, producción mixta, plegado de múltiples pasos, automatización |
| Habilidad del operador | Mayor (manual); moderada (motorizado CNC) | Menor — el sistema maneja la compensación automáticamente |
| Viabilidad de modernización | Fácil — mesas de bombeo atornillables disponibles | Difícil — requiere integración CNC e hidráulica |
💡 Cómo elegir: un marco de decisión simple
Si pliega las mismas piezas repetidamente en grandes lotes (p. ej., gabinetes eléctricos, escuadras), el bombeo mecánico ofrece excelentes resultados a menor costo. Si cambia de trabajo varias veces al día con diferentes materiales y espesores (taller típico), el bombeo hidráulico ahorra tiempo de configuración significativo y reduce la chatarra. Para máquinas superiores a 200 toneladas con bancadas de 4+ metros, se recomienda encarecidamente el bombeo hidráulico independientemente del tipo de producción.
Bombeo CNC: cómo los controladores modernos automatizan la compensación
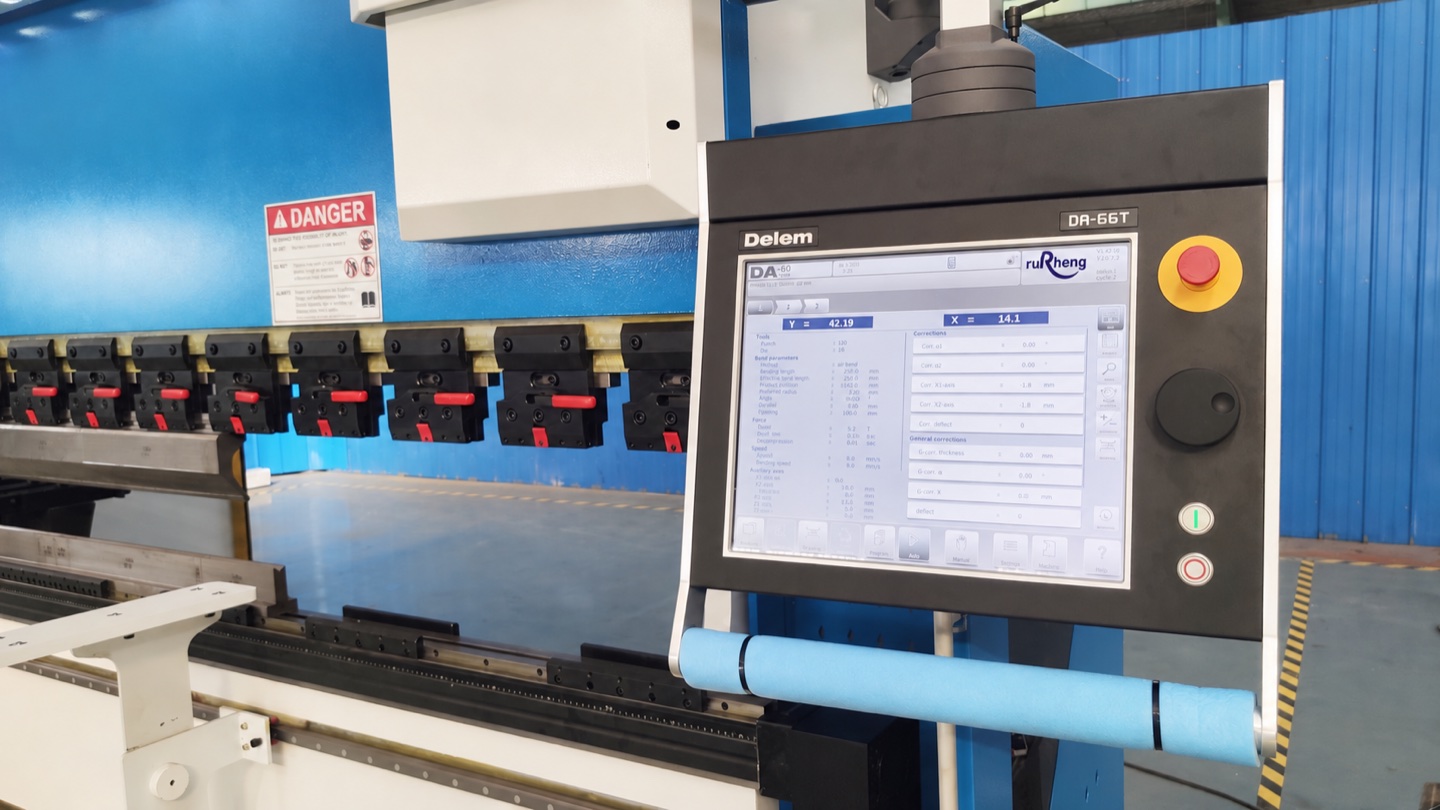
Las plegadoras CNC modernas de fabricantes como Delem, ESA y Cybelec tienen algoritmos de bombeo integrados en sus controladores. Cuando el operador programa un plegado, el controlador calcula automáticamente la compensación de bombeo requerida basándose en las características de deflexión conocidas de la máquina (almacenadas en el controlador durante la calibración de fábrica) y los parámetros de plegado programados.

Los controladores Delem DA-66T y DA-69T, utilizados en la gama de plegadoras CNC de Rucheng Technology, incluyen un asistente de compensación de deflexión que muestra una representación visual de la curva de compensación. El operador puede ajustar la corona si es necesario, pero en la mayoría de los casos el cálculo automático produce resultados correctos a primera vista.
Características clave del bombeo CNC
- Cálculo automático de deflexión : basado en datos de calibración específicos de la máquina almacenados en el controlador
- Base de datos de materiales : datos integrados de resistencia a la tracción y recuperación elástica para materiales comunes (acero dulce, inoxidable, aluminio, cobre)
- Soporte de secuencia de varios pasos : recalcula la compensación de deflexión para cada paso de pliegue cuando cambia el tonelaje, la posición o el material
- Compensación de longitud parcial : ajusta la curva de la corona cuando la curvatura es más corta que la longitud total de la base
- Compensación de temperatura : los controladores avanzados tienen en cuenta la expansión térmica del bastidor de la máquina durante tiradas de producción largas
- Anulación de compensación de deflexión : los operadores pueden aplicar un porcentaje de compensación (p. ej., + 10 %, − 5 %) para realizar ajustes en función de los resultados reales
⚠️ Error común: ignorar el bombeo durante la configuración
Muchos operadores solucionan ángulos inconsistentes ajustando la profundidad del pistón, el tope trasero o incluso calzando la matriz — cuando la causa real es bombeo ausente o incorrecto. Si ve subplegado consistente en el centro de piezas largas mientras los extremos son correctos, lo primero que debe verificar es si el bombeo está habilitado y correctamente calibrado. En controladores Delem, revise la pestaña "Crowning" en la pantalla de parámetros de plegado.
Notas de medición y aceptación añadidas el 8 de noviembre de 2026.
Registre la distribución angular antes de cambiar la compensación de flexión. Mida el ángulo interior sin carga a distancias identificadas desde el mismo extremo de la pieza, con el mismo instrumento, caras de contacto y método de apoyo. Repita las posiciones en varias piezas. Separe la variación a lo largo de un pliegue de la variación entre piezas; un promedio puede ocultar diferencias entre el centro y los extremos.
Comparación ilustrativa: lecturas izquierda/centro/derecha de 90°/92°/90° tienen un rango de 2° a lo largo del pliegue. Lecturas de 91°/91°/91° no tienen dispersión en esas tres posiciones, pero todas superan en 1° el objetivo de 90°. Los patrones requieren investigaciones distintas. Ningún conjunto demuestra la causa ni determina un ajuste de compensación, y tres puntos no demuestran la precisión de todo el perfil.
Conserve el registro angular junto con el lote de material, espesor medido, longitud y posición del pliegue en la bancada, identificación del punzón, matriz y portaherramientas, abertura V, disposición de segmentos y revisión del programa guardado. WILA distingue la alineación local horizontal y vertical de las herramientas de la compensación de flexión de la máquina. Compruebe y ajuste la alineación únicamente conforme a los procedimientos de la máquina y las herramientas instaladas; un ejemplo genérico de flexión no es un ajuste para una máquina concreta.
Tanto con compensación mecánica como hidráulica, conserve el mapa angular anterior y posterior y el ajuste real usado en la primera pieza aprobada. Compruebe por separado las dimensiones de las alas, curvatura, torsión y límites de aceptación del plano. Repita la comprobación tras cambiar el material, las herramientas o la posición del pliegue. Un valor guardado documenta una preparación; no certifica otro trabajo.
WILA: compensación de deflexión específica del modelo
WILA: alineación de herramientas y desviaciones de producto
SSAB: plegado en prensa, recuperación elástica y deflexión de la máquina
Registros de medición y diagnóstico de errores de ángulo · Acordar comprobaciones de aceptación de primera pieza
Mantenimiento y solución de problemas del sistema de bombeo
Mantenimiento del bombeo mecánico
- Semanal: Limpie las superficies de las cuñas de virutas, polvo y residuos; aplicar aceite ligero para máquinas a las superficies deslizantes
- Mensual: Verifique el movimiento de la cuña: cada segmento debe deslizarse libremente sin trabarse; Inspeccione si hay irritaciones en las superficies de contacto.
- Trimestral: Mida el perfil de la corona con una regla de precisión y galgas de espesores; comparar con la curva teórica
- Anualmente: Verifique el espesor de la cuña y el área de contacto en busca de desgaste; reemplace las cuñas si el desgaste excede 0.05 mm o si el sistema ya no puede alcanzar el rango de compensación requerido
Mantenimiento del bombeo hidráulico
- Semanal: Inspección visual de las áreas de los cilindros en busca de fugas de aceite; comprobar el nivel de aceite hidráulico en el depósito
- Mensual: Verifique la precisión de la compensación de deflexión doblando una pieza de prueba a lo largo de toda la cama; comparar ángulos del centro al extremo
- Trimestral: Inspeccionar mangueras y accesorios hidráulicos; reemplace cualquier sello que muestre desgaste o filtración; Filtre o reemplace el aceite hidráulico si está contaminado.
- Anualmente: Calibración completa del sistema: verifique la respuesta de cada cilindro con respecto al comando del controlador; recalibrar si la desviación excede ± 0.02 mm
Problemas comunes de bombeo y soluciones
| Síntoma | Causa probable | Solución |
|---|---|---|
| Centro subplegado, extremos correctos | Compensación de bombeo insuficiente | Aumentar valor de corona; verificar si el bombeo está habilitado en CNC |
| Centro sobreplegado, extremos subplegados | Compensación de bombeo excesiva | Reducir valor de corona; recalibrar para el tonelaje real utilizado |
| Ángulos desiguales (no simétricos) | Desgaste de cuña en un lado; mal funcionamiento de cilindro | Inspeccionar y reemplazar cuñas desgastadas; probar cilindros individuales |
| Bombeo funciona para un trabajo pero no para otro | Compensación fija no coincide con nuevo tonelaje/longitud | Recalcular compensación para nuevos parámetros; considerar actualización hidráulica |
| Bombeo hidráulico lento en responder | Aceite contaminado; sellos desgastados; aire en líneas | Reemplazar aceite hidráulico y filtros; purgar sistema; reemplazar sellos |
Cómo seleccionar el sistema de bombeo correcto para su plegadora
Elegir entre bombeo mecánico e hidráulico se reduce a cuatro factores: tipo de producción, tamaño de máquina, presupuesto y requisitos de precisión.
Elija compensación de deflexión mecánica si: Utiliza lotes grandes de las mismas piezas, su máquina pesa menos de 200 toneladas, su presupuesto es limitado o está modernizando una máquina existente. La compensación de deflexión mecánica motorizada por CNC es un buen término medio: le brinda beneficios de automatización a un costo menor que el sistema hidráulico completo.
Elija compensación de deflexión hidráulica si: Tiene un taller con cambios frecuentes, su máquina es 200 + toneladas con una plataforma 4 + metros, necesita ± 0.5 ° o mejor consistencia de ángulo, o está integrando con celdas de doblado robóticas donde la compensación automática es obligatoria.
Rucheng Technology ofrece opciones de compensación de deflexión mecánica e hidráulica en toda la gama de prensadora CNC, desde máquinas compactas de 40 toneladas hasta sistemas tándem de servicio pesado de 6000 toneladas. Nuestro equipo de ingeniería lo ayuda a elegir la configuración de compensación de deflexión adecuada según sus requisitos de producción específicos.
Preguntas frecuentes
Conclusión: obtenga plegados uniformes con el sistema de bombeo correcto
La compensación de deflexión de la plegadora no es un accesorio opcional, es un requisito fundamental para un doblado consistente y de alta calidad en cualquier producción. Prensa plegadora CNC. Comprender la diferencia entre compensación de deflexión mecánica e hidráulica le ayudará a realizar la inversión adecuada para las necesidades de su taller. Cuando se combina con la adecuada calibración del tope trasero y selección de herramientas, la compensación de deflexión garantiza ángulos consistentes en toda la longitud de curvatura.
Para trabajos repetitivos y de gran volumen, el coronado mecánico (especialmente el motorizado por CNC) ofrece una precisión excelente a un costo menor. Para talleres con cambios frecuentes y tolerancias estrictas, la compensación de deflexión hidráulica se amortiza a través de la reducción del tiempo de preparación y de los desechos. De cualquier manera, el mantenimiento adecuado del sistema de compensación de deflexión es esencial para mantener la precisión durante la vida útil de la máquina.
¿Necesita una plegadora CNC con bombeo avanzado?
Rucheng Technology fabrica plegadoras CNC de 40T a 6000T con opciones de bombeo mecánico e hidráulico. Nuestras máquinas cuentan con controladores Delem DA-66T/DA-69T con cálculo automático de bombeo. Contáctenos para una consulta técnica gratuita y presupuesto.
Solicitar presupuesto de plegadoraRecursos de selección y producción
Compare la gama completa de prensas plegadoras Rucheng antes de elegir el tonelaje, la longitud de trabajo, el controlador, las herramientas y las opciones de automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Prensa plegadora de servicio pesado para trabajos con placas gruesas y de alto tonelaje que necesitan una compensación de compensación de deflexión confiable.
- Prensa plegadora en tándem para piezas largas, postes, paneles y trabajos estructurales.
- La producción de soportes para fachadas utiliza punzonado CNC, herramientas de ranura ovalada y plegadora plegadora de compensación de deflexión para sistemas de fachada ventilada.
- Cálculo de tonelaje de plegadora, selección de herramientas y selección de controlador ayudar a confirmar la especificación final.
- Utilice el formulario de cotización de prensa plegadora para enviar los requisitos de material, longitud de plegado, tolerancia y compensación de deflexión.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.