

买家回答:您什么时候应该指定 CNC 挠度补偿?
当折弯机将弯曲长度超过 2.5 米的零件、额定约为 80 吨或以上的机器、长立面型材、电气柜、电梯面板、不锈钢零件、重型支架或中心角必须与两端匹配的任何作业时,请指定 CNC 挠度补偿。对于简单的短支架,手动或电动机械挠度补偿可能就足够了;对于混合生产和更严格的公差,液压 CNC 挠度补偿通常更安全。
什么是折弯机挠度补偿?为什么它如此重要?
折弯机挠度补偿是一种用于抵消折弯机滑块和工作台在折弯过程中自然挠曲(弯曲变形)的补偿技术。当折弯机施加压力弯曲板材时,机架并非无限刚性——工作台中部在载荷作用下会向下挠曲。这意味着冲头在两端的压入深度大于中部,导致工件长度方向上的折弯角度不一致。
这种挠曲效应通常被称为“独木舟效应”或“香蕉效应”,因为从端部观察,成品件会略微弯曲。在一台3米、100吨的折弯机上,满载时中部挠度可达0.10–0.15 mm——足以在折弯中心和两端之间产生1–3°的角度偏差。
挠度补偿系统通过对下工作台施加可控的上拱(即“挠度补偿”)来解决这一问题。在折弯行程中,施加的弯曲力将这个挠度补偿压平,使冲头与模具之间的有效间隙在整个折弯长度上保持均匀。结果:从第一毫米到最后一毫米,折弯角度完全一致。
关键要点:何时需要挠度补偿?
对于额定80吨及以上、工作台长度超过2.5米(8英尺)的折弯机,挠度补偿至关重要。在折弯高强度材料(不锈钢、Hardox耐磨钢)、厚板(>6 mm)或角度公差要求严格(±0.5°或更小)时更加重要。对于在小型机床中心折弯短工件,挠度可能可以忽略——但对于任何全尺寸折弯机的生产作业,挠度补偿不可或缺。
CNC 挠度补偿折弯机应用
当成品零件必须在长折弯线上正确组装时,CNC 挠度补偿折弯机最有价值。决定的不仅仅是吨位。这取决于弯曲长度、材料、公差、法兰几何形状、工具以及工作是否频繁变化。
| 应用 | 为什么挠度补偿很重要 | 推荐选项 | 相关 Rucheng 页面 |
|---|---|---|---|
| 外墙支架和幕墙支撑 | 角度误差可能会改变面板对准、支架偏移和现场导轨安装。 | CNC 电动或液压挠度补偿,带有分段模具和精确的后挡料设置。 | 门面支架制作指南 |
| 电气柜和外壳 | 门间隙、盒子方形度和面板配合取决于可重复角度和法兰长度。 | CNC 挠度补偿配有 4 轴或 6 轴控制器并保存材料/刀具程序。 | 电气外壳制造 |
| 长型材、面板和串联弯曲 | 长弯曲会放大框架偏转和操控变化。 | 液压 CNC 挠度补偿、板材支撑和串联同步(如有需要)。 | 双机联动折弯机 |
| 重型支架和厚板 | 高折弯力会增加偏转并可能在中心产生欠弯。 | 具有坚固框架的重型折弯机、挠度补偿和合适的大型 V形下模。 | 重型折弯机 |
折弯机工作台挠度的工作原理
要了解挠度补偿,您需要了解偏转。 折弯机框架本质上是一个大的C形或O形结构。在弯曲过程中,冲头向下推动冲头,而床身从下方支撑模具。 折弯力产生的反作用力会导致滑块和床身弯曲 - 滑块在中心向上偏转(远离工件),床身向下偏转。使用我们的 自由弯曲计算器 来确定适合您作业的准确折弯力 - 设置挠度补偿补偿时需要输入。
两者的综合挠度意味着中部的冲头-模具距离大于两端。工件在中部弯曲较少,形成的夹角较大(折弯不足),而两端角度较小。挠度大小遵循梁力学原理:
其中,δ 为最大中心挠度(mm),F 为总折弯力(N),L 为两侧机架间距(mm),E 为钢的弹性模量(210,000 MPa),I 为梁截面的惯性矩(mm⁴)。该公式表明,挠度随工作台长度的三次方增加:长度加倍,挠度将增至 8 倍。
| 机器吨位 | 工作台长度 | 典型中部挠度 | 近似角度误差 |
|---|---|---|---|
| 63吨 | 2,500 mm | 0.05–0.08 mm | 0.5–1.0° |
| 100吨 | 3,200 mm | 0.10–0.15 mm | 1.0–2.0° |
| 160吨 | 3,200 mm | 0.15–0.20 mm | 1.5–2.5° |
| 250吨 | 4,000 mm | 0.20–0.30 mm | 2.0–3.0° |
| 500吨 | 6,000 mm | 0.30–0.50 mm | 3.0–5.0° |
以上挠度值假设在额定吨位下进行全长折弯。局部折弯产生的挠度较小,因为力集中在较短的跨度上。这就是为什么挠度补偿系统必须可调——固定补偿会对短件过度校正,对满载全长折弯校正不足。
机械补偿:基于楔块的挠度补偿
机械补偿是最传统、应用最广泛的方法。它使用安装在工作台(下横梁)下方的一系列精密磨削楔块。楔块组件通常由两排互锁的三角形楔块组成——一排固定,一排可移动。通过横向移动可动排,楔块将工作台表面向上推,形成可控的凸曲线。
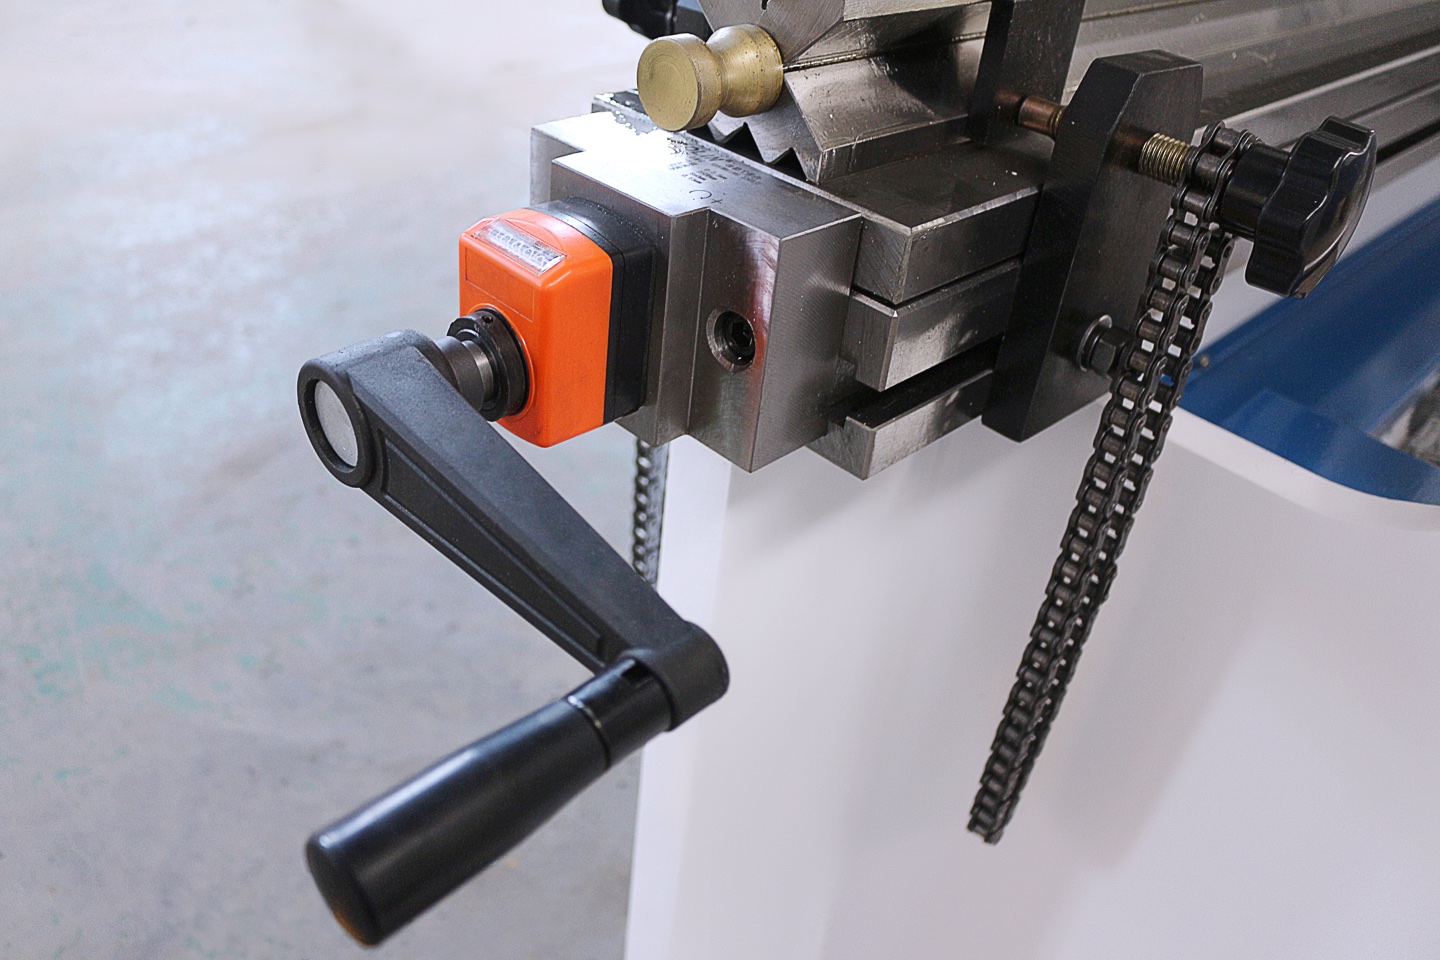
机械补偿的类型
单楔块系统 使用一对长楔块来创建单个抛物线冠曲线。这是最简单、最经济的选项,适用于最大 3 米且挠度曲线可预测的机器。补偿由单个手轮或电机驱动调节。
多楔块(分段)系统 在整个床身长度上使用多个独立楔块对 — 通常为 4 至 12 分段,具体取决于机器长度。每个段都可以独立调整,使操作员能够创建与实际偏转轮廓相匹配的更准确的补偿曲线。多楔块系统是 4 米及更长机器上的标准配置。
数控电动机械挠度补偿 在每个楔块上添加伺服电机或步进电机,由机器的 CNC 系统控制。控制器根据编程的材料、厚度和吨位计算每个弯曲所需的挠度补偿,然后在行程之前自动定位所有楔形段。这将机械楔块的简单性与 CNC 控制的自动化结合在一起。
机械补偿的优势
- 结构简单、坚固 — 组件数量少于液压系统,故障率更低
- 无液压油 — 无漏油风险,更环保
- 全长覆盖 — 楔子横跨整个床,消除补偿盲点
- 成本更低 — 通常 30–50 比同等液压挠度补偿低 %
- 非常适合批量生产 — 一旦为特定零件设置,补偿就可以完全重复
机械补偿的局限性
- 固定补偿曲线 — 预设凸度针对一种吨位和跨度进行优化;换工作需要重新计算和调整
- 楔块磨损 — 经过数千次循环,楔块接触面磨损,逐渐降低补偿精度;需要定期检查和更换
- 手动调整时间 — 在非 CNC 系统上,为新作业重新调整楔块需要 10–30 分钟
- 操作员技能依赖性 — 手动机械挠度补偿需要有经验的操作员,了解挠度曲线和补偿值
液压补偿:CNC控制的动态补偿
液压补偿代表了现代化、自动化的挠度补偿方法。它使用安装在工作台下方的一系列独立控制的液压缸。折弯机的CNC控制器计算每次折弯所需的精确补偿量——考虑材料类型、厚度、折弯长度、V形模开口和吨位——然后命令每个液压缸施加正确的向上压力。
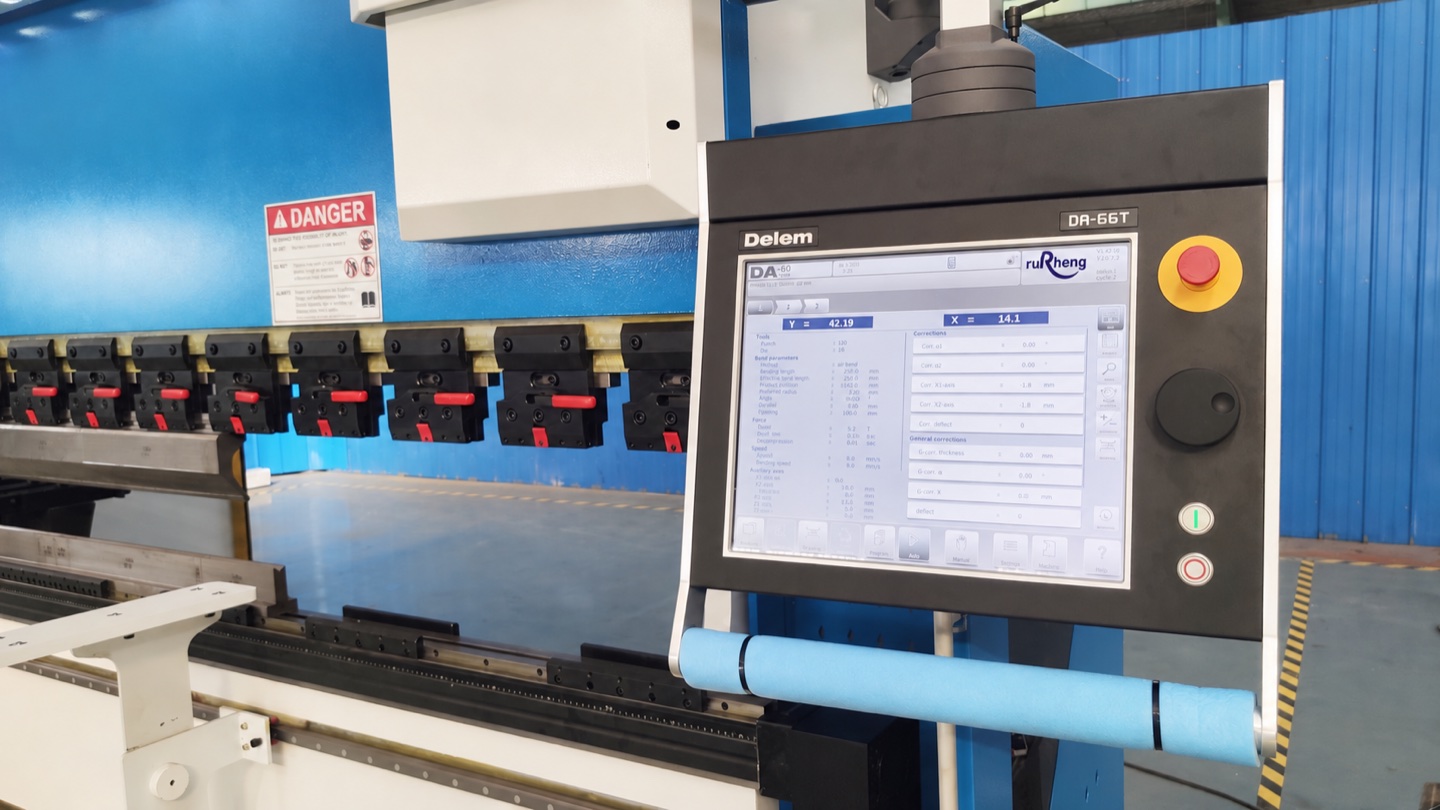
与预置表冠的机械系统不同,液压挠度补偿在每次冲程 期间动态调整 。系统可以按多步顺序为每个弯曲应用不同的补偿值,而无需任何操作员干预。这使其成为全天运行小批量不同零件的加工车间的理想选择。
液压补偿的工作原理
- 参数输入: 操作员将材料类型、厚度、折弯角度、V形下模开口和折弯长度编程到 CNC 控制器中
- 偏转计算: 控制器的内置算法计算预期的梁偏转和所需的补偿曲线
- 油缸命令: 各个液压缸(通常是床身上的 3–7 区域)接收与每个点的预期偏转成比例的压力命令
- 实时调节: 在弯曲行程期间,气缸保持恒定压力,以在整个成型过程中保持补偿活跃
- 自动复位: 每次行程后,如果参数发生变化,系统将复位并重新计算下一个折弯步骤
液压补偿的优势
- 全自动 — 作业之间无需手动调整; CNC 处理一切
- 动态实时补偿 — 针对多步骤序列中的每个弯曲步骤进行调整
- 高精度 — 在整个弯曲长度上实现 ± 0.25 ° 角度一致性
- 降低操作员技能要求 — 操作员无需了解挠度曲线
- 无机械磨损 — 液压缸不存在楔块系统的表面磨损问题
- 更快的作业转换 — 从一个零件切换到另一个零件只需更改编程,无需进行物理调整
液压补偿的局限性
- 成本较高 — 与机械式相比,液压挠度补偿系统使机器价格增加了 15–30 %
- 更复杂的维护 — 液压管路、密封件和油缸需要定期检查是否有泄漏
- 有限气缸区域 — 在很长的床 (> 6 m) 上,气缸位置之间可能存在“盲点”,其中补偿是插值而不是直接控制
- 油污染敏感性 — 肮脏的液压油会影响油缸响应和补偿精度
机械补偿与液压补偿:完整对比
选择机械补偿还是液压补偿取决于您的生产组合、预算和精度要求。以下是详细对比:
| 特点 | 机械补偿 | 液压补偿 |
|---|---|---|
| 机构 | 工作台下方可调楔块 | CNC控制液压缸 |
| 调整 | 手动或CNC电动,折弯前预设 | 全自动,实时动态调整 |
| 精密 | 全长±0.5°(调整到位时) | 全长±0.25° |
| 作业切换 | 10–30分钟(手动);1–2分钟(CNC电动) | 0分钟——随程序自动切换 |
| 相对成本 | 较低(基准水平) | 比机械补偿高15–30% |
| 维护 | 楔块检查和更换(每年) | 液压密封件和油品检查(每季度) |
| 随着时间的推移磨损 | 楔块表面磨损;精度逐渐下降 | 机械磨损极小;密封件老化 |
| 最适合 | 批量生产、单一工件生产、预算有限的车间 | 加工车间、混合生产、多步折弯、自动化 |
| 操作员技能 | 较高(手动);中等(CNC电动) | 较低——系统自动处理补偿 |
| 改造可行性 | 容易——有螺栓连接式补偿工作台可选 | 困难——需要CNC和液压系统集成 |
💡 如何选择:简单决策框架
如果您大批量重复折弯相同工件(如电气柜、支架),机械补偿以更低成本提供出色效果。如果您每天多次换工件,涉及不同材料和厚度(典型加工车间),液压补偿可节省大量设置时间并减少废品。对于200吨以上、4米以上工作台的机床,无论生产类型如何,都强烈推荐液压补偿。
CNC补偿:现代控制器如何自动化补偿
Delem、ESA和Cybelec等制造商的现代CNC折弯机在控制器中内置了补偿算法。当操作人员编程折弯时,控制器根据机床已知的挠度特性(在工厂校准时存储在控制器中)和编程的折弯参数自动计算所需的挠度补偿。

Delem DA-66T 和 DA-69T 控制器(用于如程科技的 CNC 折弯机系列 )包括一个挠度补偿向导,可显示补偿曲线的可视化表示。如果需要,操作员可以微调表冠,但在大多数情况下,自动计算会产生第一部分正确的结果。
CNC补偿的主要功能
- 自动偏转计算 — 基于控制器中存储的机器特定校准数据
- 材料数据库 — 常见材料(低碳钢、不锈钢、铝、铜)的内置拉伸强度和回弹数据
- 多步骤序列支持 — 当吨位、位置或材料发生变化时,重新计算每个折弯步骤的挠度补偿
- 部分长度补偿 — 当折弯短于整个床身长度时调整冠曲线
- 温度补偿 — 高级控制器可解决长时间生产运行期间机架的热膨胀问题
- 挠度补偿覆盖 — 操作员可以应用百分比偏移(例如,+ 10 %、− 5 %),以便根据实际结果进行微调
⚠️ 常见错误:设置时忽略挠度补偿
许多操作人员通过调整滑块深度、后挡料甚至垫高模具来排查角度不一致的问题——而真正的原因是缺少或不正确的挠度补偿。如果您看到长工件中心持续折弯不足而两端正确,首先应检查挠度补偿是否已启用并正确校准。在Delem控制器上,检查折弯参数屏幕中的“Crowning”选项卡。
测量与验收说明增补于 2026 年 11 月 8 日。
调整挠度补偿前,先记录角度的分布。从工件同一端确定各测点的距离,用相同量具、接触面和支撑方式测量卸载后的内夹角。在多个坯料上重复相同测点。区分同一道折弯沿长度的差异与不同工件之间的差异;仅看平均角度可能掩盖中部与两端的不同。
示例比较:左/中/右读数为 90°/92°/90° 时,沿折弯长度的极差为 2°。读数为 91°/91°/91° 时,这三个测点没有极差,但相对 90° 目标均大 1°。两种分布需要不同的排查。任何一组都不能单独证明根因或确定补偿调整量,三个抽样测点也不能证明整个轮廓的精度。
将角度记录与材料批次、实测厚度、折弯长度及其在工作台上的位置、上下模和夹持座标识、V 槽开口、分段模具布置及保存的程序版本一并留存。WILA 将模具局部水平、垂直对中与机床挠度补偿区分处理。只按已安装机床和模具的规程检查对中、实施调整;通用挠度算例不是某台机床的设定值。
无论机械还是液压挠度补偿,都保留获准首件的调整前后角度分布及实际设定值。另行检查折边尺寸、弯曲、扭转及图纸验收限值。材料、模具或折弯位置改变后重新核验。已存补偿值只记录一种设置,不能证明另一项作业合格。
挠度补偿系统的维护与故障排除
机械补偿维护
- 每周: 清洁楔块表面的切屑、灰尘和碎屑;在滑动表面涂抹轻质机油
- 每月: 检查楔块运动 — 每个段应自由滑动,无卡滞;检查接触表面是否有磨损
- 季刊: 用精密直尺和塞尺测量冠部轮廓;与理论曲线比较
- 每年: 检查楔块厚度和接触面积是否磨损;如果磨损超过 0.05 mm 或系统无法再达到所需的补偿范围,则更换楔块
液压补偿维护
- 每周: 目视检查气缸区域是否漏油;检查油箱中的液压油油位
- 每月: 通过在整个床身长度上弯曲测试件来检查挠度补偿的精度;比较中心到末端的角度
- 季刊: 检查液压软管和接头;更换任何出现磨损或渗漏的密封件;如果液压油受到污染,请过滤或更换
- 每年: 全系统校准 — 根据控制器的命令验证每个气缸的响应;如果偏差超过 ± 0.02 mm,则重新校准
常见补偿问题及解决方案
| 症状 | 可能的原因 | 解决方案 |
|---|---|---|
| 中心折弯不足,两端正确 | 补偿量不足 | 增加挠度补偿值;检查CNC中是否已启用补偿 |
| 中心过度折弯,两端折弯不足 | 补偿量过大 | 减小凸度值;根据实际使用吨位重新校准 |
| 角度不均匀(非对称) | 一侧楔块磨损;液压缸故障 | 检查并更换磨损的楔块;测试各液压缸 |
| 补偿对一种工件有效但对另一种无效 | 固定补偿与新的吨位/跨度不匹配 | 为新参数重新计算补偿;考虑升级为液压补偿 |
| 液压补偿响应缓慢 | 油品污染;密封件磨损;管路有空气 | 更换液压油和滤芯;排除系统空气;更换密封件 |
如何为您的折弯机选择合适的补偿系统
选择机械补偿还是液压补偿取决于四个因素:生产类型、机床吨位、预算和精度要求。
如果出现以下情况,请选择机械挠度补偿: 您运行大批量的相同零件、您的机器低于 200 吨、您的预算有限,或者您正在改造现有机器。 CNC 电动机械挠度补偿是一个很好的中间立场 - 它以比全液压更低的成本为您提供自动化优势。
如果出现以下情况,请选择液压挠度补偿: 您经营的加工车间需要频繁更换,您的机器是 200 + 吨,配有 4 + 仪表床,您需要 ± 0.5 ° 或更好的角度一致性,或者您正在与自动弯曲单元集成补偿是强制性的。
如程科技提供 机械和液压挠度补偿选件 涵盖整个 CNC 折弯机 系列 — 从 40 吨紧凑型机器到6000 吨重型串联系统。我们的工程团队可根据您的具体生产要求帮助您选择正确的挠度补偿配置。
常见问题解答
结论:通过正确的补偿系统获得均匀折弯
折弯机挠度补偿不是可选附件 - 它是任何生产中一致、高质量弯曲的基本要求 数控折弯机。了解机械与液压挠度补偿的差异,有助于根据车间需求做出合适的投资。当其与正确的 后挡料校准 和 模具选型, 挠度补偿确保整个弯曲长度上角度一致。
对于大批量、重复性工作,机械挠度补偿(尤其是数控电动调节方案)能以较低成本实现良好精度。对于频繁换型且公差要求严格的加工车间,液压挠度补偿可通过减少调试时间和废品收回投入。无论选择哪种方式,对挠度补偿系统进行适当的维护,都是在设备整个使用寿命内保持精度的关键。
需要配备先进补偿系统的CNC折弯机?
如程科技生产40T至6000T的CNC折弯机,提供机械补偿和液压补偿两种选项。我们的机器配备Delem DA-66T/DA-69T控制器,内置自动补偿计算功能。联系我们获取免费技术咨询和报价。
获取折弯机报价折弯机选型与生产参考
在选择吨位、工作长度、控制器、工具和自动化选项之前,先比较完整的 如城折弯机机器系列 。