

إجابة المشتري: متى يجب عليك تحديد تعويض الانحراف CNC؟
حدد تعويض الانحراف CNC عندما تقوم مكبس الثني بثني أجزاء أطول من حوالي 2.5 م، أو الآلات التي يبلغ وزنها حوالي 80 طنًا أو أكثر، أو مقاطع الواجهة الطويلة، أو الخزانات الكهربائية، أو ألواح المصاعد، أو الأجزاء غير القابلة للصدأ، أو الأقواس الثقيلة أو أي مهمة حيث يجب أن تتطابق زاوية المركز مع الطرفين. بالنسبة للأقواس القصيرة البسيطة، قد يكون تعويض الانحراف الميكانيكي اليدوي أو الآلي كافيًا؛ بالنسبة للإنتاج المختلط والتفاوتات الأكثر صرامة، عادةً ما يكون تعويض الانحراف الهيدروليكي باستخدام الحاسب الآلي أكثر أمانًا.
ما هو تعويض الانحراف في مكبس الثني ولماذا هو مهم؟
تعويض الانحراف في مكبس الثني هو تقنية تعويض تقاوم الانحراف الطبيعي (التقوس) لذراع مكبس الثني وسريره أثناء الثني. عندما يطبق مكبس الثني قوة لثني الصفائح المعدنية، فإن إطار الماكينة ليس صلباً بلا نهاية — ينحرف مركز العارضة للأسفل تحت الحمل. هذا يعني أن المثقاب يخترق أعمق عند الأطراف مقارنة بالمركز، مما ينتج زوايا ثني غير متسقة على طول القطعة.
يُطلق على هذا التأثير الانحرافي غالباً "تأثير الزورق" أو "تأثير الموزة" لأن القطعة النهائية تنحني قليلاً عند النظر إليها من الطرف. في مكبس ثني بطول 3 أمتار و100 طن، يمكن أن يصل الانحراف المركزي إلى 0.10–0.15 مم تحت الحمل الكامل — وهو كافٍ لإحداث تباين في الزاوية بمقدار 1–3° بين مركز وأطراف الثني.
يحل نظام التعويض هذه المشكلة بتطبيق قوس علوي محكوم ("تعويض الانحراف") على العارضة السفلية أو طاولة العمل. خلال شوط الثني، تقوم قوة الثني المطبقة بتسوية هذا تعويض الانحراف، بحيث تبقى الفجوة الفعالة بين المثقاب والقالب موحدة على كامل طول الثني. النتيجة: زوايا ثني متسقة من المليمتر الأول إلى الأخير.
نقطة أساسية: متى يكون التعويض ضرورياً؟
التعويض حاسم لمكابس الثني المصنفة بقوة 80 طن أو أكثر وأسرّة أطول من 2.5 متر (8 أقدام). يصبح أكثر أهمية عند ثني المواد عالية القوة (الفولاذ المقاوم للصدأ، Hardox)، والألواح السميكة (>6 مم)، أو عندما تكون تفاوتات الزاوية ضيقة (±0.5° أو أقل). بالنسبة للأجزاء القصيرة المثنية في مركز ماكينة صغيرة، قد يكون الانحراف مهملاً — ولكن لأعمال الإنتاج على أي مكبس ثني كامل الحجم، التعويض ليس اختيارياً.
تطبيقات مكبس الثني تعويض الانحراف باستخدام الحاسب الآلي
تعتبر مكبس الثني CNC ذات قيمة كبيرة عندما يجب تجميع الجزء النهائي بشكل صحيح عبر خط انحناء طويل. القرار ليس فقط الحمولة. يعتمد ذلك على طول الانحناء، والمادة، والتسامح، وهندسة الحافة، والأدوات، وما إذا كانت الوظيفة تتغير بشكل متكرر.
| التطبيق | لماذا يهم تعويض الانحراف؟ | الخيار الموصى به | صفحة Rucheng ذات الصلة |
|---|---|---|---|
| أقواس الواجهة ودعامات الحائط الساتر | يمكن أن يؤدي خطأ الزاوية إلى تغيير محاذاة اللوحة وإزاحة الدعامة وملاءمة السكة في الموقع. | تعويض الانحراف هيدروليكي أو بمحرك CNC مع أدوات مجزأة وإعداد دقيق للمقياس الخلفي. | دليل إنتاج قوس الواجهة |
| الخزانات والمرفقات الكهربائية | تعتمد فجوات الأبواب، وتربيع الصندوق، وملاءمة اللوحة على الزوايا القابلة للتكرار وأطوال الحواف. | تعويض الانحراف CNC باستخدام وحدة التحكم في المحور 4 أو وحدة التحكم في المحور 6 وبرامج المواد/الأدوات المحفوظة. | تصنيع العبوات الكهربائية |
| الملامح الطويلة والألواح والانحناء الترادفي | تعمل الانحناءات الطويلة على تضخيم انحراف الإطار وتباين التعامل. | تعويض الانحراف هيدروليكي باستخدام الحاسب الآلي، ودعامات الألواح والمزامنة الترادفية عند الحاجة. | مكبس الثني الترادفية |
| بين قوسين ثقيلة ولوحة سميكة | تعمل قوة الانحناء العالية على زيادة الانحراف ويمكن أن تؤدي إلى انحناء سفلي في المنتصف. | مكبس الثني للخدمة الشاقة بإطار قوي، وتعويض الانحراف وقوالب على شكل حرف V كبيرة مناسبة. | مكبس الثني للخدمة الشاقة |
كيف يعمل انحراف عارضة مكبس الثني
لفهم تعويض الانحراف، عليك أن تفهم الانحراف. إطار مكبس الثني هو في الأساس هيكل كبير على شكل C أو على شكل O. أثناء الثني، يضغط الكبش على المثقاب للأسفل بينما يدعم السرير القالب من الأسفل. تخلق قوة الانحناء رد فعل يتسبب في انحناء كل من المكبس والسرير - ينحرف المكبس لأعلى عند المركز (بعيدًا عن قطعة العمل)، وينحرف السرير للأسفل. استخدم حاسبة الانحناء المجانية لتحديد قوة الانحناء الدقيقة لمهمتك - وهو إدخال ستحتاج إليه عند تعيين تعويض الانحراف.
يعني الانحراف المشترك أن مسافة المثقاب-القالب أكبر في المركز منها عند الحواف. تنثني قطعة العمل أقل في المركز، مما ينتج زاوية مضمنة أكبر (ثني ناقص) مقارنة بالأطراف. يتبع مقدار الانحراف ميكانيكا العوارض:
حيث δ = الحد الأقصى لانحراف المركز (مم)، F = إجمالي قوة الانحناء (N)، L = المسافة بين الإطارات الجانبية (مم)، E = معامل مرونة الفولاذ ( 210,000 MPa)، و I = عزم القصور الذاتي للمقطع العرضي للشعاع (mm⁴). توضح هذه الصيغة أن الانحراف يزداد مع مكعب من طول السرير - مضاعفة الطول تزيد من الانحراف 8 ×.
| حجم الماكينة | طول السرير | الانحراف المركزي النموذجي | خطأ الزاوية التقريبي |
|---|---|---|---|
| 63 طن | 2,500 mm | 0.05–0.08 mm | 0.5–1.0° |
| 100 طن | 3,200 mm | 0.10–0.15 mm | 1.0–2.0° |
| 160 طن | 3,200 mm | 0.15–0.20 mm | 1.5–2.5° |
| 250 طن | 4,000 mm | 0.20–0.30 mm | 2.0–3.0° |
| 500 طن | 6,000 mm | 0.30–0.50 mm | 3.0–5.0° |
تفترض قيم الانحراف هذه الثني بالطول الكامل عند الحمولة المقدرة. ينتج الثني الجزئي انحرافاً أقل لأن القوة مركزة على مدى أقصر. لهذا السبب يجب أن تكون أنظمة التعويض قابلة للتعديل — التعويض الثابت سيُفرط في التصحيح للثنيات القصيرة ويقصّر في التصحيح للثنيات بالطول الكامل عند أقصى حمولة.
التعويض الميكانيكي: تعويض الانحراف بالإسفين
التعويض الميكانيكي هو الأسلوب التقليدي والأكثر استخداماً. يستخدم سلسلة من كتل الإسفين المطحونة بدقة مثبتة تحت طاولة العمل (العارضة السفلية). يتكون تجميع الإسفين عادةً من صفين من الأسافين المثلثية المتشابكة — صف ثابت وصف متحرك. بتحريك الصف المتحرك جانبياً، تدفع الأسافين سطح الطاولة للأعلى، مكونة منحنى محدب محكوم.
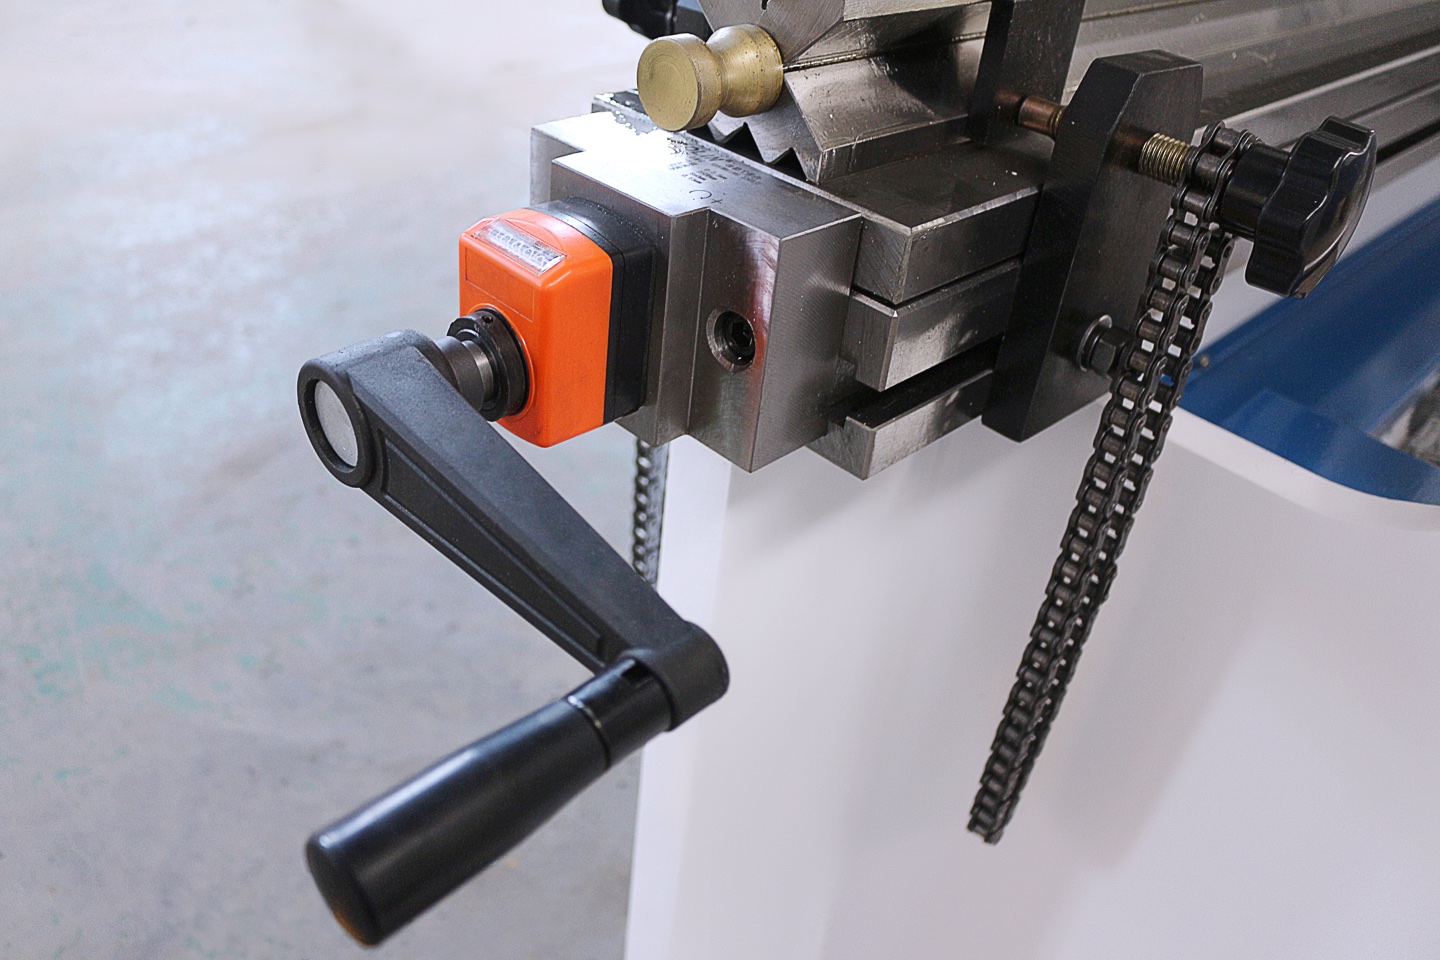
أنواع التعويض الميكانيكي
تستخدم أنظمة الإسفين المفرد زوجًا إسفينيًا طويلًا يقوم بإنشاء منحنى تاج مكافئ واحد. هذا هو الخيار الأبسط والأكثر تكلفة، وهو مناسب للآلات التي يصل حجمها إلى متر 3 حيث يمكن التنبؤ بمنحنى الانحراف. يتم ضبط التعويض بواسطة عجلة يدوية واحدة أو محرك.
تستخدم الأنظمة متعددة الإسفين (المجزأة) أزواج إسفينية مستقلة متعددة عبر طول السرير - عادةً مقاطع 4 إلى 12 اعتمادًا على طول الماكينة. يمكن تعديل كل قطعة بشكل مستقل، مما يسمح للمشغل بإنشاء منحنى تعويض أكثر دقة يطابق ملف الانحراف الفعلي. تعد الأنظمة متعددة الإسفين قياسية في الأجهزة التي يبلغ طولها متر 4 وأطول.
تعويض الانحراف الميكانيكي بمحرك CNC يضيف محركات مؤازرة أو محركات متدرجة إلى كل قطعة إسفين، يتم التحكم فيها بواسطة نظام CNC الخاص بالماكينة. تقوم وحدة التحكم بحساب تعويض الانحراف المطلوب لكل انحناء بناءً على المادة المبرمجة والسمك والحمولة، ثم تقوم تلقائيًا بوضع جميع شرائح الإسفين قبل الضربة. يجمع هذا بين بساطة الأوتاد الميكانيكية وأتمتة التحكم باستخدام الحاسب الآلي.
مزايا التعويض الميكانيكي
- بناء بسيط وقوي — مكونات أقل من الأنظمة الهيدروليكية، ومعدل فشل أقل
- لا يوجد سائل هيدروليكي — لا يوجد خطر تسرب الزيت، وأكثر صداقة للبيئة
- تغطية كاملة الطول — تمتد الأوتاد على السرير بأكمله، مما يزيل البقع العمياء للتعويض
- تكلفة أقل — عادة 30–50 أقل بنسبة % من تعويض الانحراف الهيدروليكي المكافئ
- ممتاز للإنتاج الضخم - بمجرد تعيينه لجزء معين، يكون التعويض قابلاً للتكرار تمامًا
قيود التعويض الميكانيكي
- منحنى التعويض الثابت — تم تحسين التاج المضبوط مسبقًا لحمولة وامتداد واحد؛ يتطلب تغيير الوظائف إعادة الحساب والتعديل
- تآكل الإسفين — على مدى آلاف الدورات، تتآكل أسطح التلامس الإسفينية، مما يقلل دقة التعويض تدريجيًا؛ يتطلب الفحص الدوري والاستبدال
- وقت الضبط اليدوي — في الأنظمة التي لا تعتمد على CNC، تستغرق إعادة ضبط الأوتاد لمهمة جديدة دقائق 10–30
- تبعية مهارات المشغل — يتطلب تعويض الانحراف الميكانيكي اليدوي مشغلين ذوي خبرة يفهمون منحنيات الانحراف وقيم التعويض
التعويض الهيدروليكي: التعويض الديناميكي بتحكم CNC
يمثل التعويض الهيدروليكي النهج الحديث والآلي لتعويض الانحراف. يستخدم سلسلة من الأسطوانات الهيدروليكية المتحكم بها بشكل مستقل تحت طاولة العمل. يحسب متحكم CNC الخاص بمكبس الثني التعويض الدقيق المطلوب لكل ثنية — مع مراعاة نوع المادة والسمك وطول الثني وفتحة قالب V والحمولة — ثم يأمر كل أسطوانة بتطبيق الضغط العلوي الصحيح.
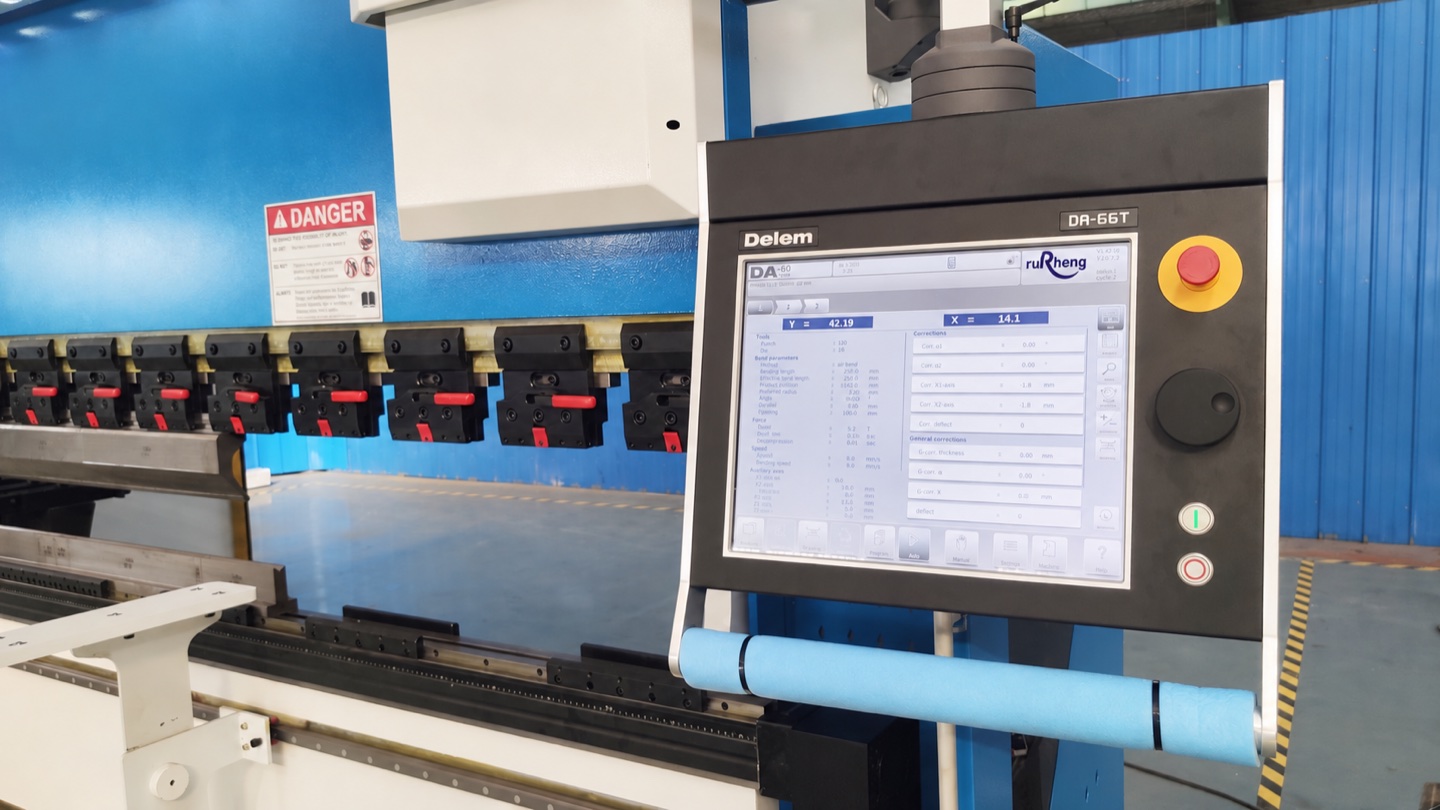
على عكس الأنظمة الميكانيكية التي يتم فيها ضبط تعويض الانحراف مسبقًا، يقوم تعويض الانحراف الهيدروليكي بضبط ديناميكيًا أثناء كل ضربة . يمكن للنظام تطبيق قيم تعويض مختلفة لكل انحناء في تسلسل متعدد الخطوات دون أي تدخل من المشغل. وهذا يجعلها مثالية لمحلات العمل التي تدير مجموعات صغيرة من الأجزاء المختلفة على مدار اليوم.
كيف يعمل التعويض الهيدروليكي
- إدخال المعلمة: يقوم المشغل ببرمجة نوع المادة، والسمك، وزاوية الانحناء، وفتح القالب على شكل V، وطول الانحناء في وحدة التحكم CNC
- حساب الانحراف: تقوم الخوارزمية المدمجة بوحدة التحكم بحساب انحراف الشعاع المتوقع ومنحنى التعويض المطلوب
- أمر الأسطوانة : تتلقى الأسطوانات الهيدروليكية الفردية (عادةً مناطق 3–7 عبر السرير) أوامر الضغط بما يتناسب مع الانحراف المتوقع عند كل نقطة
- الضبط في الوقت الحقيقي: أثناء شوط الثني، تحافظ الأسطوانات على ضغط ثابت للحفاظ على التعويض نشطًا طوال عملية التشكيل
- إعادة الضبط التلقائي: بعد كل ضربة، يقوم النظام بإعادة الضبط وإعادة الحساب لخطوة الانحناء التالية إذا تغيرت المعلمات
مزايا التعويض الهيدروليكي
- أوتوماتيكي بالكامل - لا يوجد تعديل يدوي بين المهام؛ يتعامل CNC مع كل شيء
- التعويض الديناميكي في الوقت الحقيقي - يتم ضبطه لكل خطوة انحناء في تسلسلات متعددة الخطوات
- دقة عالية - يحقق تناسق زاوية ± 0.25 ° عبر طول الانحناء الكامل
- انخفاض متطلبات مهارات المشغل — لا يحتاج المشغلون إلى فهم منحنيات الانحراف
- لا يوجد تآكل ميكانيكي - لا تعاني الأسطوانات الهيدروليكية من مشكلات تآكل السطح الخاصة بأنظمة الإسفين
- تغيير أسرع للمهمة — يتطلب التبديل من جزء إلى آخر تغييرات في البرمجة فقط، دون أي تعديلات فعلية
قيود التعويض الهيدروليكي
- تكلفة أعلى — تضيف أنظمة تعويض الانحراف الهيدروليكي نسبة 15–30 إلى سعر الماكينة مقارنة بالأنظمة الميكانيكية
- صيانة أكثر تعقيدًا - تتطلب الخطوط الهيدروليكية والأختام والأسطوانات فحصًا منتظمًا بحثًا عن التسريبات
- مناطق الأسطوانات المحدودة — على الأسطح الطويلة جدًا ( > 6 m)، قد تكون هناك "نقاط عمياء" بين مواضع الأسطوانات حيث يتم استكمال التعويض بدلاً من التحكم فيه بشكل مباشر
- حساسية التلوث بالزيت - يمكن أن يؤثر الزيت الهيدروليكي المتسخ على استجابة الأسطوانة ودقة التعويض
التعويض الميكانيكي مقابل الهيدروليكي: مقارنة شاملة
يعتمد الاختيار بين التعويض الميكانيكي والهيدروليكي على مزيج الإنتاج والميزانية ومتطلبات الدقة. إليك مقارنة مفصلة:
| ميزة | التعويض الميكانيكي | التعويض الهيدروليكي |
|---|---|---|
| آلية | كتل إسفينية قابلة للتعديل تحت طاولة العمل | أسطوانات هيدروليكية يتحكم بها CNC |
| تعديل | يدوي أو بمحرك CNC، يُضبط مسبقاً قبل الثني | أوتوماتيكي بالكامل، ديناميكي في الوقت الفعلي |
| الدقة | ±0.5° عبر الطول الكامل (عند الضبط الجيد) | ±0.25° عبر الطول الكامل |
| تغيير الوظيفة | 10–30 دقيقة (يدوي)؛ 1–2 دقيقة (بمحرك CNC) | 0 دقيقة — أوتوماتيكي مع تغيير البرنامج |
| التكلفة النسبية | أقل (المستوى الأساسي) | علاوة 15–30% على الميكانيكي |
| صيانة | فحص واستبدال الأسافين (سنوياً) | فحص الحشوات الهيدروليكية والزيت (ربع سنوي) |
| يتآكل بمرور الوقت | تتآكل أسطح الأسافين؛ تتدهور الدقة تدريجياً | تآكل ميكانيكي ضئيل؛ تقادم الحشوات |
| الأفضل لـ | الإنتاج الكمي، تشغيل قطعة واحدة، الورش ذات الميزانية المحدودة | ورش العمل، الإنتاج المتنوع، الثني متعدد الخطوات، الأتمتة |
| مهارة المشغل | أعلى (يدوي)؛ متوسطة (بمحرك CNC) | أقل — النظام يتولى التعويض تلقائياً |
| جدوى التحديث | سهل — طاولات تعويض بالبراغي متوفرة | صعب — يتطلب تكامل CNC والنظام الهيدروليكي |
💡 كيف تختار: إطار قرار بسيط
إذا كنت تثني نفس القطع بشكل متكرر بكميات كبيرة (مثل الخزائن الكهربائية، الأقواس)، فالتعويض الميكانيكي يقدم نتائج ممتازة بتكلفة أقل. إذا كنت تغير الوظائف عدة مرات يومياً بمواد وسماكات مختلفة (ورشة عمل نموذجية)، فالتعويض الهيدروليكي يوفر وقت إعداد كبير ويقلل الخردة. للماكينات فوق 200 طن بأسرّة 4+ أمتار، يُوصى بشدة بالتعويض الهيدروليكي بغض النظر عن نوع الإنتاج.
تعويض CNC: كيف تؤتمت المتحكمات الحديثة التعويض
مكابس الثني CNC الحديثة من مصنعين مثل Delem و ESA و Cybelec لديها خوارزميات تعويض مدمجة في متحكماتها. عندما يبرمج المشغل ثنية، يحسب المتحكم تلقائياً تعويض الانحراف المطلوب بناءً على خصائص انحراف الماكينة المعروفة (المخزنة في المتحكم أثناء المعايرة في المصنع) ومعاملات الثني المبرمجة.

تتضمن وحدات التحكم Delem DA-66T وDA-69T - المستخدمة في Rucheng Technology نطاق مكبس الثني CNC - معالج تعويض الانحراف يُظهر تمثيلًا مرئيًا لمنحنى التعويض. يمكن للمشغل ضبط تعويض الانحراف إذا لزم الأمر، ولكن في معظم الحالات ينتج عن الحساب التلقائي نتائج صحيحة للجزء الأول.
ميزات تعويض CNC الرئيسية
- حساب الانحراف التلقائي - استنادًا إلى بيانات المعايرة الخاصة بالجهاز المخزنة في وحدة التحكم
- قاعدة بيانات المواد — قوة الشد المضمنة وبيانات الزنبرك الخلفي للمواد الشائعة (الفولاذ الطري، والفولاذ المقاوم للصدأ، والألومنيوم، والنحاس)
- دعم التسلسل متعدد الخطوات — يعيد حساب تعويض الانحراف لكل خطوة انحناء عند تغير الحمولة أو الموضع أو المادة
- تعويض الطول الجزئي — يضبط منحنى التاج عندما يكون الانحناء أقصر من طول السرير الكامل
- تعويض درجة الحرارة — وحدات التحكم المتقدمة مسؤولة عن التمدد الحراري لإطار الماكينة أثناء فترات الإنتاج الطويلة
- تجاوز تعويض الانحراف — يمكن للمشغلين تطبيق نسبة مئوية للإزاحة (على سبيل المثال، + 10 %، − 5 %) للضبط الدقيق استنادًا إلى النتائج الفعلية
⚠️ خطأ شائع: تجاهل التعويض أثناء الإعداد
يستكشف العديد من المشغلين أخطاء الزوايا غير المتسقة بضبط عمق الذراع أو مقياس الخلف أو حتى تحشية القالب — بينما السبب الحقيقي هو التعويض المفقود أو غير الصحيح. إذا رأيت ثنياً ناقصاً متسقاً في مركز القطع الطويلة بينما الأطراف صحيحة، فأول ما يجب فحصه هو ما إذا كان التعويض مُفعلاً ومُعايراً بشكل صحيح. في متحكمات Delem، تحقق من علامة تبويب "Crowning" في شاشة معاملات الثني.
أُضيفت ملاحظات القياس والقبول في 8 نوفمبر 2026.
سجّل توزيع الزوايا قبل تغيير تعويض الانحراف. قِس الزاوية الداخلية بعد إزالة الحمل عند مسافات محددة من الطرف نفسه للقطعة، باستخدام أداة القياس وأسطح التلامس وطريقة الإسناد نفسها. كرّر القياس في المواضع نفسها على عدة قطع. افصل الاختلاف على طول الثنية الواحدة عن الاختلاف بين القطع؛ فقد يخفي متوسط الزاوية وحده فرقاً بين الوسط والطرفين.
مقارنة توضيحية: قراءات اليسار/الوسط/اليمين البالغة 90°/92°/90° تعطي مدى قدره 2° على طول الثنية. أما 91°/91°/91° فلا تختلف عند تلك المواضع الثلاثة، لكنها تزيد جميعاً 1° عن الهدف البالغ 90°. يتطلب النمطان تحقيقاً مختلفاً. لا تثبت أي مجموعة السبب الجذري ولا تحدد مقدار تعديل التعويض، كما أن ثلاث نقاط قياس لا تثبت دقة المقطع كاملاً.
احتفظ بسجل الزوايا مع دفعة المادة والسماكة المقاسة وطول الثنية وموضعها على الطاولة وتعريف السن والقالب وحواملهما وفتحة V وترتيب قطاعات الأدوات وإصدار البرنامج المحفوظ. تميّز WILA بين المحاذاة الموضعية الأفقية والرأسية للأدوات وبين تعويض انحراف الماكينة. افحص المحاذاة وعدّلها وفق إجراءات الماكينة والأدوات المركبة فقط؛ فمثال الانحراف العام ليس قيمة ضبط لماكينة بعينها.
سواء كان التعويض ميكانيكياً أم هيدروليكياً، احتفظ بخريطة الزوايا قبل التعديل وبعده وبالإعداد الفعلي المستخدم للقطعة الأولى المقبولة. افحص أبعاد الحواف والتقوس والالتواء وحدود القبول في الرسم كلّاً على حدة. أعد الفحص بعد تغيير المادة أو الأدوات أو موضع الثني. توثّق قيمة التعويض المحفوظة إعداداً واحداً، ولا تثبت مطابقة عمل مختلف.
WILA: تعويض الانحراف الخاص بالطراز
WILA: محاذاة الأداة وانحرافات المنتج
SSAB: ثني الضغط، الزنبرك الخلفي وانحراف الماكينة
سجلات تشخيص وقياس الأخطاء الزاوية · الموافقة على فحوصات القبول للقطعة الأولى
صيانة واستكشاف أعطال نظام التعويض
صيانة التعويض الميكانيكي
- أسبوعيًا: تنظيف الأسطح الإسفينية من الرقائق والغبار والحطام؛ ضع زيت الآلة الخفيف على الأسطح المنزلقة
- شهريًا: التحقق من حركة الإسفين - يجب أن ينزلق كل جزء بحرية دون ربط؛ فحص للقذارة على الأسطح الملامسة
- ربع سنوي: قم بقياس شكل التاج باستخدام مسطرة دقيقة ومقاييس استشعار؛ مقارنة بالمنحنى النظري
- سنويًا: تحقق من سُمك الإسفين ومنطقة التلامس بحثًا عن التآكل؛ استبدل الأوتاد إذا تجاوز التآكل 0.05 مم أو إذا لم يعد النظام قادرًا على تحقيق نطاق التعويض المطلوب
صيانة التعويض الهيدروليكي
- أسبوعيًا: الفحص البصري لمناطق الأسطوانة بحثًا عن تسرب الزيت؛ تحقق من مستوى الزيت الهيدروليكي في الخزان
- شهريًا: تحقق من دقة تعويض الانحراف عن طريق ثني قطعة اختبار عبر طول السرير بالكامل؛ قارن الزوايا من المركز إلى النهاية
- ربع سنوي: فحص الخراطيم والتجهيزات الهيدروليكية؛ استبدال أي أختام تظهر عليها علامات التآكل أو التسرب؛ تصفية أو استبدال الزيت الهيدروليكي في حالة تلوثه
- سنويًا: معايرة النظام بالكامل - التحقق من استجابة كل أسطوانة مقابل أمر وحدة التحكم؛ قم بإعادة المعايرة إذا تجاوز الانحراف ± 0.02 مم
مشاكل التعويض الشائعة والحلول
| أعراض | السبب المحتمل | الحل |
|---|---|---|
| ثني ناقص في المركز، الأطراف صحيحة | تعويض غير كافٍ | زيادة قيمة تعويض الانحراف؛ التحقق من تفعيل التعويض في CNC |
| ثني زائد في المركز، الأطراف ناقصة الثني | تعويض مفرط | تقليل قيمة التاج؛ إعادة المعايرة للحمولة الفعلية المستخدمة |
| زوايا غير متساوية (غير متماثلة) | تآكل الإسفين من جانب واحد؛ عطل في الأسطوانة | فحص واستبدال الأسافين المتآكلة؛ اختبار الأسطوانات الفردية |
| التعويض يعمل لوظيفة واحدة لكن ليس لأخرى | التعويض الثابت لا يتطابق مع الحمولة/المدى الجديد | إعادة حساب التعويض للمعاملات الجديدة؛ النظر في الترقية للهيدروليكي |
| التعويض الهيدروليكي بطيء الاستجابة | زيت ملوث؛ حشوات متآكلة؛ هواء في الخطوط | استبدال الزيت الهيدروليكي والفلاتر؛ تنفيس النظام؛ استبدال الحشوات |
كيف تختار نظام التعويض المناسب لمكبس الثني
الاختيار بين التعويض الميكانيكي والهيدروليكي يعتمد على أربعة عوامل: نوع الإنتاج، حجم الماكينة، الميزانية، ومتطلبات الدقة.
اختر تعويض الانحراف الميكانيكي في حالة: إذا كنت تقوم بتشغيل دفعات كبيرة من نفس الأجزاء، أو كان جهازك أقل من طن 200، أو كانت ميزانيتك محدودة، أو كنت تقوم بتعديل جهاز موجود. يعد تعويض الانحراف الميكانيكي بمحرك CNC حلاً وسطًا جيدًا - فهو يوفر لك فوائد الأتمتة بتكلفة أقل من التكلفة الهيدروليكية الكاملة.
اختر تعويض الانحراف الهيدروليكي إذا: كنت تدير ورشة عمل مع تغييرات متكررة، وكان جهازك 200 + طن مع سرير 4 + متر، وتحتاج إلى ± 0.5 ° أو تناسق زاوية أفضل، أو كنت تتكامل مع خلايا الانحناء الآلية حيث يكون التعويض التلقائي إلزاميًا.
توفر Rucheng Technology كلاً من خيارات تعويض الانحراف الميكانيكية والهيدروليكية عبر مجموعة مكبس الثني باستخدام الحاسب الآلي الكاملة - بدءًا من الماكينات المدمجة بوزن 40 طنًا وحتى الأنظمة الترادفية الثقيلة بوزن 6000 طن. يساعدك فريقنا الهندسي على اختيار تكوين تعويض الانحراف المناسب بناءً على متطلبات الإنتاج المحددة لديك.
الأسئلة المتداولة
الخلاصة: احصل على ثنيات موحدة مع نظام التعويض الصحيح
إن تعويض الانحراف مكبس الثني ليس ملحقًا اختياريًا - بل هو متطلب أساسي للثني المتسق والعالي الجودة في أي إنتاج مكبس الثني باستخدام الحاسب الآلي. يساعدك فهم الفرق بين تعويض الانحراف الميكانيكي والهيدروليكي على القيام بالاستثمار المناسب لاحتياجات متجرك. عندما يقترن السليم معايرة المصد الخلفي و اختيار الأدوات، يضمن تعويض الانحراف زوايا متسقة عبر طول الانحناء الكامل.
بالنسبة للأعمال كبيرة الحجم والمتكررة، يوفر تعويض الانحراف الميكانيكي (خاصة بمحركات CNC) دقة ممتازة بتكلفة أقل. بالنسبة لمتاجر العمل التي تشهد تغييرات متكررة وتفاوتات شديدة، فإن تعويض الانحراف الهيدروليكي يدفع تكاليفه من خلال تقليل وقت الإعداد والخردة. وفي كلتا الحالتين، تعد صيانة المناسبة لنظام تعويض الانحراف أمرًا ضروريًا للحفاظ على الدقة طوال عمر الماكينة.
تحتاج مكبس ثني CNC بنظام تعويض متقدم؟
تصنع Rucheng Technology مكابس ثني CNC من 40T إلى 6000T بخيارات التعويض الميكانيكي والهيدروليكي. ماكيناتنا مزودة بمتحكمات Delem DA-66T/DA-69T مع حساب تعويض تلقائي. تواصل معنا للحصول على استشارة فنية مجانية وعرض أسعار.
اطلب عرض سعر لمكبس ثنيمراجع اختيار مكبس الثني والإنتاج
قارن بين مجموعة آلات مكبس الثني Rucheng الكاملة قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني للخدمة الشاقة للوحة السميكة والأعمال ذات الحمولة العالية التي تحتاج إلى تعويض الانحراف موثوق.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- إنتاج دعامة الواجهة يستخدم التثقيب باستخدام الحاسب الآلي، وأدوات الفتحات البيضاوية، وثني مكابس تعويض الانحراف لأنظمة الواجهات ذات التهوية.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- استخدم نموذج اقتباس مكبس الثني لإرسال متطلبات المواد وطول الانحناء والتسامح وتعويض الانحراف.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.