
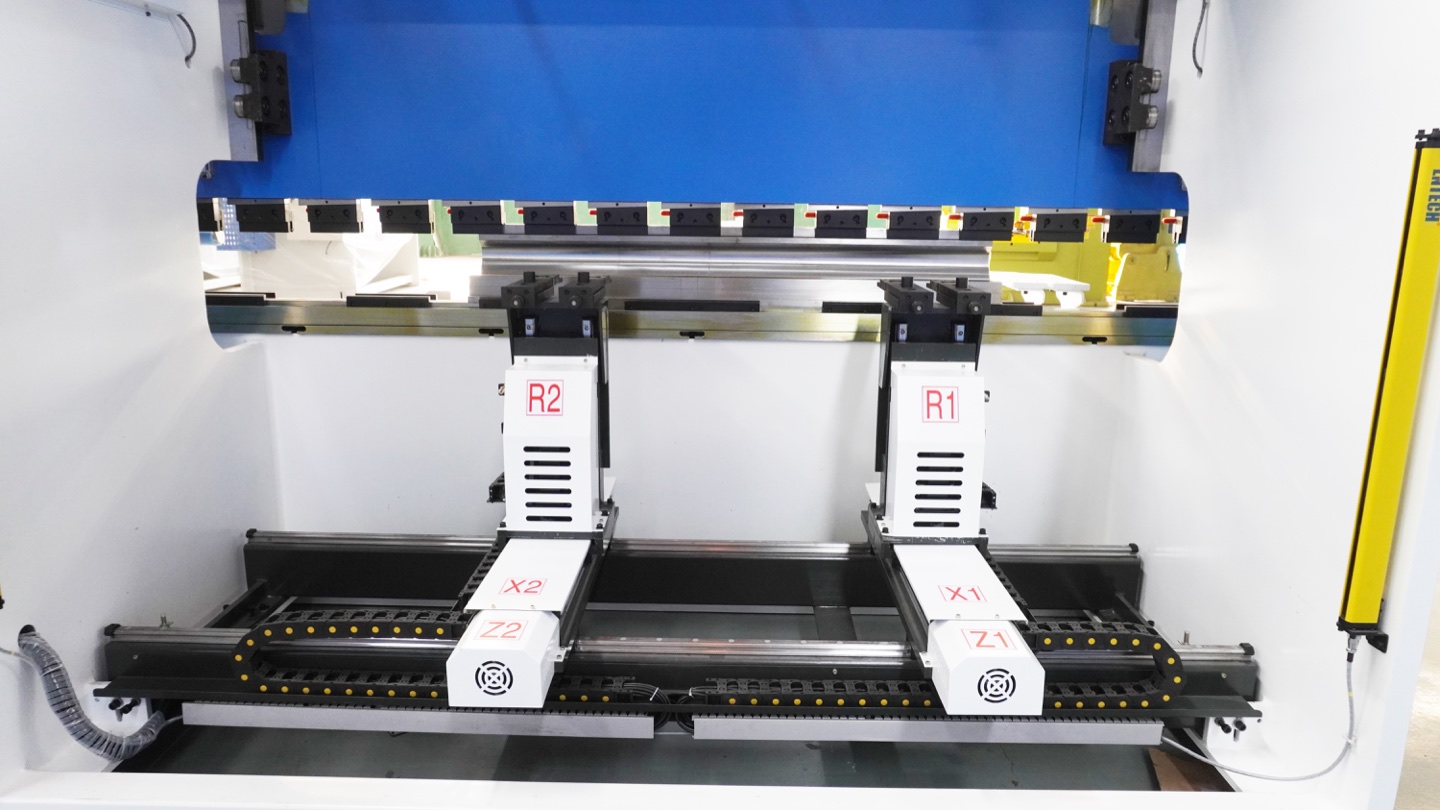
الإجابة السريعة: اضغط على مقياس مكبس الثني الخلفي/المصد الخلفي
احسب محاور الماكينة ومحاور المصد الخلفي بشكل منفصل. فمثلًا Y1/Y2 + X/R تعني أربعة محاور متحكمًا بها للماكينة، اثنان منها للمصد. بإضافة Z1/Z2 تصبح الماكينة بستة محاور والمصد بأربعة. أما المصد ذو الستة محاور فقد يعني X1/R1/Z1 + X2/R2/Z2 دون محاور العارضة. اطلب قائمة محاور CNC الفعلية؛ فالعدد المعلن وحده لا يحدد التجهيز المورّد.
أمثلة التكوين المنشورة: LVD PPEB / Accurpress .
توضح هذه المراجع تسمية المحاور ولا تصدّق على مواصفات ماكينة Rucheng. أكد المحاور الموردة وخيارات وحدة التحكم واختبار القبول في عرض السعر.
لتخطيط الشراء، قارن محور آلة مكبس الثني Rucheng أولاً، ثم أرسل طول الثني والحمولة وسمك المادة ومتطلبات محور المصد الخلفي من خلال نموذج عرض أسعار مكبس الثني.
| الاستعلام عن المصد الخلفي/المصد الخلفي | إجابة سريعة | أفضل فحص للمشتري |
|---|---|---|
| مقياس الضغط الخلفي لمكبس الثني | توقف تحديد المواقع الخلفي الذي يحدد موقع الانحناء وطول الحافة قبل كل ضربة. | تأكيد السفر وإيقاف شكل الإصبع والوصول إلى المعايرة والحماية من الاصطدام. |
| مكبس الثني CNC المصد الخلفي | نظام مؤازر يتم التحكم فيه بواسطة وحدة التحكم CNC لتحديد موضع خطوة الانحناء تلقائيًا. | تحقق من توافق وحدة التحكم مع برمجة Delem أو ESA أو Cybelec. |
| X + R محور خلفي مدفوع بمحركات ومحركات مؤازرة | يتحكم X في طول الحافة من الأمام إلى الخلف؛ يتحكم R في ارتفاع الإصبع الرأسي لإزالة القالب والشفة. | اسأل عن العلامة التجارية المؤازرة، ودرجة اللولب الكروي، والتكرار، والحد الأقصى لسرعة تحديد المواقع. |
| Z1/Z2 محاور القياس الخلفي | حركة إصبع يسار ويمين مستقلة للقواطع والفراغات غير المتماثلة والدفعات ذات العرض المختلط. | اختر Z1/Z2 عندما تحتاج الأجزاء إلى تغيير مواضع الأصابع كثيرًا بين الانحناءات. |
| 4 محور مكبس الثني | عادةً ما تكون محاور الكبش Y1/Y2 بالإضافة إلى محاور القياس الخلفي X/R لمعظم أعمال الثني باستخدام الحاسب الآلي. | قيمة جيدة للصفائح المعدنية العامة والأقواس والخزائن والفلنجات المتكررة. |
| 6 محور مكبس الثني | مثال: Y1 وY2 وX وR وZ1 وZ2 = ستة محاور للماكينة، منها أربعة للمصد الخلفي. | قم بتأكيد التعريف الدقيق للمحور ودعم وحدة التحكم والأجهزة المؤازرة وأمثلة الأجزاء. |
يعد المصد الخلفي أحد أهم المكونات في أي مكبس الثني CNC. بينما يركز المشغلون غالبًا على الحمولة وطول الشوط واختيار الأدوات، فإن المصد الخلفي أو نظام المصد الخلفي هو الذي يحدد في النهاية ما إذا كان كل انحناء سيهبط في المكان الصحيح. يمكن لنظام القياس الخلفي الذي تمت معايرته بشكل سيئ أو غير المناسب أن يحول آلة دقيقة إلى مصدر للأجزاء الخردة والوقت الضائع. (هل تحتاج إلى التحقق من حمولتك لمهمة ما؟ استخدم آلة حاسبة الثني المجانية.)
في هذا الدليل الشامل، سنشرح بالضبط ما يفعله المصد الخلفي لمكبس الثني، ونستكشف الأنواع المختلفة المتاحة، ونفصل تكوينات المحاور بدءًا من المحور 2 الأساسي إلى أنظمة المحور 6 المتقدمة، ونرشدك خلال إجراءات المعايرة واستكشاف الأخطاء وإصلاحها. سواء كنت تقوم بتقييم شراء مكبس الثني الجديدة أو تحسين جهاز موجود، فإن فهم المصد الخلفي أمر ضروري لتحقيق انحناءات متسقة وعالية الجودة.
ما هو الموقف الخلفي لآلة الحني؟
المصد الخلفي لمكبس الثني هو نظام تحديد موضع دقيق مثبت خلف القالب السفلي على مكبس الثني. وتتمثل وظيفتها الأساسية في العمل كنقطة توقف مرجعية قابلة للتعديل - حيث يقوم المشغل أو نظام التغذية الآلي بدفع الصفائح المعدنية مقابل أصابع المصد الخلفي، مع وضع قطعة العمل بحيث يكون خط الانحناء محاذيًا تمامًا للمكان المقصود.
فكر في المصد الخلفي باعتباره "جدارًا متحركًا" يحدد مدى امتداد الصفائح المعدنية إلى ما بعد مركز القالب. تحدد هذه المسافة بشكل مباشر طول الحافة - البعد من حافة الورقة إلى خط الانحناء. في الإنتاج بكميات كبيرة، يضمن المصد الخلفي أن كل جزء يخرج بأبعاد متطابقة، مما يلغي الاعتماد على حكم المشغل أو القياس اليدوي.
💡 لماذا يهم المصد الخلفي
- ثبات الأبعاد: يساعد تكرار التموضع على ضبط طول الحافة؛ كما تؤثر دقة القطعة المسطحة والقوالب وعملية الثني في البعد النهائي.
- وقت إعداد أقل: تقوم أجهزة القياس الخلفية CNC بتخزين المواضع في البرامج، مما يسمح بالاستدعاء الفوري للمهام المتكررة
- توفير المواد: تحديد الموضع الدقيق يقلل من الخردة الناتجة عن الانحناءات الموضوعة بشكل غير صحيح
- مساعدة على التموضع: المصد الخلفي ليس جهاز أمان ولا بديلًا عن الحواجز الواقية والمناولة الآمنة.
- قدرة الأجزاء المعقدة : تتيح المقاييس الخلفية متعددة المحاور ثني الأجزاء ذات الشفاه المتعددة والأشكال الهندسية المتنوعة
أنواع مقاييس مكبس الثني الخلفية
تتراوح أنظمة القياس الخلفي من التوقفات اليدوية البسيطة إلى التجميعات الآلية التي يتم التحكم فيها باستخدام الحاسب الآلي بالكامل. يعتمد الاختيار الصحيح على حجم الإنتاج الخاص بك، وتعقيد الأجزاء، والميزانية.
مقياس خلفي يدوي
يتم ضبط المقاييس الخلفية اليدوية يدويًا باستخدام عجلة يدوية، أو برغي الرصاص، أو إعادة التموضع الفعلي المباشر لوحدات التوقف. يقوم المشغل بقياس الموضع المطلوب، ويحرك المقياس، ويثبته في مكانه. على الرغم من أن المقاييس الخلفية اليدوية ميسورة التكلفة وبسيطة، إلا أنها بطيئة في التعديل وعرضة للخطأ البشري. إنها مناسبة فقط للمحلات التجارية ذات الحجم المنخفض أو الأجزاء البسيطة جدًا.
مقياس خلفي بمحرك (NC).
تستخدم المقاييس الخلفية المزودة بمحركات محركات كهربائية لتشغيل آلية تحديد الموقع، والتي يتم التحكم فيها عادةً بواسطة نظام NC (التحكم العددي) البسيط. يقوم المشغل بإدخال موضع المحور X المطلوب، ويقوم المحرك بتحريك المصد الخلفي تلقائيًا. يوفر هذا النوع إعدادًا أسرع من الأنظمة اليدوية ودقة معقولة، مما يجعله ترقية فعالة من حيث التكلفة للإنتاج متوسط الحجم.
مقياس خلفي باستخدام الحاسب الآلي
تمثل المقاييس الخلفية CNC (التحكم العددي بالكمبيوتر) المعيار الحالي للتصنيع الاحترافي. يتم تشغيلها بواسطة محركات مؤازرة عالية الدقة ومسامير كروية، وهي توفر ما يلي:
- التحكم متعدد المحاور (X وR وZ1/Z2 وما بعده)
- تخزين البرامج للاستدعاء الفوري لتسلسلات الانحناء المعقدة
- تحديد المواقع تلقائيًا بين خطوات الثني - لا حاجة لتدخل المشغل
- يجب تحديد دقة التموضع وقابلية تكراره والتحقق منهما للنظام المعروض.
- تكامل مع وحدات التحكم من DELEM وESA وCYBELEC وغيرها من العلامات التجارية الرائدة
| ميزة | يدوي | بمحركات (NC) | CNC |
|---|---|---|---|
| دقة التموضع | تحقق من الطراز المعروض | تحقق من الطراز المعروض | تحقق من الطراز المعروض |
| المحاور | X فقط | X, R | X, R, Z1/Z2, X1/X2 |
| سرعة التحديد | بطيء (يدوي) | حسب الطراز؛ أكد المشوار وظروف الاختبار | حسب الطراز؛ أكد المشوار وظروف الاختبار |
| تخزين البرنامج | لا | محدودة | السعة تعتمد على وحدة التحكم |
| أفضل ل | حجم منخفض، أجزاء بسيطة | إنتاج متوسط الحجم | أجزاء كبيرة الحجم ومعقدة |
شرح محاور الموقف الخلفي
أحد الأسئلة الأكثر شيوعًا عند تقييم مكبس الثني هو: "كم عدد المحاور التي أحتاجها؟" تعتمد الإجابة على مدى تعقيد الأجزاء التي تثنيها. وفيما يلي تفصيل تفصيلي لكل محور:
المحور السيني (العمق / طول الحافة)
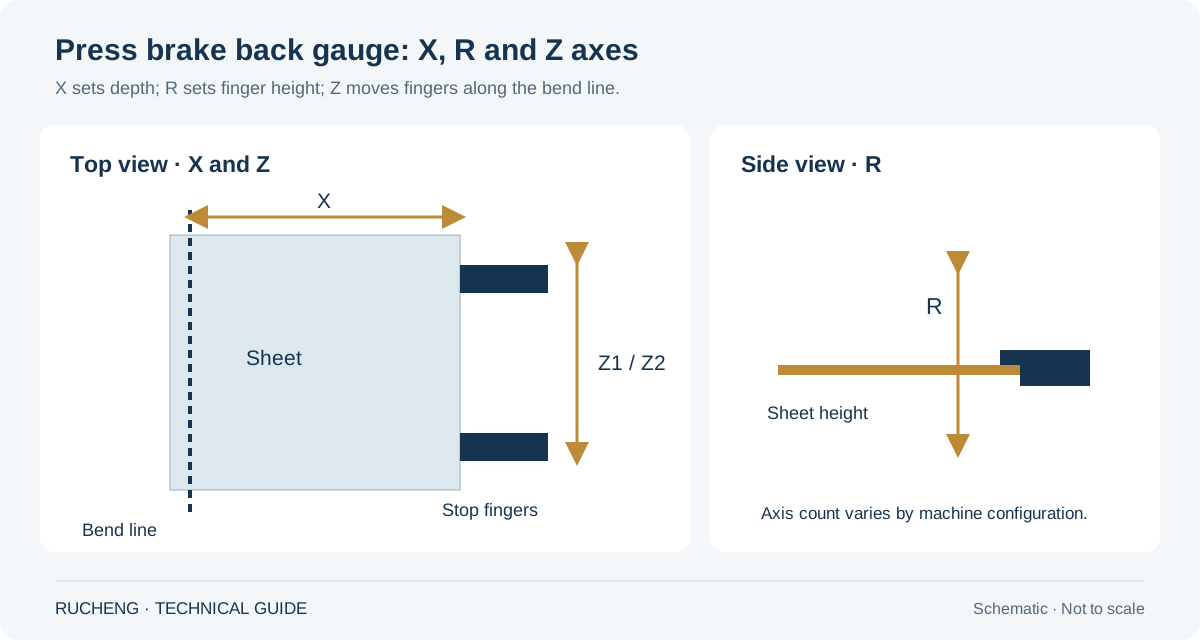
المحور السيني هو محور القياس الخلفي الأساسي. إنه يتحكم في الوضع الأفقي (من الأمام إلى الخلف) للمقياس الخلفي بالنسبة لخط الانحناء. هذا يحدد بشكل مباشر طول شفة الجزء المنحني. تحتوي كل مكبس الثني - بدءًا من أبسط آلة يدوية وحتى نظام CNC الأكثر تقدمًا - على محور X على الأقل.
المحور R (الارتفاع العمودي)
يتحكم المحور R في الحركة الرأسية (من أعلى إلى أسفل) لأصابع إيقاف المصد الخلفي. يعد هذا أمرًا ضروريًا لعمليات الانحناء متعددة الخطوات حيث يمكن أن تتصادم الشفاه المشكلة مسبقًا مع المصد الخلفي. من خلال رفع الأصابع أو خفضها بين الخطوات، يتيح المحور R ثني الأجزاء المعقدة في إعداد واحد دون أي تداخل.
محاور Z1/Z2 (الموضع الجانبي)
تتحكم المحاور Z في الوضع الجانبي (يسار-يمين) لأصابع التوقف الفردية على طول شريط القياس الخلفي. مع التحكم المستقل Z1 وZ2، يمكن وضع كل إصبع في مواقع أفقية مختلفة. وهذا أمر بالغ الأهمية ل:
- ثني الأجزاء ذات الحواف غير المتوازية أو الشفاه المدببة
- وضع الأصابع لتجنب القواطع أو الشقوق أو الثقوب بالقرب من خط الانحناء
- دعم الأجزاء الضيقة أو غير المنتظمة مع وضع الإصبع الأمثل
محاور X1/X2 (العمق المستقل)
يضبط X1 وX2 عمق إصبعي المصد بشكل مستقل. وقد يساعد ذلك في تحديد موضع القطع المتدرجة أو المزاحة إذا سمحت هندسة القطعة والأصابع. وصف الماكينة بأنها ذات ستة محاور لا يعني استقلال العمق؛ فتكوين Y1/Y2 + X/R/Z1/Z2 يستخدم محور X مشتركًا.

احسب محاور المصد منفصلة عن محاور العارضة
- محوران للمصد: يضبط X العمق وR الارتفاع، وقد يبقى الضبط الجانبي للأصابع يدويًا.
- أربعة محاور للمصد: يضيف X وR وZ1 وZ2 تحكمًا مستقلًا في المواضع الجانبية للأصابع.
- ستة محاور للمصد: يتيح X1/R1/Z1 وX2/R2/Z2 حركة كل إصبع في ثلاثة اتجاهات. تحقق من الحاجة باستخدام قطع ممثلة للإنتاج.
محور 4 مقابل محور 6 مكبس الثني: ما يجب على المشترين تأكيده
عبارة 4 محور مكبس الثني أو 6 محور مكبس الثني لا يتم استخدامها دائمًا بنفس الطريقة من قبل كل مورد. تحسب بعض الاقتباسات محاور الماكينة التي يتم التحكم فيها باستخدام الحاسب الآلي فقط، بينما يحسب البعض الآخر الكبش والمصد الخلفي والمحاور المساعدة معًا. قبل مقارنة الأسعار، اسأل عن قائمة المحاور الفعلية وقائمة المحركات المؤازرة ونموذج وحدة التحكم وما إذا كان كل محور قابلاً للبرمجة من شاشة CNC.
| التكوين | معنى المحور النموذجي | أفضل حالة استخدام | مخاطر الشراء |
|---|---|---|---|
| 3 محور مكبس الثني | التحكم في ذاكرة الوصول العشوائي Y1/Y2 بالإضافة إلى المصد الخلفي X، أو المحور Y بالإضافة إلى X/R اعتمادًا على نوع الجهاز | الشفاه البسيطة والأجزاء منخفضة المزيج والانحناء باستخدام الحاسب الآلي | قد تحتاج إلى حركة إصبع يدوية ومزيد من وقت الإعداد. |
| 4 محور مكبس الثني | تكوين التصدير المشترك: Y1 و Y2 و X و R | ثني الصفائح المعدنية العامة والخزائن والأقواس والأغطية والمهام المتكررة | تحقق مما إذا كانت أصابع Z يدوية أو يتم التحكم فيها باستخدام الحاسب الآلي. |
| 6 محور مكبس الثني | مثال: Y1 وY2 وX وR وZ1 وZ2 = ستة محاور للماكينة، منها أربعة للمصد الخلفي. | محلات العمل، والفراغات غير المتماثلة، والقواطع، والصناديق، والمرفقات وتغييرات الأجزاء المتكررة | لا يتم سداد التكلفة الأعلى إلا عندما يبررها تغيير الإعداد أو التعقيد الجزئي. |
| وظائف تحكم إضافية | اذكر تعويض الانحناء CNC والحركات المساعدة منفصلة. حساس الزاوية أو الروبوت لا يعادل تلقائيًا محورًا إضافيًا واحدًا. | الألواح الطويلة، وملامح الواجهة، والألواح المقاومة للصدأ، والأتمتة، وأعمال التكرار العالية | يحتاج إلى وحدة تحكم مطابقة ومكتبة الأدوات والتدريب ودعم الصيانة. |
للحصول على عرض أسعار عادل لمكبس الثني FOB من الصين، أرسل رسومات تمثيلية واطلب من كل مورد أن يقتبس تعريف المحور نفسه. قد تستمر الآلة الأرخص الموصوفة بـ "محور 6" في استخدام أصابع Z اليدوية، بينما قد يتضمن التكوين الأكثر تكلفة جهاز Z1/Z2 وتعويض الانحراف CNC ووحدة تحكم أقوى. يمكن لـ Rucheng مقارنة الفرق العملي بين حزم التحكم DA53T أو DA66T أو DA69S أو ESA أو Cybelec مع محاور المصد الخلفي المحددة.
المكونات الرئيسية لنظام القياس الخلفي CNC
يساعد فهم المكونات الميكانيكية في اتخاذ قرارات الشراء وتخطيط الصيانة. فيما يلي الأجزاء المهمة من المصد الخلفي الحديث باستخدام الحاسب الآلي:
مسامير الكرة
تحوّل اللوالب الكروية دوران المحرك إلى حركة خطية. دقتها جزء واحد من نظام التموضع؛ فالتركيب والمحاذاة والتغذية الراجعة والتآكل مهمة أيضًا. اطلب اختبار تكرارية للمصد كاملًا بدل استنتاجها من درجة أحد المكونات.
الأدلة الخطية
تضمن قضبان التوجيه الخطية حركة سلسة ومستقرة ومستقيمة لعربة المصد الخلفي. إنها تتحمل حمولة مجموعة المصد الخلفي وتحافظ على المحاذاة حتى في ظل قوى الاهتزاز المتولدة أثناء الانحناء. تعتبر الأدلة الخطية عالية الجودة من العلامات التجارية مثل THK، أو HIWIN، أو Rexroth علامات على وجود آلة جيدة البناء.
المحركات المؤازرة
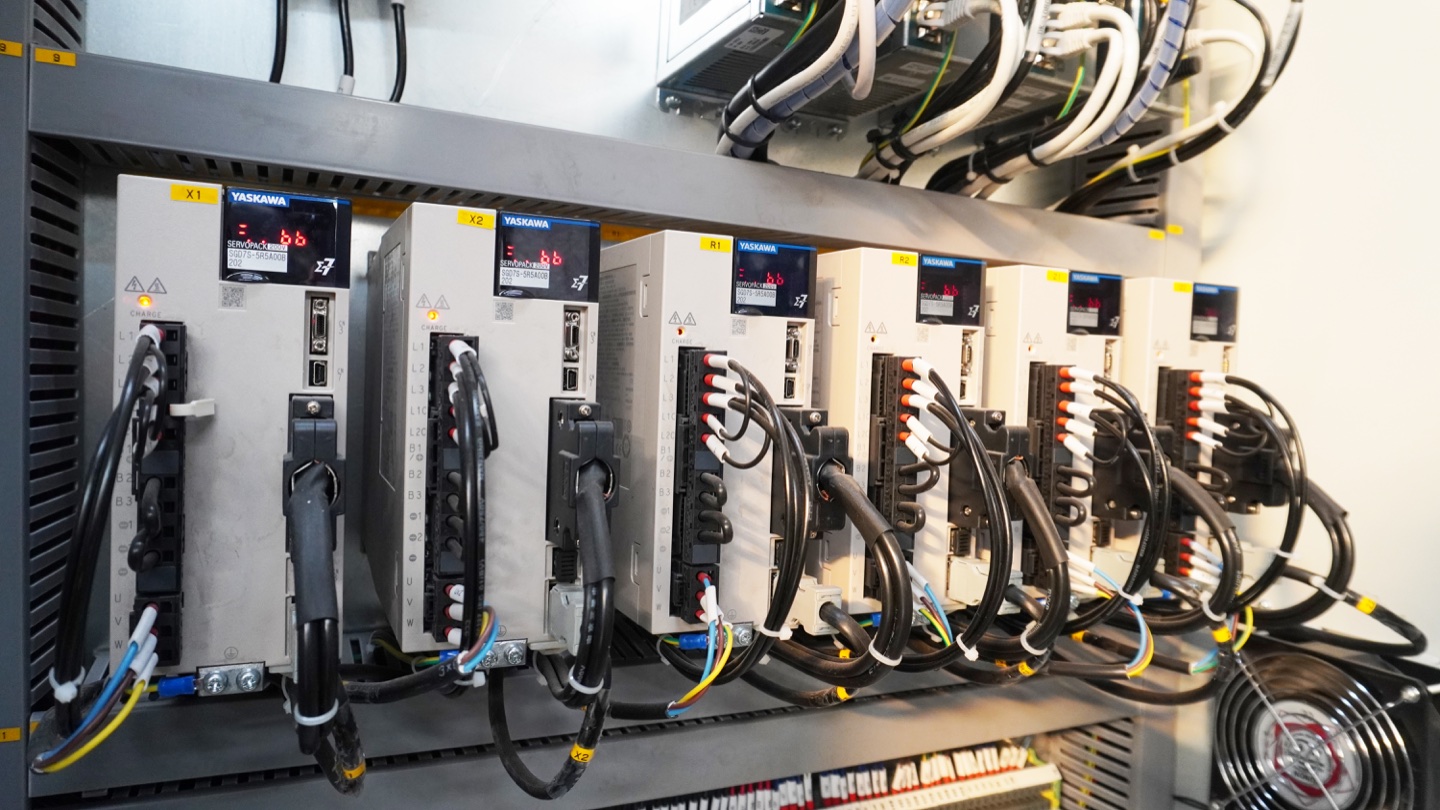
تقوم محركات مؤازرة التيار المتردد بتشغيل كل محور يتم التحكم فيه. إنها توفر تسارعًا سريعًا وتحكمًا دقيقًا في السرعة وعزم دوران ثابتًا للحفاظ على الوضع. يوفر جهاز تشفير المحرك تغذية راجعة لوحدة التحكم CNC، مما يتيح التحقق من موضع الحلقة المغلقة.
وقف الأصابع
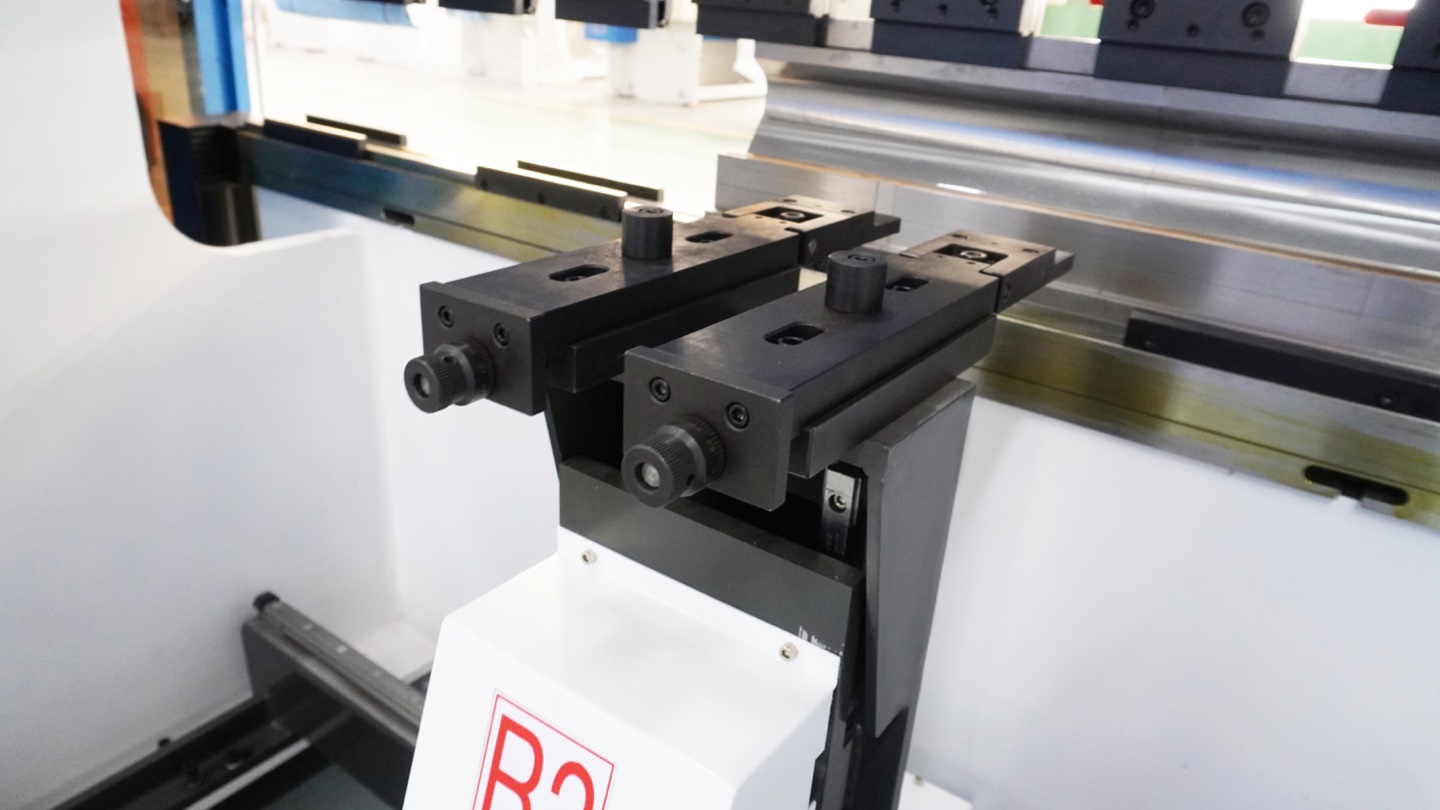
أصابع التوقف (أو وضع الأصابع) هي المكونات التي تتلامس فعليًا مع الصفائح المعدنية. إنها مصنوعة من الفولاذ المقسى، وهي تأتي في أشكال مختلفة - ذات وجه مسطح للعمل القياسي، ومن النوع الأسطواني لسهولة انزلاق الصفائح، وأنواع قابلة للتعديل لتحقيق أقصى قدر من التنوع. تؤثر حالة الإصبع بشكل مباشر على دقة تحديد الموقع، لذا يعد الفحص المنتظم أمرًا ضروريًا.
أُضيفت ملاحظات التلامس والتحقق في 7 نوفمبر 2026.
طابق وظائف وحدة التحكم مع العتاد المركّب. تدرج Delem برمجة زاوية X1-X2 كخيار لوحدة DA-66T؛ لكن ذلك لا يثبت أي محاور مستقلة أو مشغلات أو خيارات مركّبة في مكبس ثني بعينه. احتفظ بقائمة المحاور المورّدة والوظائف المفعّلة وإصدار البرنامج مع مراجعة القطعة التمثيلية.
سجّل لكل ثنية الحافة أو الوجه المشكّل الذي يلامس كل إصبع، ومستوى التلامس واتجاه القطعة ومواضع X/R/Z المقصودة. قد تُستبدل حافة القطع المستخدمة في الثنية الأولى بشفة مشكّلة في التالية. لذلك فإن صلاحية موضع التوقف الأول لا تؤكد صلاحية جميع نقاط التلامس اللاحقة؛ احتفظ بالشكل الوسيط مع سجل تسلسل الثني.
حدّد مرجع القياس قبل مقارنة مسافة فعلية بقيمة وحدة التحكم. فالمسافة إلى الحافة الأمامية للقالب لا تساوي تلقائيًا المسافة إلى خط الثني؛ يجب مراعاة هندسة الأداة وإزاحات المرجع في وحدة التحكم. استخدم مرجع المعايرة والتجهيزات والإجراء المعتمد من مصنّع الماكينة. لا يجيز العرض أدناه استخدام قضبان مرتجلة تحت الحمل أو إجراء ضبط مع التعرّض لأجزاء متحركة.
سجّل الموضع المطلوب والموضع المقاس ونتائج العودة المتكررة بصورة منفصلة عن أبعاد القطعة النهائية. اتفق على طريقة القياس واتجاه الاقتراب والمواضع المختبرة وحدود القبول للماكينة المورّدة. إذا تكرّر موضع المصد بدقة بينما تغيّر بُعد الشفة، فاحتفظ بنتائج المصد وراجع الخام والتلامس وزاوية الثني وتعريف الأبعاد قبل تغيير الإزاحات. احفظ البرنامج والأدوات وسجل التلامس المقبولة معًا، وأعد الفحوص المتأثرة بعد أي تغيير.
مرجع خيار وحدة التحكم : Delem DA-66T .
فحص تسلسل الانحناء والأشكال المتوسطة · فحوصات البرمجة والمراجعة باستخدام الحاسب الآلي
كيفية معايرة مقياس الضغط الخلفي لمكبس الثني
حتى أفضل المقاييس الخلفية CNC تنجرف بمرور الوقت بسبب التآكل الميكانيكي والتمدد الحراري وتأثيرات الاهتزاز المتراكمة. المعايرة المنتظمة هي المفتاح للحفاظ على دقة الانحناء. إليك الإجراء خطوة بخطوة:
الخطوة 1: تحضير السلامة
قم بإيقاف تشغيل مكبس الثني وقم بتشغيل إجراء القفل/العلامة. قم بإخلاء منطقة العمل من الأدوات والمواد. ارتداء معدات الوقاية الشخصية المناسبة بما في ذلك نظارات السلامة والقفازات.
الخطوة 2: تنظيف كافة المكونات
قم بإزالة الرقائق والغبار والحطام من حاجز المصد الخلفي والأدلة الخطية والمسمار الكروي وجهاز التشفير البصري (إذا كان مزودًا بذلك). التلوث هو # 1 سبب الانجراف التدريجي لتحديد المواقع.
الخطوة 3 : التحقق من توازي ذاكرة الوصول العشوائي
قبل معايرة المصد الخلفي، تأكد من أن مكبس مكبس الثني موازي للسرير. استخدم مؤشر الاتصال المثبت على قاعدة مغناطيسية، ومسح وجه الكبش. ستؤدي محاذاة الكبش غير المتوازية إلى انحناء غير متناسق بغض النظر عن دقة المصد الخلفي.
الخطوة 4: تعيين مرجع المعايرة
ضع قضبان قياس المعايرة الدقيقة عبر فتحة القالب. قم بتحريك الكبش لأسفل ببطء حتى تستقر المثقاب في الشق V لقضبان القياس. توفر هذه الأشرطة مستوى مرجعيًا معروفًا لقياس موضع المصد الخلفي.
الخطوة 5: قياس وضبط موضع الإصبع
باستخدام الفرجار الدقيق أو أداة قياس معايرة، قم بقياس المسافة من كل إصبع توقف إلى الحافة الأمامية للقالب السفلي. قارن هذا القياس بالموضع المعروض لوحدة التحكم CNC. اضبط كل إصبع حتى يتطابق القياس المادي مع القيمة المبرمجة. تحقق في نقاط متعددة على طول شريط القياس الخلفي لضمان التوازي.
الخطوة 6: التحقق من خلال اختبار الانحناءات
قم بإجراء سلسلة من اختبارات الانحناء باستخدام عينة مادة متسقة. قياس أطوال الحافة الناتجة ومقارنتها بالأبعاد المبرمجة. قم بضبط إزاحة المصد الخلفي في وحدة التحكم CNC في حالة العثور على انحرافات منهجية. قم بتوثيق نتائج المعايرة وتاريخها في سجلات الصيانة الخاصة بك.
⚠️ متى يجب إعادة المعايرة
- روتين : كل شهر 6 أو حسب توصية الشركة المصنعة
- بعد الاصطدام: إذا تعرضت الأصابع أو شريط القياس الخلفي لأي تأثير
- بعد استبدال الإصبع: قد تختلف الأصابع الجديدة قليلاً في السمك
- انحراف الأبعاد: عندما تبدأ الأجزاء النهائية في إظهار اختلاف الأبعاد
- بعد النقل: يمكن أن يؤدي تحريك مكبس الثني إلى تغيير المحاذاة
مشاكل المصد الخلفي الشائعة حلول &
عندما لا يعمل المصد الخلفي كما هو متوقع، فإن استكشاف الأخطاء وإصلاحها بشكل منهجي يوفر الوقت والمال. فيما يلي المشكلات الأكثر شيوعًا وحلولها:
| أعراض | السبب المحتمل | الحل |
|---|---|---|
| أطوال شفة غير متناسقة | رد فعل عنيف على الكرة اللولبية أو الأدلة الخطية البالية | فحص وضبط التحميل المسبق للكرة اللولبية؛ استبدال الأدلة البالية |
| إنذار خطأ الموقف | عطل في جهاز التشفير أو اقتران فضفاض | فحص اتصالات التشفير. تشديد اقتران المحرك إلى المسمار |
| حركة متشنجة أو غير متساوية | الحطام على الأدلة، التشحيم غير كاف | قم بتنظيف وإعادة تشحيم جميع الأدلة الخطية والمسامير الكروية |
| المصد الخلفي لا يتحرك | عطل في محرك سيرفو، أو منصهر منتفخ، أو تعشيق نظام التوقف الإلكتروني | التحقق من رموز خطأ محرك سيرفو؛ التحقق من التوصيلات الكهربائية ودائرة السلامة |
| الضوضاء المفرطة أثناء الحركة | محامل البالية أو الكرة اللولبية المنحرفة | استبدال المحامل. تحقق من محاذاة المسمار والدعم النهائي |
| انجراف الموقع بعد دورة الطاقة | فقدت مرجع موقف المنزل | إعادة الوطن (المرجع) جميع المحاور؛ التحقق من وظيفة التبديل الأصل |
أفضل ممارسات صيانة الموقف الخلفي
تعمل الصيانة الوقائية على إطالة عمر نظام المصد الخلفي لديك وتمنع فترات التوقف المكلفة. اتبع هذه الممارسات كجزء من روتين صيانة مكبس الثني المنتظم :
- يوميًا: امسح أصابع التوقف وافحص بصريًا بحثًا عن أي تلف أو أدوات تثبيت مفككة
- أسبوعيًا: قم بتنظيف الأدلة الخطية والتحقق من سلاسة الحركة عبر نطاق السفر الكامل
- شهريًا: مسامير كروية تشحيم وعربات توجيه خطية وفقًا لمواصفات الشركة المصنعة
- ربع سنوي: فحص محرك سيرفو واتصالات محرك الأقراص؛ التحقق من وظيفة التشفير
- نصف سنوي: فحص المعايرة الكاملة (انظر قسم المعايرة أعلاه)
- حسب الحاجة: استبدل أصابع التوقف البالية أو كابلات التشفير التالفة أو أحزمة التوقيت المتدهورة
✅ نصيحة احترافية: احتفظ بسجل الصيانة
قم بتوثيق كل معايرة واستبدال المكونات والحالات الشاذة في سجل مخصص. تساعد هذه البيانات على التنبؤ بأنماط التآكل، وتبرير طلبات قطع الغيار، وتوفير الأدلة لمطالبات الضمان. يمكن للعديد من وحدات التحكم CNC تصدير سجلات الاستخدام - واستخدامها.
كيفية اختيار الموقف الخلفي المناسب لآلة الحني الخاصة بك
عند تحديد لمكبس الثني ، غالبًا ما تكون مواصفات المصد الخلفي هي المكان الذي تتقاطع فيه التكلفة والقدرة. فيما يلي العوامل الرئيسية التي يجب مراعاتها:
- هندسة القطعة: اختبر تسلسل الثني الكامل ومواضع تلامس أصابع المصد على قطع ممثلة للإنتاج. قد تقلل حركة Z1/Z2 الآلية إعادة التموضع الجانبي، لكنها ليست إلزامية لكل صندوق أو غلاف.
- حجم الإنتاج: الكميات الكبيرة تبرر أتمتة CNC - يتضاعف الوقت الذي يتم توفيره لكل جزء عبر آلاف القطع.
- متطلبات السماح: حدد دقة التموضع وقابلية التكرار وسماح أبعاد القطعة النهائية بشكل منفصل، مع طريقة قياس متفق عليها.
- التعامل مع المواد: تستفيد الصفائح الثقيلة أو الكبيرة من المقاييس الخلفية مع أذرع داعمة أو أصابع من النوع الدوار لتسهيل تحديد الموضع.
- تكامل وحدة التحكم : تأكد من أن المصد الخلفي متوافق مع وحدة التحكم CNC المفضلة لديك (DELEM، ESA، CYBELEC) للبرمجة والتشغيل السلس.
- التدقيق المستقبلي: إذا كان مزيج الأجزاء الخاص بك يتطور، فاستثمر في المزيد من المحاور الآن بدلاً من التعديل التحديثي لاحقًا - عادةً ما تكلف التعديلات التحديثية أكثر من الخيارات المثبتة في المصنع.
| حالة الجزء أو الإنتاج | أوصى محاور القياس الخلفي | لماذا يناسب هذا التكوين | مذكرة الاقتباس |
|---|---|---|---|
| أقواس بسيطة وأغطية وحواف مستقيمة | X + R | يتحكم X في عمق الحافة بينما يضبط R ارتفاع الإصبع لإزالة القالب. | عادة ما تكون مناسبة لمكبس الثني الهيدروليكي CNC . |
| الفراغات ذات العرض المختلط والقواطع والأجزاء غير المتماثلة وتغييرات الإعداد المتكررة | X + R + Z1/Z2 | يقوم Z1/Z2 بتحريك أصابع التوقف إلى اليسار واليمين تلقائيًا، مما يقلل من الضبط اليدوي بين الانحناءات. | أرسل نطاق عرض الجزء ومواضع القطع وحجم الدفعة باستخدام نموذج عرض أسعار مكبس الثني. |
| الصناديق والمرفقات والأجزاء ذات أعماق مختلفة للشفة اليسرى/اليمنى | X1/X2 + R + Z1/Z2 | تدعم محاور X المستقلة التوقفات غير المتوازية وأعماق الحافة المختلفة على كل جانب. | من الأفضل تقييمها مع الأدوات وتسلسل الانحناء واختيار وحدة التحكم. |
| ملامح الواجهة الطويلة أو الألواح أو الأعمدة أو الانحناءات الهيكلية | السفر الطويل X/R مع أصابع الدعم | تحتاج الأجزاء الطويلة إلى توقفات ثابتة ومسافة كافية بين الأصابع ودعم إضافي في بعض الأحيان لمنع الترهل. | قارن نظام مكبس الثني الترادفي عندما يتجاوز طول الانحناء قاعدة ماكينة واحدة. |
| إنتاج متكرر بكميات كبيرة مع برمجة غير متصلة بالإنترنت | 4 - المحور إلى 6 - المحور الخلفي باستخدام الحاسب الآلي | تعمل المزيد من المحاور على تقليل الإعداد اليدوي ودعم التغيير السريع للأجزاء من البرامج المحفوظة. | حدد تفضيلات وحدة التحكم Delem أو ESA أو Cybelec قبل عرض الأسعار. |
قائمة مرجعية لأسعار المصد الخلفي
للحصول على توصية دقيقة من Rucheng، أرسل الحد الأقصى لطول الانحناء، والحد الأدنى من الحافة، ورسومات الأجزاء، وسمك المادة، وعدد المحاور المطلوبة، وتفضيلات وحدة التحكم، وحجم الإنتاج، ومتطلبات التسامح، وما إذا كانت الآلة بحاجة إلى تعويض الانحراف. إذا لم يتم تأكيد الحمولة بعد، فاحسب قوة الانحناء أولاً باستخدام حاسبة ثني مكبس الثني.
في Rucheng Technologyلدينا مكابس الثني CNC الكهروهيدروليكية تأتي مجهزة بأنظمة قياس خلفية عالية الدقة تتميز بمسامير كروية مدفوعة مؤازرة، وأدلة خطية صلبة، وتكامل مع وحدات التحكم CNC الرائدة في الصناعة. اتصل بفريقنا الهندسي لمناقشة التكوين الأمثل للمقياس الخلفي لمتطلبات الإنتاج المحددة الخاصة بك.
الأسئلة المتداولة
ما هو الموقف الخلفي لآلة الحني؟
المصد الخلفي لمكبس الثني هو نظام تحديد موضع دقيق مثبت خلف القالب السفلي. إنه بمثابة نقطة توقف مرجعية قابلة للتعديل حيث يقوم المشغل بدفع الصفائح المعدنية قبل الثني، مما يضمن أن خط الانحناء في الموضع الصحيح للحصول على أطوال شفة دقيقة وقابلة للتكرار.
كم عدد المحاور التي يمتلكها المصد الخلفي لمكبس الثني CNC؟
المصد X/R له محوران متحكم بهما، وX/R/Z1/Z2 له أربعة، وX1/R1/Z1 مع X2/R2/Z2 له ستة. لا تشمل هذه الأعداد محوري العارضة Y1/Y2. لذا قد يضم عرض مكبس ثني بستة محاور مصدًا بأربعة محاور فقط. تحقق من قائمة المحاور وما إذا كانت حركة الأصابع الجانبية يدوية أو بمحرك أو بتحكم CNC.
ما هو المصد الخلفي لمحور X + R الذي يتم تشغيله بواسطة محركات ومحركات مؤازرة؟
يستخدم المصد الخلفي لمحور X + R الذي يتم تشغيله بواسطة محركات ومحركات مؤازرة محور X يتم التحكم فيه بواسطة المؤازرة لتحديد موضع طول الحافة من الأمام إلى الخلف ومحور R واحد يتم التحكم فيه بواسطة المؤازرة لارتفاع الإصبع الرأسي. إنه تكوين المصد الخلفي لمكبس الثني باستخدام الحاسب الآلي الشائع للحصول على الشفاه القياسية الدقيقة والانحناءات متعددة الخطوات والإنتاج المتكرر دون تعديل المقياس اليدوي.
ما هي المواصفات التي يجب علي مقارنتها عند شراء مقياس CNC الخلفي؟
قارن عدد المحاور، وحركة المحور X، وحركة المحور R، وحركة الإصبع Z1/Z2، ودقة تحديد الموضع، والتكرار، والمحرك المؤازر والعلامة التجارية للمحرك، وجودة اللولب الكروي والدليل الخطي، ونوع إصبع التوقف، وتوافق وحدة التحكم، وطريقة المعايرة، والحماية من الاصطدام، وتوافر قطع الغيار.
كم مرة يجب أن أقوم بمعايرة المصد الخلفي لمكبس الثني؟
قم بمعايرة المصد الخلفي مرتين على الأقل سنويًا كجزء من الصيانة الروتينية. بالإضافة إلى ذلك، قم بإعادة المعايرة بعد أي تصادم، أو بعد استبدال أصابع التوقف، أو عند ملاحظة عدم تناسق الأبعاد في الأجزاء المنحنية، أو عند نقل الجهاز.
ما الذي يسبب أخطاء تحديد موقع الموقف الخلفي؟
تشمل الأسباب الشائعة رد الفعل العكسي أو التآكل للكرة اللولبية، وعطل جهاز التشفير، والاقتران غير المحكم بين المحرك والمسمار، والحطام على الأدلة الخطية، وأخطاء محرك سيرفو، وإعدادات معلمات CNC غير الصحيحة. يمكن للصيانة والمعايرة المنتظمة أن تمنع معظم أخطاء تحديد المواقع.
هل يمكنني ترقية المصد الخلفي اليدوي إلى CNC؟
نعم، يمكن تحديث العديد من مكابس الثني باستخدام أنظمة القياس الخلفي CNC. يتضمن هذا عادةً إضافة محركات مؤازرة ومسامير كروية وأدلة خطية ووحدة تحكم CNC. تعمل الترقية على تحسين دقة تحديد المواقع والتكرار وسرعة الإنتاج بشكل كبير. استشر الشركة المصنعة لجهازك للحصول على مجموعات التحديث المتوافقة.
ما الفرق بين المحور X والمحور R في الموقف الخلفي؟
يتحكم المحور X في الوضع الأفقي (من الأمام إلى الخلف) للمقياس الخلفي، ويحدد طول شفة الانحناء. يتحكم المحور R في الوضع الرأسي (من أعلى إلى أسفل) لأصابع التوقف، مما يسمح لها بمسح الحواف التي تم تشكيلها مسبقًا أو التكيف مع ارتفاعات القالب المختلفة أثناء تسلسلات الانحناء متعددة الخطوات.
ما هي محاور قياس مكبس الثني الخلفية التي يجب أن أختارها؟
اختر X+R للفلنجات المستقيمة البسيطة والأقواس الشائعة. أضف Z1/Z2 عندما يجب أن تتحرك أصابع التوقف لليسار واليمين للفراغات ذات العرض المختلط أو القواطع أو الأجزاء غير المتماثلة. اختر X1/X2 + R + Z1/Z2 أو مقياس خلفي للمحور 6 عندما تتغير أعماق الحافة اليسرى واليمنى بشكل مستقل، أو عندما يحتاج الإنتاج بكميات كبيرة إلى إعداد تلقائي أسرع.
ما هو محور مكبس الثني 4؟
تتحكم مكبس الثني على محور 4 الشائعة في مزامنة ذاكرة الوصول العشوائي Y1/Y2 بالإضافة إلى محاور القياس الخلفي X وR. نظرًا لأن الموردين قد يحسبون المحاور بشكل مختلف، تأكد مما إذا كان عرض الأسعار يتضمن أصابع مؤازرة X/R أو أصابع يدوية أو CNC Z وتعويض الانحراف CNC ونموذج وحدة التحكم.
ما هو محور مكبس الثني 6؟
أحد التكوينات الشائعة للماكينة ذات الستة محاور هو Y1 وY2 وX وR وZ1 وZ2: محوران للعارضة وأربعة للمصد، وليس مصدًا بستة محاور. يجب ذكر الحركة المستقلة X1/X2 أو R1/R2 صراحة في التجهيز المعروض.
مراجع اختيار مكبس الثني والإنتاج
قارن محور آلة مكبس الثني Rucheng الكامل قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.
للحصول على توصية عملية بشأن الماكينة، أرسل درجة المادة والسمك وطول الانحناء والإنتاج اليومي والميزانية المستهدفة من خلال نموذج عرض أسعار مكبس الثني.