
تسلسل ثني مكبس الثني هو الترتيب المخطط للانحناءات المستخدمة لتشكيل جزء من الصفائح المعدنية دون تصادمات أو انحراف في الأبعاد أو معالجة غير آمنة. بالنسبة لمعظم الأقواس والقنوات والصناديق والألواح المغلقة، ابدأ بتحديد الشكل النهائي للجزء، واختر مسند مرجعي ثابت للمقياس الخلفي، وميزات الانحناء التي سيصبح من الصعب الوصول إليها أولاً، واستمر في إغلاق الانحناءات أخيرًا، ثم قم بتشغيل التسلسل جافًا قبل الموافقة على الإنتاج.
قبل الموافقة على أمر الانحناء، قم بتأكيد قواعد النمط المسطح باستخدام بدل الانحناء ودليل K-factor، حساب احتياطي الجهاز مع اضغط على دليل حساب قوة مكبس الثني، وبرمجة التسلسل باستخدام سير العمل في أساسيات برمجة مكبس الثني باستخدام الحاسب الآلي.
ما هو تسلسل ثني مكبس الثني؟
تسلسل ثني مكبس الثني هو الترتيب خطوة بخطوة حيث يتم عمل كل ثني على جزء. إنه يحدد أي شفة يتم ثنيها أولاً، وكيف يتم تدوير الفراغ بين الانحناءات، وأي حافة تلامس المصد الخلفي، ومتى يجب على الجزء مسح الثقب، والقالب، والمشابك، وقياس الأصابع وإطار الماكينة.
أفضل تسلسل ليس دائمًا هو المسار الأقصر. يمكن أن يفشل التسلسل الذي يبدو سريعًا على الشاشة عندما تضرب شفة طويلة المثقاب، أو لا يمكن لصندوق مغلق الوصول إلى المصد الخلفي، أو يجب على المشغل أن يحمل جزءًا ثقيلًا في وضع غير مستقر. يوازن التسلسل الجيد بين الدقة والتخليص والسلامة والتكرار.
لماذا يهم أمر الانحناء
يؤثر ترتيب الانحناء بشكل مباشر على دقة الجزء النهائي. كل انحناء يغير شكل الفراغ، ويحرك المسندات المتاحة ويخلق نقاط تصادم جديدة. إذا كانت الانحناءات المبكرة تسد المصد الخلفي أو تجعل دعم الجزء صعبًا، فإن أطوال وزوايا الحافة اللاحقة تصبح أقل تكرارًا.
- تجنب الاصطدام: منع الشفاه المنحنية مسبقًا من الاصطدام بالثقب أو أكتاف القالب أو المشابك أو الكبش أو الإطار.
- دقة الحافة: احتفظ بأسطح القياس الموثوقة المتاحة للانحناءات التي تتحكم في الأبعاد النهائية.
- تصحيح الزاوية: اترك ما يكفي من الوصول لقياس وضبط الانحناءات المهمة أثناء الموافقة على القطعة الأولى.
- سلامة المشغل: تقليل عمليات التدوير غير الملائمة والأجزاء الثقيلة غير المدعومة ووضع اليد بالقرب من الأدوات.
- تناسق الدورة: جعل نفس اتجاه الجزء وطريقة التعامل معه قابلة للتكرار لكل مشغل.
قواعد تسلسل الانحناء العملية حسب نوع الجزء
لا يوجد ترتيب عالمي للانحناء لكل رسم، ولكن هذه القواعد تعمل كنقطة بداية عملية لأجزاء الصفائح المعدنية الشائعة المنحنية بالهواء. لا يزال ينبغي التحقق من التسلسل النهائي مقابل ارتفاع الأدوات وعرض القالب وموضع إصبع المصد الخلفي ووزن الجزء.
| نوع الجزء | تسلسل الانحناء المشترك | المخاطر الرئيسية | نصيحة الإعداد |
|---|---|---|---|
| قوس L | ثني واحد بعد التأكد من حافة المسند وطول الحافة | حافة قياس خاطئة أو تربيع فارغ غير متناسق | قم بالقياس من الحافة الأكثر أهمية وتحقق من القطعة الأولى |
| قناة U | قم بثني حافة جانب واحد، وقم بتدويرها، ثم قم بثني الجانب الآخر مع الحفاظ على ثبات القاعدة | تصطدم الشفة الأولى بالثقب أو تمنع الوصول إلى المقياس | استخدم لكمة معقوفة أو ارفع أصابع المحور R عند الحاجة |
| صندوق أو مقلاة | قم بتكوين معالم داخلية أو عودة قصيرة أولاً، ثم الجدران الجانبية، ثم الانحناءات المغلقة | شكل مغلق يحبس الجزء أو يضرب الأدوات | استخدم الأدوات المجزأة وقم بمحاكاة انحناءات الإغلاق النهائية |
| قناة القبعة | قم بإجراء إزاحات المركز أولاً، ثم تعود الحافة إذا ظل الوصول إلى المقياس ثابتًا | تغير أرجل الإزاحة المسند للانحناءات اللاحقة | قم بتسجيل الوجه الذي يتصل بالمصد الخلفي في كل خطوة |
| لوحة الباب أو الضميمة | ميزات الانحناء التي تحمي الوجوه التجميلية أولاً، وتحافظ على حواف الإغلاق الكبيرة أخيرًا | علامات الأداة والالتواء والدعم الضعيف على اللوحات الكبيرة | استخدم الفيلم وأذرع الدعم وتسلسل التعامل المكتوب |
نقاط الاصطدام التي يجب التحقق منها قبل الضغط على بدء الدورة
فحص الاصطدام هو جوهر تخطيط تسلسل الانحناء. على مكبس الثني باستخدام الحاسب الآلي، تحقق من كل من المحاكاة الافتراضية والآلة الحقيقية لأن الأدوات الفعلية والمشابك وأصابع القياس وأذرع الدعم قد تختلف عن مكتبة الرسم.
| نقطة الاصطدام | ما يمكن أن يحدث خطأ | وقاية |
|---|---|---|
| لكمة الأنف والجسم لكمة | تضرب شفة العودة الطويلة اللكمة أثناء الانحناء التالي | استخدم أدوات معقوفة أو قم بتغيير ترتيب الانحناء أو تقسيم العملية |
| يموت الكتفين | تتصل الحافة المنحنية سابقًا بالقالب على شكل حرف V قبل أن يصل الكبش إلى العمق | استخدم فتحة قالب مختلفة أو استراتيجية فاصل أو انحنى من الجانب الآخر |
| أصابع قياس الظهر | لا يمكن أن تستقر الحافة المنحنية بشكل مسطح على المقياس أو تصطدم بالإصبع | اضبط مواضع X/R/Z، واستخدم أصابع مختلفة أو قم بتغيير حافة مسند الإسناد |
| المشابك أداة وذاكرة الوصول العشوائي | شكل الصندوق أو الحافة الطويلة تضرب المشابك فوق الأدوات | استخدم المشابك المجزأة أو الأدوات الأطول أو قم بتغيير منحنى الإغلاق |
| إطار الآلة والعلب الجانبية | لا يمكن للوحة الكبيرة أن تدور بحرية خلال الزاوية المطلوبة | تحقق من منطقة تأرجح الأجزاء قبل الإنتاج واستخدم المساعدين أو الدعم |
حدد زوج الثنيات كعملية واضحة ضمن التسلسل
للدرجة على شكل Z، سجل هل تُنفذ الثنيتان منفصلتين أم بأدوات متطابقة. في مسار العمليتين، أظهر الشكل الوسيط وسطح تماس المصد وخلوص الحافة الأولى أثناء الثنية الثانية. في مسار الأدوات المتطابقة، حدد مجموعة اللقم والحوامل كاملة وراجع مسار التشكيل. خلو الوضع النهائي من التصادم لا يثبت وجود ارتكاز مضبوط طوال الشوط؛ توضح إرشادات Eurostamp لتلامس الحافة هذا الفرق.
أضف لسجل التسلسل إصدار الرسم والمادة والأدوات الدقيقة ومراجع ارتفاع الدرجة والزاويتين ومواضع الفحص ونتائج القطعة الأولى المعتمدة. عند تغيير الترتيب أو الأدوات، أعد تقييم المراجع والارتكاز والتوافق قبل تكرار العمل. افصل اعتماد الحمل عن فحص التصادم؛ نجاح أحدهما لا يثبت الآخر.
تخطيط الأوفست والتلاعب: مقارنة المسارات وسجلات الفحص ; Eurostamp: تلامس الحافة أثناء ثني الأوفست .
المصد الخلفي واستراتيجية المسند
يكون تسلسل الانحناء دقيقًا فقط إذا كان لكل انحناء مرجع موثوق به. قبل البرمجة، حدد الحافة الفارغة أو الشفة المشكلة التي تتحكم في كل بُعد. يجب أن تستخدم أبعاد التجميع الحرجة المسند الأكثر استقرارًا، وليس أي حافة يسهل الوصول إليها.
عندما لا يتمكن الانحناء اللاحق من الوصول إلى المسند الأصلي، استخدم مسندًا ثانويًا بسلسلة تسامح معروفة. بالنسبة للأقواس الدقيقة ولوحات التغليف، قم بتسجيل وجه الإسناد في ورقة الإعداد بحيث لا تعتمد أوامر التكرار على ذاكرة المشغل.
- استخدم حافة القطع للانحناءات المبكرة: قياس الفراغ المسطح أسهل من قياس الحافة المشكلة.
- تجنب أسطح القياس القصيرة غير المستقرة: يمكن أن تنزلق الحافة القصيرة جدًا أو تتأرجح على الإصبع.
- حافظ على الأبعاد المهمة مبكرًا: أبعاد الانحناء التي تتحكم في تركيب التجميع قبل أن يصبح من الصعب قياس الجزء.
- اضبط خلوص المحور R: ارفع أصابع المقياس أو خفضها حتى تتمكن الشفاه المشكلة من المرور بأمان.
- تدوير المستند: لاحظ الوجه الأمامي/الخلفي والتدوير في اتجاه عقارب الساعة واتجاه الوجه لكل خطوة.
اختيارات الأدوات التي تجعل التسلسلات ممكنة
العديد من مشاكل تسلسل الانحناء هي مشاكل في الأدوات. قد تكون اللكمة المستقيمة القياسية مناسبة للأقواس المفتوحة ولكنها تفشل في الصناديق والقنوات العميقة وحواف الإرجاع. يمكن أن يؤدي اختيار الأدوات حسب سمك المادة فقط إلى حدوث تصادمات قد يتجنبها شكل الثقب الأفضل.
بالنسبة للأجزاء المعقدة، قم بدمج تخطيط التسلسل مع خطة الأدوات. قم بتقسيم الأدوات بحيث يمكن للجزء الدخول والخروج من مجموعة الأدوات، وحدد ملف تعريف مثقوب مع خلوص كافٍ للحلق واختر فتحة على شكل حرف V تعمل على موازنة الحمولة ونصف القطر وطول الحافة والتخليص. بالنسبة لفلنجات الإرجاع وجدران القنوات على شكل حرف U، قارن بين خيارات ذات العنق المنحني قبل قفل أمر الانحناء النهائي.

- لكمة معقوفة : يعطي خلوصًا لفلنجات الإرجاع وجدران القنوات على شكل حرف U.
- اللكمة الحادة: تساعد في الزوايا الحادة والتحكم في الزنبرك وبعض عمليات ما قبل الانحناء.
- التثقيب والقالب المجزأ: يسمح لأجزاء الصندوق والمقلاة بمسح الأدوات أثناء الإزالة.
- قالب V ضيق: يساعد على الشفاه القصيرة ولكنه يزيد من الحمولة ومخاطر وضع العلامات.
- أذرع الدعم: تحافظ على ثبات الألواح الكبيرة أثناء دوران المشغل بين الانحناءات.
استخدام محاكاة CNC والبرمجة دون اتصال بالإنترنت
يمكن لوحدات التحكم في مكبس الثني الحديثة حساب ترتيب الانحناء وعرض دوران الأجزاء والتحقق من العديد من تصادمات الأدوات وتخزين البرنامج الذي تم التحقق منه من أجل تكرار الإنتاج. تعامل مع اقتراحات التسلسل التلقائي كنقطة بداية، ثم قم بتأكيد النتيجة مقابل الأدوات الحقيقية وأصابع القياس الفعلية ومسار التعامل مع المشغل.
تعتبر البرمجة دون اتصال بالإنترنت ذات قيمة عندما يقوم المتجر بتشغيل العديد من أرقام الأجزاء أو عندما يكون للجزء الجديد أشكال صندوقية أو حواف عالية أو أسطح تجميلية. فهو يتيح للمهندسين اختبار ترتيب الانحناء قبل قطع المادة الفارغة، مما يقلل الخردة ووقت الإعداد على الماكينة.
افصل معرّفات الثنيات في الرسم عن أرقام خطوات البرنامج
امنح كل ثنية معرّفاً ثابتاً في الرسم أو مخطط الإعداد، ثم اربطه بخطوة البرنامج الحالية. سجّل مراجعتَي الرسم والبرنامج معاً. حدّد لكل عملية الوجه المواجه للمشغّل، والحافة أو السطح الملامس للمصد الخلفي، والشكل الوسيط، والبُعد الذي سيُفحص بعدها. رقم الخطوة وحده لا يحدّد الثنية الفعلية عند تغيير الترتيب.
مثلاً، قد يربط الخيار A الخطوات 1 و2 و3 بالثنيات B3 وB1 وB2، بينما يربطها الخيار B بالثنيات B1 وB3 وB2. هذا مثال لسجل توثيق، وليس ترتيب تشكيل موصى به. عندها يشير القياس الموسوم بالخطوة 1 فقط إلى معالم مختلفة. احتفظ بمعرّف الثنية وموقع القياس وتعريف الزاوية مع كل نتيجة، وافحص الربط الجديد قبل نقل تصحيح سابق إلى مراجعة أخرى للبرنامج.
اجعل ترتيب المحاكاة قابلاً للتعرّف عليه: أرقام العدد الفعلية، والأطوال المجمّعة، وهندسة الحوامل، وتكوين الماكينة المستخدم في المراجعة. توضح WILA أن طول خط الثني والخلوص حول الثنيات الأخرى يؤثران في اختيار طول العدة. طابق الأشكال الوسيطة ومسار إخراج القطعة مع الترتيب الفعلي؛ فخلو المنظر النهائي من التداخل لا يصف كل حركة بين العمليات.
بعد تغيير الترتيب، قارن نقاط التلامس مع المصد ومسار المناولة والأبعاد النهائية المتأثرة بسجل الإعداد المقبول. اتبع إجراء التجربة المعتمد للماكينة وسجّل نتائج القطعة الأولى الجديدة قبل اعتماد البرنامج المعدّل. احتفظ بالمراجعة السابقة للتتبّع. اجتياز مراجعة التصادم لا يثبت قدرة التحميل ولا يحل محل متطلبات وسائل الحماية في الماكينة.
مرجع طول الأداة وحرية الانحناء: WILA ؛ البرمجة باستخدام الحاسب الآلي والتحقق من البرامج .
قائمة مراجعة التشغيل الجاف للقطعة الأولى
قبل دفعة الإنتاج، استخدم عملية التشغيل الجاف والقطعة الأولى لإثبات التسلسل. الهدف هو اكتشاف الاصطدامات ومقاييس الإسناد غير المستقرة ومشاكل القياس قبل أن يقوم المشغل بثني مجموعة كاملة من الفراغات.
- تأكد من سمك المادة واتجاه الحبوب وجانب الغشاء الواقي والحجم الفارغ.
- قم بتحميل إعداد إصبع المثقاب والقالب والمشبك والمصد الخلفي الدقيق المخطط للإنتاج.
- قم بتشغيل البرنامج ببطء مع توقف المكبس فوق المادة للتحقق من دوران الجزء وخلوصه.
- تأكد من أن كل انحناء يمكن أن يلمس سطح المقياس المقصود دون أن يهتز أو ينزلق.
- قم بثني القطعة الأولى، ثم قم بقياس الزاوية وطول الحافة والتربيع وحالة السطح التجميلية.
- قم بتسجيل تصحيحات CNC وملاحظات المسند وأي تعليمات معالجة قبل تحرير الدفعة.
قائمة مراجعة المشتري: ميزات الماكينة لتسلسلات الانحناء المعقدة
إذا كان المصنع الخاص بك يصنع الصناديق أو العبوات الكهربائية أو الأقواس أو الصواني أو الأجزاء المتكررة متعددة الانحناء، فلا تشتري مكبس الثني فقط من حيث الحمولة والطول. تحدد وحدة التحكم والمصد الخلفي ومساحة الأدوات وخيارات الدعم مدى سهولة تعامل الماكينة مع تسلسلات الانحناء المعقدة.
- اختر وحدة تحكم CNC مع رسم الأجزاء الرسومية وعرض تسلسل الانحناء وتخزين البرنامج.
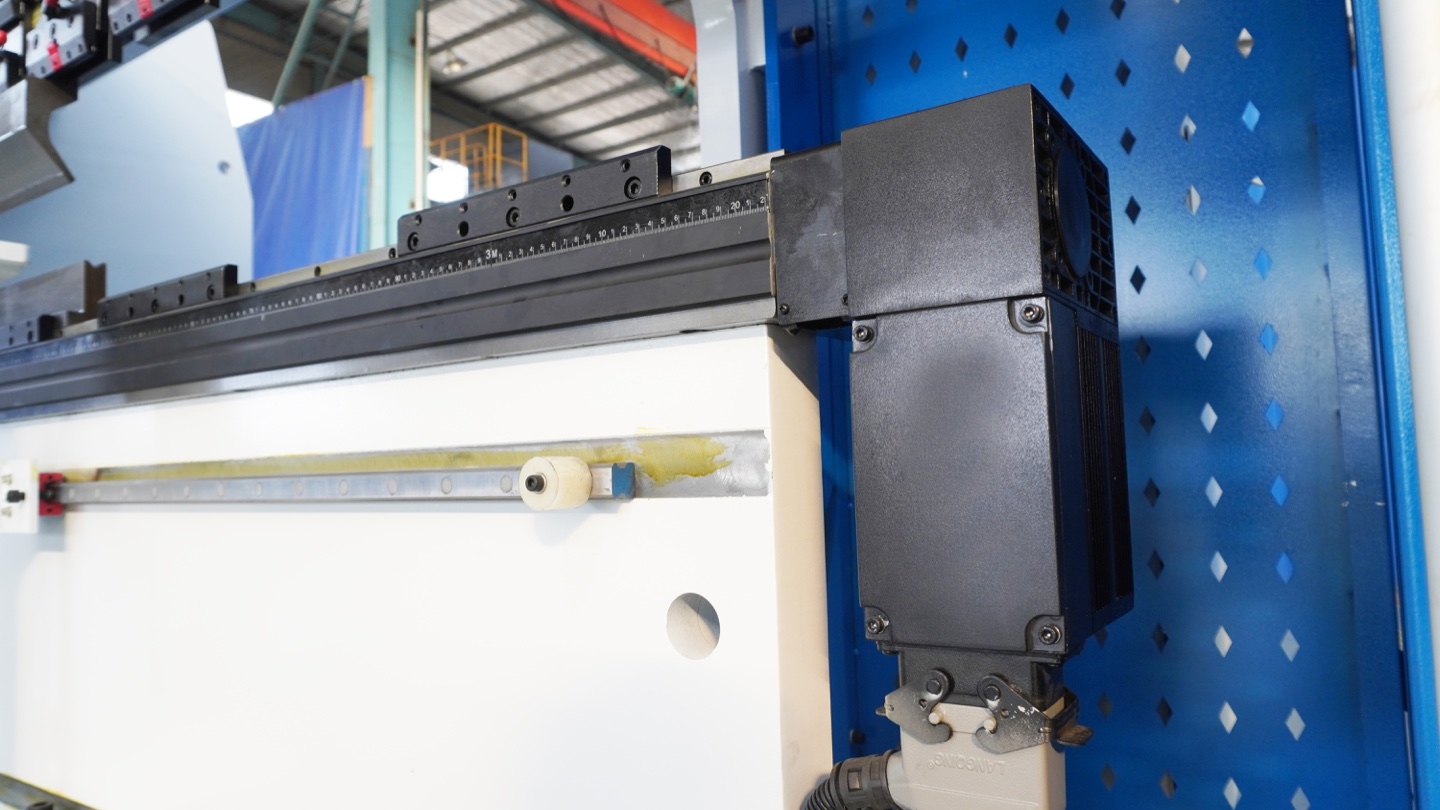
- حدد محاور المصد الخلفي X/R/Z عندما تحتاج الأجزاء إلى تغيير ارتفاعات المقياس أو وضعها خارج المركز.
- اطلب خيارات أدوات معقوفة ومجزأة للصناديق والقنوات والشفاه المرجعية.
- استخدم تعويض الانحراف CNC عندما تحتاج الألواح الطويلة إلى زوايا ثابتة من النهاية إلى المركز.
- أضف أذرع دعم أمامية أو متابعات للألواح الكبيرة أو الثقيلة أو التجميلية.
- اطلب التدريب على أمر الانحناء، وفحص التصادم، والموافقة الأولية، ووثائق الإعداد.
أخطاء تسلسل الانحناء المشترك
- ثني الحافة الأطول في وقت مبكر جدًا، ثم منع الوصول إلى الانحناءات اللاحقة.
- إن استخدام نفس حافة المقياس لكل انحناء حتى بعد شكل الجزء يجعل تلك الحافة غير مستقرة.
- الثقة في محاكاة وحدة التحكم دون التحقق من المثقاب الحقيقي والقوالب والمشابك وقياس الأصابع.
- مع نسيان أن قالب V الأوسع يغير موضع الحافة ونصف القطر ومساحة التصادم.
- إغلاق الصندوق قبل تكوين علامات التبويب الداخلية أو العوائد أو الميزات الصغيرة.
- تخطي ورقة إعداد مكتوبة، بحيث تعتمد المهام المتكررة على ذاكرة مشغل واحد.
أدلة مفيدة ذات صلة
للحصول على ممارسات تشغيل آمنة حول نقطة التشغيل، راجع OSHA إرشادات مكبس الثني الآلية. بالنسبة لمصطلحات التشكيل العامة، تعتبر نظرة عامة على الفرامل المعدنية مرجعًا أساسيًا مفيدًا.
للتعرف على مواضيع إعداد Rucheng ذات الصلة، اقرأ دليل أدوات مكبس الثني، دليل المصد الخلفي، قائمة التحقق من إعداد مكبس الثني، دليل الدقة والتسامح وأساسيات برمجة CNC.
بالنسبة للملفات الجانبية المغلقة، والشفاه المرتجعة والأجزاء العميقة، قم بإقران ترتيب الانحناء مع اضغط على دليل هدب مكبس الثني, عمق الحلق، دليل ارتفاع الفتح والشوط، و دليل تصنيع إطار الباب المعدني.
اضغط على الأسئلة الشائعة حول تسلسل انحناء مكبس الثني
ما هو أفضل تسلسل الانحناء لمكبس الثني؟
أفضل تسلسل للانحناء هو الترتيب الذي يشكل الجزء مع الحفاظ على مرجعيات قياس موثوقة، وتجنب الاصطدامات والسماح بالتعامل الآمن. بالنسبة للعديد من الأجزاء، ميزات الانحناء التي سيكون من الصعب الوصول إليها أولاً وتستمر في إغلاق الانحناءات للأخير.
هل يجب عليك ثني الشفاه الخارجية أو الميزات الداخلية أولاً؟
ذلك يعتمد على شكل الجزء. غالبًا ما تحتاج علامات التبويب الداخلية والعوائد القصيرة والميزات التي سيتم محاصرةها بالجدران اللاحقة إلى الانحناء أولاً. غالبًا ما يتم ترك الشفاه الخارجية أو المغلقة الكبيرة حتى وقت لاحق حتى يتمكن الجزء من مسح الأدوات.
كيف تتجنب اصطدام مكبس الثني أثناء الأجزاء متعددة الانحناء؟
تحقق من المثقاب، وأكتاف القالب، والمشابك، وأصابع المصد الخلفي، وإطار الماكينة، والفلنجات المنحنية مسبقًا قبل كل انحناء. استخدم المحاكاة، وعمليات التشغيل البطيئة، والأدوات المنحنية، والأدوات المجزأة، ومواضع القياس المعدلة عند الحاجة.
هل يمكن لمكبس الثني CNC حساب تسلسل الانحناء تلقائيًا؟
يمكن للعديد من وحدات التحكم في مكبس الثني CNC أن تقترح تسلسلات الانحناء وإظهار الاصطدامات، خاصة مع البرمجة الرسومية 2D أو 3D. ولا يزال المشغل بحاجة إلى تأكيد النتيجة مقارنة بالأدوات الحقيقية، ومناولة المواد، والإعداد الفعلي للماكينة.
لماذا يؤثر تسلسل الانحناء على دقة طول الحافة؟
كل منحنى يغير أسطح المسند المتاحة. إذا تم قياس الانحناء لاحقًا من شفة ملتوية أو قصيرة أو غير مستقرة، فقد ينحرف طول الحافة النهائية حتى عندما يكون موضع المصد الخلفي صحيحًا.
ما هي ميزات الماكينة التي تساعد في تسلسلات الانحناء المعقدة؟
تشتمل الميزات المفيدة على التحكم الرسومي باستخدام الحاسب الآلي، ومحاور القياس الخلفي X/R/Z، وتعويض الانحراف CNC، واللكمات المعقوفة، والأدوات المجزأة، والمشابك السريعة، وأذرع الدعم، وبرامج البرمجة غير المتصلة بالإنترنت.
الخلاصة: خطة ترتيب الانحناء قبل الفراغ الأول
تخطيط تسلسل ثني مكبس الثني هو الرابط بين الرسم وجزء الإنتاج القابل للتكرار. يحافظ التسلسل الجيد على دقة مرجع الإسناد ويمنع الاصطدامات ويدعم المعالجة الآمنة ويجعل تصحيح القطعة الأولى أسهل.
إذا كانت الأجزاء الخاصة بك تشتمل على قنوات أو صناديق أو ألواح أو أبواب أو مكونات حاوية، فأرسل إلى Rucheng رسوماتك وسمك المادة وأحجام الحافة والتسامح المتوقع. يمكن لمهندسينا أن يوصيوا بمكبس الثني CNC المناسبة، والمصد الخلفي، والأدوات، وسير عمل الإعداد لتسلسل الانحناء الخاص بك.
اطلب توصية بشأن آلة تسلسل الانحناءمراجع اختيار مكبس الثني والإنتاج
قارن بين مجموعة آلات مكبس الثني Rucheng الكاملة قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- عندما يكون للجزء عوائد طويلة أو إطارات مغلقة، تحقق من عمق الحلق وارتفاع الفتح والشوط قبل الانتهاء من تسلسل الانحناء.
- بالنسبة للأبواب والإطارات المشكلة، راجع دليل تصنيع إطار الباب المعدني بالضغط.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.