
إن مكبس الثني هي عملية ثني الصفائح المعدنية على مرحلتين والتي تقوم بطي الحافة مرة أخرى على نفسها لإنشاء حافة أمان ناعمة، أو تحسين الصلابة، أو إخفاء نتوءات حادة، أو إعداد جزء للتجميع. بالنسبة لمعظم الأجزاء الرفيعة من الفولاذ والألمنيوم والفولاذ المقاوم للصدأ، فإن أفضل إعداد هو مكبس الثني CNC مع ثني مسبق بزاوية حادة، وأداة تسطيح أو حاشية، وبدل تنحنح صحيح، وفحص القطعة الأولى للشقوق والعلامات وسمك الحافة النهائية.
ما هو مكبس الثني هيمينغ؟
مكبس الثني هي عملية ثني حافة الصفائح المعدنية والضغط عليها بشكل مسطح تقريبًا أو مسطح تمامًا مقابل الجزء. يمكن للحاشية إزالة حافة حادة مكشوفة، أو زيادة الصلابة المحلية، أو تحسين المظهر، أو إنشاء حافة مطوية للأبواب والأغطية والألواح والصواني والمرفقات.
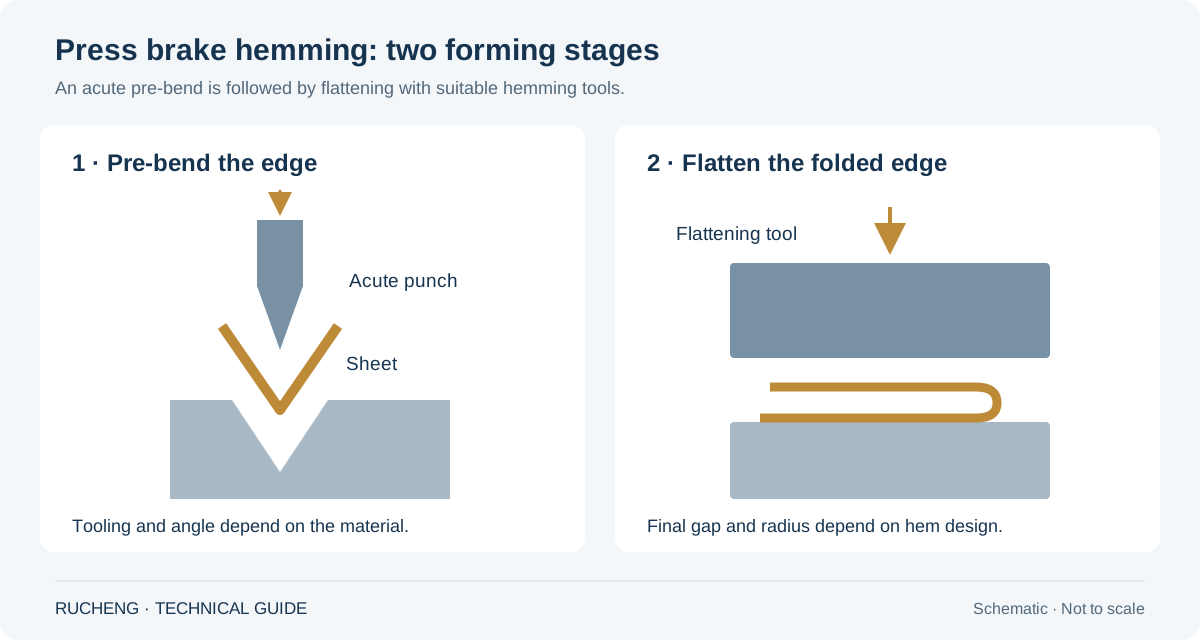
تختلف الحاشية عن الحافة العادية بزاوية 90 درجة. في الفلنجة القياسية، تظل المادة مفتوحة بزاوية. في الحاشية، يتم طي الحافة للخلف باتجاه الورقة. تحتاج العملية عادةً إلى ضربتين: أولاً انحناء حاد، عادةً حوالي 25-35 درجة، ثم ضربة تسطيح باستخدام قالب تطويع أو أداة تسطيح.
تنحنح مفتوح مقابل تنحنح مغلق مقابل تنحنح الدمعة
يعتمد نوع الحاشية الصحيحة على سمك المادة، ووظيفة الجزء، والانتهاء من السطح، وما إذا كان يجب إغلاق الحافة بالكامل. تبدو الحواشي المغلقة نظيفة، لكنها ليست دائمًا الخيار الأفضل للمواد السميكة أو الحساسة للتشقق.
| نوع هيم | شكل | أفضل استخدام | نقطة المراقبة |
|---|---|---|---|
| حاشية مفتوحة | حافة مطوية مع وجود فجوة صغيرة | الألومنيوم والفولاذ المقاوم للصدأ والأجزاء المطلية والمواد الحساسة للكسر | يجب التحكم في الفجوة بحيث تظل الحافة تبدو مقصودة |
| حاشية مغلقة | الحافة مطوية بشكل مسطح على الورقة | أغطية من الفولاذ الطري وأبواب الخزانات والحراسات والمواد منخفضة المخاطر | ارتفاع خطر التشقق أو العلامات السطحية على المواد الصلبة |
| حاشية على شكل دمعة | حافة مطوية بحلقة داخلية مستديرة | الفولاذ المقاوم للصدأ والألمنيوم والأجزاء التي تحتاج إلى طي أكثر ليونة | يحتاج إلى نصف قطر صحيح وضغط تسطيح ثابت |
| حبل أو حافة سلكية | تتشكل الحاشية حول سلك أو إدراج دائري | التدفئة والتهوية وتكييف الهواء، والحراس، والصناديق، والحواف المعززة | يتطلب تصريحًا إضافيًا أو أدوات خاصة أو عمليات متعددة |
عملية تطويع مكبس الثني المكونة من خطوتين
يتم تصنيع معظم حواشي مكبس الثني في عمليتين. العملية الأولى تخلق انحناءًا مسبقًا حادًا. العملية الثانية تقوم بتسوية ما تم ثنيه مسبقًا حتى الحاشية النهائية. تجمع بعض أدوات التطويق الخاصة كلا العمليتين في محطة أدوات واحدة، لكن الفيزياء لا تزال كما هي: الانحناء أولاً، والتسطيح ثانيًا.
- تأكيد بدل تنحنح:أضف طولًا مسطحًا كافيًا للطي وسمك المادة ونصف قطر الانحناء وحالة الحافة النهائية.
- ثني الحافة مسبقًا:استخدم لكمة حادة وتموت لتشكيل الحافة إلى حوالي 25-35 درجة، اعتمادًا على الأدوات والمواد.
- انتقل إلى محطة الهيمنج:ضع الحافة المنحنية مسبقًا أسفل أداة التسطيح أو قالب الحاشية.
- تتسطح مع الضغط المتحكم فيه:اضغط على الحافة إلى الحالة المطلوبة مفتوحة أو مغلقة أو دمعة دون سحق الجزء.
- فحص القطعة الأولى:تحقق من استقامة الحافة والشقوق والعلامات والسمك النهائي وطول الحافة وما إذا كان الجزء لا يزال مناسبًا للتجميع.
قواعد تصميم الحاشية: البدل ونصف القطر والحد الأدنى للحجم
تنحنح جيد يبدأ في الرسم. إذا كانت الحاشية قصيرة جدًا، فقد تنزلق الحافة أو تبدو غير متساوية أو لا تتسطح. إذا كانت الحاشية ضيقة جدًا بالنسبة للمادة، فقد يتشقق الانحناء الخارجي. إذا تمت إضافة الحاشية بعد تحرير النموذج المسطح بالفعل، فقد يتغير حجم الجزء النهائي.
تتمثل نقطة البداية العملية في جعل طول الحاشية 4 مرات على الأقل سمك المادة للورقة الرقيقة، ثم ضبطها حسب المادة ونصف قطر مقدمة الأداة واللمسة النهائية وحجم الجزء. بالنسبة إلى الفولاذ المقاوم للصدأ أو الألومنيوم السميك، استخدمي حاشية مفتوحة أو على شكل دمعة بدلًا من إغلاق الحاشية المسطحة تمامًا. تحقق دائمًا من صحة النمط المسطح الموجود على مكبس الثني الفعلية والأدوات قبل الإنتاج.
ما هي المواد التي يمكن تطويقها؟
عادة ما يكون الفولاذ الطري هو المادة الأسهل للحاشية. يمكن أيضًا تطويق الألمنيوم والفولاذ المقاوم للصدأ، لكنهما يحتاجان إلى مزيد من الاهتمام بالتشققات واتجاه الحبوب وعلامات السطح. يمكن أن تظهر الصفائح المجلفنة أو المطلية مسبقًا تلفًا في الطلاء إذا كانت الحاشية ضيقة جدًا أو كان سطح الأداة خشنًا.
كلما كانت المادة أصعب وأكثر سمكًا، يجب أن يكون تصميم الحاشية أكثر حذرًا. بالنسبة للفولاذ الطري 0.8-1.5 مم، تكون الحواشي المغلقة شائعة. بالنسبة للألومنيوم الصلب أو المقاوم للصدأ مقاس 2.0 مم، قد تكون الحاشية المفتوحة أو الحلقة الأكبر أكثر موثوقية من الحافة المغلقة بالكامل.
| مادة | ملاءمة الحاشية | سمك مشترك | نصيحة الإعداد |
|---|---|---|---|
| الفولاذ الطري | جيد جدًا | 0.8-2.0 ملم | الحواشي المغلقة شائعة. التحقق من اتجاه لدغ واحتياجات الطلاء |
| الفولاذ المقاوم للصدأ | جيد مع الرعاية | 0.8-1.5 ملم لمعظم الحواشي التجميلية | استخدمي الحواف المفتوحة أو الممزقة وأدوات التلميع واحمي الوجوه المرئية |
| الألومنيوم | يعتمد على الدرجة والمزاج | 0.8-2.0 ملم | تجنب الحواف المغلقة الحادة على الأطراف الحساسة للتشقق |
| صفائح مجلفنة أو مطلية مسبقًا | جيد إذا كانت النهاية محمية | 0.6-1.5 ملم | استخدم أدوات نظيفة وفيلمًا واختبر تشققات الطلاء |
الأدوات اللازمة لمكبس الثني
يمكن أن تكون أدوات الحاشية بسيطة أو متخصصة. بالنسبة للنماذج الأولية والأعمال ذات الحجم المنخفض، قد يتم ثني المتجر مسبقًا باستخدام أداة تسطيح حادة ثم يتم تسويته باستخدام أداة تسطيح قياسية. بالنسبة للإنتاج المتكرر، يعمل قالب التطويع المخصص على تحسين السرعة والاتساق وسير عمل المشغل.
يجب أن تدعم الأداة المادة دون انزلاق الجزء أو وضع علامة عليه. يمكن لأداة التسطيح دفع الحافة المنحنية مسبقًا للأمام إذا كان الإعداد خاطئًا، مما يؤدي إلى خلق حواف غير متساوية ومعالجة غير آمنة. تعتبر الأدوات المقسمة مفيدة للأجزاء على شكل صندوق، كما تساعد خرم السيف ذو العنق المنحني على تنظيف حواف الإرجاع أثناء عمل الحواف وتشكيل الصندوق وعمل القنوات العميقة. تكون الأدوات الخالية من العلامات مفيدة عندما تظل الحاشية مرئية بعد الانتهاء.
أفضل تكوين لمكبس الثني لأعمال التطويع
يمكن إجراء عملية التطويع على العديد من مكابس الثني، لكن التحكم باستخدام الحاسب الآلي يساعد عندما يقوم المتجر بتشغيل أطوال حاشية متعددة ومواد وطلبات متكررة. يجب أن تتمتع الماكينة بارتفاع مفتوح وشوط وخلوص للأدوات وموثوقية مقياس خلفي كافٍ لكل من الانحناء الحاد وعملية التسطيح.
| حاجة الإنتاج | التكوين الموصى به | لماذا يساعد | نقطة المراقبة |
|---|---|---|---|
| النماذج الأولية في بعض الأحيان | مكبس الثني NC أو CNC بأدوات حادة | انخفاض الاستثمار في الأدوات والإعداد المرن | مهارة المشغل مهمة؛ فحص القطعة الأولى ضروري |
| أبواب وأغطية الخزانات | مكبس الثني CNC مع قالب حاشية مخصص | جودة حافة متكررة ووقت دورة أسرع | التحقق من صحة بدل تنحنح قبل تداخل الفراغات |
| ألواح تجميلية غير قابلة للصدأ أو مطلية | مكبس الثني CNC مع أدوات خالية من العلامات | يحمي الوجوه المرئية أثناء التسطيح | الأدوات النظيفة والتعامل مع الأجزاء إلزامية |
| إنتاج حاوية عالية المزيج | Y1 / Y2 CNC و X / R المصد الخلفي ومكتبة الأدوات | يخزن برامج الحاشية ويقلل من تباين الإعداد | استخدم أسماء البرامج وسجلات الأدوات القياسية |
التطبيقات الشائعة لحواف الصفائح المعدنية المطوقة
- الخزانات الكهربائية:حواف الأبواب، والأغطية القابلة للإزالة، ولوحات الوصول الآمنة للمشغل.
- معدات المطبخ والطعام:الصواني والأغطية والواقيات والأغطية المصنوعة من الفولاذ المقاوم للصدأ بحواف نهائية أكثر أمانًا.
- أجزاء التدفئة والتهوية وتكييف الهواء:حواف القنوات والأغطية والانتقالات التي تحتاج إلى صلابة ومعالجة آمنة.
- حراس الآلة:تقلل الحواف المطوية من مخاطر القطع وتزيد من صلابة اللوحة.
- المصاعد واللوحات المعمارية:تخفي الحواف التجميلية الحواف الخام وتحسن الصلابة.
- الأثاث المعدني:الخزائن والأرفف والأدراج والألواح التي تحتاج إلى حواف آمنة تواجه المستخدم.
فحص الجودة بعد الحاشية
يمكن أن تبدو الحاشية مقبولة للوهلة الأولى ولكنها تسبب مشاكل في التجميع. قد تتداخل الحاشية المغلقة السميكة جدًا مع المفصلة أو الحشية أو اللوحة المتداخلة. يمكن للحاشية غير المستقيمة أن تخلق حافة مرئية متموجة. بناء التفتيش حول الوظيفة النهائية للجزء.
- سمك الحاشية النهائي:تأكد من ملاءمتها لأجزاء التزاوج والمفصلات والمشابك ومناطق الحشية.
- استقامة الحافة:تحقق من الحواشي الطويلة للتموج بعد التسطيح.
- الشقوق:افحص نصف القطر الخارجي، خاصة على الألواح المصنوعة من الفولاذ المقاوم للصدأ والألومنيوم والألواح المطلية مسبقًا.
- علامات الأداة:تحقق من الوجوه المرئية والحافة المسطحة.
- حجم الجزء:تأكد من أن بدل الحاشية لم يغير الأبعاد النهائية.
سجّل المرحلتين وحدّد طريقة قياس الحافة النهائية
سجّل الثني الأولي والتسطيح كبندين منفصلين في سجل الإعداد. يورد كتالوج WILA حدود تحميل منفصلة للثني والتسطيح للأدوات المركبة؛ فلا تطبّق حد إحدى العمليتين على الأخرى. دوّن اللكمة والقالب وحامل الأداة وطول التحميل ووثيقة الشركة المصنّعة المعنية بدقة. لا يلغي تصنيف الأداة حدود الحامل أو الماكينة، ولا يكفي تقدير قوة الثني الهوائي وحده لتحديد قوة طي الحافة المطلوبة.
حدّد بُعد الرسم قبل تقييم التجربة: الفجوة الداخلية والسماكة الكلية للحافة المطوية وطول الطرف المرتد وارتفاع الحلقة تصف خصائص مختلفة. حدّد موضع القياس وافحص القطعة بعد إزالة الحمل بالطريقة المتفق عليها. اربط درجة المادة وحالتها والسماكة المقاسة والطلاء وإصدار رسم الخام ونتيجة الثني الأولي والفحص النهائي بمعرّف عينة واحد. وبذلك يمكن تتبّع عيب الحافة النهائية إلى ظروف العمليتين.
مثال هندسي توضيحي فقط: طبقتان مستويتان ومتوازيتان من صفيحة بسماكة 1.0 mm، تفصل بينهما فجوة داخلية قدرها 0.5 mm، تعطيان سماكة كلية تبلغ 2.5 mm في ذلك الموضع: h = 2t + g. يفترض المثال ثبات سماكة الصفيحة ويستثني الطلاءات. وهو لا يصف الحلقة المنحنية ولا يحدّد فجوة الأدوات أو إعداد الماكينة. لذا فإن اشتراط فجوة داخلية قدرها 0.5 mm في الرسم يختلف عن اشتراط سماكة كلية قدرها 0.5 mm.
حماية السطح لا تضمن حافة مطوية بلا آثار. تحذّر WILA من أن طي الحافة قد يترك آثارًا على المنتج ويتلف الغشاء الواقي. اختبر التشطيب الفعلي وافحص الوجهين والطية وأي تلف بالطلاء وفق عينة متفق عليها أو متطلبات الرسم. احتفظ بالعينة المقبولة والإعدادات المستخدمة، وراجع التجربة عند تغيير المادة أو الطلاء أو الأدوات أو هندسة القطعة. انغلاق الحافة بصريًا وحده لا يثبت قبول الأبعاد أو حالة السطح.
ملاحظات السلامة لخياطة مكبس الثني
يخلق التزيين مخاطر إضافية للضغط والتعامل لأن الجزء يتحرك أثناء الانحناء الحاد والسكتة المسطحة. قد يميل المشغلون إلى الإمساك بحافة ضيقة بالقرب من الأدوات. يجب التحكم في ذلك من خلال الإعداد المناسب للمقياس الخلفي وأذرع الدعم وإجراءات العمل الآمنة والحراسة.
يسلط توجيه مكبس الثني التي تعمل بالطاقة OSHA الضوء على مخاطر نقطة التشغيل ومخاطر التحكم في القدم والمخاطر الناجمة عن تحرك قطع العمل الكبيرة أثناء الانحناء. بالنسبة للحاشية، راقب أيضًا النتوءات الحادة قبل إغلاق الحاشية، والدوران المفاجئ للجزء أثناء مرحلة ما قبل الثني ووضع اليد أثناء التسطيح.
مراجع فنية مفيدة
شيت ميتال.مييشرح أنواع حواف الصفائح المعدنية الشائعة ويلاحظ أن التسطيح يتطلب اهتمامًا خاصًا لأن الصفائح ذات الزاوية يمكن أن تتحرك خلال المرحلة الثانية.هيمينغ والإغلاقهي عمليات تشغيل معدنية أوسع حيث يتم طي حافة الورقة على نفسها.
من أجل سلامة المشغل، قم بالمراجعةإرشادات حراسة آلة مكبس الثني التي تعمل بالطاقة OSHAقبل إعداد أعمال التطويع، خاصة على الألواح الطويلة أو الحواف الضيقة.
الأخطاء الشائعة في مكبس الثني
- محاولة إغلاق الحاشية على مادة يجب أن تستخدم حاشية مفتوحة أو على شكل دمعة.
- نسيان تحديث النمط المسطح لبدلات الحاشية قبل قطع الفراغات.
- استخدام الأدوات الخشنة على الأسطح غير القابلة للصدأ أو المطلية أو المرئية.
- التسطيح بقوة شديدة وسحق الجزء أو ترك علامات ثقيلة للأداة.
- تخطي فحص القطعة الأولى بحثًا عن الشقوق وسمك الحافة وحجم الجزء النهائي.
اضغط على الأسئلة الشائعة حول خياطة مكبس الثني
ما هو هدب مكبس الثني؟
إن مكبس الثني هي عملية تشكيل الصفائح المعدنية حيث يتم ثني الحافة والضغط عليها بالقرب من الصفيحة. إنه يخلق حافة أكثر أمانًا، ويحسن الصلابة، ويخفي النتوءات ويمكنه تحسين مظهر الأبواب والأغطية والألواح والمرفقات.
ما هو الفرق بين الحاشية المفتوحة والحاشية المغلقة؟
تترك الحاشية المفتوحة فجوة صغيرة بين الحافة المطوية والملاءة الرئيسية، في حين يتم تسوية الحاشية المغلقة بإحكام تقريبًا على الورقة. تعتبر الحواشي المفتوحة أكثر أمانًا للمواد الحساسة للتشقق، بينما تكون الحواشي المغلقة شائعة في الأجزاء المصنوعة من الفولاذ الطري التي تحتاج إلى حافة نهائية نظيفة.
هل يمكن لمكبس الثني القياسية أن تصنع الحواشي؟
نعم. يمكن لمكبس الثني القياسية أن تصنع الحواشي إذا كانت تحتوي على أدوات زاوية حادة مناسبة وأداة تسطيح أو تطويع. تعمل قوالب الحاشية المخصصة على تحسين إمكانية التكرار وسرعة عمليات الإنتاج.
ما مقدار بدل تنحنح مطلوب؟
يعتمد بدل الحاشية على سمك المادة ونصف القطر ونوع الحاشية والأدوات. نقطة البداية العملية للصفائح الرقيقة هي أن تكون سماكة المادة 4 مرات على الأقل، ولكن يجب التحقق من صحة البدل النهائي على الماكينة والأدوات الفعلية.
ما هي المواد التي يصعب تنحنحها؟
يمكن أن تكون حاشية الألومنيوم الصلب والفولاذ المقاوم للصدأ السميك والمواد المطلية مسبقًا أكثر صعوبة لأنها قد تتشقق أو تترك علامات. استخدم أنصاف أقطار أكبر، أو حواف مفتوحة، أو حواف على شكل دمعة، أو أدوات وقائية عندما تكون المادة أو اللمسة النهائية حساسة.
ما هي ميزات مكبس الثني التي تساعد في التطويق؟
التحكم باستخدام الحاسب الآلي، والمقاييس الخلفية الدقيقة، ومكتبات الأدوات، والارتفاع المفتوح الكافي، والأدوات المجزأة، وأدوات الحاشية الخالية من العلامات، كلها تساعد. بالنسبة للأعمال المتكررة للخزانة والغطاء واللوحة، فإن مكبس الثني الهيدروليكي CNC المزودة بأدوات حاشية مخصصة هي عادةً الإعداد الأكثر كفاءة.
الخلاصة: الحاشية عبارة عن تفاصيل حافة صغيرة ذات تأثير إنتاجي كبير
يعمل ضغط مكبس الثني على تحسين السلامة والصلابة والمظهر، ولكن يجب تصميمه وإنتاجه كعملية خاضعة للرقابة. القرارات الرئيسية هي نوع الحاشية، والحد المادي، وبدل الحاشية، وزاوية ما قبل الانحناء، واختيار الأدوات، وضغط التسطيح، وفحص القطعة الأولى.
إذا كان مصنعك يصنع الخزانات الكهربائية، أو الأغطية المقاومة للصدأ، أو أجزاء التدفئة والتهوية وتكييف الهواء (HVAC)، أو واقيات الآلات، أو ألواح المصاعد أو الأثاث المعدني، فأرسل إلى Rucheng رسوماتك وسمك المادة وحجم الإنتاج. يمكن لمهندسينا أن يوصيوا باستخدام مكبس الثني CNC، وأدوات التطويع، وسير عمل الإعداد للأجزاء الخاصة بك.
اطلب توصية بخصوص ضغط مكبس الثنيمراجع اختيار مكبس الثني والإنتاج
قارن بين مجموعة آلات مكبس الثني Rucheng الكاملة قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.