
L'ourlet de la presse plieuse est un processus de pliage de tôle en deux étapes qui replie un bord sur lui-même pour créer un bord de sécurité lisse, améliorer la rigidité, masquer les bavures pointues ou préparer une pièce pour l'assemblage. Pour la plupart des pièces en acier, en aluminium et en acier inoxydable de faible épaisseur, la meilleure configuration est une presse plieuse CNC avec pré-cintrage à angle aigu, un outil d'aplatissement ou d'ourlage, une marge d'ourlet correcte et une vérification en première pièce des fissures, des marques et de l'épaisseur du bord final.
Qu’est-ce que l’ourlet de presse plieuse ?
L'ourlet de la presse plieuse est le processus consistant à plier un bord de tôle et à le presser presque à plat ou complètement à plat contre la pièce. L'ourlet peut supprimer un bord exposé, augmenter la rigidité locale, améliorer l'apparence ou créer un rebord plié pour les portes, les couvercles, les panneaux, les plateaux et les boîtiers.
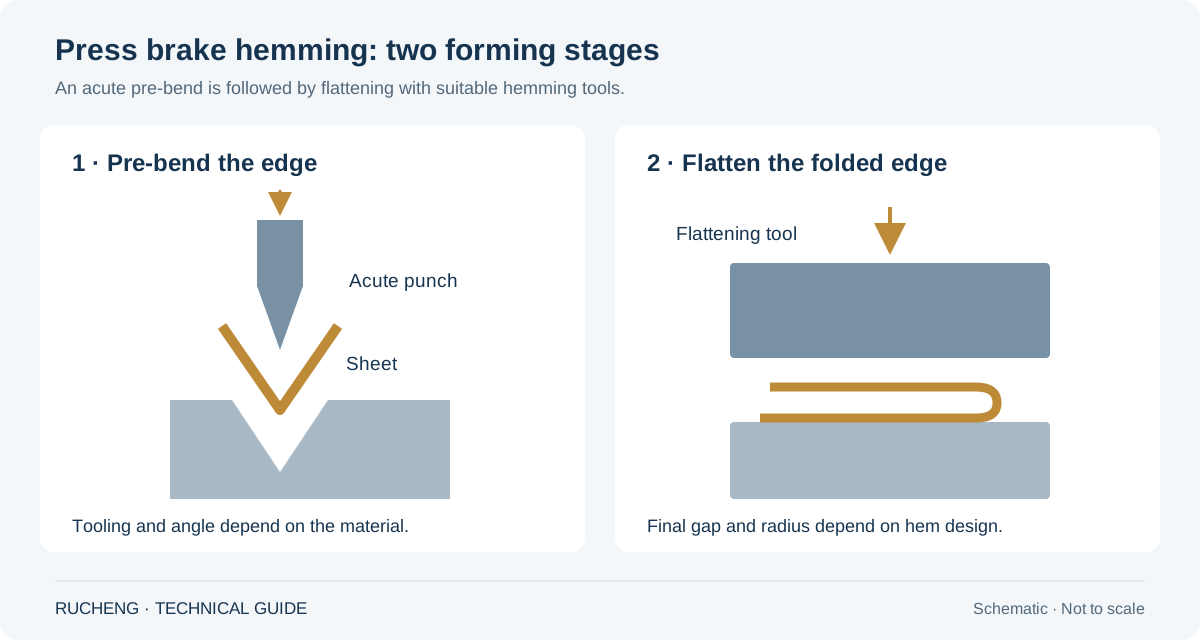
Un ourlet est différent d’une bride normale à 90 degrés. Dans une bride standard, le matériau reste ouvert selon un angle. En ourlet, le bord est replié vers la feuille. L'opération nécessite généralement deux coups : d'abord un pli aigu, généralement d'environ 25 à 35 degrés, puis un coup d'aplatissement avec une matrice d'ourlet ou un outil d'aplatissement.
Ourlet ouvert vs ourlet fermé vs ourlet en forme de larme
Le type d'ourlet approprié dépend de l'épaisseur du matériau, de la fonction de la pièce, de l'état de surface et du fait que le bord doit être complètement fermé. Les ourlets fermés semblent propres, mais ils ne constituent pas toujours le meilleur choix pour les matériaux plus épais ou sensibles aux fissures.
| Type d'ourlet | Forme | Meilleure utilisation | Point de surveillance |
|---|---|---|---|
| Ourlet ouvert | Bord plié avec un petit espace | Aluminium, inox, pièces peintes et matériaux sensibles aux fissures | L'écart doit être contrôlé pour que le bord semble toujours intentionnel |
| Ourlet fermé | Bord replié à plat contre la feuille | Couvercles, portes d'armoires, protections et matériaux à faible risque en acier doux | Risque plus élevé de fissures ou de marques de surface sur les matériaux durs |
| Ourlet en forme de goutte d'eau | Bord plié avec une boucle interne arrondie | Acier inoxydable, aluminium et pièces nécessitant un pli plus doux | Nécessite un rayon correct et une pression d’aplatissement constante |
| Corde ou bordure filaire | Ourlet formé autour d'un fil ou d'un insert rond | CVC, protections, bacs et bords renforcés | Nécessite un dégagement supplémentaire, un outillage spécial ou plusieurs opérations |
Le processus d'ourlet de la presse plieuse en deux étapes
La plupart des ourlets de presse plieuse sont réalisés en deux opérations. La première opération crée un pré-courbure aigu. La deuxième opération aplatit ce pré-pliage dans l'ourlet final. Certains outils d'ourlage spéciaux combinent les deux opérations dans une seule station d'outils, mais la physique reste la même : plier d'abord, aplatir ensuite.
- Confirmez la marge d'ourlet :ajoutez suffisamment de longueur à plat pour le pli, l'épaisseur du matériau, le rayon de courbure et l'état final du bord.
- Pré-plier le bord :utilisez un poinçon aigu et une matrice pour former le bord à environ 25 à 35 degrés, selon l'outillage et le matériau.
- Déplacez-vous vers la station d'ourlet :positionnez le bord pré-courbé sous un outil d’aplatissement ou une matrice d’ourlet.
- Aplatir avec une pression contrôlée :appuyez sur le bord jusqu'à l'état ouvert, fermé ou en forme de larme requis sans écraser la pièce.
- Inspectez la première pièce :vérifier la rectitude des bords, les fissures, les marques, l'épaisseur finale, la longueur de la bride et si la pièce s'adapte toujours à l'assemblage.
Règles de conception de l'ourlet : tolérance, rayon et taille minimale
Un bon ourlet commence dès le dessin. Si l'ourlet est trop court, le bord risque de glisser, de paraître irrégulier ou de ne pas s'aplatir. Si l'ourlet est trop serré pour le tissu, le pli extérieur peut se fissurer. Si l'ourlet est ajouté après que le motif plat ait déjà été publié, la taille de la pièce finie peut changer.
Un point de départ pratique consiste à faire en sorte que la longueur de l'ourlet soit au moins 4 fois supérieure à l'épaisseur du matériau pour une feuille fine, puis à l'ajuster en fonction du matériau, du rayon du nez de l'outil, de la finition et de la taille de la pièce. Pour l'acier inoxydable ou l'aluminium plus épais, utilisez un ourlet ouvert ou en forme de goutte d'eau au lieu de forcer un ourlet fermé à plat. Validez toujours le modèle plat sur la presse plieuse et l'outillage réels avant la production.
Quels matériaux peuvent être ourlés ?
L'acier doux est généralement le matériau le plus facile à ourler. L'aluminium et l'acier inoxydable peuvent également être ourlés, mais ils nécessitent plus d'attention aux fissures, à la direction du grain et aux marques de surface. Les tôles galvanisées ou pré-peintes peuvent présenter des dommages au revêtement si l'ourlet est trop serré ou si la surface de l'outil est rugueuse.
Plus le matériau est dur et plus la feuille est épaisse, plus la conception de l'ourlet doit être prudente. Pour l'acier doux de 0,8 à 1,5 mm, les ourlets fermés sont courants. Pour l'acier inoxydable ou l'aluminium dur de 2,0 mm, un ourlet ouvert ou une boucle plus grande peut être plus fiable qu'un bord entièrement fermé.
| Matériel | Adaptation de l'ourlet | Épaisseur commune | Conseils de configuration |
|---|---|---|---|
| Acier doux | Très bien | 0,8-2,0 mm | Les ourlets fermés sont courants ; vérifier la direction des bavures et les besoins en peinture |
| Acier inoxydable | Bon avec soin | 0,8-1,5 mm pour la plupart des ourlets cosmétiques | Utilisez des ourlets ouverts ou en forme de goutte, polissez les outils et protégez les visages visibles. |
| Aluminium | Cela dépend du grade et du tempérament | 0,8-2,0 mm | Évitez les ourlets fermés et coupants sur les états sensibles aux fissures. |
| Tôle galvanisée ou pré-peinte | Bon si la finition est protégée | 0,6-1,5 mm | Utilisez un outillage propre, un film et testez les fissures du revêtement. |
Outillage pour ourlet de presse plieuse
L'outillage d'ourlet peut être simple ou spécialisé. Pour les prototypes et les travaux à faible volume, un atelier peut pré-plier avec un poinçon aigu puis aplatir avec un outil d'aplatissement standard. Pour la production répétée, une matrice d'ourlet dédiée améliore la vitesse, la cohérence et le flux de travail de l'opérateur.
L'outil doit supporter la matière sans glisser ni marquer la pièce. Un outil d'aplatissement peut pousser le bord pré-courbé vers l'avant si la configuration est incorrecte, ce qui crée des ourlets inégaux et une manipulation dangereuse. L'outillage segmenté est utile pour les pièces en forme de boîte, et un poinçon cimeterre à col de cygne aide à dégager les brides de retour pendant l'ourlet, le formage de boîtes et le travail en profondeur. Un outillage sans marque est utile lorsque l'ourlet reste visible après la finition.
Meilleure configuration de presse plieuse pour les travaux d'ourlet
L'ourlet peut être effectué sur de nombreuses presses plieuses, mais le contrôle CNC est utile lorsque l'atelier exécute plusieurs longueurs d'ourlet, matériaux et commandes répétées. La machine doit avoir une hauteur d'ouverture, une course, un dégagement d'outillage et une fiabilité de butée arrière suffisants pour les opérations de pliage aigu et d'aplatissement.
| Besoin de production | Configuration recommandée | Pourquoi ça aide | Point de surveillance |
|---|---|---|---|
| Prototypes occasionnels | Presse plieuse NC ou CNC avec outillage aigu | Investissement réduit en outillage et configuration flexible | Les compétences des opérateurs sont importantes ; l’inspection de la première pièce est essentielle |
| Portes et couvercles d'armoires | Presse plieuse CNC avec matrice d'ourlet dédiée | Qualité de bord reproductible et temps de cycle plus rapide | Valider la marge d'ourlet avant d'imbriquer les blancs |
| Panneaux cosmétiques en acier inoxydable ou peints | Presse plieuse CNC avec outillage sans marque | Protège les visages visibles lors de l'aplatissement | Des outils propres et la manipulation des pièces sont obligatoires |
| Production d'enceintes à haute mixité | CNC Y1/Y2, butée arrière X/R et bibliothèque d'outils | Stocke les programmes d'ourlet et réduit les variations de configuration | Utiliser des noms de programmes et des enregistrements d'outils standard |
Applications courantes des bords de tôle ourlés
- Armoires électriques :bords de porte, couvercles amovibles et panneaux d'accès sécurisés pour l'opérateur.
- Équipements de cuisine et de restauration :plateaux, capots, protections et couvercles en acier inoxydable avec des bords finis plus sûrs.
- Pièces CVC :bords de conduits, couvercles et transitions qui nécessitent rigidité et manipulation sûre.
- Protections de machines :les bords pliés réduisent le risque de coupure et augmentent la rigidité du panneau.
- Ascenseur et panneaux architecturaux :les ourlets cosmétiques cachent les bords bruts et améliorent la rigidité.
- Meubles en métal :casiers, étagères, tiroirs et panneaux qui nécessitent des bords sûrs face à l'utilisateur.
Contrôles de qualité après ourlet
Un ourlet peut paraître acceptable à première vue mais néanmoins poser des problèmes d’assemblage. Un ourlet fermé trop épais peut gêner une charnière, un joint ou un panneau superposé. Un ourlet qui n’est pas droit peut créer un bord visible ondulé. Construisez l’inspection autour de la fonction finale de la pièce.
- Épaisseur de l'ourlet final :Vérifiez qu'il s'adapte aux pièces d'accouplement, aux charnières, aux clips et aux zones de joint.
- Rectitude des bords :vérifiez l'ondulation des ourlets longs après l'aplatissement.
- Fissures :inspecter le rayon extérieur, en particulier sur les tôles en acier inoxydable, en aluminium et pré-peintes.
- Repères d'outils :vérifiez les deux faces visibles et le bord aplati.
- Taille de la pièce :vérifiez que la marge d'ourlet n'a pas modifié les dimensions finies.
Consigner les deux étapes et définir la mesure du bord fini
Consignez séparément le prépliage et l'écrasement dans la fiche de réglage. Le catalogue WILA indique des capacités de charge distinctes pour le pliage et l'écrasement avec les outils combinés ; ne transposez pas la capacité d'une opération à l'autre. Notez le poinçon, la matrice, le porte-outil, la longueur chargée et le document applicable du fabricant. La capacité de l'outil ne permet pas de dépasser les limites du porte-outil ou de la machine, et une estimation de l'effort de pliage en l'air ne suffit pas à déterminer l'effort d'ourlage nécessaire.
Définissez la cote du plan avant d'évaluer l'essai : jeu intérieur, épaisseur totale du bord replié, longueur du retour et hauteur de la boucle désignent des caractéristiques différentes. Précisez le point de mesure et contrôlez la pièce déchargée selon la méthode convenue. Rattachez la nuance et l'état du matériau, l'épaisseur mesurée, le revêtement, la révision du flan, le résultat du prépliage et le contrôle final au même identifiant d'échantillon. Un ourlet non conforme peut ainsi être relié aux conditions des deux opérations.
Exemple géométrique uniquement : deux couches planes et parallèles de tôle de 1,0 mm, séparées par un jeu intérieur de 0,5 mm, présentent une épaisseur totale de 2,5 mm à cet endroit : h = 2t + g. Cette relation suppose une épaisseur de tôle inchangée et exclut les revêtements. Elle ne décrit pas la boucle courbe, ne prescrit pas un jeu d'outillage et ne détermine pas un réglage machine. Un jeu intérieur de 0,5 mm demandé au plan diffère donc d'une épaisseur totale de 0,5 mm.
La protection de surface ne garantit pas un ourlet sans marques. WILA avertit que l'ourlage peut marquer la pièce et endommager le film protecteur. Effectuez l'essai avec la finition réelle et examinez les deux faces, le pli et les éventuels dommages du revêtement selon un échantillon ou une exigence de plan convenus. Conservez l'échantillon accepté et les réglages utilisés ; réexaminez l'essai si le matériau, le revêtement, l'outillage ou la géométrie change. Un bord visuellement fermé ne confirme pas à lui seul la conformité dimensionnelle ou superficielle.
Notes de sécurité pour l'ourlet sur une presse plieuse
L'ourlet crée des risques supplémentaires de pincement et de manipulation car la pièce bouge à la fois pendant la courbure aiguë et la course d'aplatissement. Les opérateurs peuvent être tentés de tenir un bord étroit à proximité de l'outillage. Cela doit être contrôlé par une configuration appropriée de la butée arrière, des bras de support, des procédures de travail sûres et des dispositifs de protection.
Le guide des presses plieuses alimentées par l'OSHA met en évidence les dangers au point de fonctionnement, les dangers liés aux commandes au pied et les risques liés aux grandes pièces se déplaçant pendant le pliage. Pour l'ourlet, faites également attention aux bavures pointues avant la fermeture de l'ourlet, à la rotation soudaine de la pièce lors du pré-pliage et au placement de la main lors de l'aplatissement.
Références techniques utiles
Tôlerie.Meexplique les types courants de ourlets de tôle et note que l'aplatissement nécessite une attention particulière car la tôle inclinée peut bouger pendant la deuxième étape.Ourlet et coutureIl s'agit de processus de travail des métaux plus larges dans lesquels un bord de tôle est replié sur lui-même.
Pour la sécurité de l'opérateur, examinezGuide de protection des presses plieuses alimentées par l'OSHAavant de réaliser des travaux d'ourlage, notamment sur des panneaux longs ou des bords étroits.
Erreurs courantes d’ourlet de presse plieuse
- Essayer de fermer un ourlet sur un tissu qui devrait utiliser un ourlet ouvert ou en forme de goutte.
- Oublier de mettre à jour le motif plat pour la marge d'ourlet avant de couper les flans.
- Utiliser un outillage grossier sur des surfaces inoxydables, peintes ou visibles.
- Aplatir de manière trop agressive et écraser la pièce ou laisser de lourdes traces d'outils.
- Ignorer la vérification de la première pièce pour les fissures, l'épaisseur des bords et la taille finale de la pièce.
FAQ sur les ourlets de presse plieuse
Qu'est-ce que l'ourlet d'une presse plieuse ?
L'ourlet à la presse plieuse est un processus de formage de tôle dans lequel le bord est plié et pressé près de la tôle. Il crée un bord plus sûr, améliore la rigidité, masque les bavures et peut améliorer l'apparence des portes, couvercles, panneaux et boîtiers.
Quelle est la différence entre un ourlet ouvert et un ourlet fermé ?
Un ourlet ouvert laisse un petit espace entre le bord plié et la feuille principale, tandis qu'un ourlet fermé est aplati presque serré contre la feuille. Les ourlets ouverts sont plus sûrs pour les matériaux sensibles aux fissures, tandis que les ourlets fermés sont courants sur les pièces en acier doux qui nécessitent un bord fini propre.
Une presse plieuse standard peut-elle réaliser des ourlets ?
Oui. Une presse plieuse standard peut réaliser des ourlets si elle dispose d'un outillage à angle aigu approprié et d'un outil d'aplatissement ou d'ourlet. Des matrices d'ourlet dédiées améliorent la répétabilité et la vitesse des cycles de production.
Quelle marge d’ourlet est nécessaire ?
La marge d'ourlet dépend de l'épaisseur du matériau, du rayon, du type d'ourlet et de l'outillage. Un point de départ pratique pour les tôles fines est d'au moins 4 fois l'épaisseur du matériau, mais la tolérance finale doit être validée sur la machine et l'outillage réels.
Quels matériaux sont difficiles à ourler ?
L'aluminium dur trempé, l'acier inoxydable plus épais et les matériaux pré-peints peuvent être plus difficiles à ourler car ils peuvent se fissurer ou se marquer. Utilisez des rayons plus grands, des ourlets ouverts, des ourlets en forme de goutte ou des outils de protection lorsque le matériau ou la finition est sensible.
Quelles fonctionnalités de la presse plieuse aident à l’ourlet ?
Un contrôle CNC, des butées arrière précises, des bibliothèques d'outils, une hauteur ouverte suffisante, des outils segmentés et des outils d'ourlet sans marques sont tous utiles. Pour les travaux répétés sur les armoires, les couvercles et les panneaux, une presse plieuse hydraulique CNC avec un outil d'ourlet dédié est généralement la configuration la plus efficace.
Conclusion : L'ourlet est un petit détail de bord avec un grand impact sur la production
L'ourlet de la presse plieuse améliore la sécurité, la rigidité et l'apparence, mais il doit être conçu et produit selon un processus contrôlé. Les décisions clés sont le type d'ourlet, la limite de matériau, la tolérance d'ourlet, l'angle de pré-pliage, le choix de l'outillage, la pression d'aplatissement et l'inspection de la première pièce.
Si votre usine fabrique des armoires électriques, des couvercles en acier inoxydable, des pièces CVC, des protections de machines, des panneaux d'ascenseur ou des meubles métalliques, envoyez à Rucheng vos dessins, l'épaisseur du matériau et le volume de production. Nos ingénieurs peuvent vous recommander une presse plieuse CNC, un outillage d'ourlet et un flux de travail de configuration pour vos pièces.
Demander une recommandation d’ourlet de presse plieuseRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.