
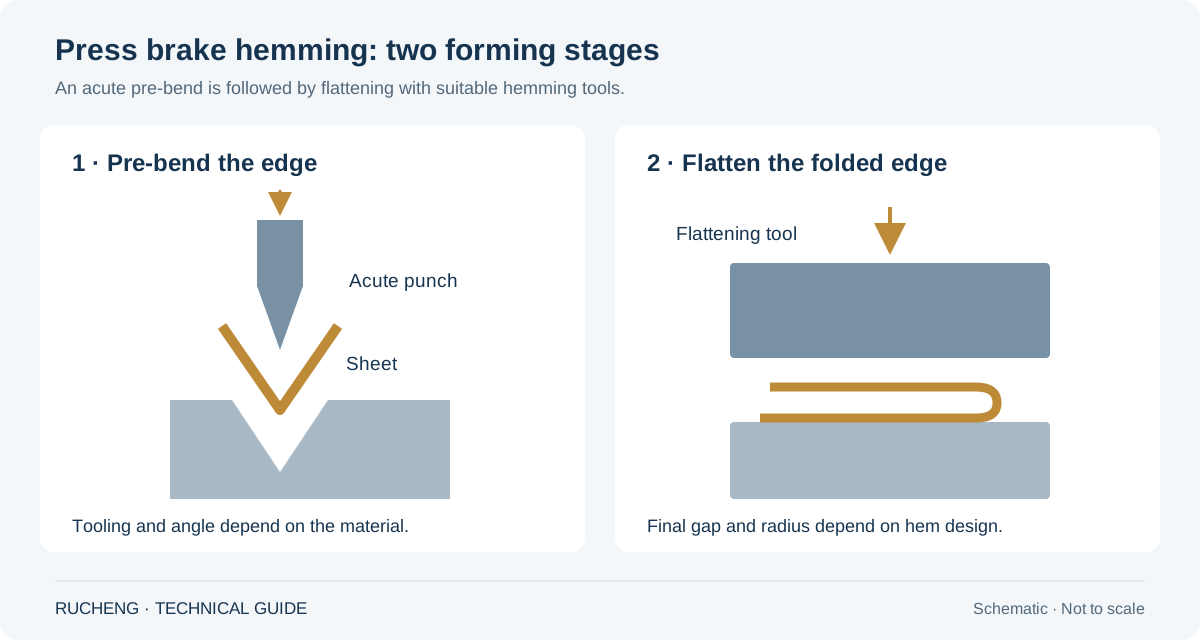
Beim Abkanten mit einer Abkantpresse handelt es sich um einen zweistufigen Blechbiegeprozess, bei dem eine Kante auf sich selbst zurückgefaltet wird, um eine glatte Sicherheitskante zu schaffen, die Steifigkeit zu verbessern, scharfe Grate zu verbergen oder ein Teil für die Montage vorzubereiten. Für die meisten dünnen Stahl-, Aluminium- und Edelstahlteile ist eine CNC-Abkantpresse mit spitzem Vorbiegen, einem Abflachungs- oder Falzwerkzeug, korrekter Saumzugabe und einer Prüfung des ersten Teils auf Risse, Markierungen und endgültige Kantendicke die beste Einrichtung.
Was ist Abkantpressen?
Beim Abkanten einer Abkantpresse wird eine Blechkante umgebogen und nahezu flach oder vollständig flach gegen das Teil gedrückt. Der Saum kann eine scharfe, freiliegende Kante entfernen, die lokale Steifigkeit erhöhen, das Erscheinungsbild verbessern oder eine gefaltete Lippe für Türen, Abdeckungen, Paneele, Tabletts und Gehäuse erzeugen.
Ein Saum unterscheidet sich von einem normalen 90-Grad-Flansch. Bei einem Standardflansch bleibt das Material schräg offen. Beim Säumen wird die Kante zum Blatt hin zurückgefaltet. Der Vorgang erfordert normalerweise zwei Schläge: zuerst eine scharfe Biegung, üblicherweise etwa 25–35 Grad, dann einen Abflachungshub mit einer Falzmatrize oder einem Abflachungswerkzeug.
Offener Saum vs. geschlossener Saum vs. Tropfensaum
Die richtige Saumart hängt von der Materialstärke, der Teilefunktion, der Oberflächenbeschaffenheit und davon ab, ob die Kante vollständig geschlossen sein muss. Geschlossene Säume sehen sauber aus, sind aber bei dickerem oder rissempfindlichem Material nicht immer die beste Wahl.
| Saumtyp | Form | Beste Verwendung | Beobachtungspunkt |
|---|---|---|---|
| Offener Saum | Gefaltete Kante mit kleiner Lücke | Aluminium, Edelstahl, lackierte Teile und rissempfindliche Materialien | Der Spalt muss kontrolliert werden, damit die Kante immer noch wie beabsichtigt aussieht |
| Geschlossener Saum | Kante flach gegen das Blatt gefaltet | Abdeckungen, Schranktüren, Schutzvorrichtungen und risikoarme Materialien aus Weichstahl | Höheres Risiko von Rissen oder Oberflächenmarkierungen auf hartem Material |
| Tropfenförmiger Saum | Gefaltete Kante mit abgerundeter Innenschlaufe | Edelstahl, Aluminium und Teile, die eine weichere Faltung benötigen | Erfordert den richtigen Radius und einen gleichmäßigen Abflachungsdruck |
| Seil oder Drahtkante | Saum um Draht oder Rundeinsatz geformt | HVAC, Schutzvorrichtungen, Behälter und verstärkte Kanten | Erfordert zusätzlichen Freiraum, Spezialwerkzeuge oder mehrere Arbeitsgänge |
Der zweistufige Abkantprozess an der Abkantpresse
Die meisten Abkantsäume werden in zwei Arbeitsgängen hergestellt. Die erste Operation erzeugt eine akute Vorbeugung. Der zweite Arbeitsgang glättet diese Vorbiegung zum endgültigen Saum. Einige spezielle Falzwerkzeuge kombinieren beide Vorgänge in einer Werkzeugstation, aber die Physik ist immer noch dieselbe: Zuerst biegen, dann abflachen.
- Saumzugabe bestätigen:Fügen Sie ausreichend flache Länge für die Falte, die Materialstärke, den Biegeradius und den endgültigen Kantenzustand hinzu.
- Kante vorbiegen:Verwenden Sie einen scharfen Stempel und eine Matrize, um die Kante je nach Werkzeug und Material auf etwa 25–35 Grad zu formen.
- Zur Säumstation fahren:Positionieren Sie die vorgebogene Kante unter einem Abflachungswerkzeug oder einer Falzmatrize.
- Mit kontrolliertem Druck glätten:Drücken Sie die Kante in den gewünschten offenen, geschlossenen oder tropfenförmigen Zustand, ohne das Teil zu zerdrücken.
- Untersuchen Sie das erste Stück:Überprüfen Sie Kantengeradheit, Risse, Markierungen, Enddicke, Flanschlänge und ob das Teil noch zur Baugruppe passt.
Regeln für die Saumgestaltung: Zulage, Radius und Mindestgröße
Ein guter Saum beginnt in der Zeichnung. Wenn der Saum zu kurz ist, kann es sein, dass die Kante verrutscht, uneben aussieht oder nicht flach wird. Wenn der Saum für das Material zu eng ist, kann es zu Rissen in der Außenbiegung kommen. Wenn der Saum hinzugefügt wird, nachdem das flache Muster bereits freigegeben wurde, kann sich die Größe des fertigen Teils verschieben.
Ein praktischer Ausgangspunkt besteht darin, die Saumlänge auf mindestens das 4-fache der Materialstärke für dünne Bleche einzustellen und dann Material, Schneidenradius, Oberfläche und Teilegröße anzupassen. Verwenden Sie für dickeres Edelstahl oder Aluminium einen offenen oder tropfenförmigen Saum, anstatt einen absolut flachen, geschlossenen Saum zu erzwingen. Überprüfen Sie vor der Produktion immer das flache Muster an der tatsächlichen Abkantpresse und dem Werkzeug.
Welche Materialien können gesäumt werden?
Weichstahl ist normalerweise das am einfachsten zu säumende Material. Aluminium und Edelstahl können ebenfalls gesäumt werden, allerdings muss dabei mehr auf Rissbildung, Faserrichtung und Oberflächenmarkierungen geachtet werden. Verzinktes oder vorlackiertes Blech kann Beschichtungsschäden aufweisen, wenn der Saum zu eng ist oder die Werkzeugoberfläche rau ist.
Je härter das Material und je dicker das Blech, desto vorsichtiger sollte die Saumgestaltung sein. Bei 0,8–1,5 mm Weichstahl sind geschlossene Säume üblich. Bei 2,0 mm starkem Edelstahl oder Hartaluminium kann ein offener Saum oder eine größere Schlaufe zuverlässiger sein als eine vollständig geschlossene Kante.
| Werkstoff | Saumeignung | Gemeinsame Dicke | Einrichtungshinweise |
|---|---|---|---|
| Weicher Stahl | Sehr gut | 0,8–2,0 mm | Geschlossene Säume sind üblich; Überprüfen Sie die Gratrichtung und den Farbbedarf |
| Edelstahl | Gut mit Sorgfalt | 0,8–1,5 mm für die meisten kosmetischen Säume | Verwenden Sie offene oder tropfenförmige Säume, polieren Sie Werkzeuge und schützen Sie sichtbare Flächen |
| Aluminium | Hängt von der Sorte und dem Temperament ab | 0,8–2,0 mm | Vermeiden Sie scharfe, geschlossene Säume an rissempfindlichen Stellen |
| Verzinktes oder vorlackiertes Blech | Gut, wenn die Oberfläche geschützt ist | 0,6-1,5 mm | Verwenden Sie saubere Werkzeuge, filmen Sie und prüfen Sie, ob die Beschichtung Risse aufweist |
Werkzeuge zum Abkanten von Abkantpressen
Falzwerkzeuge können einfach oder speziell sein. Für Prototypen und Kleinserienarbeiten kann eine Werkstatt das Vorbiegen mit einem scharfen Stempel und das anschließende Abflachen mit einem Standard-Abflachungswerkzeug durchführen. Für die Wiederholungsproduktion verbessert eine spezielle Falzmatrize die Geschwindigkeit, Konsistenz und den Arbeitsablauf des Bedieners.
Das Werkzeug muss das Material tragen, ohne zu verrutschen oder das Teil zu markieren. Ein Abflachungswerkzeug kann bei falscher Einstellung die vorgebogene Kante nach vorne drücken, was zu ungleichmäßigen Säumen und unsicherer Handhabung führt. Segmentierte Werkzeuge sind nützlich für kastenförmige Teile, und ein Schwanenhals-Säbelstanzer hilft dabei, Rückflansche beim Falzen, Kastenformen und Tiefkanalarbeiten freizumachen. Markierungsfreie Werkzeuge sind nützlich, wenn der Saum nach der Fertigstellung sichtbar bleibt.
Beste Konfiguration der Abkantpresse für Falzarbeiten
Das Säumen kann auf vielen Abkantpressen durchgeführt werden, aber die CNC-Steuerung hilft, wenn in der Werkstatt mehrere Saumlängen, Materialien und Nachbestellungen verarbeitet werden. Die Maschine sollte über eine ausreichende Öffnungshöhe, einen ausreichenden Hub, einen ausreichenden Werkzeugspielraum und eine ausreichende Zuverlässigkeit des Hinteranschlags sowohl für die scharfe Biegung als auch für den Abflachungsvorgang verfügen.
| Produktionsbedarf | Empfohlene Konfiguration | Warum es hilft | Beobachtungspunkt |
|---|---|---|---|
| Gelegentliche Prototypen | NC- oder CNC-Abkantpresse mit scharfer Werkzeugbestückung | Geringere Werkzeuginvestitionen und flexible Einrichtung | Die Fähigkeiten des Bedieners sind wichtig; Eine Erstprüfung ist unerlässlich |
| Schranktüren und Abdeckungen | CNC-Abkantpresse mit spezieller Falzmatrize | Wiederholbare Kantenqualität und schnellere Zykluszeit | Überprüfen Sie die Saumzugabe, bevor Sie Zuschnitte verschachteln |
| Rostfreie oder lackierte Kosmetikplatten | CNC-Abkantpresse mit abdruckfreier Werkzeugbestückung | Schützt sichtbare Flächen beim Glätten | Saubere Werkzeuge und saubere Teilehandhabung sind Pflicht |
| Produktion von High-Mix-Gehäusen | Y1/Y2 CNC, X/R-Hinteranschlag und Werkzeugbibliothek | Speichert Saumprogramme und reduziert Setup-Variationen | Verwenden Sie Standardprogrammnamen und Werkzeugdatensätze |
Häufige Anwendungen für gesäumte Blechkanten
- Schaltschränke:Türkanten, abnehmbare Abdeckungen und bedienersichere Zugangsklappen.
- Küchen- und Lebensmittelausstattung:Tabletts, Hauben, Schutzvorrichtungen und Edelstahlabdeckungen mit sichereren Kanten.
- HVAC-Teile:Kanalkanten, Abdeckungen und Übergänge, die Steifigkeit und sichere Handhabung erfordern.
- Maschinenschutz:Gefaltete Kanten reduzieren das Schnittrisiko und erhöhen die Plattensteifigkeit.
- Aufzug und Architekturpaneele:Kosmetische Säume verbergen rohe Kanten und verbessern die Steifigkeit.
- Metallmöbel:Schließfächer, Regale, Schubladen und Paneele, die sichere, dem Benutzer zugewandte Kanten benötigen.
Qualitätskontrollen nach dem Säumen
Ein Saum kann auf den ersten Blick akzeptabel aussehen, aber dennoch Montageprobleme verursachen. Ein zu dicker geschlossener Saum kann ein Scharnier, eine Dichtung oder eine überlappende Platte beeinträchtigen. Ein nicht gerader Saum kann zu einer welligen sichtbaren Kante führen. Bauen Sie eine Inspektion rund um die endgültige Funktion des Teils auf.
- Endgültige Saumstärke:Stellen Sie sicher, dass es zu den passenden Teilen, Scharnieren, Clips und Dichtungsbereichen passt.
- Kantengeradheit:Überprüfen Sie lange Säume nach dem Glätten auf Welligkeit.
- Risse:Überprüfen Sie den Außenradius, insbesondere bei Edelstahl-, Aluminium- und vorlackierten Blechen.
- Werkzeugmarken:Überprüfen Sie beide sichtbaren Flächen und die abgeflachte Kante.
- Teilegröße:Stellen Sie sicher, dass die Saumzugabe die Endmaße nicht verschoben hat.
Beide Arbeitsgänge dokumentieren und die Messung der fertigen Kante festlegen
Vorbiegen und Flachdrücken sind im Einrichtprotokoll getrennt zu erfassen. Der WILA-Katalog nennt für Kombinationswerkzeuge unterschiedliche Belastungsgrenzen beim Biegen und Flachdrücken; übertragen Sie den Wert nicht von einem Arbeitsgang auf den anderen. Dokumentieren Sie Stempel, Matrize, Werkzeughalter, belastete Länge und die zugehörige Herstellerunterlage. Die Werkzeugbelastbarkeit hebt die Grenzen von Halter oder Maschine nicht auf. Eine Schätzung der Luftbiegekraft allein bestimmt nicht die erforderliche Falzkraft.
Klären Sie vor der Bewertung des Versuchs das Zeichnungsmaß: Innenspalt, Gesamtdicke der gefalzten Kante, Rückschenkellänge und Schlaufenhöhe beschreiben unterschiedliche Merkmale. Legen Sie den Messort fest und prüfen Sie das entlastete Teil mit dem vereinbarten Verfahren. Ordnen Sie Werkstoffsorte und Zustand, gemessene Blechdicke, Beschichtung, Zuschnittrevision, Vorbiegeergebnis und Endprüfung derselben Probenkennung zu. So lässt sich ein fehlerhafter Falz auf die Bedingungen beider Arbeitsgänge zurückführen.
Nur ein Geometriebeispiel: Zwei ebene, parallele Lagen aus 1,0 mm dickem Blech mit einem Innenspalt von 0,5 mm ergeben dort eine Gesamtdicke von 2,5 mm: h = 2t + g. Dabei wird eine unveränderte Blechdicke ohne Beschichtungen angenommen. Die Beziehung beschreibt nicht die gekrümmte Schlaufe, schreibt keinen Werkzeugspalt vor und bestimmt keine Maschineneinstellung. Ein Zeichnungsmaß von 0,5 mm Innenspalt ist daher etwas anderes als 0,5 mm Gesamtdicke.
Oberflächenschutz garantiert keinen abdruckfreien Falz. WILA weist darauf hin, dass das Falzen Abdrücke am Werkstück hinterlassen und Schutzfolie beschädigen kann. Erproben Sie die tatsächliche Oberfläche und prüfen Sie beide Seiten, die Faltung und Beschichtungsschäden anhand eines vereinbarten Musters oder einer Zeichnungsvorgabe. Bewahren Sie das freigegebene Muster und die verwendeten Einstellungen auf; überprüfen Sie den Versuch bei Änderungen an Werkstoff, Beschichtung, Werkzeugen oder Bauteilgeometrie. Eine sichtbar geschlossene Kante bestätigt allein weder Maß- noch Oberflächenkonformität.
Sicherheitshinweise zum Falzen an einer Abkantpresse
Beim Falzen entstehen zusätzliche Quetsch- und Handhabungsrisiken, da sich das Teil sowohl während der scharfen Biegung als auch beim Abflachen bewegt. Bediener könnten versucht sein, eine schmale Kante nahe an das Werkzeug zu halten. Dies sollte durch die richtige Einstellung des Hinteranschlags, Stützarme, sichere Arbeitsverfahren und Schutzvorrichtungen kontrolliert werden.
Die OSHA-Anleitung für angetriebene Abkantpressen weist auf Gefahren am Einsatzort, Gefahren durch die Fußsteuerung und Risiken hin, die durch große Werkstücke entstehen, die sich während des Biegens bewegen. Achten Sie beim Säumen auch auf scharfe Grate, bevor der Saum geschlossen wird, auf eine plötzliche Drehung des Teils beim Vorbiegen und auf die Platzierung der Hand beim Abflachen.
Nützliche technische Referenzen
SheetMetal.Meerklärt gängige Blechfalzarten und weist darauf hin, dass das Abflachen besondere Aufmerksamkeit erfordert, da sich das abgewinkelte Blech im zweiten Schritt bewegen kann.Säumen und Nähensind umfassendere Metallbearbeitungsprozesse, bei denen eine Blechkante auf sich selbst gefaltet wird.
Zur Sicherheit des Bedieners überprüfenOSHA-Anleitung zum Schutz von Abkantpressenvor dem Einrichten von Falzarbeiten, insbesondere an langen Paneelen oder schmalen Kanten.
Häufige Fehler beim Falzen von Abkantpressen
- Versuchen Sie, einen Saum an einem Material zu schließen, das einen offenen oder tropfenförmigen Saum verwenden sollte.
- Vergessen Sie, das flache Muster vor dem Zuschneiden von Zuschnitten hinsichtlich der Saumzugabe zu aktualisieren.
- Verwendung grober Werkzeuge auf rostfreien, lackierten oder sichtbaren Oberflächen.
- Zu aggressives Abflachen führt zum Zerdrücken des Teils oder zum Hinterlassen starker Werkzeugspuren.
- Überspringen Sie die Prüfung des ersten Teils auf Risse, Kantendicke und endgültige Teilgröße.
Häufig gestellte Fragen zum Falzen von Abkantpressen
Was ist das Säumen einer Abkantpresse?
Beim Falzen mit der Abkantpresse handelt es sich um einen Blechumformvorgang, bei dem die Kante umgebogen und dicht an das Blech gedrückt wird. Es sorgt für eine sicherere Kante, verbessert die Steifigkeit, verbirgt Grate und kann das Erscheinungsbild von Türen, Abdeckungen, Paneelen und Gehäusen verbessern.
Was ist der Unterschied zwischen einem offenen Saum und einem geschlossenen Saum?
Ein offener Saum hinterlässt einen kleinen Spalt zwischen der gefalteten Kante und der Hauptschot, während ein geschlossener Saum fast eng an der Schot anliegt. Offene Säume sind bei rissempfindlichen Materialien sicherer, während geschlossene Säume bei Baustahlteilen üblich sind, die eine saubere Kante benötigen.
Kann eine Standard-Abkantpresse Säume herstellen?
Ja. Eine Standard-Abkantpresse kann Säume herstellen, wenn sie über geeignete Spitzwinkelwerkzeuge und ein Abflachungs- oder Säumwerkzeug verfügt. Spezielle Falzwerkzeuge verbessern die Wiederholgenauigkeit und Geschwindigkeit bei Produktionsläufen.
Wie viel Saumzugabe wird benötigt?
Die Saumzugabe hängt von Materialstärke, Radius, Saumtyp und Werkzeug ab. Ein praktischer Ausgangspunkt für dünne Bleche ist mindestens das 4-fache der Materialstärke, die endgültige Toleranz sollte jedoch an der tatsächlichen Maschine und dem Werkzeug validiert werden.
Welche Materialien sind schwer zu säumen?
Hartes Aluminium, dickerer Edelstahl und vorlackierte Materialien können schwieriger zu säumen sein, da sie reißen oder Spuren hinterlassen können. Verwenden Sie größere Radien, offene Säume, Tropfensäume oder Schutzwerkzeuge, wenn das Material oder die Verarbeitung empfindlich ist.
Welche Funktionen der Abkantpresse helfen beim Säumen?
CNC-Steuerung, genaue Hinteranschläge, Werkzeugbibliotheken, ausreichend offene Höhe, segmentierte Werkzeuge und abdruckfreie Falzwerkzeuge helfen dabei. Für wiederholte Arbeiten an Schränken, Abdeckungen und Paneelen ist eine hydraulische CNC-Abkantpresse mit speziellen Falzwerkzeugen normalerweise die effizienteste Einrichtung.
Fazit: Säumen ist ein kleines Kantendetail mit großer Auswirkung auf die Produktion
Das Falzen von Abkantpressen verbessert die Sicherheit, Steifigkeit und das Erscheinungsbild, muss jedoch als kontrollierter Prozess konzipiert und hergestellt werden. Die wichtigsten Entscheidungen sind Saumtyp, Materialbegrenzung, Saumzugabe, Vorbiegewinkel, Werkzeugauswahl, Abflachungsdruck und Erststückprüfung.
Wenn Ihre Fabrik Schaltschränke, Edelstahlabdeckungen, HVAC-Teile, Maschinenschutzvorrichtungen, Aufzugsverkleidungen oder Metallmöbel herstellt, senden Sie Rucheng Ihre Zeichnungen, Materialstärke und Produktionsmenge. Unsere Ingenieure können Ihnen eine CNC-Abkantpresse, Falzwerkzeuge und Einrichtungsabläufe für Ihre Teile empfehlen.
Fordern Sie eine Empfehlung zum Falzen von Abkantpressen anAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.