
Prüfen Sie beim Abkanten von Edelstahl die tatsächliche Werkstoffsorte, den Lieferzustand, die Dicke, die Werkzeugtragfähigkeit und die geforderte Oberfläche gemeinsam. Dokumentieren Sie Walzrichtung und optische Oberflächenrichtung getrennt und kennzeichnen Sie jede Biegelinie in der Abwicklung. Vereinbaren Sie repräsentative Versuche und die Abnahme des Fertigteils, bevor Sie sich auf eine frühere Einrichtung oder eine allgemeine Regel stützen.
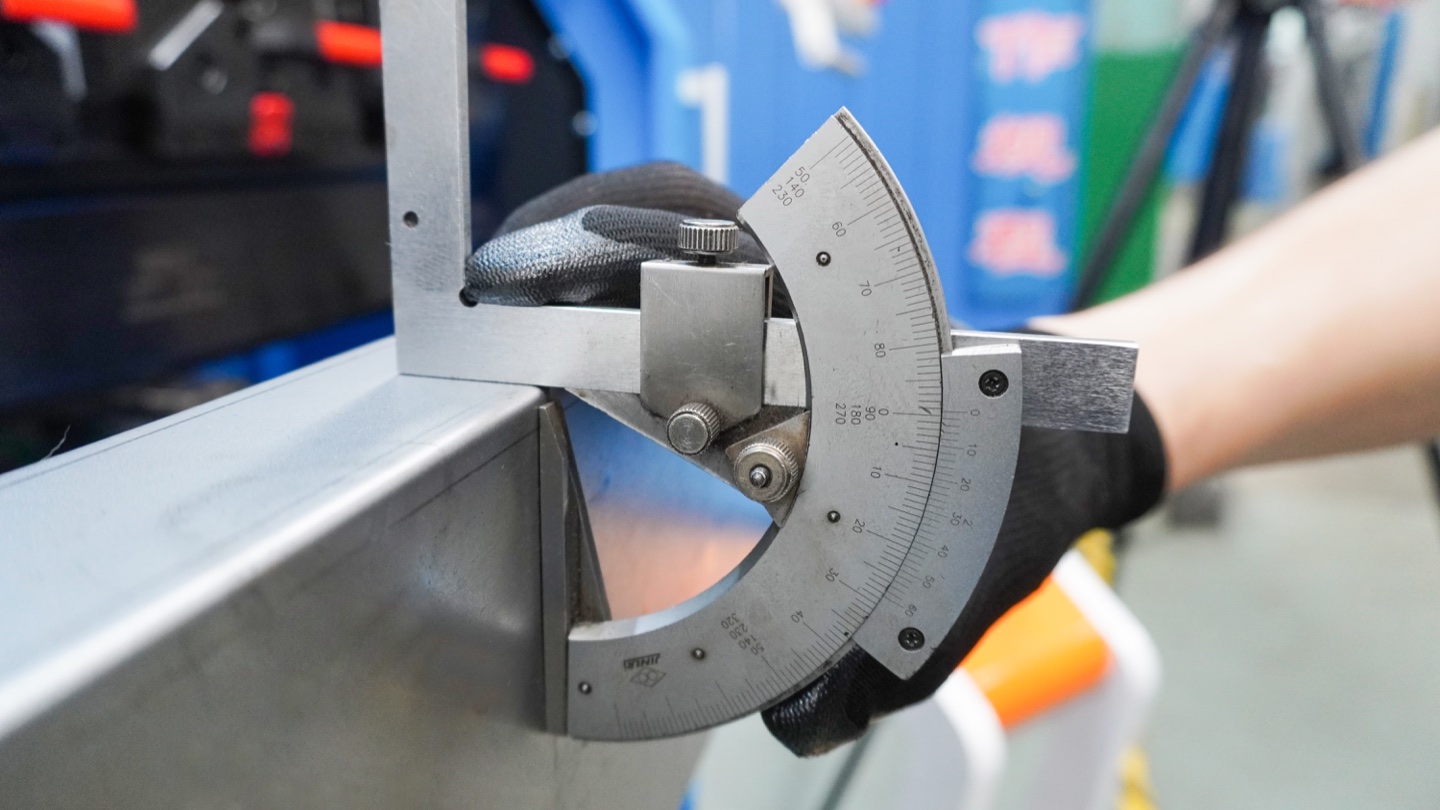
Was ist das Biegen einer Edelstahl-Abkantpresse?
Beim Biegen von Edelstahl-Abkantpressen werden rostfreie Bleche oder Platten zwischen einem oberen Stempel und einem unteren Gesenk geformt, um Flansche, Kanäle, Kästen, Platten, Abdeckungen, Wannen, Halterungen und Gerätegehäuse herzustellen. Der Prozess ähnelt dem Biegen von Baustahl, Edelstahl weist jedoch eine höhere Streckgrenze, eine stärkere Kaltverfestigung, eine stärkere Rückfederung und eine Oberflächenbeschaffenheit auf, die leichter zu beschädigen ist.
Eine Abkantpresse eignet sich für Edelstahlteile, die in Geräten zur Lebensmittelverarbeitung, Großküchen, medizinischen Schränken, Aufzugstafeln, Labormöbeln, Elektrogehäusen, Architekturverkleidungen, Schiffsteilen und chemischen Geräten verwendet werden. Der Schlüssel liegt nicht nur in der Auswahl einer ausreichenden Tonnage. Das Werk muss den Biegeradius, die Faserrichtung, den Werkzeugzustand, die Hinteranschlagreferenzen und die schützende Handhabung vom Schneiden bis zum Verpacken kontrollieren.
Kurze Antwort: Wie sollte man Edelstahl auf einer Abkantpresse biegen?
Beginnen Sie mit der Zeichnung und der Materialqualität. Bestätigen Sie, ob das Blech aus 304, 316, 430 oder Duplex-Edelstahl besteht, und überprüfen Sie dann Dicke, sichtbare Oberfläche, Faserrichtung, erforderlichen Innenradius, Flanschlänge und Biegetoleranz. Edelstahl erfordert in der Regel eine höhere Tonnage und eine stärkere Überbiegung als Baustahl. Kopieren Sie daher Baustahlprogramme nicht ohne Tests.
Für gewöhnliche 1,0–3,0 mm dicke Edelstahlbleche ist das Luftbiegen auf einer CNC-Abkantpresse normalerweise die flexibelste Methode. Verwenden Sie polierte Stempel, saubere V-Matrizen, Schutzfolien oder Urethanwerkzeuge, wenn die Oberfläche sichtbar ist, und führen Sie für jede Materialcharge eine gemessene Rückfederungstabelle. Bei engen Toleranzen oder langen Teilen kann die CNC-Bombierung und Winkelkorrektur den Ausschuss beim ersten Stück reduzieren.
Warum sich Edelstahl anders biegt als Baustahl
Die British Stainless Steel Association weist darauf hin, dass bei der Umformung von Edelstahl das Kaltumform-, Biege- und Rückfederungsverhalten berücksichtigt werden muss. In den Fertigungsrichtlinien des Nickel Institute wird auch hervorgehoben, dass austenitische Edelstähle eine gute Formbarkeit aufweisen, ihre Kaltverfestigung und Rückfederung jedoch eine ordnungsgemäße Prozesskontrolle erfordern. In der Praxis bedeutet dies, dass ein rostfreies Teil möglicherweise eine andere Matrizenöffnung, einen anderen Stempelwinkel und eine andere Biegezugabe benötigt als ein ähnliches Teil aus Weichstahl.
Drei Eigenschaften verursachen die meisten Probleme in der Werkstatt. Erstens hat Edelstahl eine höhere Festigkeit, sodass bei gleicher Dicke normalerweise eine höhere Umformkraft erforderlich ist. Zweitens erholt sich das Material elastisch, nachdem der Stempel freigegeben wurde, sodass sich der endgültige Winkel weiter öffnet. Drittens zeigen polierte, gebürstete oder Nr. 4-Oberflächen schnell Stempelspuren, sodass Bediener eine saubere Handhabung und einen Oberflächenschutz benötigen.
| Materialfaktor | Auswirkung auf das Biegen | Typisches Ladenproblem | Praktische Antwort |
|---|---|---|---|
| Höhere Streckgrenze | Benötigt bei gleicher Dicke mehr Kraft als Baustahl | Maschinenüberlastung, Winkelabweichung oder Werkzeugverschleiß | Berechnen Sie die Tonnage mit dem Edelstahlfaktor und fügen Sie eine Sicherheitsmarge hinzu |
| Rückfederung | Der Endwinkel öffnet sich, nachdem der Druck nachgelassen wurde | Eine programmierte 90-Grad-Biegung wird zu 91-93 Grad | Überbiegen, CNC-Winkelkorrektur verwenden und Chargendaten aufzeichnen |
| Kaltverfestigung | Bei der Verformung verfestigt sich das Material | Rissbildung bei engen Radien oder wiederholtem Biegen | Verwenden Sie einen geeigneten Innenradius und vermeiden Sie unnötiges Nachbiegen |
| Oberflächenempfindlichkeit | Gebürstete und polierte Flächen hinterlassen leicht Spuren | Kratzer, Stanzlinien und Beschichtungsfehler | Verwenden Sie saubere Werkzeuge, Folien, Urethan-Matrizen oder abdruckfreie Werkzeuge |
Faserrichtung und Biegeradius
Dokumentieren Sie nachgewiesene Walzrichtung und geforderte optische Bearbeitungsrichtung getrennt. Kennzeichnen Sie jeden Biegeverlauf in der Abwicklung und lassen Sie Empfehlungen für Sorte, Lieferzustand und Dicke bestätigen. Eine gebürstete Oberfläche belegt allein weder Walzrichtung noch zulässigen Radius. Erhalten Sie die Rückverfolgbarkeit bei Schnitt- und Schachtelungsänderungen.
Prüfen Sie den geforderten Innenradius anhand der Empfehlungen für den gelieferten Werkstoff und das vorgesehene Werkzeug. Stempelradius und fertiger Innenradius sind unterschiedliche Größen; dokumentieren Sie beide, soweit vorgegeben. Prüfen Sie senkrecht zueinander liegende Biegelinien einzeln. Übertragen Sie ein akzeptiertes Ergebnis nicht ungeprüft auf einen anderen Werkstoffzustand oder eine neue Schachtelungsrichtung.
Outokumpu beschreibt sortenabhängige Rückfederung und getrennte Walz- und Oberflächenprozesse. Das Zeichnungsprotokoll hält diese Anforderungen auseinander.
Outokumpu – Formen · Outokumpu – Produktion und Endbearbeitung
Überprüfung der Zeichnung und Verschachtelung in Rollrichtung
Tonnage: Wie viel Kraft braucht Edelstahl?
Bei rostfreiem Stahl ist bei ähnlicher Dicke und Matrizenöffnung häufig etwa das 1,5-fache der Biegekraft erforderlich wie bei unlegiertem Stahl. Dies ist eine praktische Schätzregel und kein Ersatz für eine tatsächliche Mengenberechnung. Die tatsächliche Kraft hängt von der Zugfestigkeit, der Dicke, der Biegelänge, der Öffnung der V-Matrize und der Biegemethode ab.
Verwenden Sie einen Tonnagerechner oder eine Mengentabelle, bevor Sie einen Auftrag annehmen. Wenn die erforderliche Kraft nahe an der Maschinengrenze liegt, vergrößern Sie die Öffnung der V-Matrize, reduzieren Sie die Biegelänge pro Schlag, wählen Sie eine Maschine mit höherer Tonnage oder prüfen Sie, ob eine Bodenbearbeitung erforderlich ist. Überprüfen Sie bei Edelstahlbögen über die gesamte Länge auch die Balligkeit, da sich die Mitte der Biegung öffnen kann, wenn sich die Maschine unter Last durchbiegt.
Auswahl von Werkzeugen und V-Matrizen für Edelstahl
Beim Luftbiegen von Edelstahlblechen beginnen viele Betriebe mit einer V-Matrizenöffnung von etwa dem 8- bis 10-fachen der Materialstärke. Eine größere V-Öffnung verringert die Tonnage und Werkzeugmarkierung, erhöht aber die minimale Flanschlänge und den Innenradius. Eine kleinere V-Öffnung unterstützt kurze Flansche, erhöht jedoch die Tonnage und das Markierungsrisiko. Dieser Kompromiss sollte anhand der tatsächlichen Zeichnung und nicht anhand einer festen Regel entschieden werden.
Der Werkzeugzustand ist wichtig. Schmutzige, abgebrochene oder raue Matrizen können den Edelstahl sofort zerkratzen. Verwenden Sie bei Bedarf polierte Werkzeuge für kosmetische Teile, Radius- oder Bogenformen , Schwanenhalsstanzen für Rückflansche und segmentierte Werkzeuge für Kastenteile. Wenn das Teil eine sichtbare gebürstete Oberfläche hat, schützen Sie diese und vermeiden Sie es, sie über die Matrize zu schieben.

So verhindern Sie Kratzer, Stanzspuren und Folienschäden
Oberflächenfehler sind einer der größten Unterschiede zwischen Edelstahl- und gewöhnlichem Kohlenstoffstahl. Ein Weichstahlteil kann später lackiert werden, aber bei einer gebürsteten Edelstahlabdeckung oder einem lebensmittelechten Tablett bleibt der Biegebereich oft sichtbar. Eine kleine Matrizenfuge kann nach dem Polieren oder Einbau zu einem Ausschussteil werden.
Verwenden Sie Schutzfolie, wenn der Formradius dies zulässt, achten Sie jedoch darauf, dass die Folie in der Biegung keine Falten wirft. Urethan-Pads oder abdruckfreie Matrizen können auf vorpolierten Edelstahl- und anderen bearbeiteten Oberflächen hilfreich sein. Bediener sollten die Matrizenschulter, die Stanznase und die Stützarme vor der Produktion reinigen und dann die fertigen Teile mit Papier oder weichen Abstandshaltern trennen.
Rückfederungskontrolle: Programmieren, testen und aufzeichnen
Springback ist keine einmalige Zahl. Sie ändert sich je nach Materialqualität, Spulencharge, Dickentoleranz, Faserrichtung, Innenradius, V-Matrizenöffnung und Biegewinkel. Ein guter Arbeitsablauf zum Biegen von Edelstahl behandelt das erste Stück als gemessenen Einrichtungsprozess, anstatt anhand eines Programms für Weichstahl zu raten.
Notieren Sie den programmierten Winkel, den tatsächlichen Winkel und die Korrektur für jede gängige Edelstahlsorte und -dicke. Bewahren Sie beispielsweise Werkstattdaten für 1,5 mm 304, 2,0 mm 304, 2,0 mm 316 und 3,0 mm 304 auf. Wenn die Werkstatt eine Delem-, Cybelec- oder ESA-CNC-Steuerung verwendet, speichern Sie die Korrektur in der Werkzeug- und Materialbibliothek, damit der nächste Auftrag näher am Zielwinkel beginnt.
Beste Abkantpressenkonfiguration für Edelstahlarbeiten
Eine einfache Abkantpresse kann Edelstahl biegen, eine hochwertige Edelstahlproduktion profitiert jedoch von einer besseren Kontrolle. Je ästhetischer, dünner, komplexer oder länger die Arbeit wird, desto mehr Nutzen ziehen Sie aus der CNC-Steuerung, wiederholbaren Hinteranschlägen, Bombierungen und sauberen Werkzeugsystemen.
| Produktionsszenario | Empfohlenes Setup | Warum es hilft | Beobachtungspunkt |
|---|---|---|---|
| Kleine Edelstahlklammern | Hydraulische NC- oder CNC-Abkantpresse | Mäßiger Kraftaufwand und einfache Programme | Validieren Sie die Grenzwerte für Rückfederung und kurze Flansche |
| Küchen- und Lebensmittelausrüstung | CNC-Abkantpresse mit abdruckfreier Werkzeugbestückung | Schützt sichtbare und sanitäre Oberflächen | Saubere Handhabung und Filmkontrolle sind unerlässlich |
| Aufzug und Architekturpaneele | CNC-Abkantpresse mit Bombierung und Stützarmen | Verbessert die Konsistenz des langen Biegewinkels | Planen Sie die Handhabung für lange Kosmetikplatten ein |
| Gehäuse aus hochwertigem Edelstahl | Y1/Y2 CNC, X/R/Z-Hinteranschlag, Werkzeugbibliothek | Reduziert Rüstzeit und Bedienervariationen | Erfordert Standardprogrammnamen und Werkzeugdaten |
Schritt-für-Schritt-Workflow zum Biegen von Edelstahl
- Überprüfen Sie die Zeichnung:Bestätigen Sie Qualität, Dicke, Oberflächenrichtung, sichtbare Seite, Innenradius, Flanschlänge und Toleranz.
- Planen Sie die Abwicklung: Bestätigen Sie die anwendbare Biegezugabe und kennzeichnen Sie die dokumentierte Walzrichtung getrennt von der geforderten Oberflächenrichtung im Verschachtelungsnachweis.
- Werkzeug auswählen:Wählen Sie Stempel, V-Matrizenöffnung, Radius, Werkzeughöhe und Abstand für jede Biegung.
- Oberfläche schützen:Entscheiden Sie, ob Sie Folie, Urethan, saubere Stahlmatrizen oder abdruckfreie Werkzeuge verwenden möchten.
- Tonnage berechnen:Überprüfen Sie die Edelstahlkraft, die Biegelänge, die Maschinenkapazität und den Bombierungsbedarf.
- Führen Sie das erste Stück aus:Messen Sie Winkel, Flansch, Radius, Oberflächenmarkierungen und Rückfederung vor der Serienproduktion.
- Korrekturen aufzeichnen:Speichern Sie Winkelkorrekturen, Materialchargennotizen und Werkzeugauswahl für Nachbestellungen.
Käufer-Checkliste: Bestellung einer Abkantpresse für Edelstahl
- Welche Edelstahlsorten und -stärken werden Sie jede Woche biegen: 304, 316, 430 oder Duplex?
- Was ist die längste reguläre Biegung und wie oft ist sie in voller Länge?
- Sind die Teile kosmetisch, lebensmittelecht, architektonisch, in Baugruppen versteckt oder nachträglich lackiert?
- Benötigen Sie abdruckfreie Werkzeuge, Urethan-Matrizen, polierte Werkzeuge oder die Handhabung von Schutzfolien?
- Unterstützt der Controller Materialbibliotheken, Winkelkorrektur und wiederholbare Programmspeicherung?
- Ist die CNC-Bombierung für lange Edelstahlbögen inbegriffen?
- Werden für große polierte Platten Stützarme, Vorderanschläge oder Blechfolger benötigt?
- Kann der Lieferant die Tonnage anhand Ihrer tatsächlichen Zeichnungen und V-Matrizenöffnungen berechnen?
Nützliche technische Referenzen
DerBritischer Edelstahlverbandpflegt Fachartikel zum Thema Kaltumformung, Biegen und Rückfederung. DerHerstellungsrichtlinien des Nickel Institutesind auch nützlich, um das Umformverhalten von austenitischem Edelstahl zu verstehen.
Für Maschinensicherheit sorgt OSHASchutzführung für die angetriebene Abkantpresse. Die Sicherheitsüberprüfung sollte die Absicherung am Einsatzort, Fußsteuerungen, die Handhabung langer Bleche, scharfe Kanten, Aussperrung und Bedienerschulung umfassen.
Häufige Fehler beim Biegen von Edelstahl
- Verwendung von Abzügen für die Biegung von Weichstahl und Rückfederungswerten für Edelstahl.
- Wählen Sie eine zu kleine V-Matrizenöffnung und kämpfen Sie dann mit hoher Tonnage und sichtbaren Matrizenmarkierungen.
- Die optische Oberflächenrichtung als Beleg für die Walzrichtung zu behandeln oder nach einer geänderten Verschachtelung nicht jede Biegung erneut zu prüfen.
- Gleiten aus gebürstetem Edelstahl über verschmutzte Matrizen oder Stützarme.
- Führen Sie eine vollständige Charge aus, bevor Sie das erste Stück messen und die Winkelkorrektur aufzeichnen.
Häufig gestellte Fragen zum Biegen von Abkantpressen aus Edelstahl
Kann eine Abkantpresse Edelstahl biegen?
Ja. Eine Abkantpresse kann Bleche und Platten aus rostfreiem Stahl biegen, wenn die Maschine über eine ausreichende Tonnage, die richtige V-Matrizenöffnung, geeignete Werkzeuge und eine ordnungsgemäße Rückfederungskompensation verfügt. CNC-hydraulische Abkantpressen werden üblicherweise für Gehäuse, Platten, Tabletts und Halterungen aus Edelstahl 304 und 316 verwendet.
Benötigt Edelstahl mehr Tonnage als Weichstahl?
Ja. Edelstahl benötigt bei ähnlicher Dicke und Matrizenöffnung oft etwa 50 Prozent mehr Biegekraft als Weichstahl. Berechnen Sie die Tonnage vor der Produktion immer anhand der tatsächlichen Qualität, Dicke, Biegelänge und V-Matrizenöffnung.
Welche V-Matrizenöffnung sollte ich für Edelstahl verwenden?
Ein üblicher Ausgangspunkt für das Luftbiegen von Edelstahl ist eine V-Matrizenöffnung mit etwa dem 8- bis 10-fachen der Materialstärke. Bestätigen Sie anhand der Zeichnung die Mindestflanschlänge, den Innenradius, die Tonnage und das Risiko von Oberflächenmarkierungen, bevor Sie die Matrize fertigstellen.
Wie reduziert man die Rückfederung beim Biegen von Edelstahl?
Kontrollieren Sie den Fertigwinkel anhand werkstoff- und aufbauspezifischer Versuche. Erfassen Sie Sorte, Charge, gemessene Dicke, Werkzeuge, Sollwinkel und gemessene Rückfederung und prüfen Sie die freigegebene Kompensation. Quer zur Walzrichtung zu biegen ist keine allgemeine Rückfederungskorrektur. Bei Änderungen ist die Gültigkeit früherer Ergebnisse zu prüfen.
Wie vermeidet man Kratzer beim Biegen von Edelstahl?
Vermeiden Sie Kratzer, indem Sie Stempel und Matrizen reinigen, die sichtbare Fläche schützen, gegebenenfalls Folien- oder Urethanwerkzeuge verwenden, ein Gleiten über raue Oberflächen vermeiden und fertige Teile nach dem Biegen trennen. Bei kosmetischem Edelstahl sollte der Oberflächenschutz vor Beginn des Schneidens geplant werden.
Welche Abkantpresse eignet sich am besten für die Bearbeitung von Edelstahlblechen?
Für die Bearbeitung von Edelstahlblechen mit hohem Mischanteil ist eine elektrohydraulische CNC-Abkantpresse mit Y1/Y2-Steuerung, präzisem Hinteranschlag, CNC-Bombierung und einer guten Werkzeugbibliothek normalerweise die beste Wahl. Fügen Sie für sichtbare Oberflächen abdruckfreie Werkzeuge und eine vordere Stütze für große Platten hinzu.
Fazit: Behandeln Sie Edelstahl als seinen eigenen Biegeprozess
Beim Biegen von Edelstahl-Abkantpressen handelt es sich nicht nur um das Biegen von Weichstahl mit einem härteren Material. Es erfordert eine höhere Kraft, eine größere Rückfederung, eine sorgfältige Faserrichtung, sauberere Werkzeuge und einen besseren Oberflächenschutz. Die besten Ergebnisse werden durch einen wiederholbaren Arbeitsablauf erzielt: Berechnen, Testen, Messen, Korrigieren und Aufzeichnen.
Wenn Ihre Fabrik Edelstahl-Küchengeräte, medizinische Schränke, Aufzugsplatten, Gehäuse, Architekturverkleidungen oder Sanitärteile biegt, senden Sie Rucheng Ihre Zeichnungen, Materialqualitäten, Dicken, Oberflächenbeschaffenheit und Produktionsmenge. Unsere Ingenieure können Ihnen eine CNC-Abkantpresse, ein Werkzeugpaket und einen Biegeablauf für Ihre Edelstahlteile empfehlen.
Fordern Sie eine Empfehlung für Abkantpressen aus Edelstahl anAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.