
Para plegar acero inoxidable en una plegadora, revise conjuntamente el grado real del material, el estado de suministro, el espesor, la capacidad del utillaje y el acabado requerido. Documente por separado la dirección de laminación y la del acabado estético, e identifique cada línea de plegado en el desarrollo. Acuerde ensayos representativos y la aceptación de la pieza terminada antes de basarse en una configuración anterior o una regla general.
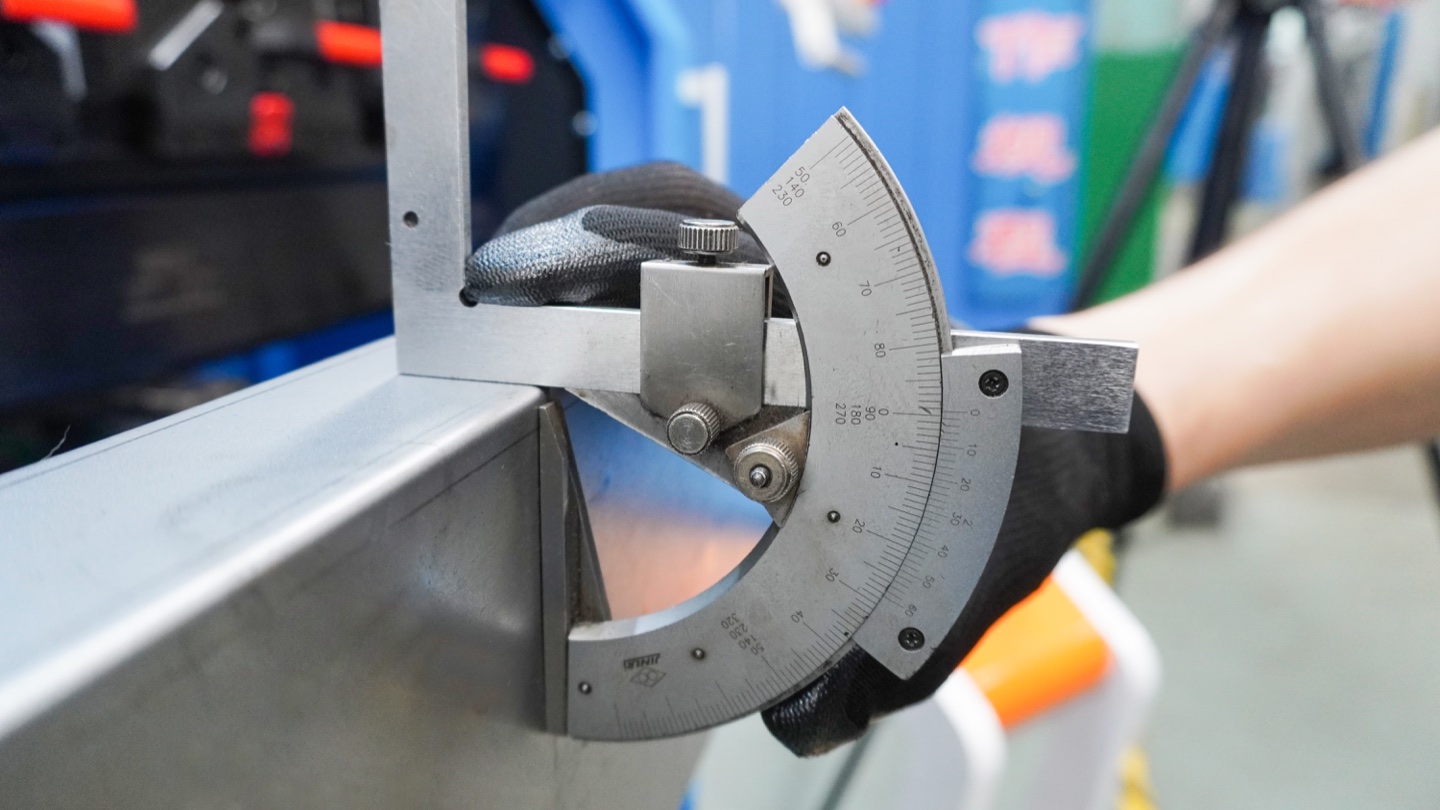
¿Qué es el doblado de prensa plegadora de acero inoxidable?
El doblado de prensa plegadora de acero inoxidable es el proceso de formar láminas o placas de acero inoxidable entre un punzón superior y un troquel inferior para crear bridas, canales, cajas, paneles, cubiertas, bandejas, soportes y carcasas de equipos. El proceso es similar al doblado de acero dulce, pero el acero inoxidable tiene un mayor límite elástico, un endurecimiento por trabajo más fuerte, más recuperación elástica y un acabado superficial que es más fácil de dañar.
Una plegadora es adecuada para piezas de acero inoxidable utilizadas en equipos de procesamiento de alimentos, cocinas comerciales, gabinetes médicos, paneles de ascensores, muebles de laboratorio, gabinetes eléctricos, molduras arquitectónicas, piezas marinas y equipos químicos. La clave no es sólo elegir el tonelaje suficiente. La fábrica debe controlar el radio de curvatura, la dirección de la fibra, el estado de la herramienta, las referencias del tope posterior y el manejo protector desde el corte hasta el empaque.
Respuesta rápida: ¿Cómo se debe doblar acero inoxidable en una plegadora?
Comience con el dibujo y la calidad del material. Confirme si la lámina es 304, 316, 430 o acero inoxidable dúplex, luego verifique el espesor, la superficie visible, la dirección de la fibra, el radio interior requerido, la longitud de la brida y la tolerancia de curvatura. El acero inoxidable generalmente necesita más tonelaje y más curvatura que el acero dulce, por lo que no copie programas de acero dulce sin realizar pruebas.
Para láminas de acero inoxidable comunes de 1,0 a 3,0 mm, el doblado por aire en una plegadora CNC suele ser el método más flexible. Utilice punzones pulidos, troqueles en V limpios, película protectora o herramientas de uretano cuando la superficie sea visible y mantenga una tabla de recuperación elástica medida para cada lote de material. Para tolerancias estrictas o piezas largas, la corrección de ángulo y compensación de deflexión CNC puede reducir el desperdicio de la primera pieza.
Por qué el acero inoxidable se dobla de manera diferente que el acero dulce
La Asociación Británica del Acero Inoxidable señala que el conformado del acero inoxidable debe tener en cuenta el comportamiento de conformado en frío, flexión y recuperación elástica. La guía de fabricación del Nickel Institute también destaca que los aceros inoxidables austeníticos tienen buena conformabilidad, pero su endurecimiento por trabajo y recuperación elástica requieren un control adecuado del proceso. En el trabajo práctico de plegadora, esto significa que una pieza de acero inoxidable puede necesitar una apertura de matriz, un ángulo de punzonado y un margen de curvatura diferentes a los de una pieza similar de acero dulce.
Tres propiedades generan la mayoría de los problemas en el taller. En primer lugar, el acero inoxidable tiene mayor resistencia, por lo que el mismo espesor normalmente necesita una mayor fuerza de conformado. En segundo lugar, el material se recupera elásticamente después de que se suelta el punzón, por lo que el ángulo final se abre más. En tercer lugar, las superficies pulidas, cepilladas o No. 4 muestran marcas de troquel rápidamente, por lo que los operadores necesitan un manejo limpio y protección de la superficie.
| Factores materiales | Efecto sobre la flexión | Problema típico de tienda | Respuesta práctica |
|---|---|---|---|
| Mayor límite elástico | Necesita más fuerza que el acero dulce con el mismo espesor. | Sobrecarga de la máquina, variación del ángulo o desgaste de la herramienta. | Calcular tonelaje con factor inoxidable y añadir un margen de seguridad |
| recuperación elástica | El ángulo final se abre después de que se libera la presión. | Una curvatura programada de 90 grados se convierte en 91-93 grados | Doblez excesiva, utilice corrección de ángulo CNC y registre datos por lotes |
| Endurecimiento por trabajo | El material se endurece durante la deformación. | Agrietamiento en radios estrechos o flexión repetida | Utilice un radio interior adecuado y evite volver a doblarlo innecesariamente. |
| Sensibilidad superficial | Las caras cepilladas y pulidas se marcan fácilmente | Arañazos, líneas de troquelado y defectos de revestimiento. | Utilice herramientas limpias, películas, troqueles de uretano o herramientas que no dejen marcas. |
Dirección del grano y radio de curvatura
Registre por separado la dirección de laminación documentada y la dirección estética requerida. Identifique cada línea en el desarrollo y pida al proveedor recomendaciones para el grado, estado y espesor reales. Un acabado cepillado no demuestra por sí solo la laminación ni un radio admisible. Mantenga la trazabilidad de la dirección al revisar corte y anidado.
Confirme el radio interior requerido con las recomendaciones del material suministrado y el utillaje previsto. El radio del punzón y el radio interior final son magnitudes distintas; registre ambos cuando se especifiquen. Revise por separado las líneas perpendiculares entre sí. No transfiera un resultado aceptado a otro estado del material o anidado sin comprobar su aplicabilidad.
Outokumpu describe la recuperación elástica según el grado y separa laminación y acabado. El registro del plano permite distinguir estos requisitos.
Tonelaje: ¿Cuánta fuerza necesita el acero inoxidable?
El acero inoxidable a menudo requiere aproximadamente 1,5 veces la fuerza de flexión del acero dulce para espesores y aberturas de matriz similares. Esta es una regla de estimación práctica, no un sustituto de un cálculo de tonelaje real. La fuerza real depende de la resistencia a la tracción, el espesor, la longitud de flexión, la apertura de la matriz en V y el método de flexión.
Utilice una calculadora o tabla de tonelaje antes de aceptar un trabajo. Si la fuerza requerida está cerca del límite de la máquina, aumente la apertura del troquel en V, reduzca la longitud de curvatura por golpe, elija una máquina de mayor tonelaje o revise si es necesario tocar fondo. Para curvas de acero inoxidable de longitud completa, verifique también la compensación de deflexión porque el centro de la curva puede abrirse si la máquina se desvía bajo carga.
Selección de herramientas y troqueles en V para acero inoxidable
Para doblar láminas de acero inoxidable con aire, muchos talleres comienzan con una abertura en V de alrededor de 8 a 10 veces el espesor del material. Una abertura en V más grande reduce el tonelaje y el marcado de herramientas, pero aumenta la longitud mínima de la brida y el radio interior. Una abertura en V más pequeña admite bridas cortas pero aumenta el tonelaje y el riesgo de marcas. Esta compensación debe decidirse a partir del dibujo real, no de una regla fija.
El estado de la herramienta importa. Los troqueles sucios, desconchados o ásperos pueden rayar el acero inoxidable inmediatamente. Utilice herramientas pulidas para piezas cosméticas, moldes de radio o de arco cuando sea necesario, punzones de cuello de cisne para bridas de retorno y herramientas segmentadas para piezas de la caja. Si la pieza tiene una cara cepillada visible, mantén esa cara protegida y evita deslizarla por el troquel.

Cómo prevenir rayones, marcas de matrices y daños en la película
Los defectos superficiales son una de las mayores diferencias entre el trabajo en acero inoxidable y el acero al carbono ordinario. Una pieza de acero dulce se puede pintar más tarde, pero una cubierta de acero inoxidable cepillado o una bandeja apta para alimentos a menudo dejan visible el área de flexión. Una línea de troquelado pequeña puede convertirse en una pieza rechazada después del pulido o la instalación.
Utilice una película protectora cuando el radio de formación lo permita, pero verifique que la película no se arrugue al doblarse. Las almohadillas de uretano o los troqueles sin marcas pueden ayudar en superficies de acero inoxidable prepulidas y otras superficies acabadas. Los operadores deben limpiar el hombro del troquel, la punta del punzón y los brazos de soporte antes de la producción y luego separar las piezas terminadas con papel o espaciadores blandos.
Control Springback: programar, probar y registrar
Springback no es un número único. Cambia según la calidad del material, el lote de bobina, la tolerancia de espesor, la dirección del grano, el radio interior, la apertura de la matriz en V y el ángulo de curvatura. Un buen flujo de trabajo de doblado de acero inoxidable trata la primera pieza como un proceso de configuración medido en lugar de adivinar a partir de un programa de acero dulce.
Registre el ángulo programado, el ángulo real y la corrección para cada grado y espesor de acero inoxidable común. Por ejemplo, mantenga los datos del taller para 1,5 mm 304, 2,0 mm 304, 2,0 mm 316 y 3,0 mm 304. Si el taller utiliza un controlador CNC Delem, Cybelec o ESA, almacene la corrección en la biblioteca de herramientas y materiales para que el siguiente pedido comience más cerca del ángulo objetivo.
La mejor configuración de plegadora para trabajos en acero inoxidable
Una plegadora básica puede doblar acero inoxidable, pero la producción de acero inoxidable de alta calidad se beneficia de un mejor control. Cuanto más cosmético, de calibre delgado, de alta mezcla o largo sea el trabajo, más valor obtendrá del control CNC, los tope traseros repetibles, la compensación de deflexión y los sistemas de herramientas limpios.
| Escenario de producción | Configuración recomendada | Por qué ayuda | Punto de observación |
|---|---|---|---|
| Pequeños soportes de acero inoxidable | Prensa plegadora hidráulica NC o CNC | Fuerza moderada y programas sencillos. | Validar los límites de recuperación elástica y brida corta |
| Equipamiento de cocina y alimentación. | Prensa plegadora CNC con herramientas sin marcas | Protege las superficies visibles y sanitarias. | El manejo limpio y el control de la película son esenciales |
| Ascensor y paneles arquitectónicos. | Prensa plegadora CNC con brazos de compensación de deflexión y soporte. | Mejora la consistencia del ángulo de curvatura larga | Manejo de planos para paneles cosméticos largos |
| Gabinetes de acero inoxidable de alta mezcla | CNC Y1/Y2, tope trasero X/R/Z, biblioteca de herramientas | Reduce el tiempo de configuración y la variación del operador. | Requiere nombres de programas estándar y datos de herramientas |
Flujo de trabajo de doblado de acero inoxidable paso a paso
- Revisa el dibujo:confirme el grado, el espesor, la dirección del acabado, el lado visible, el radio interior, la longitud de la brida y la tolerancia.
- Planifique el desarrollo: confirme la compensación de plegado aplicable y marque por separado la dirección de laminación documentada y la del acabado requerido en el registro de anidado.
- Seleccionar herramientas:elija el punzón, la apertura del troquel en V, el radio, la altura de la herramienta y el espacio libre para cada curvatura.
- Proteger la superficie:decida si utilizará película, uretano, troqueles de acero limpios o herramientas que no dejen marcas.
- Calcular tonelaje:Verifique la fuerza del acero inoxidable, la longitud de curvatura, la capacidad de la máquina y las necesidades de compensación de deflexión.
- Ejecute la primera pieza:Mida el ángulo, la brida, el radio, las marcas de superficie y la recuperación elástica antes de la producción por lotes.
- Correcciones de registros:guarde la corrección de ángulos, notas de lotes de materiales y opciones de herramientas para pedidos repetidos.
Lista de verificación del comprador: pedido de una plegadora para acero inoxidable
- ¿Qué grados y espesores de acero inoxidable doblará cada semana: 304, 316, 430 o dúplex?
- ¿Cuál es la longitud de curvatura regular más larga y con qué frecuencia es completa?
- ¿Las piezas son cosméticas, de calidad alimentaria, arquitectónicas, están ocultas dentro de los conjuntos o se pintan más tarde?
- ¿Necesita herramientas sin marcas, matrices de uretano, herramientas pulidas o manipulación de películas protectoras?
- ¿El controlador admite bibliotecas de materiales, corrección de ángulos y almacenamiento repetible de programas?
- ¿Se incluye compensación de deflexión CNC para curvaturas largas de acero inoxidable?
- ¿Se necesitan brazos de soporte, calibres frontales o seguidores de láminas para paneles pulidos de gran tamaño?
- ¿Puede el proveedor calcular el tonelaje a partir de sus dibujos reales y las aberturas de la matriz en V?
Referencias técnicas útiles
ElAsociación Británica del Acero Inoxidablemantiene artículos técnicos sobre conformado en frío, doblado y springback. ElDirectrices de fabricación del Nickel InstituteTambién son útiles para comprender el comportamiento de formación del acero inoxidable austenítico.
Para la seguridad de las máquinas, OSHA proporcionaGuía de protección de plegadora eléctrica. La revisión de seguridad debe cubrir la protección del punto de operación, los controles de pie, el manejo de hojas largas, los bordes afilados, el bloqueo y la capacitación del operador.
Errores comunes al doblar acero inoxidable
- Uso de deducciones por flexión de acero dulce y valores de recuperación elástica para acero inoxidable.
- Elegir una abertura de matriz en V demasiado pequeña y luego luchar contra el alto tonelaje y las marcas visibles de la matriz.
- Tomar la dirección del acabado estético como prueba de la dirección de laminación, o no revisar cada pliegue tras cambiar el anidado.
- Deslizamiento de acero inoxidable cepillado sobre troqueles o brazos de soporte sucios.
- Ejecutar un lote completo antes de medir la primera pieza y registrar la corrección del ángulo.
Preguntas frecuentes sobre doblado de prensa plegadora de acero inoxidable
¿Puede una plegadora doblar acero inoxidable?
Sí. Una plegadora puede doblar láminas y placas de acero inoxidable cuando la máquina tiene suficiente tonelaje, la apertura correcta del troquel en V, herramientas adecuadas y una compensación de recuperación elástica adecuada. Las plegadoras hidráulicas CNC se utilizan comúnmente para gabinetes, paneles, bandejas y soportes de acero inoxidable 304 y 316.
¿El acero inoxidable necesita más tonelaje que el acero dulce?
Sí. El acero inoxidable a menudo necesita alrededor de un 50 por ciento más de fuerza de flexión que el acero dulce para un espesor y una apertura de matriz similares. Calcule siempre el tonelaje a partir de la calidad, el espesor, la longitud de curvatura y la apertura de la matriz en V reales antes de la producción.
¿Qué apertura de matriz en V debo utilizar para acero inoxidable?
Un punto de partida común para doblar acero inoxidable con aire es una abertura en forma de V de aproximadamente 8 a 10 veces el espesor del material. Utilice el dibujo para confirmar la longitud mínima de la brida, el radio interior, el tonelaje y el riesgo de marcas en la superficie antes de finalizar el troquel.
¿Cómo se reduce la recuperación elástica al doblar acero inoxidable?
Controle el ángulo final con registros de ensayo específicos del material y la configuración. Registre grado, lote, espesor medido, utillaje, ángulo objetivo y recuperación elástica medida; después revise la compensación aprobada. Plegar transversalmente a la laminación no es una corrección universal. Un cambio de material o configuración exige revisar la validez de resultados anteriores.
¿Cómo se evitan rayones al doblar acero inoxidable?
Evite rayones limpiando punzones y matrices, protegiendo la cara visible, usando película o herramientas de uretano cuando sea apropiado, evitando deslizarse sobre superficies rugosas y separando las piezas terminadas después de doblarlas. Para el acero inoxidable cosmético, se debe planificar la protección de la superficie antes de comenzar el corte.
¿Qué plegadora es mejor para trabajar con chapa de acero inoxidable?
Para trabajos con láminas de acero inoxidable con alta mezcla, la mejor opción suele ser una plegadora CNC electrohidráulica con control Y1/Y2, tope posterior preciso, compensación de deflexión CNC y una buena biblioteca de herramientas. Para superficies visibles, agregue herramientas sin marcas y soporte frontal para paneles grandes.
Conclusión: trate el acero inoxidable como su propio proceso de curvado
El doblado de plegadoras de acero inoxidable no es solo un doblado de acero dulce con un material más duro. Necesita mayor fuerza, mayor margen de recuperación elástica, dirección cuidadosa de la fibra, herramientas más limpias y mejor protección de la superficie. Los mejores resultados provienen de un flujo de trabajo repetible: calcular, probar, medir, corregir y registrar.
Si su fábrica dobla equipos de cocina de acero inoxidable, gabinetes médicos, paneles de ascensores, cerramientos, molduras arquitectónicas o piezas sanitarias, envíe a Rucheng sus planos, grados de materiales, espesores, acabado de superficies y volumen de producción. Nuestros ingenieros pueden recomendar una plegadora CNC, un paquete de herramientas y un flujo de trabajo de doblado para sus piezas de acero inoxidable.
Solicite una recomendación de plegadora de acero inoxidableRecursos de selección y producción
Compare la gama completa de prensas plegadoras Rucheng antes de elegir el tonelaje, la longitud de trabajo, el controlador, las herramientas y las opciones de automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Prensa plegadora en tándem para piezas largas, postes, paneles y trabajos estructurales.
- Cálculo de tonelaje de plegadora, selección de herramientas y selección de controlador ayudar a confirmar la especificación final.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.