
El doblado de plegadoras de aluminio necesita un tonelaje menor que el acero, pero es menos indulgente con el radio de curvatura, la dirección de la fibra, el agrietamiento y la recuperación elástica. Para la mayoría de las piezas de láminas 3003 y 5052, el doblado por aire en una plegadora hidráulica CNC funciona bien cuando el radio interior no es demasiado estrecho, la línea de doblado se planifica a lo largo de la fibra cuando sea posible y la primera pieza se mide antes de la producción. Para 6061-T6, utilice un radio mayor o considere material recocido porque las curvas cerradas pueden agrietarse.
¿Qué es el doblado de prensa plegadora de aluminio?
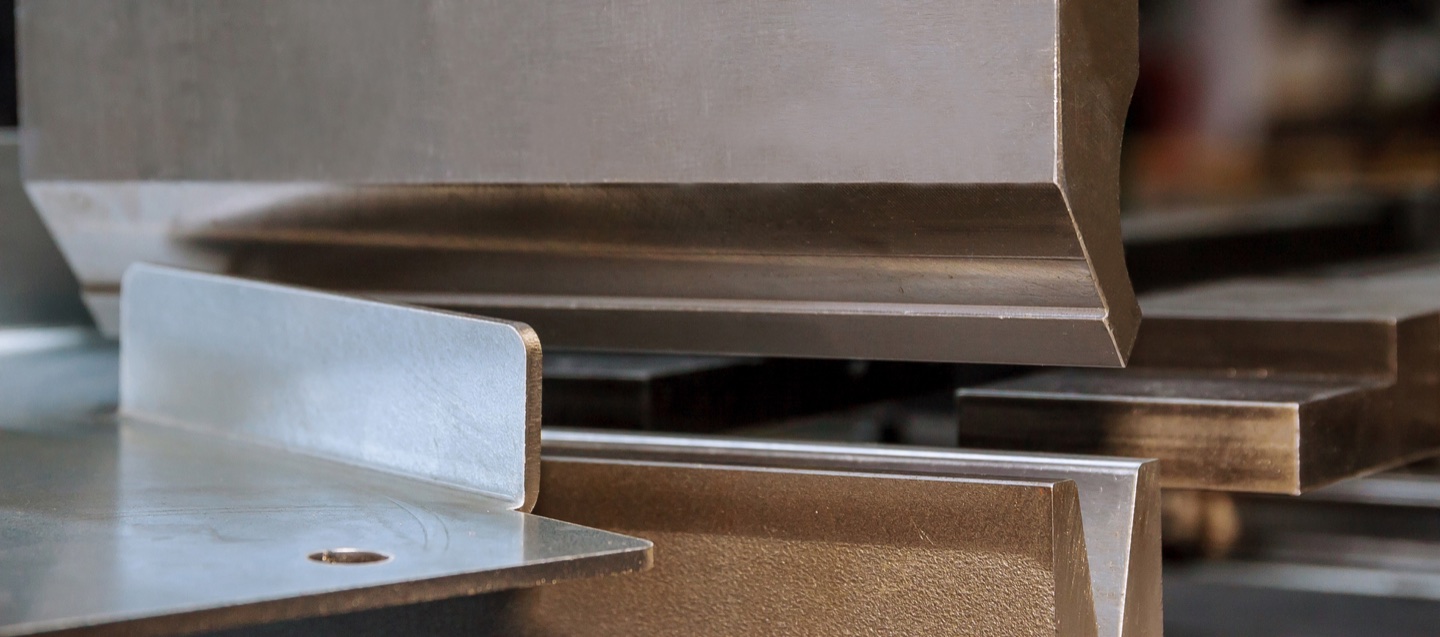
El doblado de prensa plegadora de aluminio es el proceso de formar láminas o placas de aluminio entre un punzón superior y un troquel inferior para fabricar soportes, cubiertas, gabinetes eléctricos, paneles HVAC, protectores de máquinas, bandejas de baterías, piezas de transporte y componentes arquitectónicos. La plegadora dobla la hoja a lo largo de una línea controlada mientras el tope trasero posiciona cada brida.
El aluminio es más ligero y normalmente más fácil de moldear que el acero, pero tiene sus propios riesgos en el proceso. Algunos grados se agrietan cuando se doblan demasiado, la recuperación elástica puede cambiar de un lote a otro y las superficies blandas se marcan fácilmente. Un buen proceso de doblado de aluminio conecta la calidad del material, el temperamento, el radio de curvatura, la apertura del troquel en V, el estado de las herramientas y la protección de la superficie antes de la primera producción.
Respuesta rápida: ¿Cómo se debe doblar aluminio en una plegadora?
Comience confirmando la aleación de aluminio y el temple, no solo el espesor de la lámina. Las láminas 3003 y 5052 son comunes para paneles y gabinetes formados porque se doblan bien. 6061-T6 es más fuerte pero puede agrietarse si el radio interior es demasiado pequeño. Verifique en el dibujo la cara visible, la dirección de la fibra, el radio interior, la longitud de la brida y la tolerancia antes de elegir el troquel.
Para muchos trabajos de láminas de aluminio, utilice el doblado por aire con una abertura en forma de V de aproximadamente 6 a 10 veces el espesor del material, luego verifique el resultado con un doblez de prueba. Utilice herramientas limpias, un radio de punzón adecuado, una película protectora o herramientas sin marcas para piezas cosméticas y registre la corrección de recuperación elástica en el controlador CNC. Si la pieza tiene bridas cortas o radios estrechos, confirme el tonelaje y la longitud mínima de la brida antes de cotizar.
Por qué el aluminio se dobla de manera diferente que el acero
En comparación con el acero dulce, el aluminio generalmente necesita menos fuerza de conformado, pero puede ser más sensible al agrietamiento, las marcas superficiales y el control de la recuperación elástica. La aleación y el temperamento son importantes. Una pieza blanda 3003-H14, un gabinete 5052-H32 y un soporte estructural 6061-T6 pueden requerir diferentes radios de curvatura y diferentes correcciones de primera pieza incluso con el mismo espesor.
La regla práctica es simple: no trate al aluminio simplemente como un acero más liviano. Verifique el certificado de material, evite radios interiores demasiado afilados en templados duros, mantenga protegida la superficie visible y pruebe la primera pieza antes de ejecutar un lote.
| Factor de aluminio | Efecto sobre la flexión | Problema típico de tienda | Respuesta práctica |
|---|---|---|---|
| Menor fuerza de formación | Necesita menos tonelaje que el acero dulce con el mismo espesor. | Los operadores subestiman el agrietamiento porque la fuerza parece fácil | Aún verifique el radio, la dirección del grano y las herramientas antes de la producción. |
| Sensibilidad a las aleaciones y al temple. | Algunos temperamentos se forman bien, mientras que los temperamentos duros se rompen en curvas cerradas. | Los soportes 6061-T6 se agrietan en el radio exterior | Utilice un radio más grande, doble a lo largo de la fibra o seleccione un temple más moldeable |
| recuperación elástica | El ángulo final se abre después de que se suelta el punzón. | Una curva programada de 90 grados termina abierta | Mida la primera pieza y guarde la corrección del ángulo por aleación y espesor. |
| Superficie suave | El aluminio se raya y recoge las marcas del troquel fácilmente | Los paneles visibles muestran líneas después de doblarse | Utilice herramientas limpias, película protectora, uretano o herramientas que no dejen marcas. |
Grados de aluminio comunes para trabajos de plegadora
La mejor configuración de plegadora depende del grado. Si el comprador solo dice lámina de aluminio, solicite la aleación y el temple antes de confirmar el radio de curvatura y la cotización.
| Grado / Temperamento | Uso típico | Comportamiento de flexión | Prensa plegadora Nota |
|---|---|---|---|
| 3003-H14 | Cubiertas, paneles HVAC, gabinetes ligeros. | Buena conformabilidad para dobleces de láminas comunes. | Buena elección en cuanto a apariencia y fácil formación. |
| 5052-H32 | Cerramientos, piezas marinas, paneles de transporte. | Buena fuerza y resistencia a la corrosión con capacidad de flexión sólida | Elección común para piezas de chapa de aluminio formadas |
| 6061-T6 | Soportes estructurales, marcos, piezas mecanizadas. | Fuerte pero más sensible a las grietas en curvas cerradas | Utilice un radio más grande o revise el temple antes de realizar curvas cerradas. |
| Placa de rodadura de aluminio | Peldaños, cubiertas, suelos y protecciones. | El patrón afecta la apariencia del marcado y de la curvatura. | Proteja el patrón visible y pruebe la primera curva |
Radio de curvatura, apertura del troquel en V y dirección del grano
El radio de curvatura interior es una de las decisiones más importantes al doblar el aluminio. Los radios estrechos pueden agrietar la superficie exterior, especialmente en temples duros y curvaturas paralelas a la fibra. Los radios más grandes reducen el riesgo de agrietamiento, pero cambian el patrón plano, las dimensiones de las bridas y la apariencia de la pieza.
Para el doblado al aire, muchos talleres comienzan con una abertura de matriz en V de aproximadamente 6 a 10 veces el espesor del material, luego ajustan según la aleación, el radio, la longitud de la brida y el tonelaje. Una abertura en V más grande reduce el tonelaje y el marcado, pero aumenta la longitud mínima de la brida. Una abertura en V más pequeña admite bridas más cortas pero aumenta la tensión local y el riesgo de marcas. Si el dibujo necesita un radio grande y suave en lugar de una esquina normal doblada con aire, revise el molde de arco de la máquina dobladora CNC antes de cotizar las herramientas.
La dirección de la veta también importa. Cuando sea posible, coloque líneas de curvatura críticas a lo largo de la fibra en lugar de paralelas a la dirección de laminado. Esto es especialmente útil para piezas 6061, radios estrechos, paneles cosméticos y piezas que sufrirán vibraciones o fatiga.
Control de recuperación elástica para doblar aluminio
La recuperación elástica del aluminio generalmente se maneja mediante sobreflexión, corrección de ángulo CNC y datos de taller. No asuma la misma corrección para 3003, 5052 y 6061. La tolerancia de espesor, la variación del lote, el radio del punzón y la apertura del troquel cambian el ángulo final.
Un flujo de trabajo práctico consiste en programar el primer doblez, medir el ángulo real, corregir el ángulo en el controlador y registrar la corrección bajo la combinación de material y herramientas. Si el taller utiliza controladores Delem, Cybelec o ESA, almacene configuraciones de aluminio comunes en la biblioteca de materiales y herramientas para que los pedidos repetidos comiencen más cerca del ángulo objetivo.
Herramientas y protección de superficies para aluminio
El aluminio puede absorber rápidamente rayones, líneas de hombros y suciedad incrustada. Antes de doblar partes visibles, limpie el punzón, el troquel, los brazos de soporte frontales y la mesa de trabajo. Si la cara visible está protegida por una película, pruebe si la película se arruga o se rasga en el área doblada.
Utilice un radio de punzón que admita el radio interior especificado. Para piezas cosméticas, considere almohadillas de uretano, matrices sin marcas, herramientas pulidas o películas protectoras. Para piezas de caja y bridas de retorno, utilice herramientas segmentadas, punzones de cuello de cisne y suficiente luz natural para que la pieza se pueda retirar sin arrastrarla por las herramientas.

La mejor configuración de plegadora para piezas de aluminio
Una plegadora hidráulica básica puede doblar muchas piezas de aluminio, pero el control CNC se vuelve valioso cuando la fábrica maneja aleaciones mixtas, paneles cosméticos, tiradas cortas y pedidos repetidos. El aluminio no siempre necesita un gran tonelaje, pero sí un posicionamiento consistente, herramientas limpias y corrección de ángulo repetible.
| Escenario de producción | Configuración recomendada | Por qué ayuda | Punto de observación |
|---|---|---|---|
| Soportes de aluminio simples | Prensa plegadora hidráulica NC o CNC | Fuerza de flexión moderada y posicionamiento sencillo. | Verifique la aleación y el radio mínimo antes de realizar curvas cerradas. |
| Armarios eléctricos y cubiertas. | Prensa plegadora CNC con herramientas limpias y tope trasero | Mejora la repetibilidad en muchas bridas. | Proteja las caras visibles de las marcas de troquel |
| Paneles arquitectónicos | Prensa plegadora CNC con brazos de soporte y utillaje sin marcas | Protege la apariencia y los paneles largos. | Planifique el manejo antes de comenzar a doblar |
| Producción de aluminio de alta mezcla | CNC Y1/Y2, biblioteca de herramientas, tope trasero X/R/Z | Almacena datos de corrección y reduce el tiempo de configuración | Estandarizar nombres de materiales y registros de herramientas |
Flujo de trabajo de doblado de aluminio paso a paso
- Confirmar material: identificar aleación, temple, espesor, dirección de veta y acabado superficial.
- Revise el dibujo: verifique el radio interior, el lado visible, la longitud de la brida, la tolerancia y las distancias entre el orificio y el plegado.
- Seleccione la herramienta: elija el radio del punzón, la apertura del troquel en V, la altura de la herramienta y el espacio libre para la secuencia de plegado completa.
- Planifique la protección de la superficie: decida si utilizará película, uretano, herramientas que no dejen marcas o separadores suaves.
- Verifique los límites de tonelaje y bridas: el aluminio usa menos fuerza, pero las bridas cortas y los radios estrechos aún necesitan verificación.
- Ejecute una prueba de la primera pieza: mida el ángulo, la brida, el radio, las grietas, las marcas y la recuperación elástica antes de la producción por lotes.
- Registre la configuración: guarde la corrección de ángulo, la elección de herramientas, las notas de dirección de la fibra y los datos del lote de materiales.
Lista de verificación del comprador: pedido de una plegadora para piezas de aluminio
- ¿Qué aleaciones y temples de aluminio doblará: 3003, 5052, 6061 o placa de rodadura?
- ¿Cuál es el rango de espesor normal y la longitud de curvatura más larga?
- ¿Las piezas son cosméticas, pintadas, anodizadas, ocultas dentro de conjuntos o estructurales?
- ¿Necesita herramientas, matrices de uretano, brazos de soporte o seguidores de láminas que no dejen marcas?
- ¿El controlador admite bibliotecas de materiales y registros de corrección de ángulos?
- ¿Los operadores doblarán cajas, bridas de retorno o canales profundos que necesitan más luz natural?
- ¿Puede el proveedor calcular la longitud mínima de la brida y el radio de curvatura a partir de sus dibujos?
- ¿Necesita también corte por láser, cizallado o punzonado antes de doblar?
Referencias técnicas útiles
Para conocer el contexto general del proceso, revise las referencias sobre prensadoras, doblado de metal y compensación de recuperación elástica. Estos explican el proceso de conformado, el utillaje y la recuperación elástica que afectan el doblado del aluminio.
Para temas de selección de Rucheng, combine esta guía con nuestra guía de permiso de curvatura y factor K, guía de herramientas de plegadora, guía de cálculo de tonelaje y plegadora CNC electrohidráulica.
Errores comunes al doblar el aluminio
- Cotizar piezas de aluminio sin confirmar aleación y temple.
- Usando un radio de golpe agudo en 6061-T6 y esperando que se doble como 5052.
- Ignorar la dirección de la fibra en curvas cerradas o paneles cosméticos.
- Dejar que el aluminio se deslice sobre troqueles, brazos de soporte o mesas de trabajo sucios.
- Ejecutar un lote antes de medir la recuperación elástica y guardar la corrección.
Preguntas frecuentes sobre doblado de prensa plegadora de aluminio
¿Puede una plegadora doblar aluminio?
Sí. Una prensa plegadora puede doblar láminas y placas de aluminio cuando la aleación, el temple, el radio interior, la apertura del troquel en V y la corrección del retorno elástico coinciden correctamente. Las láminas 3003 y 5052 son materiales comunes para doblar, mientras que 6061-T6 necesita más cuidado en el radio.
¿El aluminio necesita menos tonelaje que el acero?
Sí. El aluminio generalmente necesita menos fuerza de flexión que el acero dulce con el mismo espesor y apertura de matriz. Sin embargo, un tonelaje más bajo no elimina la necesidad de comprobar las fisuras, el radio mínimo de curvatura, la longitud de la brida y el marcado de la superficie.
¿Qué calidad de aluminio es mejor para doblar?
3003 y 5052 se utilizan comúnmente cuando es importante una buena capacidad de flexión. 6061-T6 es más fuerte pero más sensible a las grietas, por lo que a menudo necesita un radio interior más grande o un temple diferente para curvas cerradas.
¿Qué apertura en V debo utilizar para el aluminio?
Un rango inicial común para doblar láminas de aluminio con aire es de aproximadamente 6 a 10 veces el espesor del material. La apertura final de la matriz debe elegirse según el radio de embutición, la aleación, el temple, la longitud de la brida, los requisitos de superficie y el tonelaje.
¿Cómo se evitan las grietas al doblar aluminio?
Evite el agrietamiento utilizando un radio interior adecuado, doblando a lo largo de la fibra cuando sea posible, evitando templados duros para curvaturas cerradas, utilizando herramientas limpias y probando la primera pieza antes de la producción.
¿Cómo se evitan marcas en el aluminio durante el doblado de la plegadora?
Limpie el punzón y el troquel, proteja la cara visible, use película o uretano cuando sea adecuado, evite deslizar la lámina sobre superficies rugosas y separe las piezas terminadas con espaciadores suaves.
Conclusión: el doblado de aluminio es una configuración específica del material
El doblado de plegadoras de aluminio no suele ser difícil debido al tonelaje. Los verdaderos puntos de control son la aleación, el temple, el radio de curvatura, la dirección de la fibra, la recuperación elástica y la protección de la superficie. Un proceso repetible comienza con la confirmación del material y termina con los datos de corrección guardados de la primera pieza.
Si su fábrica dobla gabinetes de aluminio, cubiertas, cajas de baterías, paneles HVAC, piezas de transporte, paneles arquitectónicos o soportes estructurales, envíe a Rucheng sus dibujos, aleaciones, rango de espesor, longitud de curvatura y requisitos de superficie. Nuestros ingenieros pueden recomendar la plegadora, las herramientas y el flujo de trabajo de corte a plegado para sus piezas de aluminio.
Solicite una recomendación de plegadora de aluminioRecursos de selección y producción
Compare la gama completa de prensas plegadoras Rucheng antes de elegir el tonelaje, la longitud de trabajo, el controlador, las herramientas y las opciones de automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Margen de flexión y factor K, selección de herramientas y cálculo de tonelaje ayudar a confirmar la configuración final.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.