
يحتاج ثني مكبس الثني المصنوعة من الألومنيوم إلى حمولة أقل من الفولاذ، ولكنه أقل تسامحًا بشأن نصف قطر الانحناء، واتجاه الحبوب، والتكسير، والظهر الزنبركي. بالنسبة لمعظم أجزاء الألواح 3003 و5052، يعمل ثني الهواء على مكبس الثني الهيدروليكي CNC بشكل جيد عندما لا يكون نصف القطر الداخلي ضيقًا للغاية، ويتم تخطيط خط الثني عبر الحبوب عندما يكون ذلك ممكنًا، ويتم قياس القطعة الأولى قبل الإنتاج. بالنسبة إلى 6061-T6، استخدم نصف قطر أكبر أو فكر في مادة ملدنة لأن الانحناءات الضيقة يمكن أن تتشقق.
ما هو ثني مكبس الثني الألومنيوم؟
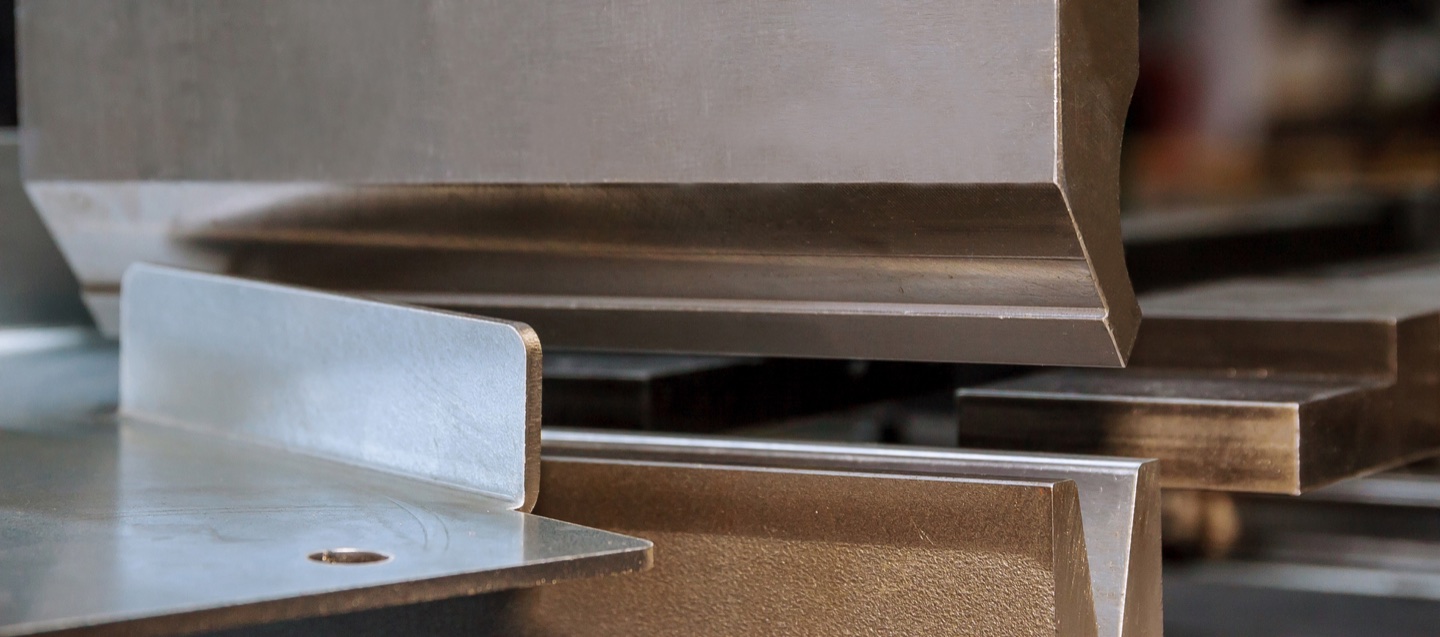
ثني مكبس الثني الألومنيوم هي عملية تشكيل صفائح أو صفيحة من الألومنيوم بين المثقاب العلوي والقالب السفلي لصنع الأقواس والأغطية والخزائن الكهربائية وألواح التدفئة والتهوية وتكييف الهواء (HVAC) وواقيات الماكينات وصواني البطاريات وأجزاء النقل والمكونات المعمارية. تعمل مكبس الثني على ثني الورقة على طول خط يتم التحكم فيه بينما يقوم المصد الخلفي بوضع كل شفة.
الألومنيوم أخف وزنًا وعادةً ما يكون أسهل في التشكيل من الفولاذ، لكن له مخاطر عملية خاصة به. تتشقق بعض الدرجات عند ثنيها بشكل حاد للغاية، ويمكن أن يتغير الزنبرك الخلفي من دفعة إلى أخرى، ويمكن وضع علامة على الأسطح الناعمة بسهولة. تربط عملية ثني الألمنيوم الجيدة بين درجة المواد والمزاج ونصف قطر الانحناء وفتح القالب على شكل حرف V وحالة الأدوات وحماية السطح قبل تشغيل الإنتاج الأول.
إجابة سريعة: كيف يجب عليك ثني الألومنيوم على مكبس الضغط؟
ابدأ بالتأكد من سبائك الألومنيوم وحالتها المزاجية، وليس فقط سُمك الورقة. تعتبر الألواح 3003 و 5052 شائعة في الألواح والخزائن المشكلة لأنها تنحني بشكل جيد. 6061-T6 أقوى ولكنه يمكن أن ينكسر إذا كان نصف القطر الداخلي صغيرًا جدًا. تحقق من الرسم للوجه المرئي، واتجاه الحبوب، ونصف القطر الداخلي، وطول الحافة والتسامح قبل اختيار القالب.
بالنسبة للعديد من أعمال صفائح الألمنيوم، استخدم ثني الهواء بفتحة على شكل حرف V تبلغ سماكتها حوالي 6-10 أضعاف سمك المادة، ثم تحقق من النتيجة باستخدام اختبار الانحناء. استخدم أدوات نظيفة، أو نصف قطر ثقب مناسب، أو طبقة واقية أو أدوات خالية من العلامات للأجزاء التجميلية، وسجل تصحيح الزنبرك في وحدة التحكم CNC. إذا كان الجزء يحتوي على حواف قصيرة أو أنصاف أقطار ضيقة، فتأكد من الحمولة والحد الأدنى لطول الحافة قبل عرض الأسعار.
لماذا ينحني الألمنيوم بشكل مختلف عن الفولاذ
بالمقارنة مع الفولاذ الطري، يحتاج الألومنيوم عادة إلى قوة تشكيل أقل، لكنه يمكن أن يكون أكثر حساسية للتشقق والعلامات السطحية والتحكم في الزنبرك. السبائك والمزاج مهمان. قد يتطلب الجزء الناعم 3003-H14 والعلبة 5052-H32 والقوس الهيكلي 6061-T6 أنصاف أقطار انحناء مختلفة وتصحيحات مختلفة للقطعة الأولى حتى بنفس السُمك.
القاعدة العملية بسيطة: لا تعامل الألومنيوم على أنه مجرد فولاذ أخف وزنًا. تحقق من شهادة المادة، وتجنب الحدة المفرطة لنصف القطر الداخلي عند درجات الحرارة القاسية، وحافظ على السطح المرئي محميًا، واختبر القطعة الأولى قبل تشغيل الدفعة.
| عامل الألومنيوم | تأثير على الانحناء | مشكلة المتجر النموذجية | الاستجابة العملية |
|---|---|---|---|
| قوة تشكيل أقل | يحتاج إلى حمولة أقل من الفولاذ الطري بنفس السماكة | يقلل المشغلون من أهمية التشقق لأن القوة تبدو سهلة | استمر في التحقق من نصف القطر واتجاه الحبوب والأدوات قبل الإنتاج |
| حساسية السبائك والمزاج | تتشكل بعض الحالات المزاجية بشكل جيد بينما تتشقق الحالات الصعبة عند الانحناءات الضيقة | تتشقق الأقواس 6061-T6 عند نصف القطر الخارجي | استخدم نصف قطر أكبر، أو انحنى عبر الحبوب أو اختر مزاجًا أكثر قابلية للتشكيل |
| الارتداد المرن | تفتح الزاوية النهائية بعد إطلاق المثقاب | يتم فتح الانحناء المبرمج بزاوية 90 درجة | قم بقياس القطعة الأولى وحفظ تصحيح الزاوية بواسطة السبائك والسمك |
| سطح ناعم | يخدش الألومنيوم ويلتقط علامات القالب بسهولة | تظهر اللوحات المرئية الخطوط بعد الانحناء | استخدم أدوات نظيفة أو طبقة حماية أو يوريتان أو أدوات خالية من العلامات |
درجات الألومنيوم الشائعة لعمل مكبس الثني
يعتمد أفضل إعداد لمكبس الثني على الدرجة. إذا قال المشتري فقط صفائح الألومنيوم، فاسأل عن السبائك والمزاج قبل التأكد من نصف قطر الانحناء والاقتباس.
| الصف / المزاج | الاستخدام النموذجي | سلوك الانحناء | اضغط على ملاحظة مكبس الثني |
|---|---|---|---|
| 3003-H14 | الأغطية، وألواح التدفئة والتهوية وتكييف الهواء (HVAC)، وخزائن الإضاءة | قابلية تشكيل جيدة لثنيات الألواح الشائعة | اختيار جيد عند المظهر وسهولة تشكيل المادة |
| 5052-H32 | العبوات والأجزاء البحرية ولوحات النقل | قوة جيدة ومقاومة للتآكل مع قابلية الانحناء الصلبة | الاختيار الشائع لأجزاء صفائح الألمنيوم المشكلة |
| 6061-T6 | الأقواس الهيكلية والإطارات والأجزاء الآلية | قوي ولكنه أكثر حساسية للتشقق عند الانحناءات الضيقة | استخدم نصف قطر أكبر أو قم بمراجعة المزاج قبل الانحناءات الضيقة |
| لوحة مداس من الألومنيوم | الدرجات والأغطية والأرضيات والحراسات | يؤثر النمط على مظهر العلامات والانحناء | قم بحماية النموذج المرئي واختبر الانحناء الأول |
نصف قطر الانحناء وفتح القالب على شكل حرف V واتجاه الحبوب
يعد نصف قطر الانحناء الداخلي أحد أهم قرارات ثني الألمنيوم. يمكن أن تتسبب أنصاف الأقطار الضيقة في تشقق السطح الخارجي، خاصة في الحالات القاسية والانحناءات الموازية للحبوب. تقلل أنصاف الأقطار الأكبر من خطر التشقق ولكنها تغير النمط المسطح وأبعاد الحافة ومظهر الجزء.
بالنسبة لثني الهواء، تبدأ العديد من المتاجر بفتحة على شكل حرف V تبلغ حوالي ضعف سمك المادة 6-10، ثم يتم ضبطها بناءً على السبيكة ونصف القطر وطول الحافة والحمولة. تعمل فتحة V الأكبر على تقليل الحمولة ووضع العلامات ولكنها تزيد من الحد الأدنى لطول الحافة. تدعم فتحة V الأصغر حجمًا الشفاه الأقصر ولكنها تزيد من الضغط المحلي ومخاطر وضع العلامات. إذا كان الرسم يحتاج إلى نصف قطر كبير أملس بدلاً من الزاوية العادية المنحنية بالهواء، فراجع قالب القوس لآلة الثني CNC قبل اقتباس الأدوات.
اتجاه الحبوب مهم أيضا. عندما يكون ذلك ممكنًا، ضع خطوط انحناء حرجة عبر الحبوب بدلاً من أن تكون موازية لاتجاه التدحرج. يعد هذا مفيدًا بشكل خاص لـ 6061 جزءًا وأنصاف الأقطار الضيقة والألواح التجميلية والأجزاء التي ستشهد اهتزازًا أو تعبًا.
التحكم في Springback لثني الألومنيوم
عادةً ما يتم التعامل مع الزنبرك الخلفي المصنوع من الألومنيوم عن طريق الانحناء الزائد وتصحيح زاوية CNC وبيانات المتجر. لا تفترض نفس التصحيح لـ 3003 و5052 و6061. إن تفاوت السُمك وتباين الدفعة ونصف قطر الثقب وفتح القالب كلها تغير الزاوية النهائية.
يتمثل سير العمل العملي في برمجة الانحناء الأول، وقياس الزاوية الفعلية، وتصحيح الزاوية في وحدة التحكم، وتسجيل التصحيح تحت مجموعة المواد والأدوات. إذا كان المتجر يستخدم وحدات تحكم Delem أو Cybelec أو ESA، فقم بتخزين إعدادات الألمنيوم الشائعة في مكتبة المواد والأدوات بحيث تبدأ الطلبات المتكررة بالقرب من الزاوية المستهدفة.
الأدوات وحماية السطح للألمنيوم
يمكن للألمنيوم التقاط الخدوش وخطوط الكتف والأوساخ المدمجة بسرعة. قبل ثني الأجزاء المرئية، قم بتنظيف المثقاب والقالب وأذرع الدعم الأمامية وطاولة العمل. إذا كان الوجه المرئي محميًا بفيلم، فاختبر ما إذا كان الفيلم يتجعد أو يتمزق في منطقة الانحناء.
استخدم نصف قطر مثقوب يدعم نصف القطر الداخلي المحدد. بالنسبة للأجزاء التجميلية، فكر في وسادات اليوريثان أو القوالب الخالية من العلامات أو الأدوات المصقولة أو الطبقة الواقية. بالنسبة لأجزاء الصندوق والفلنجات المرجعية، استخدم أدوات مجزأة، مثقابات معقوفة وضوء نهار كافٍ بحيث يمكن إزالة الجزء دون السحب عبر الأدوات.

أفضل تكوين لمكبس الثني لأجزاء الألومنيوم
يمكن لمكبس الثني الهيدروليكي الأساسية ثني العديد من أجزاء الألومنيوم، لكن التحكم باستخدام الحاسب الآلي (CNC) يصبح ذا قيمة عندما يتعامل المصنع مع السبائك المختلطة والألواح التجميلية والمسافات القصيرة والطلبات المتكررة. لا يحتاج الألومنيوم دائمًا إلى حمولة عالية، ولكنه يحتاج إلى تحديد موضع ثابت وأدوات نظيفة وتصحيح زاوية قابل للتكرار.
| سيناريو الإنتاج | الإعداد الموصى به | لماذا يساعد | نقطة المراقبة |
|---|---|---|---|
| أقواس الألومنيوم البسيطة | مكابس الضغط الهيدروليكي NC أو CNC | قوة انحناء معتدلة وتحديد المواقع البسيط | تحقق من السبائك والحد الأدنى لنصف القطر قبل الانحناءات الضيقة |
| الخزانات الكهربائية والأغطية | مكبس الثني باستخدام الحاسب الآلي مع أدوات نظيفة ومقياس خلفي | يحسن التكرار عبر العديد من الشفاه | حماية الوجوه المرئية من علامات الموت |
| اللوحات المعمارية | مكبس الثني CNC مع أذرع داعمة وأدوات خالية من العلامات | يحمي المظهر والألواح الطويلة | التعامل مع الخطة قبل بدء الانحناء |
| إنتاج الألمنيوم عالي المزيج | Y1/Y2 CNC، مكتبة الأدوات، المصد الخلفي X/R/Z | يخزن بيانات التصحيح ويقلل وقت الإعداد | توحيد أسماء المواد وسجلات الأدوات |
سير عمل ثني الألمنيوم خطوة بخطوة
- تأكيد المادة: تحديد السبيكة والحالة المزاجية والسمك واتجاه الحبوب وتشطيب السطح.
- راجع الرسم: تحقق من نصف القطر الداخلي والجانب المرئي وطول الحافة والتسامح والمسافات من الفتحة إلى الانحناء.
- تحديد الأدوات: اختر نصف قطر التثقيب وفتح القالب على شكل حرف V وارتفاع الأداة والخلوص لتسلسل الانحناء الكامل.
- خطة حماية السطح: تقرر ما إذا كنت تريد استخدام فيلم أو يوريتان أو أدوات خالية من العلامات أو فواصل ناعمة.
- تحقق من الحمولة وحدود الحافة: يستخدم الألومنيوم قوة أقل، ولكن الشفاه القصيرة وأنصاف الأقطار الضيقة لا تزال بحاجة إلى التحقق.
- قم بإجراء اختبار الجزء الأول: قم بقياس الزاوية، والشفة، ونصف القطر، والشقوق، والعلامات، والارتداد قبل إنتاج الدفعة.
- سجل الإعداد: احفظ تصحيح الزاوية واختيار الأداة وملاحظات اتجاه الحبوب وبيانات مجموعة المواد.
قائمة مراجعة المشتري: طلب مكبس الثني لأجزاء الألومنيوم
- ما هي سبائك الألومنيوم والأمزجة التي ستثنيها: 3003، 5052، 6061 أو لوحة المداس؟
- ما هو نطاق السُمك العادي وأطول طول للانحناء؟
- هل الأجزاء تجميلية، أو مطلية، أو مؤكسدة، أو مخبأة داخل التجميعات أو هيكلية؟
- هل تحتاج إلى أدوات خالية من العلامات، أو قوالب يوريتان، أو أذرع داعمة، أو متتبعات للصفائح؟
- هل تدعم وحدة التحكم مكتبات المواد وسجلات تصحيح الزوايا؟
- هل سيقوم المشغلون بثني الصناديق أو إرجاع الشفاه أو القنوات العميقة التي تحتاج إلى مزيد من ارتفاع الفتح؟
- هل يستطيع المورد حساب الحد الأدنى لطول الحافة ونصف قطر الانحناء من رسوماتك؟
- هل تحتاج أيضًا إلى القطع بالليزر أو القص أو التثقيب قبل الانحناء؟
مراجع فنية مفيدة
بالنسبة للسياق العام للعملية، قم بمراجعة المراجع حول مكابس الثني، ثني المعادن وتعويض الارتداد المرن. يشرح هذا عملية التشكيل والأدوات والاسترداد المرن الذي يؤثر على ثني الألومنيوم.
بالنسبة لموضوعات اختيار Rucheng، قم بإقران هذا الدليل مع دليل الانحناء ودليل عامل K، دليل أدوات الضغط على مكبس الثني، دليل حساب الحمولة وصفحة مكبس الثني CNC الكهربائية الهيدروليكية.
الأخطاء الشائعة في ثني الألمنيوم
- نقلا عن أجزاء الألومنيوم دون التأكد من السبائك والمزاج.
- استخدام نصف قطر لكمة حادة على 6061-T6 وتوقع أن ينحني مثل 5052.
- تجاهل اتجاه الحبوب على الانحناءات الضيقة أو الألواح التجميلية.
- ترك الألومنيوم ينزلق عبر القوالب المتسخة أو أذرع الدعم أو طاولات العمل.
- تشغيل دفعة قبل قياس الارتداد وحفظ التصحيح.
الأسئلة الشائعة حول ثني مكابح الألمنيوم
هل يمكن لمكبس الثني ثني الألومنيوم؟
نعم. يمكن لمكبس الثني أن تقوم بثني صفائح وألواح الألومنيوم عندما تتم مطابقة السبائك والمزاج ونصف القطر الداخلي وفتحة القالب على شكل حرف V وتصحيح الزنبرك بشكل صحيح. تعد الورقة 3003 و5052 من مواد الثني الشائعة، بينما تحتاج الورقة 6061-T6 إلى مزيد من العناية بنصف القطر.
هل يحتاج الألمنيوم إلى حمولة أقل من الفولاذ؟
نعم. يحتاج الألومنيوم عادةً إلى قوة ثني أقل من الفولاذ الطري بنفس السُمك وفتحة القالب. ومع ذلك، فإن الحمولة المنخفضة لا تلغي الحاجة إلى فحص التشققات، والحد الأدنى لنصف قطر الانحناء، وطول الحافة وعلامات السطح.
ما هي درجة الألومنيوم الأفضل للانحناء؟
يتم استخدام 3003 و5052 بشكل شائع عندما تكون قابلية الانحناء الجيدة أمرًا مهمًا. 6061-T6 أقوى ولكنه أكثر حساسية للتشقق، لذلك غالبًا ما يحتاج إلى نصف قطر داخلي أكبر أو درجة حرارة مختلفة للانحناءات الضيقة.
ما هي فتحة القالب V التي يجب أن أستخدمها للألمنيوم؟
نطاق البدء الشائع لصفائح الألمنيوم المنحنية بالهواء هو حوالي 6-10 أضعاف سماكة المادة. يجب اختيار فتحة القالب النهائية من نصف قطر الرسم، والسبائك، والمزاج، وطول الحافة، ومتطلبات السطح والحمولة.
كيف يمكنك منع التشقق عند ثني الألومنيوم؟
منع التشقق باستخدام نصف قطر داخلي مناسب، والانحناء عبر الحبوب عندما يكون ذلك ممكنًا، وتجنب التقلبات القاسية للانحناءات الضيقة، واستخدام أدوات نظيفة واختبار القطعة الأولى قبل الإنتاج.
كيف تتجنب العلامات الموجودة على الألومنيوم أثناء ثني مكبس الثني؟
قم بتنظيف المثقاب والقالب، وحماية الوجه المرئي، واستخدام الفيلم أو اليوريثان عندما يكون ذلك مناسبًا، وتجنب انزلاق الورقة على الأسطح الخشنة وفصل الأجزاء النهائية بفواصل ناعمة.
الخلاصة: ثني الألمنيوم هو إعداد خاص بالمواد
عادةً لا يكون ثني مكابح الألمنيوم أمرًا صعبًا بسبب الحمولة. نقاط التحكم الحقيقية هي السبائك، والمزاج، ونصف قطر الانحناء، واتجاه الحبوب، والظهر الزنبركي، وحماية السطح. تبدأ العملية المتكررة بتأكيد المادة وتنتهي ببيانات التصحيح المحفوظة من القطعة الأولى.
إذا كان مصنعك يقوم بثني خزانات الألمنيوم، أو الأغطية، أو صناديق البطاريات، أو ألواح التدفئة والتهوية وتكييف الهواء (HVAC)، أو أجزاء النقل، أو الألواح المعمارية أو الأقواس الهيكلية، فأرسل إلى Rucheng رسوماتك، والسبائك، ونطاق السمك، وطول الانحناء ومتطلبات السطح. يمكن لمهندسينا أن يوصيوا بمكبس الثني، والأدوات، وسير العمل من القطع إلى الانحناء لأجزاء الألومنيوم الخاصة بك.
اطلب توصية بشأن مكبس الثني الألومنيوممراجع اختيار مكبس الثني والإنتاج
قارن بين مجموعة آلات مكبس الثني Rucheng الكاملة قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- بدل الانحناء وعامل K, اختيار الأدوات و حساب الحمولة مساعدة في تأكيد الإعداد النهائي.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.