
Das Biegen von Aluminium-Abkantpressen erfordert eine geringere Tonnage als das Biegen von Stahl, ist jedoch weniger tolerant hinsichtlich Biegeradius, Faserrichtung, Rissbildung und Rückfederung. Bei den meisten 3003- und 5052-Blechteilen funktioniert das Luftbiegen auf einer hydraulischen CNC-Abkantpresse gut, wenn der Innenradius nicht zu eng ist, die Biegelinie möglichst quer zur Faserrichtung geplant wird und das erste Stück vor der Produktion vermessen wird. Verwenden Sie für 6061-T6 einen größeren Radius oder ziehen Sie geglühtes Material in Betracht, da enge Biegungen zu Rissen führen können.
Was ist das Biegen einer Aluminium-Abkantpresse?
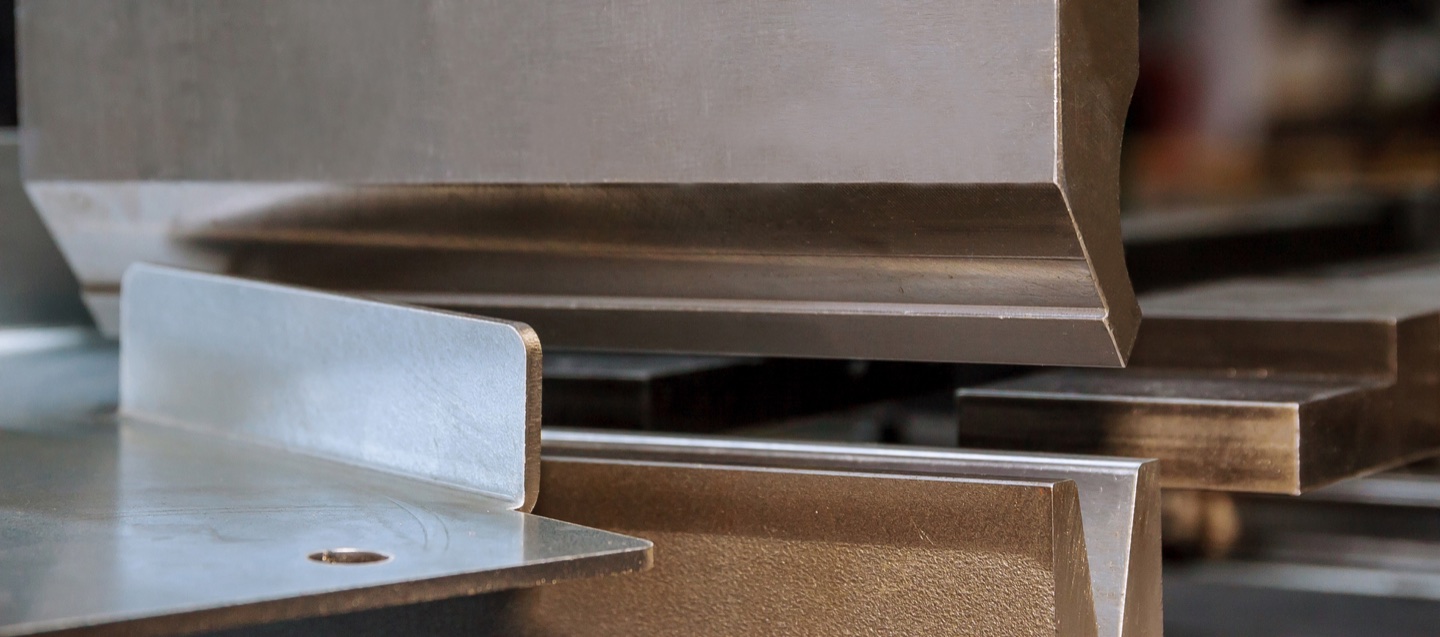
Beim Biegen von Aluminium-Abkantpressen werden Aluminiumbleche oder -platten zwischen einem oberen Stempel und einem unteren Gesenk geformt, um Halterungen, Abdeckungen, Schaltschränke, HVAC-Paneele, Maschinenschutzvorrichtungen, Batterieträger, Transportteile und Architekturkomponenten herzustellen. Die Abkantpresse biegt das Blech entlang einer kontrollierten Linie, während der Hinteranschlag jeden Flansch positioniert.
Aluminium ist leichter und in der Regel einfacher zu formen als Stahl, birgt jedoch seine eigenen Prozessrisiken. Einige Qualitäten reißen, wenn sie zu stark gebogen werden, die Rückfederung kann sich von Charge zu Charge ändern und weiche Oberflächen hinterlassen leicht Spuren. Bei einem guten Aluminiumbiegeprozess werden Materialqualität, Härte, Biegeradius, V-Matrizenöffnung, Werkzeugzustand und Oberflächenschutz vor dem ersten Produktionslauf berücksichtigt.
Kurze Antwort: Wie sollte man Aluminium auf einer Abkantpresse biegen?
Bestätigen Sie zunächst die Aluminiumlegierung und den Härtegrad, nicht nur die Blechdicke. 3003- und 5052-Bleche werden häufig für geformte Platten und Schränke verwendet, da sie sich gut biegen lassen. 6061-T6 ist stärker, kann aber reißen, wenn der Innenradius zu klein ist. Überprüfen Sie die Zeichnung auf sichtbare Fläche, Faserrichtung, Innenradius, Flanschlänge und Toleranz, bevor Sie die Matrize auswählen.
Bei vielen Aluminiumblecharbeiten verwenden Sie das Luftbiegen mit einer V-Matrizenöffnung von etwa dem 6- bis 10-fachen der Materialstärke und überprüfen Sie das Ergebnis anschließend mit einer Testbiegung. Verwenden Sie saubere Werkzeuge, einen geeigneten Stanzradius, eine Schutzfolie oder markierungsfreie Werkzeuge für kosmetische Teile und zeichnen Sie die Rückfederungskorrektur in der CNC-Steuerung auf. Wenn das Teil kurze Flansche oder enge Radien hat, bestätigen Sie die Tonnage und die minimale Flanschlänge, bevor Sie ein Angebot abgeben.
Warum sich Aluminium anders biegt als Stahl
Im Vergleich zu Weichstahl benötigt Aluminium normalerweise weniger Umformkraft, kann jedoch empfindlicher auf Risse, Oberflächenspuren und Rückfederungskontrolle reagieren. Auf die Legierung und das Temperament kommt es an. Ein weiches 3003-H14-Teil, ein 5052-H32-Gehäuse und eine 6061-T6-Strukturhalterung erfordern möglicherweise unterschiedliche Biegeradien und unterschiedliche Erststückkorrekturen, selbst bei gleicher Dicke.
Die praktische Regel ist einfach: Behandeln Sie Aluminium nicht nur als leichteren Stahl. Überprüfen Sie das Materialzertifikat, vermeiden Sie zu scharfe Innenradien bei harten Härtegraden, schützen Sie die sichtbare Oberfläche und testen Sie das erste Stück, bevor Sie eine Charge verwenden.
| Aluminiumfaktor | Auswirkung auf das Biegen | Typisches Ladenproblem | Praktische Antwort |
|---|---|---|---|
| Geringere Umformkraft | Benötigt weniger Tonnage als Weichstahl bei gleicher Dicke | Bediener unterschätzen Risse, weil sich Krafteinwirkung leicht anfühlt | Überprüfen Sie dennoch vor der Produktion den Radius, die Faserrichtung und die Werkzeugbestückung |
| Legierungs- und Temperamentempfindlichkeit | Manche Stäbe formen sich gut, während harte Stäbe in engen Kurven brechen | 6061-T6-Halterungen reißen am Außenradius | Verwenden Sie einen größeren Radius, biegen Sie quer zur Faser oder wählen Sie eine formbarere Härte |
| Rückfederung | Der letzte Winkel öffnet sich, nachdem der Schlag freigegeben wurde | Eine programmierte 90-Grad-Biegung endet im offenen Zustand | Messen Sie das erste Stück und speichern Sie die Winkelkorrektur nach Legierung und Dicke |
| Weiche Oberfläche | Aluminium zerkratzt und nimmt leicht Stanzspuren auf | Sichtbare Platten zeigen nach dem Biegen Linien | Verwenden Sie saubere Werkzeuge, Schutzfolien, Urethan oder markierungsfreie Werkzeuge |
Gängige Aluminiumsorten für Abkantarbeiten
Die beste Einstellung der Abkantpresse hängt von der Sorte ab. Wenn der Käufer nur Aluminiumblech sagt, fragen Sie nach der Legierung und Härte, bevor Sie den Biegeradius und das Angebot bestätigen.
| Güteklasse / Temperament | Typische Verwendung | Biegeverhalten | Drücken Sie Bremshinweis |
|---|---|---|---|
| 3003-H14 | Abdeckungen, HVAC-Paneele, Lichtschränke | Gute Formbarkeit für gängige Blechbiegungen | Gute Wahl, wenn Aussehen und einfache Formgebung wichtig sind |
| 5052-H32 | Gehäuse, Schiffsteile, Transportpaneele | Gute Festigkeit und Korrosionsbeständigkeit bei solider Biegbarkeit | Häufige Wahl für geformte Aluminiumblechteile |
| 6061-T6 | Strukturhalterungen, Rahmen, bearbeitete Teile | Stark, aber in engen Kurven rissempfindlicher | Vor engen Kurven einen größeren Radius verwenden oder die Härte überprüfen |
| Aluminium-Trittplatte | Stufen, Abdeckungen, Bodenbeläge und Schutzvorrichtungen | Das Muster beeinflusst die Markierung und das Erscheinungsbild der Biegung | Schützen Sie das sichtbare Muster und testen Sie die erste Biegung |
Biegeradius, V-Matrizenöffnung und Faserrichtung
Der Innenbiegeradius ist eine der wichtigsten Entscheidungen beim Biegen von Aluminium. Enge Radien können zu Rissen in der Außenfläche führen, insbesondere bei harten Härtegraden und Biegungen parallel zur Faserrichtung. Größere Radien verringern das Rissrisiko, verändern jedoch das flache Muster, die Flanschabmessungen und das Erscheinungsbild des Teils.
Beim Luftbiegen beginnen viele Betriebe mit einer V-Matrizenöffnung von etwa dem 6- bis 10-fachen der Materialstärke und passen sie dann je nach Legierung, Radius, Flanschlänge und Tonnage an. Eine größere V-Öffnung verringert die Tonnage und Markierung, erhöht jedoch die Mindestflanschlänge. Eine kleinere V-Öffnung unterstützt kürzere Flansche, erhöht jedoch die lokale Belastung und das Markierungsrisiko. Wenn die Zeichnung einen glatten großen Radius anstelle einer normalen luftgebogenen Ecke erfordert, sehen Sie sich die Bogenform der CNC-Biegemaschine an, bevor Sie ein Angebot für das Werkzeug abgeben.
Auch die Faserrichtung spielt eine Rolle. Wenn möglich, platzieren Sie kritische Biegelinien quer zur Faser statt parallel zur Walzrichtung. Dies ist besonders nützlich für 6061-Teile, enge Radien, Zierteile und Teile, die Vibrationen oder Ermüdung ausgesetzt sind.
Rückfederungskontrolle für das Biegen von Aluminium
Die Rückfederung von Aluminium wird normalerweise durch Überbiegen, CNC-Winkelkorrektur und Werkstattdaten gehandhabt. Gehen Sie nicht von der gleichen Korrektur für 3003, 5052 und 6061 aus. Dickentoleranz, Chargenabweichung, Stempelradius und Matrizenöffnung verändern den endgültigen Winkel.
Ein praktischer Arbeitsablauf besteht darin, die erste Biegung zu programmieren, den tatsächlichen Winkel zu messen, den Winkel in der Steuerung zu korrigieren und die Korrektur unter der Material- und Werkzeugkombination aufzuzeichnen. Wenn die Werkstatt Delem-, Cybelec- oder ESA-Steuerungen verwendet, speichern Sie gängige Aluminium-Setups in der Material- und Werkzeugbibliothek, damit Nachbestellungen näher am Zielwinkel beginnen.
Werkzeug- und Oberflächenschutz für Aluminium
Aluminium kann schnell Kratzer, Randstreifen und festsitzenden Schmutz aufnehmen. Reinigen Sie vor dem Biegen sichtbarer Teile Stempel, Matrize, vordere Stützarme und Arbeitstisch. Wenn die sichtbare Seite durch eine Folie geschützt ist, testen Sie, ob die Folie im Biegebereich Falten wirft oder reißt.
Verwenden Sie einen Stempelradius, der den angegebenen Innenradius unterstützt. Erwägen Sie bei kosmetischen Teilen Urethanpolster, abdruckfreie Matrizen, polierte Werkzeuge oder Schutzfolien. Verwenden Sie für Kastenteile und Rücklaufflansche segmentierte Werkzeuge, Schwanenhalsstanzen und ausreichend Öffnungshöhe, damit das Teil entfernt werden kann, ohne über das Werkzeug zu ziehen.

Beste Abkantpressenkonfiguration für Aluminiumteile
Eine einfache hydraulische Abkantpresse kann viele Aluminiumteile biegen, aber die CNC-Steuerung ist nützlich, wenn die Fabrik gemischte Legierungen, Kosmetikplatten, Kleinserien und Nachbestellungen verarbeitet. Aluminium erfordert nicht immer eine hohe Tonnage, aber eine konsistente Positionierung, saubere Werkzeuge und wiederholbare Winkelkorrektur.
| Produktionsszenario | Empfohlenes Setup | Warum es hilft | Beobachtungspunkt |
|---|---|---|---|
| Einfache Aluminiumhalterungen | Hydraulische NC- oder CNC-Abkantpresse | Moderate Biegekraft und einfache Positionierung | Vor engen Kurven Legierung und Mindestradius prüfen |
| Schaltschränke und Abdeckungen | CNC-Abkantpresse mit sauberem Werkzeug und Hinteranschlag | Verbessert die Wiederholgenauigkeit über viele Flansche hinweg | Schützen Sie sichtbare Flächen vor Stanzspuren |
| Architekturplatten | CNC-Abkantpresse mit Stützarmen und abdruckfreier Werkzeugausstattung | Schützt Optik und lange Paneele | Planen Sie die Handhabung, bevor Sie mit dem Biegen beginnen |
| High-Mix-Aluminiumproduktion | Y1/Y2 CNC, Werkzeugbibliothek, X/R/Z-Hinteranschlag | Speichert Korrekturdaten und reduziert die Einrichtungszeit | Standardisieren Sie Materialnamen und Werkzeugaufzeichnungen |
Schritt-für-Schritt-Workflow zum Biegen von Aluminium
- Material bestätigen: Legierung, Härte, Dicke, Kornrichtung und Oberflächenbeschaffenheit identifizieren.
- Überprüfen Sie die Zeichnung: Überprüfen Sie den Innenradius, die sichtbare Seite, die Flanschlänge, die Toleranz und die Abstände zwischen Loch und Biegung.
- Werkzeug auswählen: Wählen Sie Stempelradius, V-Matrizenöffnung, Werkzeughöhe und Abstand für die vollständige Biegesequenz.
- Planen Sie den Oberflächenschutz: Entscheiden Sie, ob Sie Folie, Urethan, abdruckfreie Werkzeuge oder weiche Trennmittel verwenden möchten.
- Überprüfen Sie die Tonnage- und Flanschgrenzen: Aluminium verbraucht weniger Kraft, aber kurze Flansche und enge Radien müssen noch überprüft werden.
- Führen Sie einen Erststücktest durch: Messen Sie Winkel, Flansch, Radius, Risse, Markierungen und Rückfederung vor der Serienproduktion.
- Zeichnen Sie das Setup auf: Speichern Sie Winkelkorrektur, Werkzeugauswahl, Notizen zur Faserrichtung und Materialchargendaten.
Käufer-Checkliste: Bestellung einer Abkantpresse für Aluminiumteile
- Welche Aluminiumlegierungen und Härtegrade werden Sie biegen: 3003, 5052, 6061 oder Profilblech?
- Was ist der reguläre Dickenbereich und die längste Biegelänge?
- Sind die Teile kosmetisch, lackiert, eloxiert, in Baugruppen versteckt oder strukturell?
- Benötigen Sie abdruckfreie Werkzeuge, Urethan-Matrizen, Stützarme oder Blechfolger?
- Unterstützt der Controller Materialbibliotheken und Winkelkorrekturdatensätze?
- Werden Bediener Kästen, Rücklaufflansche oder tiefe Kanäle biegen, die mehr Öffnungshöhe benötigen?
- Kann der Lieferant anhand Ihrer Zeichnungen die Mindestflanschlänge und den Mindestbiegeradius berechnen?
- Müssen Sie vor dem Biegen auch laserschneiden, scheren oder stanzen?
Nützliche technische Referenzen
Für den allgemeinen Prozesskontext lesen Sie die Referenzen zu Abkantpressen, Metallbiegen und Rückfederkompensation. Diese erläutern den Umformprozess, die Werkzeuge und die elastische Erholung, die sich auf das Biegen von Aluminium auswirken.
Für Rucheng-Auswahlthemen kombinieren Sie diesen Leitfaden mit unserem Leitfaden für Biegezugabe und K-Faktor, Leitfaden für Abkantpressenwerkzeuge, Leitfaden zur Tonnageberechnung und Elektrohydraulische CNC-Abkantpresse.
Häufige Fehler beim Biegen von Aluminium
- Angebot von Aluminiumteilen ohne Angabe von Legierung und Härte.
- Bei 6061-T6 einen scharfen Stanzradius verwenden und erwarten, dass es sich wie 5052 biegt.
- Ignorieren der Faserrichtung bei engen Biegungen oder kosmetischen Paneelen.
- Aluminium über verschmutzte Matrizen, Tragarme oder Arbeitstische gleiten lassen.
- Führen Sie eine Charge durch, bevor Sie die Rückfederung messen und die Korrektur speichern.
Häufig gestellte Fragen zum Biegen von Aluminium-Abkantpressen
Kann eine Abkantpresse Aluminium biegen?
Ja. Eine Abkantpresse kann Aluminiumbleche und -platten biegen, wenn Legierung, Härte, Innenradius, V-Matrizenöffnung und Rückfederungskorrektur richtig aufeinander abgestimmt sind. 3003- und 5052-Bleche sind gängige Biegematerialien, während 6061-T6 mehr Radiuspflege erfordert.
Benötigt Aluminium weniger Tonnage als Stahl?
Ja. Aluminium benötigt bei gleicher Dicke und Matrizenöffnung normalerweise weniger Biegekraft als Weichstahl. Eine geringere Tonnage entbindet jedoch nicht von der Notwendigkeit, Risse, den Mindestbiegeradius, die Flanschlänge und die Oberflächenmarkierung zu überprüfen.
Welche Aluminiumsorte eignet sich am besten zum Biegen?
3003 und 5052 werden häufig verwendet, wenn eine gute Biegbarkeit wichtig ist. 6061-T6 ist fester, aber rissempfindlicher, sodass für enge Biegungen oft ein größerer Innenradius oder eine andere Härte erforderlich ist.
Welche V-Matrizenöffnung sollte ich für Aluminium verwenden?
Ein üblicher Ausgangsbereich für das Luftbiegen von Aluminiumblech liegt bei etwa dem 6- bis 10-fachen der Materialstärke. Die endgültige Matrizenöffnung sollte anhand des Ziehradius, der Legierung, der Härte, der Flanschlänge, der Oberflächenanforderung und der Tonnage ausgewählt werden.
Wie verhindert man Risse beim Biegen von Aluminium?
Vermeiden Sie Risse, indem Sie einen geeigneten Innenradius verwenden, wenn möglich quer zur Faserrichtung biegen, harte Härten für enge Biegungen vermeiden, saubere Werkzeuge verwenden und das erste Stück vor der Produktion testen.
Wie vermeidet man Abdrücke auf Aluminium beim Abkantbiegen?
Reinigen Sie Stempel und Matrize, schützen Sie die sichtbare Seite, verwenden Sie gegebenenfalls Folie oder Urethan, vermeiden Sie das Gleiten der Platte über raue Oberflächen und trennen Sie die fertigen Teile mit weichen Abstandshaltern.
Fazit: Das Biegen von Aluminium ist eine materialspezifische Einstellung
Das Biegen von Aluminium-Abkantpressen ist aufgrund der Tonnage normalerweise nicht schwierig. Die eigentlichen Kontrollpunkte sind Legierung, Härte, Biegeradius, Faserrichtung, Rückfederung und Oberflächenschutz. Ein wiederholbarer Prozess beginnt mit der Materialbestätigung und endet mit gespeicherten Korrekturdaten vom ersten Stück.
Wenn Ihre Fabrik Aluminiumschränke, Abdeckungen, Batteriekästen, HVAC-Paneele, Transportteile, Architekturpaneele oder Strukturhalterungen biegt, senden Sie Rucheng Ihre Zeichnungen, Legierung, Dickenbereich, Biegelänge und Oberflächenanforderungen. Unsere Ingenieure können die Abkantpresse, die Werkzeuge und den Arbeitsablauf vom Schneiden bis zum Biegen für Ihre Aluminiumteile empfehlen.
Fordern Sie eine Empfehlung für eine Aluminium-Abkantpresse anAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Biegezugabe und K-Faktor, Werkzeugauswahl und Berechnung der Tonnage Helfen Sie dabei, die endgültige Einrichtung zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.