
Для гибки алюминия на листогибочном прессе требуется меньший тоннаж, чем для стали, но он менее щаден в отношении радиуса изгиба, направления волокон, растрескивания и пружинения. Для большинства листовых деталей 3003 и 5052 пневматическая гибка на гидравлическом листогибочном прессе с ЧПУ работает хорошо, если внутренний радиус не слишком мал, линия сгиба по возможности планируется поперек волокон, а первая деталь измеряется перед производством. Для 6061-T6 используйте больший радиус или рассмотрите в��зможность использования отожженного материала, поскольку крутые изгибы могут треснуть.
Что такое гибка алюминия на листогибочном прессе?
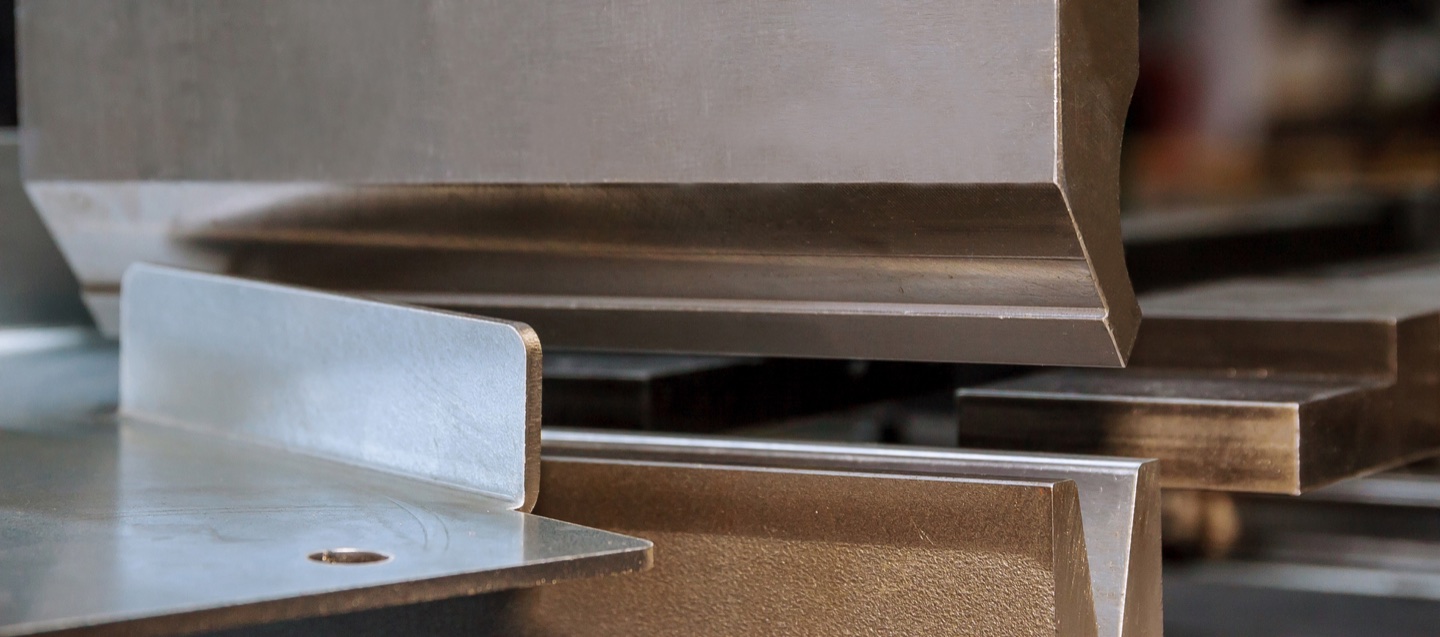
Гибка алюминия на листогибочном прессе — это процесс формирования алюминиевого листа или пластины между верхним пуансоном и нижней матрицей для изготовления кронштейнов, крышек, электрических шкафов, панелей HVAC, защитных ограждений машин, аккумуляторных лотков, транспортных деталей и архитектурных компонентов. Гибочный пресс сгибает лист по контролируемой линии, в то время как задний упор позиционирует каждый фланец.
Алюминий легче, и его обычно легче обрабатывать, чем сталь, но он имеет свои технологические риски. Некоторые сорта трескаются при слишком резком изгибе, упругость может меняться от партии к партии, а на мягких поверхностях легко остаются следы. Хороший процесс гибки алюминия учитывает сорт материала, состояние, радиус изгиба, отверстие V-образной матрицы, состояние инструмента и защиту поверхности перед первым производственным циклом.
Быстрый ответ: как гнуть алюминий на листогибочном прессе?
Начните с подтверждения алюминиевого сплава и его состояния, а не только толщины листа. Листы 3003 и 5052 обычно используются для формованных панелей и шкафов, поскольку они хорошо гнутся. 6061-T6 прочнее, но может треснуть, если внутренний радиус слишком мал. Прежде чем выбирать матрицу, проверьте на чертеже видимую поверхность, направление волокон, внутренний радиус, длину фланца и допуск.
Для многих работ с алюминиевыми листами используйте гибку на воздухе с V-образным отверстием, толщина которого примерно в 6–10 раз превышает толщину материала, а затем проверьте результат с помощью пробного изгиба. Используйте чистый инструмент, подходящий радиус пуансона, защитную пленку или инструмент без следов для косметических деталей и запишите коррекцию пружинения в контроллере ЧПУ. Если деталь имеет короткие фланцы или малые радиусы, подтвердите тоннаж и минимальную длину фланца, прежде чем предлагать цену.
Почему алюминий гнется иначе, чем сталь?
По сравнению с мягкой сталью алюминию обычно требуется меньшее усилие формовки, но он может быть более чувствителен к растрескиванию, появлению следов на поверхности и контролю упругости. Сплав и закал имеют значение. Мягкая деталь 3003-H14, корпус 5052-H32 и структурный кронштейн 6061-T6 могут потребовать разных радиусов изгиба и разных корректировок исходной детали даже при одинаковой толщине.
Практическое правило простое: не относитесь к алюминию как к более легкой стали. Проверьте сертификат материала, избегайте слишком острых внутренних радиусов при закалке, защищайте видимую поверхность и проверяйте первую деталь перед запуском партии.
| Алюминиевый фактор | Влияние на изгиб | Типичная проблема в магазине | Практический ответ |
|---|---|---|---|
| Более низкая формовочная сила | Требует меньше тоннажа, чем мягкая сталь при той же толщине | Операторы недооценивают возможность взлома, потому что применение силы кажется легким делом | По-прежнему проверяйте радиус, направление волокон и оснастку перед производством. |
| Чувствительность к сплавам и отпуску | Некоторые виды характера хорошо формируются, в то время как твердые характеры трескаются на крутых поворотах. | Кронштейны 6061-T6 трескаются по внешнему радиусу | Используйте больший радиус, согните поперек волокон или выберите более пластичную закалку. |
| пружинение | Окончательный угол открывается после отпускания пуансона. | Запрограммированный изгиб на 90 градусов заканчивается открытием. | Измерьте первую деталь и сохраните поправку угла по сплаву и толщине. |
| Мягкая поверхность | Алюминий легко царапается и оставляет следы штампов. | На видимых панелях показаны линии после изгиба. | Используйте чистые инструменты, защитную пленку, уретан или инструменты без следов. |
Распространенные марки алюминия для листогибочных прессов
Лучшая настройка листогибочного пресса зависит от сорта. Если покупатель указывает только алюминиевый лист, попросите его о сплаве и закалке, прежде чем подтверждать радиус изгиба и цену.
| Сорт / Темперамент | Типичное использование | Поведение при изгибе | листогибочный пресс Примечание |
|---|---|---|---|
| 3003-H14 | Чехлы, панели HVAC, световые шкафы | Хорошая формуемость при обычных изгибах листов. | Хороший выбор, когда внешний вид и простота формования |
| 5052-H32 | Корпуса, морские детали, транспортные панели | Хорошая прочность и коррозионная стойкость с хорошей гибкостью. | Распространенный выбор для формованных деталей из листового алюминия. |
| 6061-Т6 | Конструктивные кронштейны, рамы, обработанные детали | Прочный, но более чувствительный к растрескиванию на крутых поворотах. | Используйте больший радиус или проверьте закалку перед крутыми поворотами. |
| Алюминиевая накладка на порог | Ступеньки, покрытия, полы и ограждения | Рисунок влияет на маркировку и внешний вид изгиба. | Защитите видимый рисунок и проверьте первый изгиб. |
Радиус изгиба, отверстие V-образной матрицы и направление зерна
Внутренний радиус изгиба является одним из наиболее важных решений при изгибе алюминия. Маленькие радиусы могут привести к растрескиванию внешней поверхности, особенно при закалке и изгибах, параллельных волокнам. Большие радиусы снижают риск растрескивания, но изменяют развертку, размеры фланцев и внешний вид детали.
При гибке воздухом многие цеха начинают с V-образного отверстия, толщина которого примерно равна 6-10, а затем корректируется в зависимости от сплава, радиуса, длины фланца и тоннажа. Увеличенное V-образное отверстие снижает тоннаж и маркировку, но увеличивает минимальную длину фланца. Меньшее V-образное отверстие поддерживает более короткие фланцы, но увеличивает местную деформацию и риск маркировки. Если для чертежа требуется гладкий большой радиус вместо обычного угла, согнутого воздухом, ознакомьтесь с дуговой формой для гибочного станка с ЧПУ , прежде чем указывать инструмент.
Направление волокон также имеет значение. По возможности размещайте критические линии изгиба поперек волокон, а не параллельно направлению прокатки. Это особенно полезно для деталей 6061, узких радиусов, косметических панелей и деталей, которые подвержены вибрации или усталости.
Контроль пружинения при изгибе алюминия
Пружинный возврат алюминия обычно обрабатывается путем перегиба, коррекции угла на станке с ЧПУ и данных цеха. Не делайте одинаковых поправок для 3003, 5052 и 6061. Допуск по толщине, изменение партии, радиус пуансона и отверстие матрицы — все это меняет окончательный угол.
Практический рабочий процесс заключается в программировании первого изгиба, измерении фактического угла, корректировке угла в контроллере и записи поправки в комбинации материала и инструмента. Если в цехе используются контроллеры Delem, Cybelec или ESA, сохраните стандартные настройки алюминия в библиотеке материалов и инструментов, чтобы повторные заказы начинались ближе к целевому углу.
Инструменты и защита поверхности алюминия
Алюминий может быстро покрываться царапинами, уступами и въевшейся грязью. Перед гибкой видимых деталей очистите пуансон, матрицу, передние опорные рычаги и рабочий стол. Если видимое лицо защищено пленкой, проверьте, не мнется ли пленка и не рвется ли она в области сгиба.
Используйте радиус пуансона, который поддерживает указанный внутренний радиус. Для косметических деталей рассмотрите уретановые прокладки, штампы без следов, полированные инструменты или защитную пленку. Для деталей коробки и возвратных фланцев используйте сегментированные инструменты, пуансоны и достаточное количество высоты раскрытия, чтобы деталь можно было снять, не перетаскивая ее по инструменту.

Лучшая конфигурация листогибочного пресса для алюминиевых деталей
Базовый гидравлический листогибочный пресс может согнуть многие алюминиевые детали, но управление с ЧПУ становится ценным, когда завод работает со смешанными сплавами, косметическими панелями, небольшими партиями и повторными заказами. Алюминий не всегда требует большого тоннажа, но ему необходимо последовательное позиционирование, чистая оснастка и повторяемая коррекция угла.
| Производственный сценарий | Рекомендуемая настройка | Почему это помогает | Наблюдательная точка |
|---|---|---|---|
| Простые алюминиевые кронштейны. | Гидравлический листогибочный пресс с ЧПУ или ЧПУ | Умеренная изгибающая сила и простое позиционирование. | Перед крутыми изгибами проверьте сплав и минимальный радиус. |
| Электрические шкафы и крышки | Листогибочный пресс с ЧПУ, чистым инструментом и задним упором | Улучшает повторяемость на многих фланцах | Защитите видимые поверхности от следов штампа |
| Архитектурные панели | Листогибочный пресс с ЧПУ с опорными рычагами и инструментами без следов | Защищает внешний вид и длинные панели | Планируйте обработку до начала гибки |
| Высокосортное производство алюминия | Y1/Y2 ЧПУ, библиотека инструментов, задний упор X/R/Z | Сохраняет данные коррекции и сокращает время настройки | Стандартизация названий материалов и записей об инструментах |
Пошаговый процесс гибки алюминия
- Подтвердите материал: определите сплав, состояние, толщину, направление зерна и качество поверхности.
- Просмотрите чертеж: проверьте внутренний радиус, видимую сторону, длину фланца, допуск и расстояние от отверстия до изгиба.
- Выберите инструмент: выберите радиус пуансона, отверстие V-образной матрицы, высоту инструмента и зазор для полной последовательности гибки.
- Планируйте защиту поверхности: решите, использовать ли пленку, уретан, инструменты без следов или мягкие сепараторы.
- Проверьте предел тоннажа и фланцев: алюминий требует меньше усилий, но короткие фланцы и узкие радиусы по-прежнему требуют проверки.
- Выполните испытание первой детали: измерьте угол, полку, радиус, трещины, следы и упругость перед серийным производством.
- Запишите настройку: сохраните поправку угла, выбор инструмента, примечания по направлению волокон и данные партии материала.
Контрольный список для покупателя: заказ листогибочного пресса для алюминиевых деталей
- Какие алюминиевые сплавы и виды закалки вы будете гнуть: 3003, 5052, 6061 или накладку протектора?
- Каков стандартный диапазон толщины и максимальная длина изгиба?
- Являются ли детали косметическими, окрашенными, анодированными, скрытыми внутри узлов или структурными?
- Вам нужны инструменты без следов, уретановые матрицы, опорные рычаги или направляющие листа?
- Поддерживает ли контроллер библиотеки материалов и записи угловых поправок?
- Будут ли операторы сгибать коробки, возвратные фланцы или глубокие каналы, которым требуется больше высоты раскрытия?
- Может ли поставщик рассчитать минимальную длину фланца и радиус изгиба по вашим чертежам?
- Вам также нужна лазерная резка, резка или штамповка перед гибкой?
Полезные технические ссылки
Для общего контекста процесса просмотрите ссылки на листогибочные прессы, изгиб металла и компенсацию пружинистости. Они объясняют процесс формовки, оснастку и упругое восстановление, которые влияют на изгиб алюминия.
Для темы выбора Rucheng сочетайте это руководство с нашими допуском на изгиб и руководством по коэффициенту K, руководством по инструментам для листогибочного пресса, руководством по расчету тоннажа и электрогидравлическим листогибочным прессом с ЧПУ страницей.
Распространенные ошибки при гибке алюминия
- Цитирование алюминиевых деталей без подтверждения сплава и состояния.
- Используя острый радиус удара на 6061-T6 и ожидая, что он согнется, как 5052.
- Игнорирование направления волокон на крутых изгибах или косметических панелях.
- Скольжение алюминия по грязным штампам, опорным рычагам или рабочим столам.
- Запуск партии перед измерением упругого возврата и сохранением поправки.
Часто задаваемые вопросы по гибке алюминиевого листогибочного пресса
Может ли листогибочный пресс согнуть алюминий?
Да. Листогибочный пресс может сгибать алюминиевый лист и пластину, если сплав, закалка, внутренний радиус, отверстие V-образной матрицы и коррекция упругости подобраны правильно. Листы 3003 и 5052 являются распространенными материалами для гибки, а лист 6061-T6 требует большего ухода по радиусу.
Требуется ли алюминию меньше тоннажа, чем стали?
Да. Алюминий обычно требует меньшего изгибающего усилия, чем мягкая сталь при той же толщине и отверстии матрицы. Однако меньший тоннаж не устраняет необходимости проверять наличие трещин, минимальный радиус изгиба, длину фланца и маркировку поверхности.
Какая марка алюминия лучше всего подходит для гибки?
3003 и 5052 обычно используются, когда важна хорошая гибкость. Сплав 6061-T6 прочнее, но более чувствителен к растрескиванию, поэтому для крутых изгибов часто требуется больший внутренний радиус или другой закал.
Какое отверстие V-образной матрицы следует использовать для алюминия?
Обычный начальный диапазон для гибки алюминиевого листа на воздухе составляет примерно 6-10 раз толщину материала. Окончательное отверстие матрицы следует выбирать с учетом радиуса волочения, сплава, состояния, длины фланца, требований к поверхности и тоннажа.
Как предотвратить растрескивание при сгибании алюминия?
Предотвратите растрескивание, используя подходящий внутренний радиус, по возможности сгибая поперек волокон, избегая закалки для крутых изгибов, используя чистые инструменты и проверяя первую деталь перед производством.
Как избежать следов на алюминии при гибке листогибочного пресса?
Очистите пуансон и матрицу, защитите видимую поверхность, при необходимости используйте пленку или уретан, избегайте скольжения листа по шероховатым поверхностям и отделяйте готовые детали мягкими прокладками.
Вывод: гибка алюминия зависит от материала
Гибка алюминиевого листогибочного пресса обычно не представляет затруднений из-за тоннажа. Настоящими контрольными точками являются сплав, отпуск, радиус изгиба, направление зерна, упругость и защита поверхности. Повторяемый процесс начинается с подтверждения материала и заканчивается сохранением данных коррекции из первой детали.
Если ваш завод сгибает алюминиевые шкафы, крышки, аккумуляторные ящики, панели HVAC, транспортные детали, архитектурные панели или конструкционные кронштейны, отправьте Rucheng свои чертежи, сплав, диапазон толщины, длину изгиба и требования к поверхности. Наши инженеры могут порекомендовать листогибочный пресс, оснастку и рабочий процесс резки и гибки для ваших алюминиевых деталей.
Запросить рекомендацию по алюминиевому листогибочному прессуМатериалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Допуск на изгиб и К-фактор, выбор инструмента и расчет тоннажа помогите подтвердить окончательную настройку.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.