
アルミニウムのプレスブレーキ曲げは、鋼よりも低いトン数で済みますが、曲げ半径、木目の方向、亀裂、スプリングバックの許容度が低くなります。ほとんどの 3003 および 5052 シート部品では、内側の半径がきつすぎない場合、CNC 油圧プレス ブレーキでのエア曲げがうまく機能し、曲げ線は可能であれば木目を横切るように計画され、製造前に最初の部品が測定されます。 6061-T6 の場合、急に曲げるとクラックが発生する可能性があるため、より大きな半径を使用するか、焼きなました材料を検討してください。
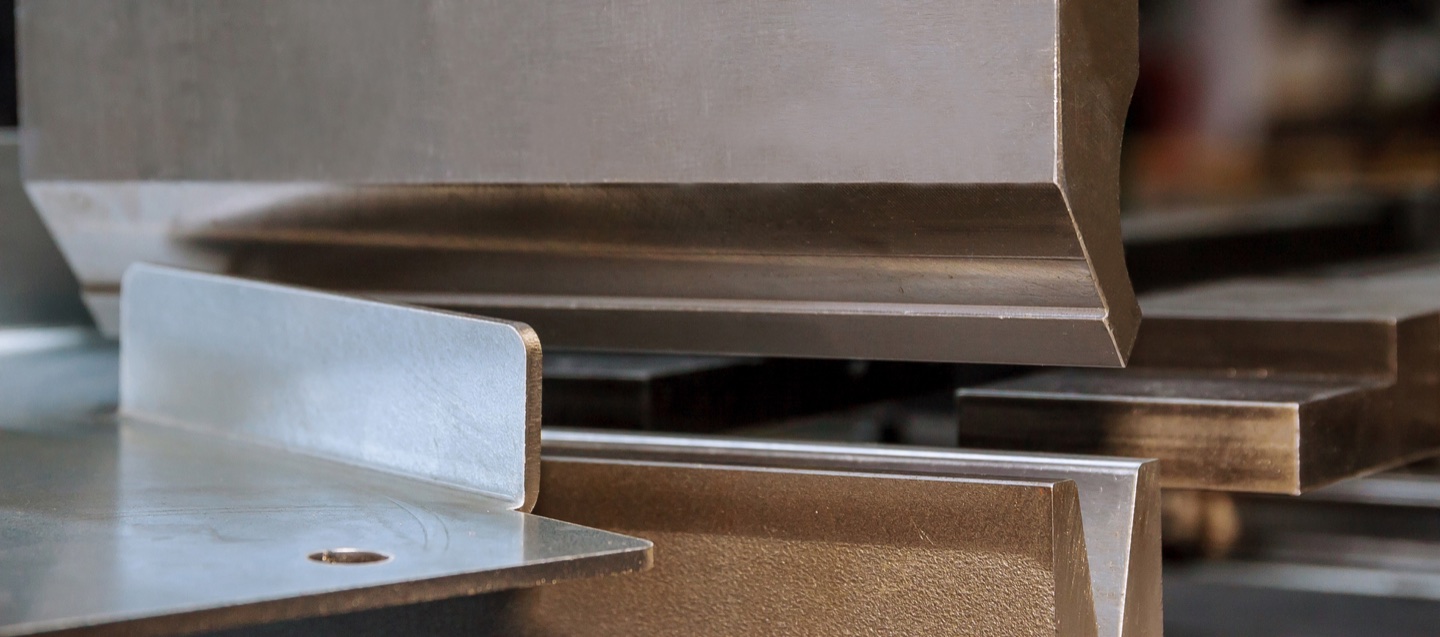
アルミプレスブレーキ曲げ加工とは何ですか?
アルミニウム プレス ブレーキ曲げは、ブラケット、カバー、電気キャビネット、HVAC パネル、機械ガード、バッテリー トレイ、輸送部品、建築コンポーネントを製造するために、上部パンチと下部ダイの間でアルミニウム シートまたはプレートを形成するプロセスです。バックゲージが各フランジの位置を決めながら、プレスブレーキが制御された線に沿ってシートを曲げます。
アルミニウムは鋼よりも軽く、通常は成形が簡単ですが、アルミニウムには独自のプロセスリスクがあります。グレードによっては、あまりに鋭く曲げると亀裂が入ったり、スプリングバックがバッチごとに変化したり、柔らかい表面には跡がつきやすくなります。優れたアルミニウム曲げプロセスでは、材料のグレード、質、曲げ半径、V ダイの開口部、工具の状態、および最初の生産実行前の表面保護が関連付けられます。
簡単な答え: プレス ブレーキでアルミニウムを曲げるにはどうすればよいですか?
板厚だけでなく、アルミニウム合金や調質も確認することから始めましょう。 3003 および 5052 シートはよく曲がるため、成形パネルやキャビネットによく使用されます。 6061-T6 は強度が高くなりますが、内側の半径が小さすぎると亀裂が発生する可能性があります。金型を選択する前に、図面で表示面、結晶方向、内径、フランジ長さ、公差を確認してください。
多くのアルミニウム シートの作業では、材料の厚さの約 6 ~ 10 倍の V ダイ開口部を使用してエア曲げを使用し、テスト曲げで結果を確認します。きれいな工具、適切なパンチ半径、保護フィルム、または化粧部品用の跡のない工具を使用し、スプリングバック補正を CNC コントローラに記録します。部品のフランジが短いか半径が狭い場合は、見積もりの前にトン数と最小フランジ長さを確認してください。
アルミニウムの曲がり方がスチールとは異なる理由
軟鋼と比較すると、アルミニウムは通常、成形に必要な力が少なくて済みますが、亀裂、表面の跡、スプリングバックの制御に対してより敏感になる可能性があります。合金と質が重要です。柔らかい 3003-H14 部品、5052-H32 エンクロージャ、および 6061-T6 構造ブラケットはすべて、同じ厚さであっても異なる曲げ半径と異なる最初のピースの修正を必要とする場合があります。
実際的なルールは単純です。アルミニウムを単なる軽い鋼として扱ってはなりません。材料証明書を確認し、焼き戻しの際に内側の半径が鋭くなりすぎることを避け、目に見える表面を保護し、バッチを実行する前に最初の部品をテストします。
| アルミニウム係数 | 曲げへの影響 | ショップの典型的な問題 | 実際の対応 |
|---|---|---|---|
| 低い成形力 | 同じ厚さの軟鋼よりも必要なトン数が少なくて済みます | 作業者は力を入れるのが簡単だと感じるため、クラックを過小評価する | 製造前に半径、木目の方向、工具を確認します。 |
| 合金および焼き戻しに対する感度 | 一部の焼き戻しは良好に形成されますが、硬い焼き戻しはきつい曲げで亀裂が入ります | 6061-T6 ブラケットの外側半径で亀裂が発生 | より大きな半径を使用するか、木目を横切って曲げるか、より成形しやすい質を選択します。 |
| スプリングバック | パンチがリリースされた後に最終角度が開きます | プログラムされた 90 度の曲げは開いた状態で終了します | 最初のピースを測定し、合金と厚さによる角度補正を保存します |
| 柔らかい表面 | アルミニウムは傷がつきやすく、ダイマークがつきやすい | 曲げ後のパネルに線が見える | 清潔な工具、保護フィルム、ウレタン、または跡のない工具を使用してください。 |
プレスブレーキ加工用の一般的なアルミニウムグレード
最適なプレスブレーキ設定はグレードによって異なります。バイヤーがアルミニウムシートのみを言う場合は、曲げ半径と見積もりを確認する前に、合金と焼き戻しを尋ねてください。
| グレード/気質 | 一般的な使用方法 | 曲げ動作 | プレスブレーキに関する注意事項 |
|---|---|---|---|
| 3003-H14 | カバー、HVAC パネル、照明キャビネット | 一般的なシートの曲げ加工に適した成形性 | 外観と成形のしやすさが重要な場合に最適です |
| 5052-H32 | エンクロージャ、海洋部品、輸送パネル | 強度、耐食性に優れ、曲げ加工性も良好 | 成形アルミニウム板金部品の一般的な選択肢 |
| 6061-T6 | 構造ブラケット、フレーム、機械加工部品 | 強力ですが、急なカーブでは亀裂が発生しやすくなります | 半径を大きくするか、きついカーブの前に焼き加減を見直す |
| アルミトレッドプレート | ステップ、カバー、床材、ガード | パターンはマーキングと曲げの外観に影響します | 目に見えるパターンを保護し、最初の曲げをテストします |
曲げ半径、V ダイ開口部、および結晶粒方向
内側の曲げ半径は、アルミニウムの曲げに関する最も重要な決定事項の 1 つです。半径が狭いと、特に焼き戻しや木目に平行な曲げの場合、外面に亀裂が入る可能性があります。半径が大きいと亀裂のリスクは軽減されますが、平面パターン、フランジの寸法、部品の外観が変わります。
エアベンディングの場合、多くのショップでは、材料の厚さの 6-10 倍程度の V ダイ開口部から開始し、次に合金、半径、フランジの長さ、トン数に基づいて調整します。 V 開口部が大きくなると、トン数とマーキングが減少しますが、最小フランジ長さは増加します。小さい V 開口部は短いフランジをサポートしますが、局所的なひずみとマーキングのリスクが増加します。図面に通常の空気曲げコーナーではなく、滑らかな大きな半径が必要な場合は、ツールを見積もる前に、 CNC ベンディングマシンアークモールド を確認してください。
木目の方向も重要です。可能であれば、圧延方向に平行ではなく、結晶粒を横切る臨界曲げラインを配置します。これは、6061 部品、半径が狭い、化粧パネル、および振動や疲労が発生する部品に特に役立ちます。
アルミ曲げのスプリングバック制御
アルミニウムのスプリングバックは通常、過剰曲げ、CNC 角度補正、および工場データによって処理されます。 3003、5052、および 6061 に対して同じ補正を想定しないでください。厚さの公差、バッチの変動、パンチ半径、およびダイの開口部はすべて、最終的な角度を変更します。
実際のワークフローは、最初の曲げをプログラムし、実際の角度を測定し、コントローラーで角度を修正し、材料と工具の組み合わせに基づいて修正を記録することです。ショップが Delem、Cybelec、または ESA コントローラを使用している場合は、一般的なアルミニウムのセットアップを材料およびツールのライブラリに保存して、リピート注文が目標角度に近づくように開始します。
アルミニウムの工具と表面保護
アルミニウムは、傷、ショルダーライン、埋め込まれた汚れをすぐに拾うことができます。目に見える部分を曲げる前に、パンチ、ダイ、フロントサポートアーム、作業テーブルを清掃してください。目に見える面がフィルムで保護されている場合は、曲げ部分でフィルムにしわが寄ったり破れたりするかどうかをテストします。
指定された内側半径をサポートするパンチ半径を使用してください。装飾部品の場合は、ウレタンパッド、マークフリーダイ、研磨工具、または保護フィルムを検討してください。ボックス部品とリターンフランジの場合は、セグメント化された工具 グースネックパンチ と十分な開口高さを使用して、部品を工具上で引きずらずに取り外せるようにします。

アルミニウム部品に最適なプレス ブレーキ構成
基本的な油圧プレス ブレーキでは多くのアルミニウム部品を曲げることができますが、工場が混合合金、化粧パネル、短納期、リピート注文を処理する場合には、CNC 制御が価値を発揮します。アルミニウムは必ずしも高いトン数を必要とするわけではありませんが、一貫した位置決め、きれいな工具、繰り返し可能な角度修正が必要です。
| 生産シナリオ | 推奨されるセットアップ | なぜ役立つのか | ウォッチポイント |
|---|---|---|---|
| シンプルなアルミブラケット | NCまたはCNC油圧プレスブレーキ | 適度な曲げ力と簡単な位置決め | 急に曲げる前に合金と最小半径を確認してください |
| 電気キャビネットとカバー | クリーンなツーリングとバックゲージを備えたCNCプレスブレーキ | 多くのフランジにわたる再現性が向上します | 目に見える面をダイマークから保護 |
| 建築用パネル | サポートアームと跡のないツーリングを備えた CNC プレスブレーキ | 外観と長尺パネルを保護 | 曲げ加工を開始する前に取り扱いを計画する |
| 多品種アルミニウム生産 | Y1/Y2 CNC、ツールライブラリ、X/R/Z バックゲージ | 補正データを保存し、セットアップ時間を短縮します | 材料名と工具記録の標準化 |
段階的なアルミニウム曲げワークフロー
- 材質の確認: 合金、質、厚さ、結晶粒方向、表面仕上げを特定します。
- 図面を確認します: 内側の半径、可視側、フランジの長さ、公差、および穴から曲げまでの距離を確認します。
- ツールの選択: 完全な曲げシーケンスのパンチ半径、V ダイ開口部、ツール高さ、およびクリアランスを選択します。
- 表面保護を計画する: フィルム、ウレタン、マークフリー ツール、またはソフト セパレーターを使用するかどうかを決定します。
- トン数とフランジの制限を確認してください: アルミニウムは使用する力が少なくなりますが、短いフランジと狭い半径については依然として検証が必要です。
- 最初のピースのテストを実行します: バッチ生産の前に、角度、フランジ、半径、亀裂、マーク、スプリングバックを測定します。
- セットアップを記録します: 角度補正、ツールの選択、木目方向のメモ、材料バッチ データを保存します。
バイヤーチェックリスト: アルミニウム部品用プレスブレーキの注文
- 3003、5052、6061 またはトレッド プレートのどのアルミニウム合金と質を曲げますか?
- 通常の厚さの範囲と最長曲げ長さはどれくらいですか?
- 部品は化粧品、塗装、陽極酸化処理されていますか、アセンブリまたは構造の中に隠されていますか?
- マークフリーツール、ウレタンダイス、サポートアーム、またはシートフォロワーが必要ですか?
- コントローラーはマテリアル ライブラリと角度補正レコードをサポートしていますか?
- オペレーターはボックスを曲げたり、フランジを戻したり、より開口高さが必要な深い水路を戻したりするでしょうか?
- サプライヤーは図面から最小フランジ長と曲げ半径を計算できますか?
- 曲げる前にレーザー切断、シャーリング、またはパンチングも必要ですか?
役立つ技術参考資料
一般的なプロセスのコンテキストについては、プレス ブレーキ、金属曲げ、および スプリングバック補正 に関するリファレンスを確認してください。これらは、アルミニウムの曲げに影響を与える成形プロセス、工具、弾性回復について説明します。
Rucheng の選択に関するトピックについては、このガイドを、曲げ許容値および K ファクター ガイド、プレス ブレーキ ツーリング ガイド、トン数計算ガイド、電気油圧 CNC プレス ブレーキ ページと組み合わせてください。
アルミニウムの曲げによくある間違い
- 合金と質を確認せずにアルミニウム部品を引用する。
- 6061-T6 に鋭いパンチ半径を使用し、5052 のように曲がることを期待します。
- きつい曲げや化粧パネルの木目の方向は無視されます。
- アルミニウムを汚れた金型、サポートアーム、または作業テーブルの上で滑らせます。
- スプリングバックを測定し、補正を保存する前にバッチを実行します。
アルミプレスブレーキ曲げ加工に関するよくある質問
プレスブレーキはアルミニウムを曲げることができますか?
はい。プレスブレーキは、合金、焼き戻し、内径、V ダイ開口部、およびスプリングバック補正が正しく一致している場合に、アルミニウムのシートおよびプレートを曲げることができます。 3003 および 5052 シートは一般的な曲げ材料ですが、6061-T6 は半径の注意が必要です。
アルミニウムは鋼よりも少ないトン数で済みますか?
はい。通常、アルミニウムは、同じ厚さとダイ開口部の軟鋼よりも少ない曲げ力で済みます。ただし、トン数が低くても、亀裂、最小曲げ半径、フランジの長さ、表面マーキングをチェックする必要がなくなるわけではありません。
曲げ加工に最適なアルミニウムのグレードは何ですか?
3003 と 5052 は、良好な曲げ性が重要な場合によく使用されます。 6061-T6 は強度が高いですが、亀裂が生じやすいため、きつい曲げにはより大きな内側半径または異なる焼き戻しが必要になることがよくあります。
アルミニウムにはどの V ダイ開口部を使用すればよいですか?
エアベンディングアルミニウムシートの一般的な開始範囲は、材料の厚さの約 6 ~ 10 倍です。最終的なダイ開口部は、絞り半径、合金、質質、フランジの長さ、表面要件、トン数から選択する必要があります。
アルミを曲げる際のひび割れを防ぐにはどうすればよいでしょうか?
適切な内側半径を使用し、可能であれば木目に沿って曲げ、きつい曲げのための焼き戻しを避け、きれいな工具を使用し、生産前に最初の部品をテストすることにより、亀裂を防ぎます。
プレスブレーキ曲げの際にアルミニウムに跡が付くのを防ぐにはどうすればよいですか?
パンチとダイを清掃し、目に見える面を保護し、適切な場合はフィルムまたはウレタンを使用し、粗い表面上でシートが滑らないようにし、完成した部品を柔らかいスペーサーで分離します。
結論: アルミニウムの曲げは材料固有の設定である
アルミニウムのプレスブレーキの曲げ加工は、トン数の関係で通常は難しくありません。実際の管理ポイントは、合金、焼き戻し、曲げ半径、結晶粒方向、スプリングバック、および表面保護です。繰り返し可能なプロセスは、素材の確認から始まり、最初のピースから保存された修正データで終わります。
工場でアルミニウムのキャビネット、カバー、バッテリーボックス、HVAC パネル、輸送部品、建築用パネル、構造ブラケットを曲げる場合は、図面、合金、厚さの範囲、曲げの長さ、表面の要件を Rucheng に送ってください。当社のエンジニアは、アルミニウム部品にプレス ブレーキ、ツーリング、切断から曲げまでのワークフローを推奨します。
アルミプレスブレーキの推奨事項をリクエストする機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- 曲げ展開長と K ファクター, 工具の選択 そして トン数計算 最終的な設定を確認するのに役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。