
Le pliage des presses plieuses en aluminium nécessite un tonnage inférieur à celui de l'acier, mais il pardonne moins le rayon de courbure, la direction du grain, la fissuration et le retour élastique. Pour la plupart des pièces en tôle 3003 et 5052, le pliage à l'air sur une presse plieuse hydraulique CNC fonctionne bien lorsque le rayon intérieur n'est pas trop serré, la ligne de pliage est planifiée dans le sens du grain lorsque cela est possible et la première pièce est mesurée avant la production. Pour le 6061-T6, utilisez un rayon plus grand ou envisagez un matériau recuit car les courbures serrées peuvent se fissurer.
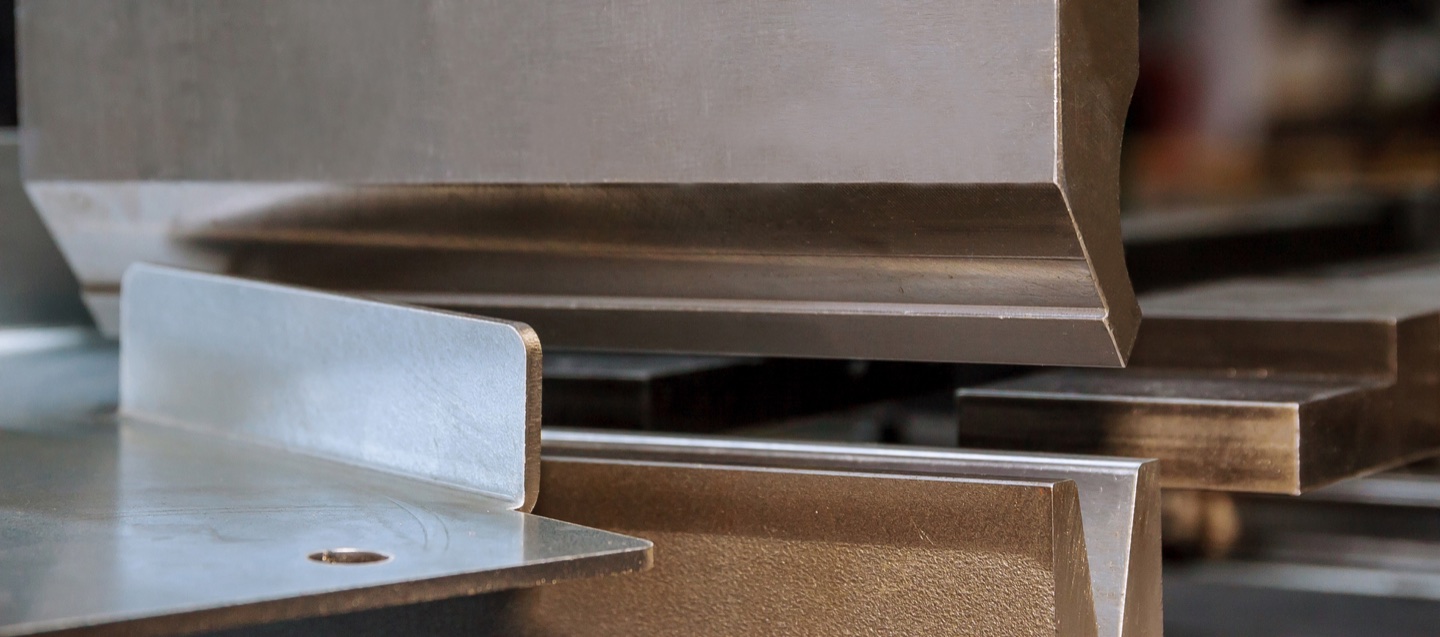
Qu'est-ce que le pliage d'une presse plieuse en aluminium ?
Le pliage de presse plieuse en aluminium est le processus de formation d'une feuille ou d'une plaque d'aluminium entre un poinçon supérieur et une matrice inférieure pour fabriquer des supports, des couvercles, des armoires électriques, des panneaux CVC, des protections de machine, des plateaux de batterie, des pièces de transport et des composants architecturaux. La presse plieuse plie la tôle le long d'une ligne contrôlée tandis que la butée arrière positionne chaque bride.
L'aluminium est plus léger et généralement plus facile à former que l'acier, mais il comporte ses propres risques liés au processus. Certaines qualités se fissurent lorsqu'elles sont pliées trop brusquement, le retour élastique peut changer d'un lot à l'autre et les surfaces molles se marquent facilement. Un bon processus de pliage de l'aluminium relie la qualité du matériau, l'état, le rayon de courbure, l'ouverture de la matrice en V, l'état de l'outillage et la protection de la surface avant le premier cycle de production.
Réponse rapide : comment plier l'aluminium sur une presse plieuse ?
Commencez par confirmer l’alliage d’aluminium et la trempe, pas seulement l’épaisseur de la tôle. Les feuilles 3003 et 5052 sont courantes pour les panneaux formés et les armoires car elles se plient bien. Le 6061-T6 est plus résistant mais peut se fissurer si le rayon intérieur est trop petit. Vérifiez le dessin pour la face visible, la direction du grain, le rayon intérieur, la longueur de la bride et la tolérance avant de choisir la matrice.
Pour de nombreux travaux de tôle d'aluminium, utilisez le pliage à l'air avec une ouverture en V d'environ 6 à 10 fois l'épaisseur du matériau, puis vérifiez le résultat avec un test de pliage. Utilisez un outillage propre, un rayon de poinçon approprié, un film protecteur ou un outillage sans marque pour les pièces cosmétiques, et enregistrez la correction du retour élastique dans le contrôleur CNC. Si la pièce a des brides courtes ou des rayons serrés, confirmez le tonnage et la longueur minimale de la bride avant de proposer un devis.
Pourquoi l'aluminium se plie différemment de l'acier
Comparé à l’acier doux, l’aluminium nécessite généralement moins de force de formage, mais il peut être plus sensible aux fissures, aux marques de surface et au contrôle du retour élastique. L’alliage et l’état comptent. Une pièce souple 3003-H14, un boîtier 5052-H32 et un support structurel 6061-T6 peuvent tous nécessiter des rayons de courbure différents et des corrections de première pièce différentes, même pour la même épaisseur.
La règle pratique est simple : ne traitez pas l’aluminium comme un simple acier plus léger. Vérifiez le certificat du matériau, évitez les rayons intérieurs trop pointus sur les états durs, protégez la surface visible et testez la première pièce avant d'exécuter un lot.
| Facteur d'aluminium | Effet sur la flexion | Problème typique d'un magasin | Réponse pratique |
|---|---|---|---|
| Force de formage inférieure | Nécessite moins de tonnage que l’acier doux pour la même épaisseur | Les opérateurs sous-estiment les fissures car la force semble facile | Vérifiez toujours le rayon, la direction du grain et l'outillage avant la production |
| Sensibilité des alliages et de la trempe | Certains états se forment bien tandis que les états durs se fissurent dans les virages serrés. | Les supports 6061-T6 se fissurent au niveau du rayon extérieur | Utilisez un rayon plus grand, pliez dans le sens du grain ou sélectionnez un état plus formable |
| retour élastique | L'angle final s'ouvre après le relâchement du poinçon | Un virage programmé à 90 degrés se termine ouvert | Mesurez la première pièce et enregistrez la correction de l'angle par alliage et épaisseur |
| Surface douce | L'aluminium se raye et ramasse facilement les marques de matrice | Les panneaux visibles montrent des lignes après pliage | Utiliser des outils propres, un film protecteur, de l'uréthane ou des outils sans marques |
Nuances d'aluminium courantes pour les travaux de presse plieuse
La meilleure configuration de la presse plieuse dépend de la qualité. Si l'acheteur ne parle que de tôle d'aluminium, demandez l'alliage et la trempe avant de confirmer le rayon de courbure et le devis.
| Qualité / humeur | Utilisation typique | Comportement en flexion | Remarque sur la presse plieuse |
|---|---|---|---|
| 3003-H14 | Couvertures, panneaux CVC, armoires lumineuses | Bonne formabilité pour les pliages de tôles courants | Bon choix en termes d'apparence et de matière de formage facile |
| 5052-H32 | Enceintes, pièces marines, panneaux de transport | Bonne solidité et résistance à la corrosion avec une solide capacité de pliage | Choix courant pour les pièces en tôle d'aluminium formées |
| 6061-T6 | Supports structurels, cadres, pièces usinées | Solide mais plus sensible aux fissures dans les virages serrés | Utiliser un rayon plus grand ou revoir la température avant les virages serrés |
| Plaque de marche en aluminium | Marches, couvertures, revêtements de sol et protections | Le motif affecte le marquage et l’apparence du pliage | Protéger le motif visible et tester le premier pli |
Rayon de courbure, ouverture de la matrice en V et direction du grain
Le rayon de courbure intérieur est l’une des décisions les plus importantes en matière de pliage de l’aluminium. Des rayons serrés peuvent fissurer la surface extérieure, en particulier dans les états durs et les courbures parallèles au fil. Des rayons plus grands réduisent le risque de fissuration mais modifient le motif plat, les dimensions des brides et l'apparence de la pièce.
Pour le pliage à l'air, de nombreux ateliers commencent avec une ouverture en V d'environ 6 à 10 fois l'épaisseur du matériau, puis ajustent en fonction de l'alliage, du rayon, de la longueur de la bride et du tonnage. Une ouverture en V plus grande réduit le tonnage et le marquage mais augmente la longueur minimale de la bride. Une ouverture en V plus petite prend en charge des brides plus courtes mais augmente les contraintes locales et le risque de marquage. Si le dessin nécessite un grand rayon lisse au lieu d'un coin plié à l'air normal, consultez le moule à arc de la machine à cintrer CNC avant de citer l'outillage.
La direction du grain compte également. Lorsque cela est possible, placez les lignes de pliage critiques en travers du grain plutôt que parallèlement à la direction de laminage. Ceci est particulièrement utile pour les pièces 6061, les rayons serrés, les panneaux cosmétiques et les pièces qui subiront des vibrations ou de la fatigue.
Contrôle du retour élastique pour le pliage de l'aluminium
Le ressort en aluminium est généralement géré par une flexion excessive, une correction d'angle CNC et des données d'atelier. Ne supposez pas la même correction pour 3003, 5052 et 6061. La tolérance d'épaisseur, la variation du lot, le rayon du poinçon et l'ouverture de la matrice modifient tous l'angle final.
Un flux de travail pratique consiste à programmer le premier pliage, à mesurer l'angle réel, à corriger l'angle dans le contrôleur et à enregistrer la correction sous la combinaison matériau/outillage. Si l'atelier utilise des contrôleurs Delem, Cybelec ou ESA, stockez les configurations courantes en aluminium dans la bibliothèque de matériaux et d'outils afin que les commandes répétées commencent plus près de l'angle cible.
Outillage et protection de surface pour l'aluminium
L'aluminium peut rapidement ramasser les rayures, les lignes d'épaulement et la saleté incrustée. Avant de plier les parties visibles, nettoyez le poinçon, la matrice, les bras de support avant et la table de travail. Si la face visible est protégée par un film, vérifiez si le film se plisse ou se déchire dans la zone pliée.
Utilisez un rayon de poinçon qui prend en charge le rayon intérieur spécifié. Pour les pièces cosmétiques, pensez aux tampons en uréthane, aux matrices sans traces, aux outils polis ou au film protecteur. Pour les pièces de boîte et les brides de retour, utilisez des outils segmentés, des poinçons à col de cygne et suffisamment de hauteur d'ouverture pour que la pièce puisse être retirée sans traîner sur l'outillage.

Meilleure configuration de presse plieuse pour les pièces en aluminium
Une presse plieuse hydraulique de base peut plier de nombreuses pièces en aluminium, mais le contrôle CNC devient précieux lorsque l'usine gère des alliages mixtes, des panneaux cosmétiques, des séries courtes et des commandes répétées. L'aluminium n'a pas toujours besoin d'un tonnage élevé, mais il nécessite un positionnement cohérent, un outillage propre et une correction d'angle reproductible.
| Scénario de production | Configuration recommandée | Pourquoi ça aide | Point de surveillance |
|---|---|---|---|
| Supports simples en aluminium | Presse plieuse hydraulique NC ou CNC | Force de flexion modérée et positionnement simple | Vérifiez l'alliage et le rayon minimum avant les virages serrés |
| Armoires et couvertures électriques | Presse plieuse CNC avec outillage propre et butée arrière | Améliore la répétabilité sur de nombreuses brides | Protégez les visages visibles des marques de matrice |
| Panneaux architecturaux | Presse plieuse CNC avec bras de support et outillage sans marque | Protège l'apparence et les panneaux longs | Planifier la manipulation avant de commencer le pliage |
| Production d'aluminium à haute teneur en mélange | CNC Y1/Y2, bibliothèque d'outils, butée arrière X/R/Z | Stocke les données de correction et réduit le temps de configuration | Standardisez les noms de matériaux et les enregistrements d’outillage |
Flux de travail de pliage d'aluminium étape par étape
- Confirmer le matériau : identifier l'alliage, l'état, l'épaisseur, la direction du grain et la finition de surface.
- Consultez le dessin : vérifiez le rayon intérieur, le côté visible, la longueur de la bride, la tolérance et les distances entre le trou et le pliage.
- Sélectionnez l'outillage : choisissez le rayon du poinçon, l'ouverture de la matrice en V, la hauteur de l'outil et le jeu pour la séquence de pliage complète.
- Planifier la protection de la surface : décider d'utiliser un film, de l'uréthane, un outil sans marque ou des séparateurs souples.
- Vérifiez le tonnage et les limites des brides : l'aluminium utilise moins de force, mais les brides courtes et les rayons serrés doivent toujours être vérifiés.
- Exécutez un test de la première pièce : mesurez l'angle, la bride, le rayon, les fissures, les marques et le retour élastique avant la production par lots.
- Enregistrez la configuration : enregistrez la correction de l'angle, le choix de l'outil, les notes sur la direction du grain et les données de lot de matériaux.
Liste de contrôle de l'acheteur : commande d'une presse plieuse pour pièces en aluminium
- Quels alliages et états d'aluminium allez-vous plier : 3003, 5052, 6061 ou plaque de roulement ?
- Quelle est la plage d’épaisseur normale et la longueur de pliage la plus longue ?
- Les pièces sont-elles esthétiques, peintes, anodisées, cachées à l’intérieur des assemblages ou structurelles ?
- Avez-vous besoin d'un outillage sans marque, de matrices en uréthane, de bras de support ou de suiveurs de tôle ?
- Le contrôleur prend-il en charge les bibliothèques de matériaux et les enregistrements de correction d'angle ?
- Les opérateurs plieront-ils les boîtes, les brides de retour ou les canaux profonds qui nécessitent plus de lumière naturelle ?
- Le fournisseur peut-il calculer la longueur minimale de la bride et le rayon de courbure à partir de vos dessins ?
- Avez-vous également besoin d'une découpe laser, d'un cisaillage ou d'un poinçonnage avant le pliage ?
Références techniques utiles
Pour le contexte général du processus, consultez les références sur les presses plieuses, flexion du métal et compensation du retour élastique. Ceux-ci expliquent le processus de formage, l’outillage et la récupération élastique qui affectent le pliage de l’aluminium.
Pour les sujets de sélection de Rucheng, associez ce guide à notre surcharge de pliage et guide du facteur K, guide d'outillage de presse plieuse, guide de calcul du tonnage et presse plieuse CNC électro-hydraulique page.
Erreurs courantes de pliage de l’aluminium
- Citant des pièces en aluminium sans confirmer l’alliage et l’état.
- Utiliser un rayon de poinçonnage pointu sur le 6061-T6 et s'attendre à ce qu'il se plie comme le 5052.
- Ignorer la direction du grain dans les virages serrés ou les panneaux cosmétiques.
- Laisser l'aluminium glisser sur des matrices sales, des bras de support ou des tables de travail.
- Exécuter un lot avant de mesurer le retour élastique et d'enregistrer la correction.
FAQ sur le pliage des presses plieuses en aluminium
Une presse plieuse peut-elle plier l’aluminium ?
Oui. Une presse plieuse peut plier des tôles et des plaques d'aluminium lorsque l'alliage, la trempe, le rayon intérieur, l'ouverture de la matrice en V et la correction du retour élastique correspondent correctement. Les feuilles 3003 et 5052 sont des matériaux de pliage courants, tandis que la 6061-T6 nécessite plus de soin en matière de rayon.
L’aluminium nécessite-t-il moins de tonnage que l’acier ?
Oui. L'aluminium nécessite généralement moins de force de flexion que l'acier doux, pour une épaisseur et une ouverture de matrice identiques. Cependant, un tonnage inférieur ne supprime pas la nécessité de vérifier la fissuration, le rayon de courbure minimum, la longueur de la bride et le marquage de la surface.
Quelle qualité d'aluminium est la meilleure pour le pliage ?
Les références 3003 et 5052 sont couramment utilisées lorsqu'une bonne capacité de pliage est importante. Le 6061-T6 est plus résistant mais plus sensible aux fissures, il nécessite donc souvent un rayon intérieur plus grand ou une trempe différente pour les virages serrés.
Quelle ouverture en V dois-je utiliser pour l'aluminium ?
Une plage de départ courante pour le cintrage à l’air des tôles d’aluminium est d’environ 6 à 10 fois l’épaisseur du matériau. L'ouverture finale de la filière doit être choisie parmi le rayon d'étirage, l'alliage, l'état, la longueur de la bride, les exigences de surface et le tonnage.
Comment éviter les fissures lors du pliage de l’aluminium ?
Évitez les fissures en utilisant un rayon intérieur approprié, en pliant dans le sens du grain lorsque cela est possible, en évitant les états durs pour les virages serrés, en utilisant un outillage propre et en testant la première pièce avant la production.
Comment éviter les marques sur l’aluminium lors du pliage à la presse plieuse ?
Nettoyez le poinçon et la matrice, protégez la face visible, utilisez un film ou de l'uréthane le cas échéant, évitez de faire glisser la feuille sur des surfaces rugueuses et séparez les pièces finies avec des entretoises souples.
Conclusion : le pliage de l'aluminium est une configuration spécifique au matériau
Le pliage des presses plieuses en aluminium n'est généralement pas difficile en raison du tonnage. Les véritables points de contrôle sont l’alliage, la trempe, le rayon de courbure, la direction du grain, le retour élastique et la protection de la surface. Un processus reproductible commence par la confirmation du matériau et se termine par les données de correction enregistrées de la première pièce.
Si votre usine plie des armoires en aluminium, des couvercles, des boîtiers de batterie, des panneaux CVC, des pièces de transport, des panneaux architecturaux ou des supports structurels, envoyez à Rucheng vos dessins, alliage, plage d'épaisseur, longueur de pliage et exigences de surface. Nos ingénieurs peuvent vous recommander le flux de travail de la presse plieuse, de l'outillage et de la découpe au pliage pour vos pièces en aluminium.
Demander une recommandation de presse plieuse en aluminiumRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Tolérance de pliage et facteur K, sélection d'outillage et calcul du tonnage aider à confirmer la configuration finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.