
Choisir le bon tonnage pour votre presse-plieuse ou votre presse-plieuse CNC est l'une des décisions les plus critiques dans la fabrication de tôle. Sélectionnez un tonnage trop faible et vous risquez des dommages à la machine, des courbures incohérentes et des goulots d'étranglement de production. Si vous en choisissez trop, vous payez pour une capacité que vous n'utiliserez jamais, ce qui gaspille du capital et de l'espace au sol. La bonne nouvelle ? Le calcul du tonnage de la presse plieuse n'est pas une conjecture. Il existe une formule éprouvée qui vous indique exactement la force dont vous avez besoin.
1. Qu'est-ce que le Tonnage de Presse Plieuse ?
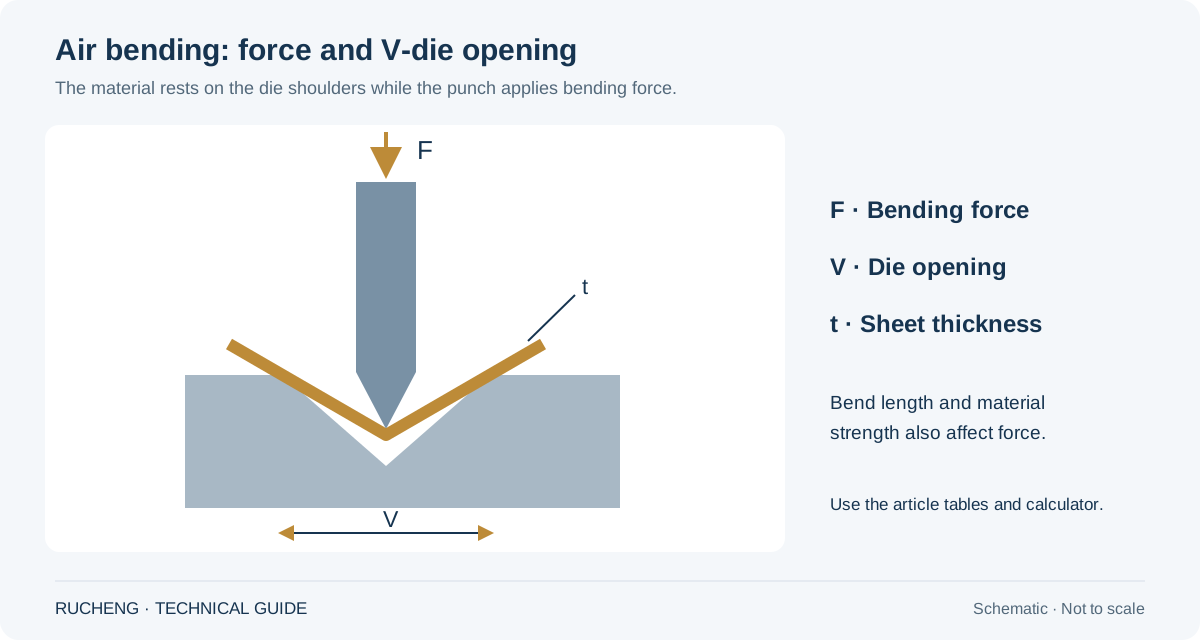
Le tonnage de presse plieuse fait référence à la force de pliage — mesurée en tonnes métriques ou tonnes US — que le coulisseau de la machine exerce sur la pièce. Cette force pousse la tôle dans la matrice en V, créant un pli.
Après avoir confirmé le tonnage, vérifiez le modèle plat avec notre tolérance de pliage de la presse plieuse et guide du facteur K, puis préparez la séquence de pliage en utilisant Bases de la programmation des presses plieuses CNC. Pour les tolérances de production, comparez la configuration avec la guide de précision et de tolérance de la presse plieuse. Pour le contrôle des risques en atelier, associez la configuration au liste de contrôle de sécurité de la presse plieuse.
Le tonnage requis dépend de plusieurs facteurs :
- Type de matériau et résistance à la traction
- Épaisseur du matériau
- Ouverture de la matrice en V (largeur de matrice)
- Longueur de pliage
- Angle et méthode de pliage (pliage en l'air vs. pliage en fond de matrice)
Les presses plieuses CNC modernes vont de 40 tonnes pour les travaux légers à plus de 2 000 tonnes pour le pliage de tôles lourdes. La plupart des ateliers de fabrication utilisent des machines dans la gamme de 100-400 tonnes, qui gèrent la majorité des applications courantes.
2. Pourquoi le Calcul Précis du Tonnage est Important
Se tromper sur le tonnage a des conséquences graves :
Problèmes de sous-tonnage :
- Plis incomplets ou incohérents
- Le retour élastique dépasse la compensation de la machine
- L'opérateur force des coups multiples (dangereux)
- Ralentissements de production et problèmes de qualité
Problèmes de sur-tonnage :
- Coûts d'achat et d'exploitation plus élevés
- Empreinte au sol plus grande et exigences de fondation
- Efficacité énergétique réduite
- Investissement en capital gaspillé
3. La Formule Standard de Tonnage de Presse Plieuse
La formule la plus utilisée pour calculer le tonnage de presse plieuse est :
P = Force de pliage requise (kN)
S = Épaisseur du matériau (mm)
L = Longueur de pliage (m)
σb = Résistance à la traction du matériau (MPa)
V = Largeur d'ouverture de la matrice en V (mm)
Pour convertir des kN en tonnes métriques : Tonnage (t) = P / 9.81
Formule simplifiée pour l'acier doux :
Pour l'acier doux standard (σb ≈ 450 MPa), la formule se simplifie à :
Où S est en mm, L en mètres, et V en mm.
Exemple de calcul :
Matériau : Acier doux, 3mm d'épaisseur | Longueur de pliage : 2 mètres | Ouverture matrice V : 24mm (suivant la règle 8×)
4. La Règle d'Ouverture de la Matrice V : Votre Variable la Plus Importante
L'ouverture de la matrice V (V) est la variable la plus influente dans le calcul du tonnage. Une matrice V plus petite nécessite considérablement plus de force qu'une plus grande.

La règle standard de l'industrie « 8× » :
Pour des résultats optimaux, sélectionnez une ouverture de matrice V d'environ 8 fois l'épaisseur du matériau :
| Épaisseur du matériau | Ouverture de matrice V recommandée |
|---|---|
| 1.0 mm | 8 mm |
| 1.5 mm | 12 mm |
| 2.0 mm | 16 mm |
| 3.0 mm | 24 mm |
| 4.0 mm | 32 mm |
| 5.0 mm | 40 mm |
| 6.0 mm | 50 mm |
| 8.0 mm | 63 mm |
| 10.0 mm | 80 mm |
| 12.0 mm | 100 mm |
Compromis :
- Matrice V plus petite : Tonnage plus élevé, rayon intérieur plus serré, plis plus précis, mais plus de marques de matrice
- Matrice V plus grande : Tonnage plus faible, rayon intérieur plus grand, moins de marques de surface, mais moins de précision
5. Facteurs Matériaux : Multiplicateurs de Résistance à la Traction
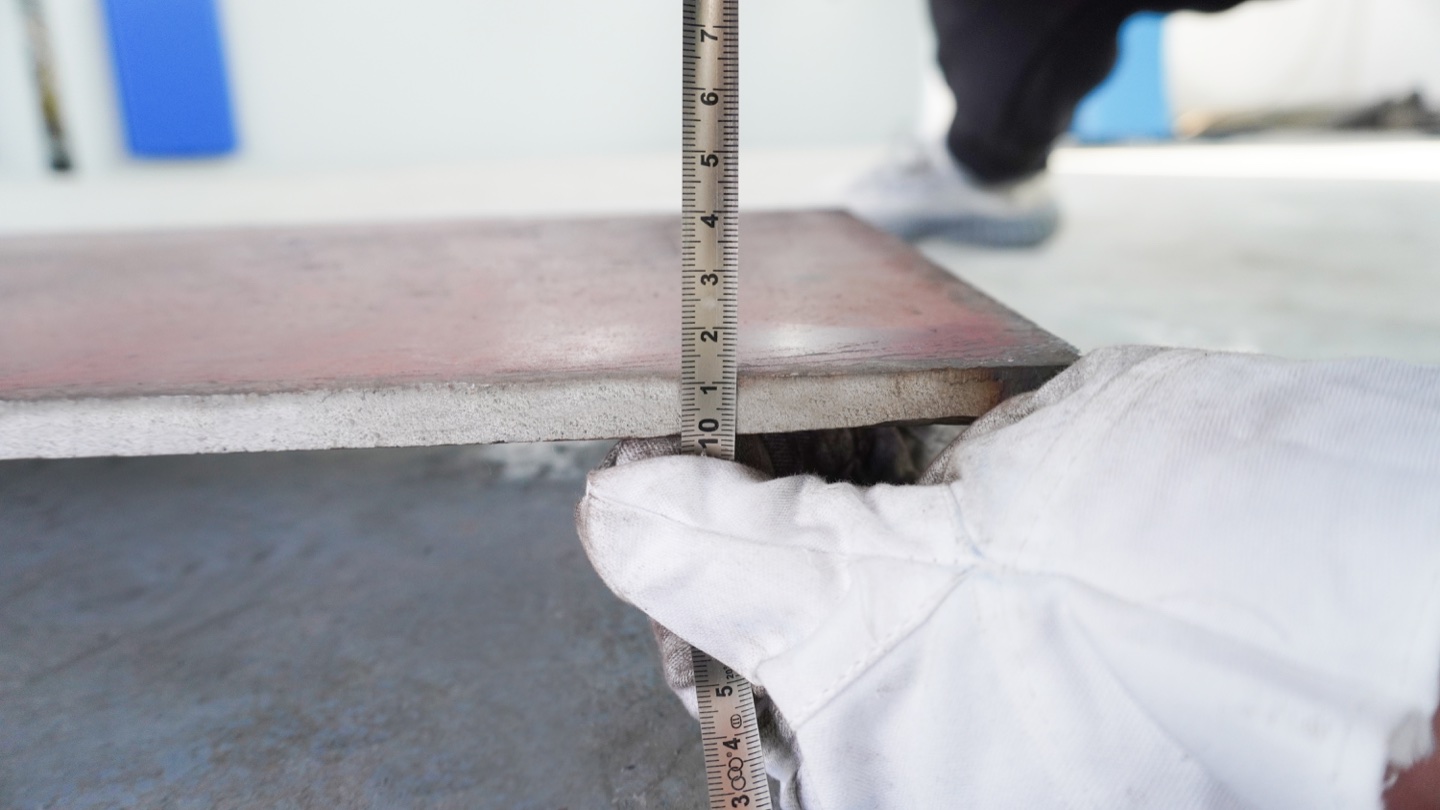
Différents matériaux nécessitent différentes quantités de force pour plier. La formule standard suppose l'acier doux (σb ≈ 450 MPa). Pour d'autres matériaux, appliquez un facteur de multiplication :
| Matériel | Résistance à la traction (MPa) | Multiplicateur vs. Acier doux |
|---|---|---|
| Aluminium 5052 | 230 | 0.5× |
| Cuivre (mou) | 220 | 0.5× |
| Laiton | 350 | 0.8× |
| Acier doux (A36) | 450 | 1.0 × (référence) |
| Acier haute résistance (HSLA) | 550 | 1.2× |
| Acier inoxydable 304 | 620 | 1.4× |
| Acier inoxydable 316 | 580 | 1.3× |
| Hardox 400 | 1250 | 2.8× |
| Hardox 500 | 1550 | 3.4× |
Exemple :
Si votre calcul pour l'acier doux montre 50 tonnes requises, et que vous pliez de l'acier inoxydable 304 de même épaisseur et longueur, vous avez besoin de :
6. Méthode de Pliage : En l'Air vs. En Fond de Matrice vs. Frappe
La méthode de pliage affecte considérablement les besoins en tonnage :
Pliage en l'air (Le plus courant)
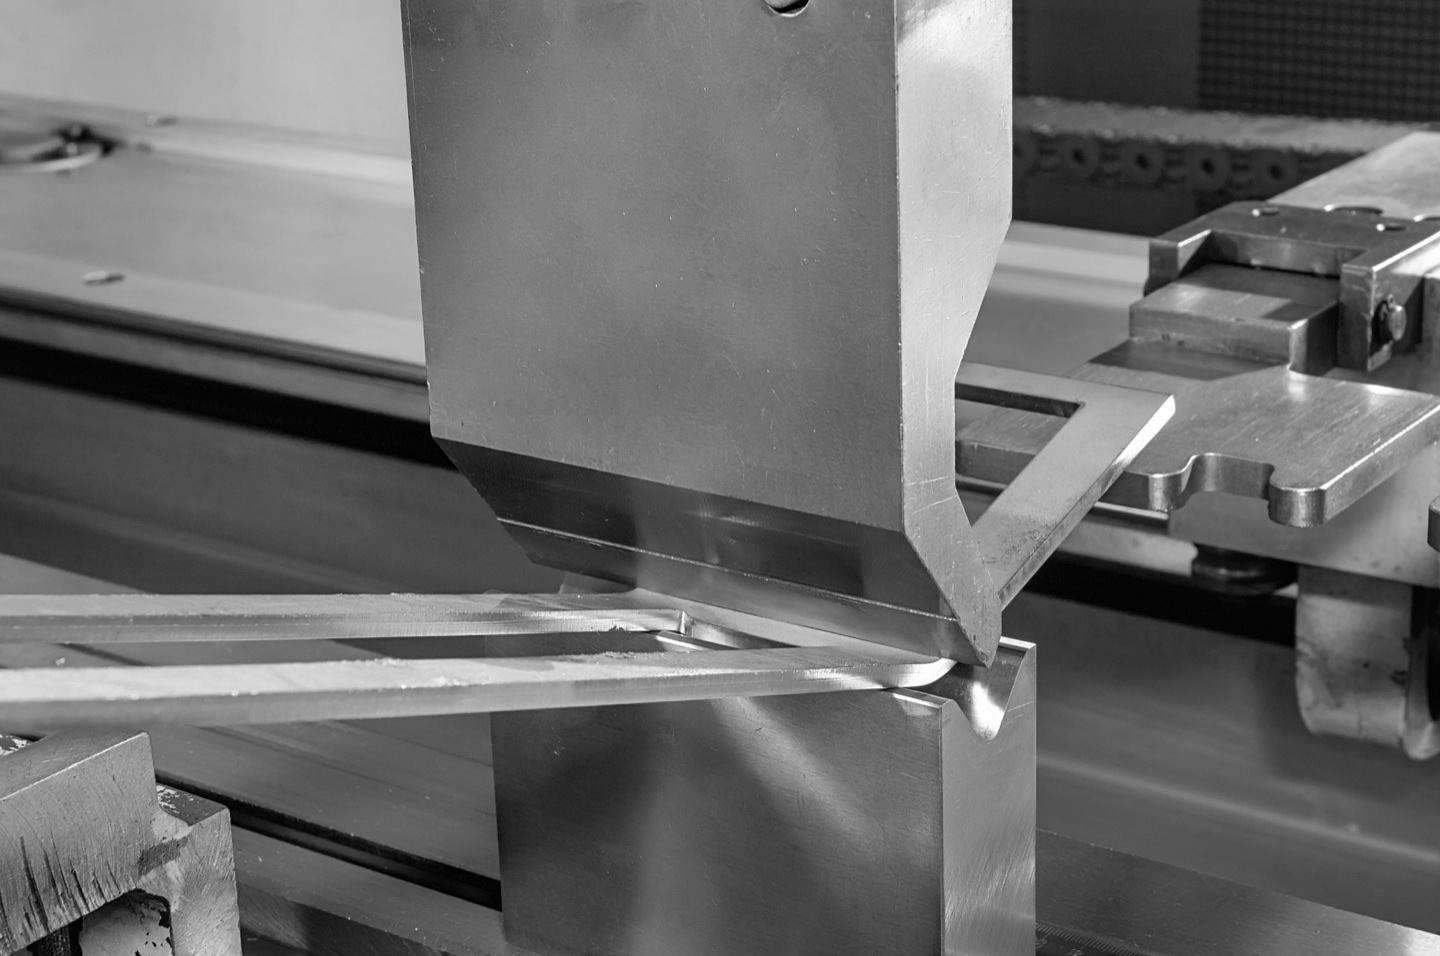
Le poinçon ne contacte pas complètement la matrice. Le retour élastique du matériau détermine l'angle final. Nécessite le plus faible tonnage — typiquement la valeur calculée. Le plus flexible : une matrice peut produire plusieurs angles. La formule standard s'applique.
Pliage en fond de matrice
Le poinçon presse fermement le matériau dans la matrice. Réduit significativement le retour élastique. Nécessite 3-5× plus de tonnage que le pliage en l'air. Angles plus constants. Multipliez le tonnage calculé par 3-5.
matriçage
Le matériau est entièrement comprimé entre le poinçon et la matrice. Élimine pratiquement le retour élastique. Nécessite 8-10× plus de tonnage que le pliage en l'air. Rarement utilisé dans les presses plieuses CNC modernes. Multipliez le tonnage calculé par 8-10.
7. Effets de l'Angle de Pliage
L'angle de pliage influence également les besoins en tonnage, bien que moins dramatiquement que l'ouverture de la matrice V ou le type de matériau :
| Angle de pliage | Multiplicateur de tonnage |
|---|---|
| 90° | 1.0 × (standard) |
| 60° | 0.7× |
| 45° | 0.5× |
| 120° | 1.3× |
| 135° | 1.5× |
Note : Les angles aigus (moins de 90°) nécessitent un outillage spécialisé et une considération attentive du retour élastique. Les angles obtus nécessitent plus de tonnage car le matériau doit être plié au-delà de sa position initiale.
8. Exemple Complet de Calcul de Tonnage
Travaillons étape par étape sur un exemple réel.
Spécifications du travail :
- Matériau : Acier inoxydable 304, 4mm d'épaisseur
- Longueur de pliage : 3 mètres
- Angle de pliage : 90°
- Méthode de pliage : Pliage en l'air
Étape 1 : Sélectionner l'ouverture de la matrice V
Étape 2 : Calculer avec la formule complète
Étape 3 : Convertir en tonnes métriques
Étape 4 : Ajouter une marge de sécurité (20%)
Recommandation : Une presse plieuse de 100 tonnes gérerait ce travail avec une marge confortable, permettant des variations de matériau et une capacité future.
9. Tableaux de Référence Rapide du Tonnage
Pour une estimation rapide, utilisez ce tableau de tonnage précalculé (par mètre de longueur de pliage, pliage en l'air, règle de matrice V 8×) :
Tableau de tonnage pour acier doux (tonnes par mètre)
| Épaisseur | V = 8mm | V = 16mm | V = 24mm | V = 32mm | V = 40mm | V = 50mm |
|---|---|---|---|---|---|---|
| 1.0 mm | 8 | 4 | - | - | - | - |
| 1.5 mm | 18 | 9 | 6 | - | - | - |
| 2.0 mm | 32 | 16 | 11 | 8 | - | - |
| 3.0 mm | - | 36 | 24 | 18 | 14 | - |
| 4.0 mm | - | - | 43 | 32 | 26 | 20 |
| 5.0 mm | - | - | - | 50 | 40 | 32 |
| 6.0 mm | - | - | - | - | 58 | 46 |
| 8.0 mm | - | - | - | - | - | 82 |
Acier inoxydable 304 : multiplier les valeurs de l'acier doux par 1.4
Aluminium : multiplier les valeurs de l'acier doux par 0.5
10. Distribution du Tonnage et Sélection de Machine
Lors de la sélection d'une presse plieuse, considérez comment le tonnage est distribué sur la longueur de travail :
Charge centrée vs. Charge excentrée :
La capacité doit être vérifiée selon les conditions de charge de la machine précise. Charge centrée, sur pleine longueur et décentrée sont des cas distincts ; une règle universelle de 60–70% de longueur ou de capacité ne définit pas leur effort admissible.
Vérifications propres à la machine :
- Charge centrée : Confirmez l'effort admissible pour la longueur réellement chargée. Centrer une pièce courte ne prouve pas que table, coulisseau ou outils acceptent toute la capacité nominale sur ce contact court.
- Pleine longueur de table : Utilisez les conditions et capacités de pleine longueur indiquées par le fabricant. N'appliquez pas une réduction générique à 60–70% ; la documentation pertinente doit fixer la limite.
- Charge décentrée : Vérifiez la position réelle avec le diagramme applicable ou l'évaluation écrite. Consignez séparément déplacement latéral et excentration avant-arrière ; le tonnage total ne résout aucun des deux.
Conserver ensemble l'estimation d'effort et le montage autorisé
Guide de capacité mis à jour le 18 novembre 2026
Un dossier utile associe le besoin calculé aux preuves qui l'autorisent : machine, révision du manuel, longueur chargée, référence, poste actif, identifiants d'outils et de porte-outils, limites applicables. Précisez les unités. Un besoin en kN et une capacité en kN/m sont différents ; leur comparaison exige un modèle applicable de longueur chargée et de répartition.
Par exemple, déplacer un pli de 300 mm inchangé du centre vers un poste latéral conserve sa longueur mais change la vérification de capacité. Revoyez la position avant de réutiliser le programme. C'est un scénario illustratif, pas une position autorisée. Le manuel CINCINNATI BASEFORM sépare limites latérales et avant-arrière ; WILA cite aussi porte-outils et machine comme limites possibles.
Manuel CINCINNATI BASEFORM, section 4-3 · Conseils de capacité de charge WILA
Chargement décentré : positions, exemples et enregistrement de configuration
11. Erreurs Courantes de Calcul de Tonnage
Erreur #1 : Ignorer la nuance du matériau
Utiliser « acier » sans spécifier la nuance. La différence entre l'acier doux et l'acier haute résistance peut être de 2-3× dans les besoins en tonnage.
Erreur #2 : Mauvaise sélection de matrice V
Utiliser n'importe quelle matrice disponible au lieu de calculer l'ouverture optimale. Cela conduit soit à des besoins de tonnage excessifs, soit à une mauvaise qualité de pliage.
Erreur #3 : Oublier la marge de sécurité
Calculer les besoins exacts et acheter une machine avec exactement cette capacité. Ajoutez toujours une marge de 20-30%.
Erreur #4 : Confondre tonnes métriques et tonnes US
1 tonne métrique = 1,000 kg = 2,204.6 lbs. 1 tonne américaine (courte) = 2,000 lbs = 907 kg. Différence : ~ 10 %. Clarifiez toujours quelle unité la machine utilise.
Erreur #5 : Ne pas considérer les plis multiples
Une pièce avec plusieurs plis peut nécessiter un repositionnement qui affecte la distribution du tonnage. Considérez le pli le plus exigeant, pas la moyenne.
12. Questions Fréquemment Posées
Q : Comment calculer le tonnage de presse plieuse pour des formes irrégulières ?
Calculez chaque segment de pliage séparément en fonction de sa longueur et de l'épaisseur du matériau. Le tonnage maximum de tout pli unique détermine votre besoin de machine.
Q : Puis-je utiliser une machine à tonnage plus élevé pour des matériaux minces ?
Oui, mais avec prudence. Faire fonctionner une machine de 200 tonnes à 10% de capacité peut causer des problèmes de précision de contrôle. De nombreux fabricants offrent un tonnage ajustable ou un mode de précision pour le travail sur tôle mince.
Q : Que se passe-t-il si je dépasse la capacité de tonnage de la presse plieuse ?
Les systèmes de sécurité devraient empêcher le fonctionnement, mais s'ils sont contournés : dommages potentiels au cadre, déviation du coulisseau, défaillance du système hydraulique et conditions dangereuses. Ne dépassez jamais la capacité nominale.
Q : La vitesse de pliage affecte-t-elle les besoins en tonnage ?
Minimalement. Un pliage plus rapide peut légèrement augmenter les forces dynamiques, mais les systèmes servo-hydrauliques modernes compensent automatiquement. La vitesse affecte le temps de cycle et la précision plus que le tonnage.
Q : Comment la température affecte-t-elle le calcul du tonnage ?
Les matériaux froids sont légèrement plus difficiles à plier. Si vous pliez dans des ateliers non chauffés en hiver, ajoutez 5-10% aux calculs de tonnage. Le préchauffage des plaques épaisses peut réduire les besoins en tonnage.
Q : Dois-je calculer le tonnage par pli ou total pour la pièce ?
Calculez par pli. La presse plieuse applique la force à un pli à la fois. La capacité de votre machine doit gérer le pli unique le plus exigeant, pas la somme de tous les plis.
Conclusion
Un calcul précis du tonnage est la base d'une sélection et d'un fonctionnement réussis de la presse plieuse. En comprenant la formule clé — P = (650 × S² × L × σb) / V — et les facteurs qui l'influencent, vous pouvez spécifier avec confiance la bonne machine pour vos besoins.
Retenez ces principes clés :
- La sélection de la matrice V est critique : Suivez la règle 8× pour des résultats optimaux
- Le matériau compte : L'acier inoxydable nécessite 40% de tonnage en plus que l'acier doux ; l'acier haute résistance peut nécessiter 2-3× plus
- Ajoutez une marge de sécurité : 20-30% de capacité supplémentaire protège votre investissement
- Considérez la distribution : Les plis sur toute la longueur peuvent nécessiter une réduction de capacité
- Vérifiez les unités : Tonnes métriques vs. tonnes US peuvent causer des erreurs de 10%
Avec ces lignes directrices, vous éviterez les erreurs coûteuses de sous-spécification ou de sur-spécification du tonnage de votre presse plieuse.
Prêt à trouver votre presse plieuse parfaite ? Rucheng Technology fabrique des presses plieuses CNC de 40 à 600 tonnes avec des systèmes servo-hydrauliques avancés.
Obtenez une Consultation Gratuite sur le Tonnage →Ressources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.