
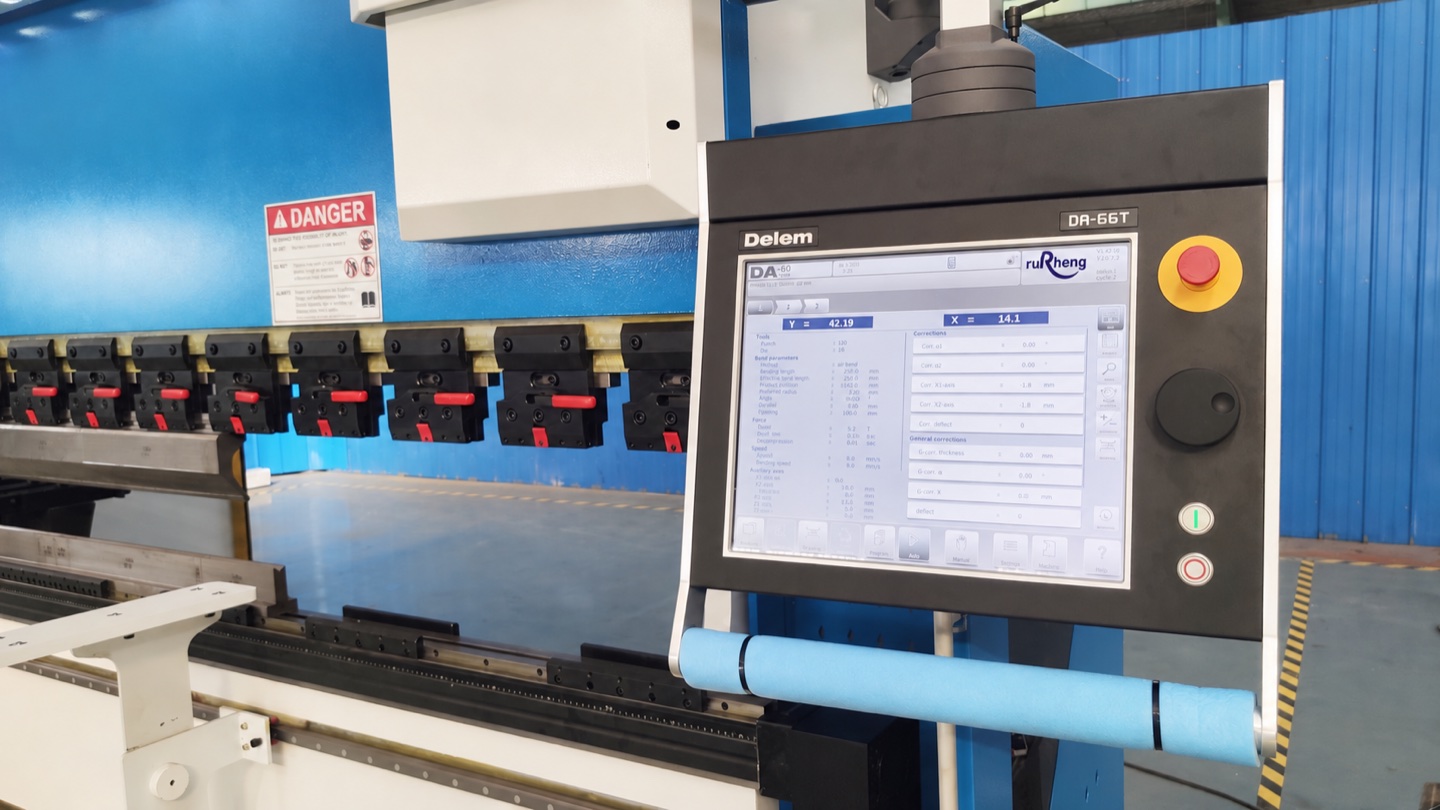
La programmation des presses plieuses CNC est la compétence qui différencie un opérateur novice d'un opérateur productif. À la base, programmer une presse plieuse CNC signifie indiquer à la machine où positionner la butée arrière, à quelle profondeur pousser le vérin, quel outil utiliser et dans quel ordre exécuter les pliages. Ce guide vous guide à chaque étape, depuis la première mise sous tension du contrôleur jusqu'à l'exécution de votre premier programme de pliage complet.
Avant de programmer des pièces de production, confirmez la sélection presse plieuse, comparez les fonctions du contrôleur dans le guide du contrôleur de presse plieuse, calculez la force requise avec le guide de calcul de la force de la presse plieuse, et préparez l'ordre de pliage avec le guide de séquence de pliage. Pour les détails du flux de travail Delem DA66T, DA69T et DA-PC hors ligne, passez à la version avancée. Guide de programmation des presses plieuses CNC.
1. Comprendre le Systeme de Controle de la Plieuse CNC
Avant d'écrire une seule ligne de code, vous devez comprendre ce que fait un contrôleur de presse plieuse CNC. Considérez-le comme le cerveau de la machine : il prend le dessin de votre pièce (ou votre fichier CAO), calcule la séquence de pliage optimale, entraîne le vérin hydraulique à la bonne profondeur et positionne la butée arrière en même temps.
Les trois marques de contrôleurs dominantes du secteur sont Delem (Pays-Bas), ESA (Italie) et Cybelec (Suisse). Tous les trois sont utilisés par les principaux fabricants de presses plieuses, notamment Rucheng, Bystronic, Amada et Trumpf. Bien que la disposition du menu diffère d'une marque à l'autre, la logique de programmation sous-jacente est presque identique.
1.1 Ce que fait chaque composant du contrôleur
Interface graphique à écran tactile (interface utilisateur graphique)
L'écran principal affiche le profil de la pièce, la disposition des outils et la séquence de pliage. Sur Delem DA-66T, il s'agit d'un écran tactile couleur "15.6". Vous saisissez des valeurs en appuyant sur les champs à l'écran - aucune saisie de code G n'est requise pour la plupart des opérations.
Axe Y (Controle de profondeur du coulisseau)
Contrôle la profondeur jusqu'où le poinçon descend dans la matrice en V pour créer le pli. Le contrôleur positionne uniquement le vérin à ± 0.01mm de la profondeur cible. Il s’agit du paramètre le plus critique pour obtenir l’angle de pliage correct.
Axes X, R, Z (Positionnement de la contre-broche)
Axe X : position de la jauge d'avant en arrière (longueur de bride). Axe R : hauteur de jauge. Z1/Z2 : doigts de jauge gauche et droit indépendants. Les machines haut de gamme ajoutent X1 , X2 , Z1 , Z2 pour les pièces 3D complexes. Chaque axe est asservi pour un positionnement rapide et précis entre les virages.
Mémoire de données d'outil
Stocke toutes les définitions d'outils : hauteur de poinçon, angle de poinçon, ouverture de matrice en V et largeur de matrice. Une fois que vous avez enregistré un outil, il apparaît dans un menu déroulant. Vous ne retapez jamais les dimensions d'un outil standard.
3D Simulation / Détection de collision
La plupart des contrôleurs modernes affichent une simulation virtuelle du processus de pliage. Le logiciel met en évidence les collisions potentielles entre la pièce, le poinçon et la matrice avant le premier pliage. C’est votre filet de sécurité le plus puissant en tant que débutant.
2. Concepts Essentiels Avant de Commencer la Programmation
Il y a quatre concepts que tout programmeur de presse plieuse doit comprendre avant de toucher le contrôleur. Les ignorer entraîne des pièces mises au rebut, des dommages aux outils et des situations dangereuses.
2.1 Pliage a air vs. Pliage de fond vs. Frappe
Ce sont les trois principales méthodes de pliage. Le pliage à l'air est le plus courant : le poinçon pousse uniquement la feuille dans la matrice en V jusqu'à ce que l'angle souhaité soit atteint, laissant un petit espace entre le matériau et le fond de la matrice. L’angle de la pointe du poinçon détermine l’angle final. Le cintrage inférieur presse la tôle entièrement contre le fond de la matrice, ce qui nécessite plus de tonnage et produit un angle plus prévisible. Le frappe déforme le matériau au niveau de la ligne de pliage en utilisant une pression extrême. C'est la plus précise mais nécessite jusqu'à 3 × le tonnage et est rarement utilisée aujourd'hui.
2.2 Allocation de pliage et déduction de pliage
Lorsque vous pliez une tôle, la surface intérieure se comprime et la surface extérieure s'étire. L'axe neutre (la ligne à l'intérieur du matériau qui ne s'étire ni ne se comprime) se déplace vers l'intérieur du pli, généralement jusqu'à environ 0.33 × l'épaisseur du matériau à partir de la surface intérieure. Cela signifie que le motif plat que vous coupez doit être légèrement plus court que la somme des dimensions de votre bride finie.
Surépaisseur de courbure (BA) est la longueur d'arc le long de l'axe neutre qui doit être ajoutée aux brides plates. Déduction pour pli (BD) est le montant que vous soustrayez de la somme des dimensions extérieures pour tenir compte du pli. La plupart des contrôleurs CNC les calculent automatiquement une fois que vous avez saisi le type et l'épaisseur du matériau, mais comprendre le concept vous aide à diagnostiquer les problèmes de précision.
2.3 Retour élastique et sa compensation
Lorsque vous supprimez la force de flexion, l'énergie élastique emmagasinée dans le matériau le fait légèrement revenir en arrière, ouvrant l'angle de 1–10 ° selon le matériau. Ce phénomène est appelé springback .
| Matériel | Rebond typique | Approche de rémunération |
|---|---|---|
| Aluminium (5052, 6061) | 1–3° | Programmer l'angle final ; le contrôleur se plie automatiquement |
| Acier doux (DC01, Q235) | 0.5–2° | Compensation de pli standard |
| Acier inoxydable (304, 316) | 3–5° | Augmenter le facteur de rémunération ; réduire légèrement l'angle de courbure |
| Acier a haute resistance (DP600, TRIP780) | 5–10° | Un pliage excessif important est requis ; essais de pliage indispensables |
2.4 Comprendre les axes de presse plieuse
Les presses plieuses CNC utilisent un système d'axes standardisé défini par la norme ISO 841 . Comprendre ces axes est essentiel pour la programmation :
- Y1 , Y2 : Positions des cylindres gauche et droit (course du bélier). Sur une machine synchronisée, Y1 = Y2 . Sur une machine à réglage d'écart, ils peuvent différer pour compenser la déflexion du lit.
- X : Position de la butée arrière — contrôle la longueur de la bride en déplaçant la jauge vers l'avant et vers l'arrière le long du banc de la machine.
- R : Hauteur de la butée arrière : déplace la jauge de haut en bas pour s'adapter à différentes épaisseurs de matériaux et hauteurs de pièces.
- Z1 , Z2 : Doigts de jauge gauche et droit — peuvent se déplacer indépendamment pour les pièces coniques ou les brides asymétriques.
- X1 , X2 : Position avant-arrière indépendante pour chaque côté de la jauge (avancé).
3. Guide de Programmation de Plieuse CNC Etape par Etape
Cette section vous guide dans la création d'un programme de pliage complet à partir de zéro. Nous utiliserons comme exemple un simple support en L : une plaque en acier doux 3mm, longue 200mm, pliée à 90 ° avec une bride 30mm à une extrémité.
Etape 1: Creer un nouveau programme
Action
Sur l'écran d'accueil du contrôleur, sélectionnez « Nouveau programme » ou « Nouvelle pièce » . Entrez le numéro de pièce et une brève description (par exemple, « Support en L 200 × 30 3mm »). Certains contrôleurs permettent de partir d'un programme vierge ou d'un dessin DXF importé.
Etape 2: Definir le materiau
Action
Accédez au menu « Matériau » ou « Feuille » . Entrez :
- Type de matériau : Acier doux (DC01 / Q235 / A36)
- Épaisseur : 3.0 mm
- Limite d'élasticité : 235 MPa (rempli automatiquement pour l'acier doux)
Le contrôleur l'utilise pour calculer la tolérance au pliage, le tonnage et le retour élastique. Sélectionnez toujours le bon matériau – la programmation des réglages de l’acier doux pour l’acier inoxydable produira des angles erronés.
Etape 3: Configurer les outils (poincon et matrice)
Action
Allez dans le menu « Outillage » ou « Outils » . Pour notre exemple d'acier doux 3mm :
- Poinçon : 88 ° angle aigu (standard pour les coudes 90 °), col de cygne ou tige droite selon hauteur de bride
- V-Die : V24 (ouverture 24mm) — suit la règle 8 × : 8 × 3mm = 24mm
- Hauteur de matrice : Standard 200mm ou tel qu'installé dans la machine
Enregistrez l'outil s'il est nouveau (entrez le rayon de la pointe du poinçon, la largeur de la matrice et le type de tige), puis sélectionnez-le dans la bibliothèque d'outils. Le contrôleur connaît désormais la géométrie de votre outil pour les calculs de pliage.
Etape 4: Definir le profil de la piece (lignes de pliage et brides)
Action
Entrez la géométrie de la pièce. Sur un contrôleur graphique (Delem DA-66T ), vous pouvez :
- Dessinez le profil de la pièce directement sur l'écran tactile
- Importer un fichier DXF 2D depuis USB ou réseau
- Saisir manuellement les lignes de pliage avec les coordonnées X/Y
Pour notre support en L : une ligne de pliage au 30mm à partir du bord crée une bride 30mm perpendiculaire au corps principal. Saisir l'angle de pliage : 90 °.
Etape 5: Definir les positions de la contre-broche (axes X et R)
Action
Le contrôleur calcule la position de la butée arrière en fonction des dimensions de votre pièce et de la géométrie de l'outil. Pour le support en L :
- Position X : 30mm (définit la longueur de la bride — la pièce sera poussée contre la jauge avant de se plier)
- Hauteur R : Calculée automatiquement pour dégager le matériau pendant le pliage
Le point de référence de la jauge est important : certains contrôleurs se référencent à partir du bout du doigt de la jauge, d'autres à partir du corps de la jauge. Vérifiez toujours que cela correspond aux données de votre dessin de pièce, sinon vous obtiendrez des erreurs systématiques de longueur de bride sur chaque pièce.
Etape 6: Definir la profondeur du coulisseau (axe Y) et la force de pliage
Action
Le contrôleur calcule la profondeur de l'axe Y en fonction du matériau, de l'épaisseur, de l'ouverture de la matrice en V et de l'angle cible. Pour l'acier doux 3mm plié à 90 ° sur une matrice V24, le vérin descendra approximativement 12–14mm sous la surface du matériau. Le responsable du traitement peut exprimer cela comme suit :
- Position finale Y : par exemple - 12.4mm (en dessous de la position d'origine/zéro)
- Pression/tonnage : calculé automatiquement (généralement 20–30 tonnes par mètre pour cette configuration)
- Vitesse d'approche : Positionnement rapide
- Vitesse de pliage : Lente, contrôlée
- Vitesse de retour : Rapide
Etape 7: Organiser la sequence de pliage
Action
Pour un simple support en L avec un seul pli, la séquence est simple : Bend 1 . Pour les pièces comportant plusieurs plis, le contrôleur les séquence généralement automatiquement, mais vous devez vérifier que l'ordre est logique :
- Partir de l’extérieur vers l’intérieur de la pièce
- Pliez les grandes fonctionnalités avant les petites fonctionnalités
- Vérifiez les collisions outil/pièce dans la simulation 3D avant de l'exécuter.
Sur les contrôleurs Delem et ESA, la séquence de pliage apparaît sous forme de liste numérotée. Vous pouvez réorganiser les plis en les faisant glisser ou en les renumérotant. L'onglet simulation affiche une animation de pliage virtuelle : surveillez-la attentivement pour détecter toute collision de jauge.
Etape 8: Activer la compensation de rebond
Action
Activer la fonction « Compensation d'angle » ou « Compensation de retour élastique » . Pour l'acier doux, le facteur de compensation par défaut est généralement adéquat. Réglez l'angle cible sur 90 ° — le contrôleur se pliera légèrement trop pour atteindre un angle fini 90 ° après le retour élastique.
Pour les nouveaux matériaux ou les géométries inconnues, effectuez toujours d'abord un test de pliage : placez une chute dans la machine, exécutez un seul pliage et mesurez le résultat avec un rapporteur ou une jauge d'angle numérique. Si l'angle est désactivé, ajustez la valeur de compensation et répétez.
Etape 9: Sauvegarder et executer le programme (fonctionnement a vide dabord)
Action
Enregistrez le programme sur le disque dur de la machine ou sur une clé USB. Avant de charger du matériel :
- Exécuter un cycle de séchage : Activer la machine en mode test/simulation — les jauges se déplaceront dans la séquence sans que le vérin ne se déclenche
- Regardez la simulation 3D : Confirmez l'absence de collision
- Vérifiez les positions de la jauge : Confirmez que les positions X et R sont correctes.
- Charger le matériau et exécuter la première pièce : Mesurer avec un pied à coulisse et un rapporteur
- Comparer au dessin : Vérifier la longueur de la bride (± tolérance 0.5mm) et l'angle (± 0.5 tolérance °)
4. Comprendre la Sequence de Pliage pour les Pieces a Plis Multiples
Un simple support en L a un seul coude – la séquence est triviale. Mais un panneau d'armoire à quatre côtés et huit coudes nécessite une planification minutieuse. Une mauvaise séquence de pliage peut entraîner la collision de la pièce avec le poinçon, la matrice ou la butée arrière, ce qui entraînerait des outils endommagés, des matériaux mis au rebut ou une situation dangereuse.
4.1 Les Deux Regles Fondamentales
- Extérieur-intérieur : Pliez d'abord les éléments les plus extérieurs. Si vous pliez d'abord une bride intérieure, les brides extérieures risquent de ne plus rentrer dans la machine car la pièce a déjà été façonnée.
- Du grand au petit : Pliez les fonctionnalités les plus grandes avant les plus petites. Les grands coudes établissent les dimensions globales ; les petits virages affinent la géométrie.
4.2 Exemple: Sequence de pliage en forme de boite
Prenons un simple boîtier ouvert : 300mm × 200mm × 50mm profond, fabriqué en acier inoxydable 2mm. La séquence de pliage correcte est :
| Pli # | Localisation | Angle | Longueur de bride | Pourquoi d'abord ? |
|---|---|---|---|---|
| 1 | Côté long ( 300mm ) | 90° | 50mm | Établit le premier flanc |
| 2 | Côté long opposé | 90° | 50mm | Deuxième flanc, parallèle au premier |
| 3 | Côté court ( 200mm ) | 90° | 50mm | Troisième flanc, perpendiculaire aux côtés 1–2 |
| 4 | Côté court restant | 90° | 50mm | Complète le périmètre de la boîte |
5. Comment Importer un Dessin CAD et Auto-Programmer
L'un des plus grands avantages des presses plieuses CNC modernes est la possibilité d'importer directement des fichiers CAO 2D ou 3D. Au lieu de saisir manuellement chaque dimension, le contrôleur extrait les lignes de pliage de votre modèle DXF ou 3D et génère automatiquement le programme de pliage.
5.1 Formats de fichiers pris en charge
- DXF ( 2D ) : Format le plus courant. Exportez depuis AutoCAD, SolidWorks, Inventor ou tout autre logiciel de CAO. Le contrôleur lit la géométrie de la polyligne et extrait les lignes de pliage.
- DWG (via conversion DXF) : La plupart des contrôleurs ne lisent pas les fichiers DWG natifs ; exportez-les d'abord au format DXF.
- STEP / IGES ( 3D ) : Les contrôleurs avancés peuvent importer des modèles 3D et générer automatiquement des programmes de pliage avec détection de collision dans tous les virages. Delem ModEva et ESA Ultimate i6 le prennent en charge.
- PDF (dessins 2D) : Certains contrôleurs peuvent importer des dessins au trait PDF, bien que DXF soit toujours préféré.
5.2 Importation CAO étape par étape
- Exportez depuis votre logiciel de CAO : Enregistrez au format DXF (AutoCAD 2018 ou format antérieur pour une meilleure compatibilité). Assurez-vous que le dessin utilise un point de référence cohérent, généralement un coin de la mise à plat.
- Transfert vers le contrôleur : Via clé USB, réseau Ethernet ou directement depuis un PC connecté.
- Importer dans le contrôleur : Allez dans Fichier → Importer → DXF. Le contrôleur lit la géométrie et affiche le modèle plat à l'écran.
- Définir les lignes de pliage : Le contrôleur détecte automatiquement les lignes de pliage en fonction des modifications géométriques ou si vous cliquez manuellement sur les lignes que vous souhaitez plier.
- Attribuer des angles de pliage : Cliquez sur chaque ligne de pliage et entrez l'angle cible (par exemple, 90 °). Attribuez le matériau et l’épaisseur.
- Séquence de calcul automatique : Le contrôleur génère la séquence de pliage avec la simulation 3D.
- Révision et exécution : Regardez la simulation, ajustez la séquence si nécessaire, puis exécutez.
6. 10 Erreurs Courantes de Programmation de Plieuse CNC (Et Comment les Eviter)
Ce sont les erreurs que l'équipe d'assistance technique de Rucheng voit le plus souvent chez les nouveaux opérateurs. Chacun est évitable avec les bonnes connaissances.
Sélection d'une matrice V16 pour le matériau 3mm (matrice trop étroite → tonnage excessif → coudes fissurés). Suivez toujours la règle 6–8 × épaisseur du matériau.
Programmation des réglages de l'acier doux, puis exécution de l'acier inoxydable. Le contrôleur calcule une profondeur de pliage et une pression incorrectes, ce qui produit des angles incorrects et risque de surcharger la machine.
La position de l'axe X dépend du fait que le contrôleur fait référence à partir du bout du doigt de jauge, du centre du doigt ou du corps de la jauge. Si cela ne correspond pas aux données de votre dessin, chaque bride sera erronée du même décalage.
Les draps longs se plient de manière inégale – le centre dévie plus que les extrémités en raison de la déflexion du lit. La plupart des presses plieuses CNC ont une fonction de bombage automatique. Oublier de l'activer sur les pièces longues entraîne un arc visible à travers le virage.
Sur des pièces complexes, la programmation des pliages dans le mauvais ordre peut entraîner la collision de la pièce avec le poinçon ou la matrice lors des pliages ultérieurs. Exécutez toujours la simulation 3D avant la production.
Exécuter la première partie et mesurer un angle 84° au lieu de 90° est un problème de retour élastique classique. Activez la compensation d’angle ou pliez légèrement manuellement. Testez d'abord sur un morceau de ferraille.
Chaque V-die a un tonnage maximum de sécurité. Le dépasser risque de casser la matrice, d'endommager les joints hydrauliques et de déformer le châssis de la machine. Vérifiez toujours le tonnagemètre du contrôleur par rapport à la capacité nominale de la machine (généralement 60–80 tonnes/mètre pour les modèles standard).
L'exécution d'un programme sans vérifier au préalable les positions des jauges et les jeux des outils en mode essai à sec est l'une des principales causes de plantages. Effectuez toujours au moins un cycle de séchage avant de charger du matériel.
Les feuilles A 2mm et 3mm se ressemblent mais nécessitent des profondeurs de bélier très différentes. Vérifiez toujours l’épaisseur du matériau avec un pied à coulisse avant le chargement.
Un programme enregistré sous le nom « Job-23 » est inutile lorsque vous devez le retrouver. Utilisez des noms descriptifs : "L-Bracket- 200 × 30-3mm - Q235-2026" le rend instantanément trouvable.
7. Controleurs Populaires de Plieuse CNC Compares
Si vous choisissez une nouvelle presse plieuse ou si vous apprenez sur différentes machines, voici comment les trois principales marques de contrôleurs se comparent :
| Fonctionnalite | Delem DA-66T / DA-87 | ESA S660 / S760 | Cybelec ModEva 15 |
|---|---|---|---|
| Origine | Pays-Bas | Italie | Suisse |
| Taille de l'écran | 15.6 " Tactile | 15 " / 19 " Tactile | 15.6 " Tactile |
| Programmation graphique 2D | ✅ Oui | ✅ Oui | ✅ Oui |
| Simulation 3D | ✅ Oui (DA-87) | ✅ Oui | ✅ Oui |
| Importation DXF | ✅ Oui | ✅ Oui | ✅ Oui |
| 3D Importation CAO (ÉTAPE) | ✅DA-87T | ✅ S760 | ✅ModEva 3D |
| Sequencement automatique des plis | ✅ Oui | ✅ Oui | ✅ Oui |
| Detection de collision | ✅ Oui | ✅ Oui | ✅ Oui |
| Correction automatique dangle | ✅ (avec sonde) | ✅ (avec sonde) | ✅ (avec sonde) |
| Reseau / IoT pret | ✅ Oui | ✅ Oui | ✅ Oui |
8. Questions Frequently Posees
Q: Quelle est la premiere etape de la programmation dune plieuse CNC?
La première étape consiste à rassembler les informations sur la pièce : type de matériau, épaisseur, longueur et angles de pliage requis. Vous sélectionnez ensuite l'ouverture de matrice en V appropriée en fonction de l'épaisseur du matériau (généralement 6–8 × épaisseur du matériau pour le pliage à l'air) et configurez la position d'origine de l'axe Y de la machine. À partir de là, vous créez un nouveau programme dans le contrôleur, entrez la séquence de pliage et configurez les positions des butées arrière pour chaque pliage.
Q: Quelles marques de controleurs sont les plus courantes sur les plieuses CNC?
Les trois marques de contrôleurs CNC les plus courantes pour les presses plieuses sont Delem (Pays-Bas), ESA (Italie) et Cybelec (Suisse). Delem DA-66T et DA-87 sont parmi les plus utilisés. Tous trois prennent en charge la programmation graphique, la simulation 2D / 3D et le calcul automatique de la séquence de pliage.
Q: Quelle est la difference entre laxe Y et laxe X sur la contre-broche dune plieuse?
L'axe Y contrôle la profondeur du vérin (jusqu'où le poinçon descend pour créer le pli). L'axe X contrôle la position avant-arrière de la butée arrière (déterminant la longueur de la bride). Sur les butées arrière multi-axes, l'axe R contrôle la hauteur de la jauge, le Z1/Z2 contrôle indépendamment les doigts de jauge gauche et droit, et des axes supplémentaires permettent une programmation complexe de pièces 3D.
Q: Comment calculer la sequence de pliage correcte pour une piece complexe?
La règle générale est de se plier de l’extérieur vers l’intérieur et des grands éléments vers les petits éléments. Commencez par tous les plis qui établissent les dimensions globales de la pièce, puis passez aux plis intérieurs. Évitez les courbures qui pourraient faire entrer la pièce en collision avec la machine ou les outils. La plupart des contrôleurs CNC modernes (Delem, ESA, Cybelec) calculent automatiquement la séquence de pliage optimale et vérifient les collisions à l'aide de la simulation 3D.
Q: Quest-ce que le rebond et comment le compenser dans la programmation CNC?
Le retour élastique est la tendance de la tôle à reprendre partiellement sa forme originale une fois la force de flexion supprimée. Il varie selon le matériau : ressorts en aluminium 1–3°, acier inoxydable 3–5°, et acier haute résistance 5–10°. Les contrôleurs CNC ont une fonction de compensation du retour élastique : vous programmez l'angle final souhaité et le contrôleur se plie légèrement pour compenser. Commencez par un test de pliage et mesurez avec un rapporteur ou une jauge d'angle, puis ajustez la valeur de compensation.
Q: Comment eviter les erreurs courantes de programmation de plieuse CNC?
Les erreurs les plus courantes sont : (1) sélectionner la mauvaise largeur de matrice en V pour l'épaisseur du matériau, (2) oublier de définir le type de matériau correct (ce qui affecte la compensation du pli), (3) programmer les pli dans le mauvais ordre provoquant des collisions de pièces, (4) ne pas effectuer un essai à sec ou une simulation avant la production et (5) ignorer le point de référence de la butée arrière : vérifiez toujours que la référence de la jauge (face arrière, bout du doigt ou centre) correspond au dessin de votre pièce.
Q : Que doit envoyer un débutant pour obtenir l'assistance du programme de presse plieuse CNC ?
Envoyez le dessin ou le fichier DXF, la qualité du matériau, l'épaisseur, les angles de pliage, les dimensions de la bride, la séquence de pliage si connue, la tolérance requise, l'outillage disponible, le modèle de contrôleur et des exemples de photos de pièces. Cela aide les ingénieurs à vérifier l'outillage, la position des butées arrière, le facteur K, le retour élastique et le risque de collision.
Q : Quelle presse plieuse dois-je choisir pour les travaux de programmation CNC ?
Pour les changements de tâches fréquents et les programmes stockés, choisissez un presse plieuse électro-hydraulique CNC. Pour des pièces ou des panneaux très longs, choisissez un presse plieuse tandem. Pour les tôles lourdes et les tonnages plus élevés, utilisez un presse plieuse robuste.
Conclusion
La programmation des presses plieuses CNC est une compétence qui s'apprend - et ce guide vous a donné les bases. Les points clés à retenir sont les suivants : sélectionnez la bonne largeur de matrice en V (8 × épaisseur du matériau), définissez toujours le type et l'épaisseur du matériau corrects, utilisez les outils graphiques du contrôleur pour visualiser la séquence de pliage et ne sautez jamais le test à sec avant la production.
Les contrôleurs CNC modernes ont rendu la programmation des presses plieuses beaucoup plus accessible qu'elle ne l'était il y a dix ans. Les fonctionnalités de simulation 3D, de séquençage automatique des pliages et de correction d'angle intégrées aux systèmes Delem, ESA et Cybelec réduisent considérablement les essais et erreurs qui définissaient le métier. En tant que débutant, votre meilleure stratégie est de commencer avec des pièces simples, de mesurer chaque résultat par rapport au dessin et de développer progressivement votre compréhension.
Avant de programmer des pièces de production, calculez la force de flexion requise avec le guide de calcul de la force de la presse plieuse, confirmez les règles de mise à plat avec tolérance de pliage et guide du facteur K, et utilisez le liste de contrôle de sécurité de la presse plieuse pour la configuration de l'opérateur. Pour une production répétée, comparez la programmation manuelle avec le flux de travail de notre Guide d'automatisation des presses plieuses CNC.
Pour les ateliers souhaitant former de nouveaux opérateurs ou passer à une presse plieuse CNC moderne dotée de capacités de programmation avancées, utilisez le formulaire de devis de presse plieuse pour envoyer des dessins, l'épaisseur du matériau, la longueur de pliage et les exigences du contrôleur.
Explorez la gamme de presses plieuses CNC Rucheng
Rucheng Technology propose une gamme complète de presses plieuses CNC équipées de contrôleurs Delem DA-66T, de systèmes d'entraînement servo-hydrauliques et de butées arrière multi-axes — idéales pour les opérateurs qui apprennent la programmation CNC moderne :
Presse plieuse CNC
Presses plieuses servo-hydrauliques CNC avec contrôleurs Delem DA-66T/DA-87, capacité 40T – 400T, butée arrière multi-axes
Presse plieuse robuste
Machines de tonnage plus élevé pour les tôles épaisses, les grandes pièces et les travaux de pliage structurels lourds
Presse plieuse tandem
Cintrage synchronisé sur deux machines pour les panneaux longs, les poteaux et les pièces structurelles surdimensionnées
Prêt à améliorer votre atelier avec une presse plieuse CNC moderne ? Nos ingénieurs peuvent vous aider à configurer la machine adaptée à vos besoins de programmation et à vos exigences de production.
Demander un devis gratuitRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Demandez un devis pour presse plieuse avec dessins, épaisseur du matériau, exigences en matière de contrôleur et de formation des opérateurs.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.