
Le fonctionnement d'une presse-plieuse CNC implique cinq phases principales : l'inspection de la machine, la configuration de l'outillage, la programmation CNC, l'exécution du pliage et les contrôles de qualité après le pliage. Un opérateur qualifié peut terminer l'installation en 15 à 30 minutes et atteindre systématiquement des angles de courbure compris dans une tolérance de ±0,5°.
Ce guide couvre le flux de travail complet de fonctionnement de la presse plieuse CNC pour 2026, y compris la programmation du contrôleur CNC moderne, la comparaison des méthodes de pliage (pliage à l'air, enfoncement et frappe), la compensation du retour élastique et les pratiques de sécurité essentielles pour la conformité OSHA.
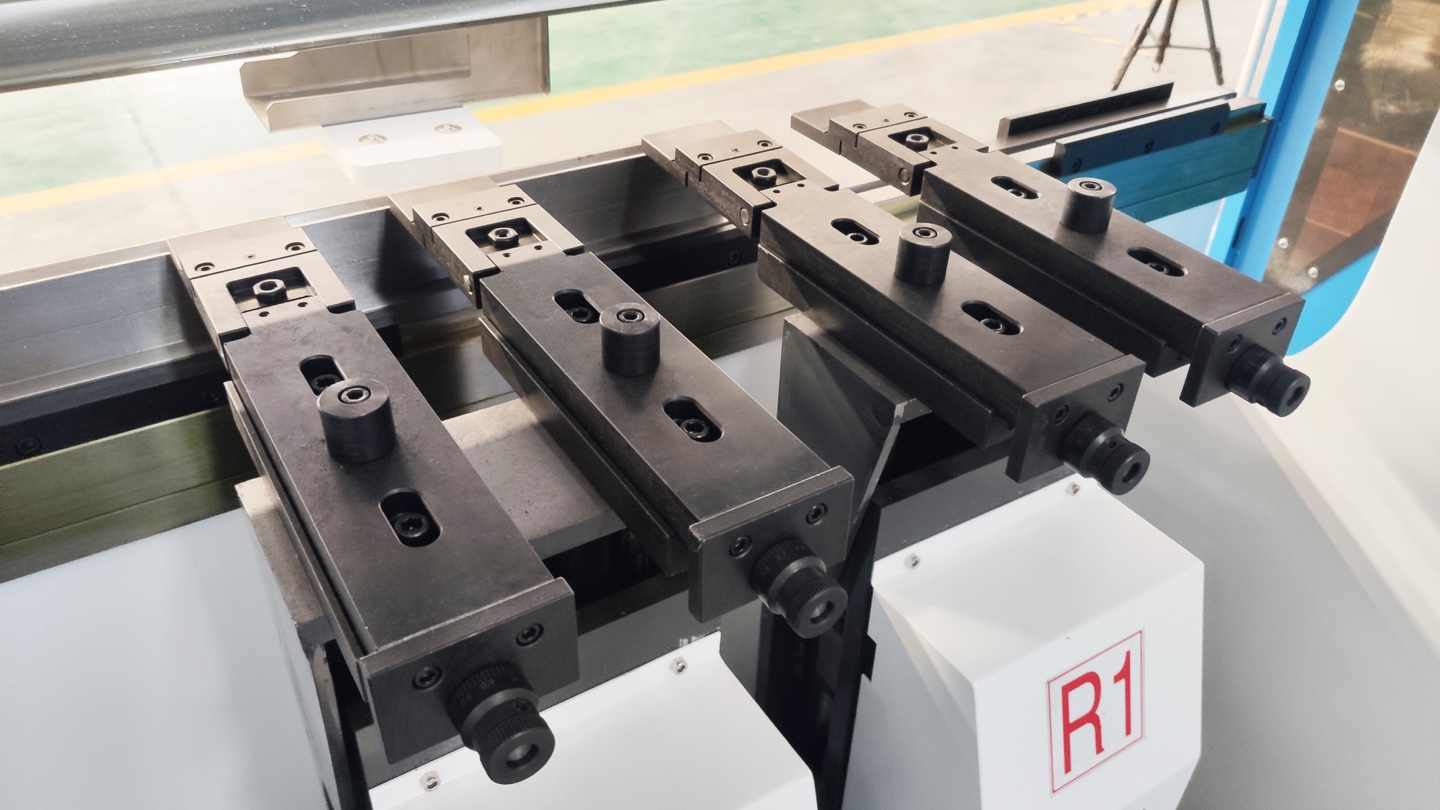
Étape 1 : Inspection de la machine avant utilisation
Ne sautez jamais l’inspection pré-opérationnelle. Le contrôle A 5-minute évite les dommages à l'équipement, les pièces défectueuses et les blessures graves. Ceci est également requis par les normes OSHA 29 CFR 1910.212 et ANSI B11.3 pour le fonctionnement des presses plieuses.
Liste de contrôle d'inspection quotidienne
- Niveau d'huile hydraulique — vérifiez le voyant du réservoir hydraulique. L'huile doit se situer entre les repères MIN et MAX. Un faible niveau d’huile provoque une pression incohérente et une hésitation du bélier.
- Dispositifs de sécurité — testez le bouton d'arrêt d'urgence, vérifiez que les barrières immatérielles sont actives (vérifiez les voyants LED) et confirmez que le protège-pédale est en place.
- État de l'outillage — inspectez la pointe du poinçon pour déceler des fissures ou des déformations ; vérifiez les épaules de la matrice pour déceler toute usure, rayures ou piqûres. Remplacez l'outillage qui présente des dommages visibles.
- Doigts de butée arrière — vérifiez qu'ils se déplacent librement sur toute la course de l'axe X sans se coincer. Nettoyez toute ferraille du rail de jauge.
- Tuyaux et raccords hydrauliques — recherchez les fuites, les frottements ou les raccords desserrés. L'huile sur le sol près de la machine est un signal d'alarme.
- Zone de travail — débarrassez la zone de flexion des outils, de la ferraille et des obstructions. Assurer un éclairage adéquat et un tapis anti-fatigue propre pour l'opérateur.
⚠️ Règle de sécurité : Si un dispositif de sécurité ne fonctionne pas, mettez immédiatement la machine hors service. N’utilisez jamais une presse plieuse avec des systèmes de sécurité contournés ou endommagés.
Étape 2 : Sélection et installation des outils
Choisir le bon poinçon et la bonne matrice est la décision la plus importante dans la configuration de la presse plieuse. Un outillage incorrect est la cause # 1 d'erreurs d'angle de courbure, de fissures et de marques de matrice sur les pièces finies.
Choisir le bon poinçon
Pour la plupart des opérations de pliage à l'air, utilisez un poinçon standard 85° ou 88°. Pour les virages aigus sous 45°, utiliser un poinçon à angle aigu 30° ou 45°. Le rayon du nez du poinçon doit être au moins égal à l'épaisseur du matériau pour éviter les fissures. Pour l'acier 3 mm, utilisez un poinçon à rayon de nez 3 d'au moins mm.
Sélection V-Die : la règle 8 ×
La règle de sélection de matrice la plus importante : Ouverture de matrice en V = 8 × épaisseur du matériau pour le pliage à l'air de l'acier doux.
| Épaisseur du matériau | Matrice V recommandée (acier doux) | Acier inoxydable | Aluminium |
|---|---|---|---|
| 1.0 mm ( 18 cal) | V8 | V10–V12 | V6–V8 |
| 2.0 mm ( 14 cal) | V16 | V20 | V12–V16 |
| 3.0 mm ( 11 cal) | V25 | V30–V35 | V20–V25 |
| 5.0 mm ( 3/16 ") | V40 | V50 | V32–V40 |
| 8.0 mm ( 5/16 ") | V63 | V80 | V50–V63 |
Installation du poinçon et de la matrice
- Mettez l'appareil hors tension et appliquez le verrouillage/étiquetage (LOTO) avant de toucher l'outillage.
- Nettoyez les fentes du porte-outil et les surfaces d'appui du poinçon/matrice avec un chiffon propre.
- Insérez le poinçon dans le porte-outil supérieur – alignez la tige avec la fente et engagez la goupille de verrouillage de sécurité.
- Placez la matrice inférieure dans le porte-matrice, en centrant la rainure en V sous la pointe du poinçon.
- Retirez LOTO, allumez-le et faites descendre manuellement le bélier lentement pour vérifier l'alignement du poinçon à la matrice. La pointe du poinçon doit entrer dans la rainure en V de la matrice centrée à moins de 0.5 mm.
- Définissez la hauteur de référence de l'axe Y sur le contrôleur CNC pour la nouvelle configuration d'outillage.
Étape 3 : Programmation du contrôleur CNC
Les presses plieuses CNC modernes utilisent des commandes comme Delem DA-66T, Cybelec ModEVA ou ESA S660, qui calculent automatiquement les paramètres de pliage à partir du matériau et de la géométrie saisis. Voici la séquence habituelle de programmation :

Paramètres d'entrée requis
- Type de matériau — sélectionnez dans la bibliothèque de matériaux (acier doux, acier inoxydable, aluminium, etc.). Cela charge la résistance à la traction et le facteur de retour élastique corrects.
- Épaisseur du matériau — saisissez l'épaisseur réelle mesurée, et non la taille nominale. Même la différence 0.1 mm décale l'angle de courbure de 1–2 °.
- Angle de courbure — l'angle fini cible (par exemple, 90 °). La CNC calculera automatiquement la profondeur de poinçon requise (axe Y), y compris la compensation du retour élastique.
- Longueur du coude — toute la longueur du coude en mm. Utilisé pour le calcul du tonnage.
- Longueur de bride — la distance entre la ligne de pliage et le bord de la feuille. La CNC l'utilise pour calculer la position de l'axe X de la butée arrière.
- Largeur de matrice en V — saisissez l'ouverture de matrice en V que vous avez installée. Ceci est essentiel pour les calculs de tonnage et d’angle.
- Séquence de pliage — pour les pièces à plis multiples, définissez l'ordre des pliages pour éviter les collisions pièce-machine. Utilisez la simulation 3D de la CNC si disponible.
Compensation retour élastique
Le retour élastique est la récupération élastique du métal après le relâchement du poinçon. La CNC compense par une flexion excessive - généralement 2–5° pour l'acier doux, 4–8° pour l'acier inoxydable et 3–6° pour l'aluminium. La plupart des contrôleurs modernes gèrent cela automatiquement à l'aide de bases de données de matériaux intégrées. Si votre contrôleur ne dispose pas de compensation automatique, commencez par un overbend 3 ° et ajustez après le test de pliage.
Calcul du tonnage
La CNC calcule automatiquement le tonnage requis. Vérifiez toujours qu'elle respecte la capacité nominale de la machine : travailler à plus de 80 % de la capacité nominale pendant de longues périodes accélère l'usure du système hydraulique. La formule pour référence : F = 1,42 × Rm × S² × L / V (kN), où Rm = résistance à la traction (MPa), S = épaisseur (mm), L = longueur de pliage (m), V = largeur de la matrice en V (mm). Vous pouvez également utiliser notre calculateur de flexion gratuit pour vérifier rapidement la force requise avant de commencer.
Méthodes de pliage : pliage à l'air vs matriçage vs frappe
Avant d'exécuter votre premier virage, comprenez les trois principales méthodes de pliage. Chacun a des exigences de force, une précision d’angle et des caractéristiques de retour élastique différentes.
| Méthode | Fonctionnement | Force requise | retour élastique | Idéal pour |
|---|---|---|---|---|
| Pliage pneumatique | Le poinçon entre partiellement dans le dé ; angle contrôlé par la profondeur du poinçon | 1× (base) | Élevé (2–8°) | La plupart des applications, flexible, un jeu de matrices pour plusieurs angles |
| Fond | Matériau pressé vers le fond de la matrice, l'angle de la matrice détermine l'angle de la pièce | 3–5× | Faible (0.5–2°) | Angles cohérents, production en grand volume |
| Frappe | Pleine pression appliquée pour déformer plastiquement complètement le matériau | 5–10× | Minimale ( < 0.5 °) | Pièces de précision, tôles fines, tolérances serrées |
Recommandation pour la plupart des magasins : Utilisez le pliage à l'air comme méthode par défaut. Il nécessite le moins de tonnage, permet à un jeu de matrices de plier plusieurs angles et les contrôleurs CNC modernes gèrent automatiquement la compensation du retour élastique. Passez au bottoming uniquement lorsque vous avez besoin d'angles cohérents dans une production à grand volume sans réglage précis de la CNC.
Étape 5 : Exécution de l'opération de pliage
Une fois la machine inspectée, l'outillage installé et le programme entré, suivez cette séquence pour un pliage réussi :
- Test de pliage sur des chutes — effectuez toujours le premier pli sur une chute provenant du même lot de matériaux. Utilisez les mêmes dimensions que la pièce de production.
- Placez la feuille contre la butée arrière — faites glisser le matériau entre le poinçon et la matrice, en établissant un contact ferme avec les deux doigts de la butée arrière. Un désalignement de 1 mm décale la longueur de la bride du même montant.
- Confirmez que la CNC est en mode pas à pas — pour le premier pliage, utilisez le mode pas à pas pour que le vérin s'arrête à la profondeur programmée et attende votre confirmation.
- Initiez le virage avec la pédale — appuyez et maintenez la pédale. Le vérin descend à une vitesse d'approche rapide, puis ralentit jusqu'à atteindre la vitesse de flexion à mesure qu'il s'approche du matériau. Relâchez la pédale pour arrêter à tout moment.
- Mesurez l'angle de pliage d'essai — utilisez un rapporteur numérique ou une jauge d'angle. Si l'angle est compris entre ± 0.5 °, passez à la production. Sinon, ajustez la profondeur de l'axe Y sur le contrôleur CNC par incréments de 0.1 mm.
- Vérifiez la longueur de la bride — mesurez de la ligne de pliage au bord de la feuille. Ajustez l’axe X de la butée arrière si nécessaire.
- Passer en mode automatique pour la production — une fois le pliage d'essai confirmé, passer la CNC en mode automatique/continu. La machine terminera désormais chaque cycle de pliage lorsque vous appuierez et maintiendrez la pédale.
⚡ Conseil pro : pièces à plis multiples
Pour les pièces comportant plusieurs plis, commencez toujours par le pli le plus éloigné du bord de la pièce (la bride la plus profonde). Cela évite les collisions pièce-machine lors des pliages suivants. Utilisez la fonction de contrôle de collision de la CNC ou la fonction de simulation 3D avant d'exécuter la séquence.
Étape 6 : Contrôles qualité après pliage
Après pliage, vérifiez ces paramètres de qualité avant de lancer les pièces pour l'opération suivante :
- Angle de courbure — utilisez un rapporteur numérique. La tolérance est généralement de ± 0.5° pour les pièces structurelles, de ± 1° pour la fabrication générale.
- Longueur de bride — mesurez avec une règle en acier ou un pied à coulisse numérique à partir de la ligne de pliage. Tolérance typique : ± 0.5 mm.
- Rectitude — posez la partie pliée sur une surface plane. L'arc (courbure le long de la longueur du pli) supérieur à 1 mm par mètre indique un problème d'étalonnage du bombage.
- État de la surface — vérifiez la présence de marques de matrice, de rayures ou de fissures au niveau de la zone de pliage. Les petites marques de matrice peuvent être traitées avec du lubrifiant pour matrice ou un film protecteur pour matrice.
- Inspection du premier article — pour les nouveaux programmes, inspectez les premières pièces 3 et enregistrez les mesures. Ajustez le programme CNC et réexécutez si une dimension est hors tolérance.
Sécurité presse plieuse CNC : règles essentielles
Les presses plieuses génèrent des milliers de kilonewtons de force. Les blessures par écrasement des doigts et des mains sont les accidents de presse plieuse les plus courants – et les plus évitables. Suivez ces règles de sécurité non négociables :
🚨 Règles de sécurité critiques :
- Ne placez jamais les mains entre le poinçon et la matrice , même avec des barrières immatérielles actives. Utilisez des outils de serrage pour les petites pièces.
- Ne contournez jamais les verrouillages de sécurité — les barrières immatérielles, les tapis de sécurité et les commandes bimanuelles sont obligatoires selon ANSI B11.3.
- Appliquez LOTO avant de modifier les outils. — verrouillez l'énergie avant de régler la hauteur du poinçon, de remplacer les matrices ou d'éliminer les bourrages.
- Supporte les grandes feuilles avec les aides — les tôles lourdes peuvent basculer et tomber. Utiliser des supports matériels ou un deuxième opérateur pour les tôles de plus de 20 kg.
EPI requis pour le fonctionnement de la presse plieuse
- Lunettes de sécurité — protection des yeux contre les copeaux métalliques et les éclaboussures de liquide hydraulique.
- Bottes à embout d'acier — protection contre les chutes de bords de tôle.
- Protection auditive — la flexion continue à fort tonnage dépasse 85 dB dans de nombreux magasins.
- Gants résistants aux coupures (lors de la manipulation de la feuille, pas pendant le pliage) — portez des gants lors du chargement et du déchargement des pièces, mais retirez ou gardez les mains éloignées de la zone de la matrice pendant le cycle de pliage.
Plan de maintenance préventive
Un entretien constant maintient la précision de votre presse plieuse CNC et prolonge la durée de vie de la machine. Voici le calendrier recommandé pour les presses plieuses hydrauliques CNC :
| Fréquence | Tâche | Pourquoi c'est important |
|---|---|---|
| Quotidien | Vérifiez le niveau d'huile hydraulique ; nettoyer les surfaces des matrices ; tester l'arrêt d'urgence et les barrières immatérielles | Empêche les temps d'arrêt inattendus et les incidents de sécurité |
| Hebdomadaire | Lubrifier les rails de butée arrière et les cales de guidage ; vérifier l'usure de l'outillage | Maintient la précision de la butée arrière et prolonge la durée de vie de l'outil |
| Mensuel | Calibrer l'axe X de la butée arrière ; vérifier la pression hydraulique ; inspecter tous les raccords de tuyaux | Empêche la dérive de la butée arrière, qui provoque des erreurs de longueur de bride |
| Trimestriel | Remplacer le filtre hydraulique ; vérifier les joints des cylindres ; vérifier le parallélisme du bélier ( Y1/Y2 ) | Maintient la propreté hydraulique et la précision du vérin |
| Annuellement | Remplacer l'huile hydraulique (ISO VG 46) ; inspecter tous les joints ; service d'étalonnage professionnel | Prolonge la durée de vie de la machine ; respecte les spécifications du fabricant |
Foire aux questions
Conclusion
Le fonctionnement efficace d'une presse plieuse CNC se résume à la maîtrise de six étapes : une inspection minutieuse avant utilisation, une sélection correcte de l'outillage à l'aide de la règle 8 × V-die, une programmation CNC précise avec une épaisseur réelle du matériau et une compensation du retour élastique, un test de pliage discipliné avant les cycles de production, des contrôles de qualité cohérents et un strict respect des mesures de sécurité.
Les presses plieuses CNC modernes gèrent automatiquement une grande partie du calcul, mais le jugement de l'opérateur dans la sélection des outils, la manipulation des matériaux et l'observation de la sécurité reste le facteur le plus important pour obtenir des pliages précis et cohérents. Investissez dans une formation appropriée, entretenez votre machine dans les délais et utilisez le coude d'essai chaque fois que vous changez de lot de matériaux.
Pour les opérateurs qui débutent dans le fonctionnement des presses plieuses CNC, nous recommandons de passer la première semaine à exécuter des programmes de pratique sur des déchets à 50 % du tonnage nominal, à développer la mémoire musculaire pour le placement des matériaux et l'enregistrement de la butée arrière avant de passer aux pièces de production.
Vous cherchez une presse plieuse CNC pour votre atelier ?
Rucheng Technology fabrique des presses plieuses hydrauliques CNC du 40T au 800T avec les options de contrôleur Delem, Cybelec et ESA. Notre équipe d'ingénieurs fournit des conseils d'installation complets, du matériel de formation des opérateurs et une assistance technique. Contactez-nous pour les spécifications et les tarifs.
Obtenir un devis gratuitRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.