
操作 CNC 折弯机 涉及五个核心阶段:机器检查、 刀具设置 、CNC 编程、运行折弯和折弯后质量检查。经过培训的操作员可以在 15–30 分钟内完成设置,并始终实现 ±0.5 ° 公差范围内的弯曲角度。
本指南介绍 2026 年数控折弯机的完整操作流程,包括现代数控系统编程、折弯方式比较(空气折弯、压底折弯与压印折弯)、回弹补偿,以及符合 OSHA 要求所需的基本安全操作。
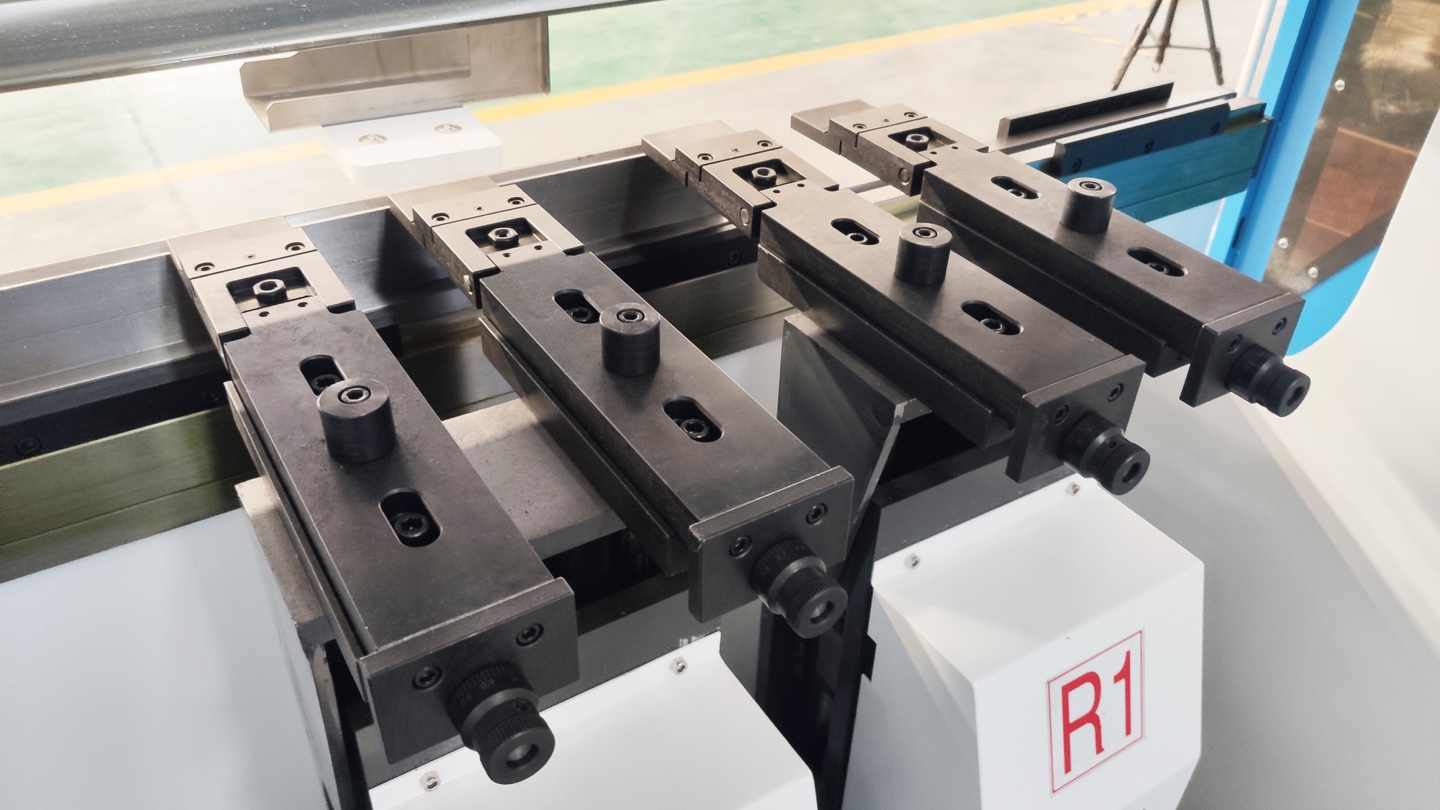
步骤 1:操作前机器检查
切勿跳过操作前检查。 一次 5 分钟的 检查可防止设备损坏、零件缺陷和严重伤害。对于折弯机操作,这也是 OSHA 29 CFR 1910.212 和 ANSI B11.3 标准所要求的。
每日检查清单
- 液压油位 — 检查液压油箱上的视镜。油量应介于 MIN 和 MAX 标记之间。低油量会导致压力不一致和柱塞犹豫。
- 安全装置 — 测试紧急停止按钮,验证光幕是否处于活动状态(检查 LED 指示灯),并确认脚踏板防护装置就位。
- 工装条件 — 检查冲头尖端是否有裂纹或变形;检查模肩是否有磨损、划痕或点蚀。更换有明显损坏的工具。
- 后挡料手指 — 验证它们在整个 X 轴行程上自由移动而没有束缚。清除轨距上的所有废金属。
- 液压软管和连接件 — 检查是否有泄漏、磨损或接头松动。机器附近地板上的油是一个危险信号。
- 工作区域 — 清除弯曲区域的工具、废金属和障碍物。确保操作员有充足的照明和干净的抗疲劳垫。
⚠️ 安全规则: 如果任何安全装置不起作用,请立即标记机器停止运行。切勿在安全系统被旁路或损坏的情况下操作折弯机。
步骤 2:模具选型和安装
选择正确的冲头和模具是折弯机设置中最重要的决定。不正确的模具是导致成品零件上出现弯曲角度错误、裂纹和模具痕迹的#1 原因。
选择合适的凸模
对于大多数自由折弯操作,请使用 85 ° 或 88 ° 标准冲头。对于45°以下的锐角弯曲,请使用30°或45°锐角冲头。冲头刀尖半径应至少等于材料厚度,以防止破裂 — 对于 3 毫米钢,请使用最小 3 毫米刀尖半径冲头。
V形模选择:8倍法则
最重要的模具选择规则: V形下模开口 = 8 × 材料厚度对于低碳钢 自由折弯。
| 材料厚度 | 推荐V形模(普通钢) | 不锈钢 | 铝 |
|---|---|---|---|
| 1.0 毫米(18 毫米) | V8 | V10–V12 | V6–V8 |
| 2.0 毫米(14 毫米) | V16 | V20 | V12–V16 |
| 3.0 毫米(11 毫米) | V25 | V30–V35 | V20–V25 |
| 5.0 毫米(3/16 ”) | V40 | V50 | V32–V40 |
| 8.0 毫米(5/16 ”) | V63 | V80 | V50–V63 |
安装凸模和凹模
- 在接触工具之前,请关闭电源并上锁/挂牌 (LOTO)。
- 用干净的抹布清洁刀架槽和冲头/冲模座表面。
- 将冲头插入上刀架 — 将柄脚与槽对齐并接合安全锁销。
- 将下模设置在模座中,使 V 形槽位于冲头尖端下方的中心。
- 拆下 LOTO,打开电源,然后手动缓慢向下点动冲头以验证冲头与模具是否对齐。冲头尖端必须进入模具 V 型槽,中心位置在 0.5 mm 范围内。
- 在 CNC 控制器上设置新刀具设置的 Y 轴参考高度。
步骤 3:对 CNC 控制器进行编程
现代数控折弯机使用 Delem DA-66T、Cybelec ModEVA 或 ESA S660 等控制器,根据输入的材料和几何数据自动计算折弯参数。以下为常见编程流程:

必需输入参数
- 材料类型 — 从材料库中选择(低碳钢、不锈钢、铝等)。这将加载正确的拉伸强度和回弹系数。
- 材料厚度 — 输入实际测量的厚度,而不是标称尺寸。即使 0.1 mm 的差异也会使弯曲角度偏移 1–2 °。
- 折弯角度 — 目标成品角度(例如,90 °)。 CNC 将自动计算所需的冲孔深度(Y 轴),包括回弹补偿。
- 弯曲长度 — 弯曲的全长(以毫米为单位)。用于吨位计算。
- 折边长度 — 从折弯线到板材边缘的距离。 CNC 使用它来计算后挡料 X 轴位置。
- V形下模宽度 — 输入您安装的 V形下模开口。这对于吨位和角度计算至关重要。
- 折弯顺序 — 对于多折弯零件,定义折弯顺序以避免零件与机器碰撞。如果可用,请使用 CNC 的 3D 模拟。
回弹补偿
回弹是冲头脱模后金属的弹性回复。 CNC 通过过度弯曲进行补偿 - 通常用于低碳钢的 2–5 °、用于不锈钢的 4–8 ° 和用于铝的 3–6 °。大多数现代控制器使用内置材料数据库自动处理此问题。如果您的控制器没有自动补偿功能,请从 3° 过度弯曲开始,并在测试弯曲后进行调整。
吨位计算
CNC 自动计算所需吨位。始终验证其是否在机器的额定容量范围内 - 长时间在额定容量的 80 % 以上工作会加速液压磨损。参考公式: F=1.42×Rm×S²×L/V (kN),其中Rm=抗拉强度(MPa),S=厚度(mm),L=弯曲长度(m),V=V形下模宽度(mm)。您还可以使用我们的 自由弯曲计算器 在开始之前快速验证所需的力。
弯曲方法:气弯 与 底弯 与 压印
在进行第一次弯曲之前,请了解三种主要的弯曲方法。每个都有不同的力要求、角度精度和回弹特性。
| 方法 | 工作原理 | 所需力 | 回弹 | 最适合 |
|---|---|---|---|---|
| 自由折弯 | 冲头部分进入模具;角度由冲孔深度控制 | 1×(基准) | 高 (2–8°) | 大多数应用,灵活,一套模具可用于多个角度 |
| 压底折弯 | 材料压向模具底部,模具角度决定零件角度 | 3–5× | 低(0.5–2°) | 角度一致,大批量生产 |
| 压印折弯 | 施加全压力以使材料完全塑性变形 | 5–10× | 最小 (< 0.5 °) | 精密零件、薄板、严格公差 |
对大多数加工车间的建议: 使用自由折弯作为默认方法。它需要最少的吨位,允许一套模具弯曲多个角度,现代 CNC 控制器自动处理回弹补偿。仅当您需要在大批量生产中保持一致的角度且无需 CNC 微调时,才改用压底折弯。
步骤 5:运行弯曲操作
检查机器、安装工具并输入程序后,请按照以下顺序成功弯曲:
- 对废料进行测试折弯 — 始终对同一材料批次的废料件进行第一个折弯。使用与生产零件相同的尺寸。
- 将板材靠在后挡料 上 — 将材料在冲头和凹模之间滑动,与后挡料两个手指牢固接触。 1 毫米的错位会使折边长度移动相同的量。
- 确认 CNC 处于单步模式 — 对于第一个折弯,使用单冲程模式,以便滑块停在编程深度并等待您的确认。
- 使用脚踏板启动弯曲 — 按住脚踏板。冲头以快速接近速度下降,然后在接近材料时减慢至弯曲速度。随时松开踏板即可停止。
- 测量测试弯曲角度 — 使用数字量角器或角度规。如果角度在±0.5°以内,则继续生产。如果不是,请以 0.1 毫米增量调整 CNC 控制器上的 Y 轴深度。
- 检查折边长度 — 测量从折弯线到板材边缘的距离。如果需要,调整后挡料 X 轴。
- 切换到自动模式进行生产 — 确认测试弯曲后,将 CNC 切换到自动/连续模式。当您按住脚踏板时,机器现在将完成每个弯曲循环。
⚡ 专业提示:多次弯曲零件
对于具有多个折弯的零件,始终从距离零件边缘(最深的凸缘)最远的折弯开始。这可以防止后续折弯时零件与机器发生碰撞。运行序列之前,请使用 CNC 的碰撞检查或 3D 模拟功能。
步骤 6:弯曲后质量检查
弯曲后,在将零件释放到下一个操作之前验证这些质量参数:
- 弯曲角度 — 使用数字量角器。对于结构部件,公差通常为 ± 0.5 °,对于一般制造,公差通常为 ± 1 °。
- 折边长度 — 使用钢尺或数显卡尺从折弯线开始测量。典型公差:± 0.5 mm。
- 直线度 — 将弯曲部分放在平坦的表面上。每米的弓形(沿弯曲长度的曲率)大于 1 毫米,表明存在挠度补偿校准问题。
- 表面状况 — 检查弯曲区域是否有模具痕迹、划痕或裂纹。较小的模具痕迹可以使用模具润滑剂或模具保护膜来处理。
- 首件检查 — 对于新程序,检查第一个 3 零件并记录测量结果。如果任何尺寸超出公差,则调整 CNC 程序并重新运行。
CNC折弯机安全:基本规则
折弯机产生数千牛顿的力。手指和手挤压伤是最常见且最可预防的折弯机事故。遵循以下不可协商的安全规则:
🚨 关键安全规则:
- 切勿将手放在冲头和冲模之间 — 即使光幕处于活动状态。对小零件使用工件夹持工具。
- 切勿绕过安全联锁装置 — ANSI B11.3 规定必须使用光幕、安全垫和双手控制器。
- 在更换工具之前应用 LOTO — 在调整冲头高度、更换模具或清除卡纸之前锁定能量。
- 通过辅助件支撑大板材 — 重型钣金可能会翻倒和掉落。对于超过 20 kg 的板材,请使用材料支架或第二个操作员。
折弯机操作所需PPE
- 安全眼镜 — 保护眼睛免受金属碎片和液压油飞溅的伤害。
- 钢头靴子 — 防止钣金边缘掉落。
- 听力保护 — 在许多加工车间中,连续大吨位弯曲超过 85 dB。
- 防割手套 (处理板材时,不在折弯过程中)— 装卸零件时戴上手套,但在折弯周期期间将手移开或远离模具区域。
预防性维护计划
持续的维护可确保 CNC 折弯机保持准确并延长机器使用寿命。以下是液压 CNC 折弯机的推荐时间表:
| 频率 | 任务 | 重要性 |
|---|---|---|
| 日常 | 检查液压油位;清洁模具表面;测试急停和光幕 | 防止意外停机和安全事故 |
| 每周 | 润滑后挡料导轨和导轨;检查工具磨损情况 | 保持后挡料精度并延长模具寿命 |
| 每月 | 校准后挡料 X轴;检查液压;检查所有软管连接 | 防止后挡料漂移,从而导致折边长度错误 |
| 季刊 | 更换液压滤清器;检查气缸密封件;验证 滑块 平行度 (Y1/Y2) | 保持液压清洁度和滑块精度 |
| 每年 | 更换液压油(ISO VG 46);检查所有密封件;专业校准服务 | 延长机器寿命;维护制造商规格 |
常见问题解答
结论
高效操作 CNC 折弯机归结为掌握六个步骤:彻底的操作前检查、使用 8 × V形下模规则校正模具选型、使用真实的材料厚度和回弹补偿进行准确的 CNC 编程、生产运行前严格的测试弯曲、一致的质量检查以及严格安全遵守。
现代 CNC 折弯机自动处理大部分计算 - 但操作员在模具选型中的判断、材料处理和安全观察仍然是实现准确、一致的折弯的最重要因素。投资于适当的培训,按计划维护机器,并在每次更换材料批次时使用测试弯管。
对于刚接触 CNC 折弯机 操作的操作员,我们建议在第一周以 50 额定吨位的百分比对废料运行练习计划,在转向生产零件之前建立材料放置和后挡料注册的肌肉记忆。
为您的车间寻找CNC折弯机?
如程科技生产40T至800T液压CNC折弯机,配备Delem、Cybelec和ESA控制器选项。我们的工程团队提供完整的安装指导、操作员培训材料和技术支持。联系我们获取规格和报价。
获取免费报价折弯机选型与生产参考
在选择吨位、工作长度、控制器、工具和自动化选项之前,先比较完整的 如城折弯机机器系列 。