
Operar una prensa plegadora CNC implica cinco fases principales: inspección de la máquina, configuración de herramientas, programación CNC, ejecución del plegado y controles de calidad posteriores al plegado. Un operador capacitado puede completar la configuración en 15 a 30 minutos y lograr constantemente ángulos de curvatura dentro de ±0,5° de tolerancia.
Esta guía cubre el flujo de trabajo completo de operación de plegadora CNC para 2026, incluida la programación moderna del controlador CNC, la comparación de métodos de doblado (doblado por aire versus fondo versus acuñación), compensación de recuperación elástica y prácticas de seguridad esenciales para el cumplimiento de OSHA.
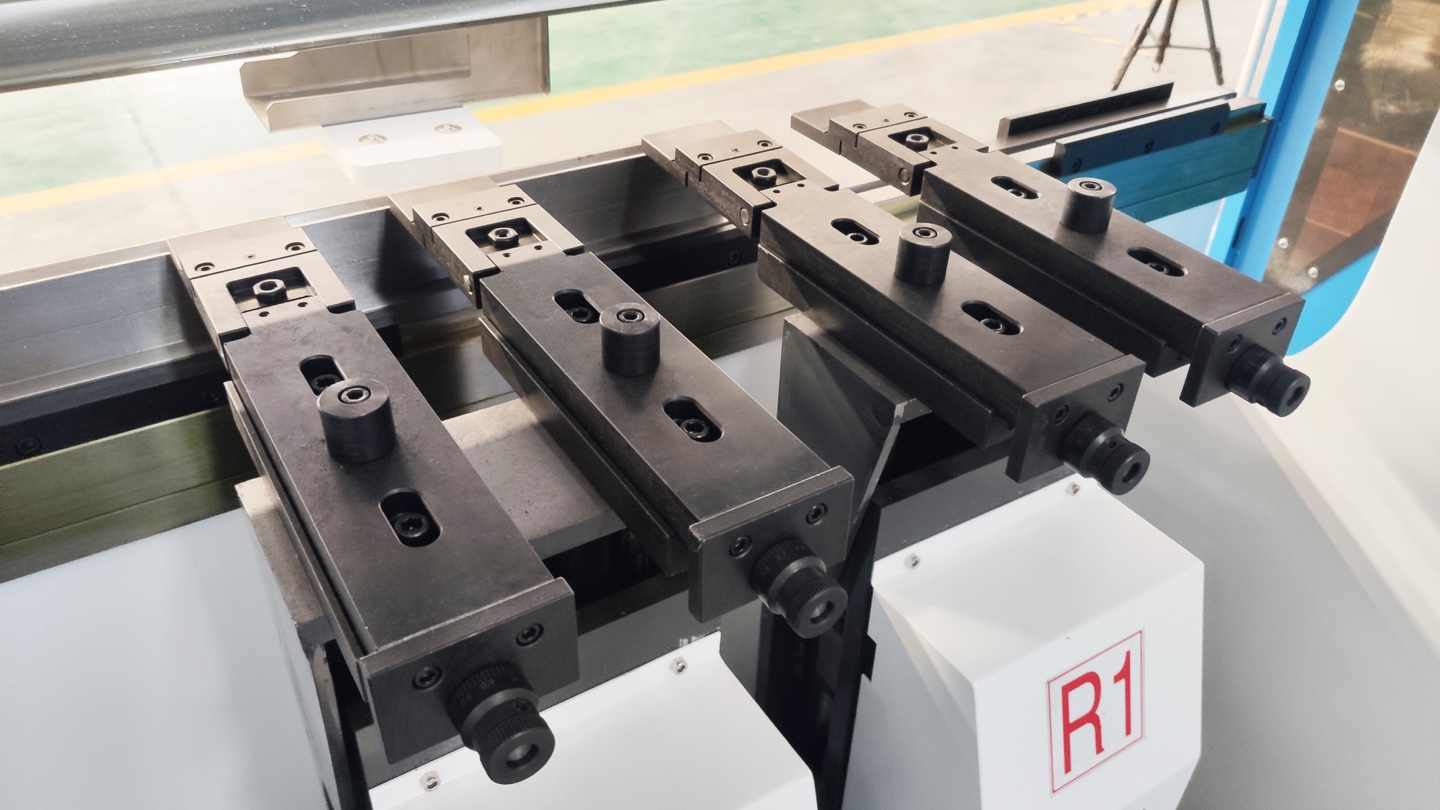
Paso 1: Inspección previa de la máquina
Nunca omita la inspección previa a la operación. La verificación A 5-minute previene daños al equipo, piezas defectuosas y lesiones graves. Esto también es requerido según los estándares OSHA 29 CFR 1910.212 y ANSI B11.3 para la operación de plegadora.
Lista de verificación de inspección diaria
- Nivel de aceite hidráulico : compruebe la mirilla del tanque hidráulico. El aceite debe estar entre las marcas MIN y MAX. El nivel bajo de aceite causa presión inconsistente y vacilación del ariete.
- Dispositivos de seguridad : pruebe el botón de parada de emergencia, verifique que las cortinas de luz estén activas (verifique los LED indicadores) y confirme que el protector del pedal esté en su lugar.
- Condición de las herramientas : inspeccione la punta del punzón en busca de grietas o deformaciones; revise los hombros del troquel en busca de desgaste, rayaduras o picaduras. Reemplace las herramientas que muestren daños visibles.
- Dedos del tope trasero : verifique que se muevan libremente a lo largo de todo el recorrido del eje X sin atascarse. Limpie cualquier resto de metal del riel de medición.
- Mangueras y conexiones hidráulicas : busque fugas, rozaduras o accesorios sueltos. El aceite en el suelo cerca de la máquina es una señal de alerta.
- Área de trabajo : despeje la zona de flexión de herramientas, chatarra y obstrucciones. Asegúrese de que el operador tenga una iluminación adecuada y una alfombra antifatiga limpia.
⚠️ Regla de seguridad: Si algún dispositivo de seguridad no funciona, etiquete la máquina como fuera de servicio inmediatamente. Nunca opere una plegadora con sistemas de seguridad anulados o dañados.
Paso 2: Selección e instalación de herramientas
Elegir el punzón y el troquel correctos es la decisión más importante en la configuración de la plegadora. El uso de herramientas incorrectas es la causa # 1 de errores de ángulo doblado, grietas y marcas de matrices en piezas terminadas.
Seleccionar el golpe correcto
Para la mayoría de las operaciones de doblado al aire, utilice un punzón estándar 85° o 88°. Para curvas agudas bajo 45°, utilice un punzón de ángulo agudo 30° o 45°. El radio de la punta del punzón debe ser al menos igual al espesor del material para evitar grietas; para acero 3 mm, utilice un punzón con un radio de punta mínimo 3 mm.
Selección de V-Die: la regla 8 ×
La regla de selección de matriz más importante: Apertura de matriz en V = 8 × espesor del material para doblado por aire de acero dulce.
| Espesor del material | Matriz V recomendada (acero dulce) | Acero inoxidable | Aluminio |
|---|---|---|---|
| 1.0 mm (18 ga) | V8 | V10–V12 | V6–V8 |
| 2.0 mm (14 ga) | V16 | V20 | V12–V16 |
| 3.0 mm (11 ga) | V25 | V30–V35 | V20–V25 |
| 5.0 mm ( 3/16 ") | V40 | V50 | V32–V40 |
| 8.0 mm ( 5/16 ") | V63 | V80 | V50–V63 |
Instalación de punzón y troquel
- Apague y aplique bloqueo/etiquetado (LOTO) antes de tocar las herramientas.
- Limpie las ranuras del portaherramientas y las superficies de asiento del punzón/matriz con un trapo limpio.
- Inserte el punzón en el portaherramientas superior; alinee la lengüeta con la ranura y enganche el pasador de bloqueo de seguridad.
- Coloque el troquel inferior en el soporte del troquel, centrando la ranura en V debajo de la punta del punzón.
- Retire LOTO, encienda y mueva manualmente el ariete hacia abajo lentamente para verificar la alineación del punzón al troquel. La punta del punzón debe entrar en la ranura en V del troquel centrada dentro de 0.5 mm.
- Establezca la altura de referencia del eje Y en el controlador CNC para la nueva configuración de herramientas.
Paso 3: Programación del controlador CNC
Las plegadoras CNC modernas utilizan controles como Delem DA-66T, Cybelec ModEVA o ESA S660, que calculan automáticamente los parámetros de plegado a partir del material y la geometría introducidos. Esta es la secuencia habitual de programación:

Parámetros de entrada requeridos
- Tipo de material : seleccione de la biblioteca de materiales (acero dulce, acero inoxidable, aluminio, etc.). Esto carga la resistencia a la tracción y el factor de recuperación elástica correctos.
- Espesor del material : ingrese el espesor medido real, no el tamaño nominal. Incluso la diferencia 0.1 mm cambia el ángulo de curvatura 1–2 °.
- Ángulo de curvatura : el ángulo final objetivo (por ejemplo, 90 °). El CNC calculará automáticamente la profundidad de punzonado requerida (eje Y), incluida la compensación de recuperación elástica.
- Longitud de curvatura : la longitud total de la curvatura en mm. Se utiliza para el cálculo de tonelaje.
- Longitud de brida : la distancia desde la línea de plegado hasta el borde de la hoja. El CNC utiliza esto para calcular la posición del eje X del tope trasero.
- Ancho del troquel en V : ingrese la abertura del troquel en V que instaló. Esto es fundamental para los cálculos de tonelaje y ángulo.
- Secuencia de plegado : para piezas con múltiples plegados, defina el orden de los plegados para evitar colisiones entre la pieza y la máquina. Utilice la simulación 3D del CNC si está disponible.
Compensación de recuperación elástica
El springback es la recuperación elástica del metal después de soltar el punzón. El CNC compensa mediante sobreflexión, normalmente 2–5 ° para acero dulce, 4–8 ° para acero inoxidable y 3–6 ° para aluminio. La mayoría de los controladores modernos manejan esto automáticamente utilizando bases de datos de materiales integradas. Si su controlador no tiene compensación automática, comience con una curvatura excesiva 3° y ajuste después de la curvatura de prueba.
Cálculo de tonelaje
El CNC calcula automáticamente el tonelaje requerido. Siempre verifique que esté dentro de la capacidad nominal de la máquina; trabajar por encima del 80 % de la capacidad nominal durante períodos prolongados acelera el desgaste hidráulico. La fórmula de referencia: F = 1,42 × Rm × S² × L / V (kN), donde Rm = resistencia a la tracción (MPa), S = espesor (mm), L = longitud de flexión (m), V = ancho de la matriz en V (mm). También puede utilizar nuestra calculadora de flexión libre para verificar rápidamente la fuerza requerida antes de comenzar.
Métodos de doblado: aire vs. fondo vs. acuñado
Antes de ejecutar su primera curva, comprenda los tres métodos de curvatura principales. Cada uno tiene diferentes requisitos de fuerza, precisión de ángulo y características de recuperación elástica.
| Método | Cómo funciona | Fuerza requerida | recuperación elástica | Mejor para |
|---|---|---|---|---|
| Doblado por aire | El punzón entra parcialmente en el troquel; Ángulo controlado por la profundidad del punzón. | 1× (base) | Alto (2–8 °) | La mayoría de las aplicaciones, flexible, un juego de matrices para múltiples ángulos |
| Tocando fondo | Material presionado al fondo del troquel, el ángulo del troquel determina el ángulo de la pieza | 3–5× | Bajo (0.5–2 °) | Ángulos consistentes, producción de gran volumen |
| Acuñación | Se aplica presión total para deformar plásticamente el material por completo. | 5–10× | Mínimo ( < 0.5 °) | Piezas de precisión, láminas delgadas, tolerancias estrictas |
Recomendación para la mayoría de los talleres: Utilice el doblado por aire como método predeterminado. Requiere el menor tonelaje, permite que un juego de troqueles doble múltiples ángulos y los controladores CNC modernos manejan la compensación de recuperación automáticamente. Cambie a fondo solo cuando necesite ángulos consistentes en una producción de gran volumen sin ajustes finos del CNC.
Paso 5: Ejecución de la operación de doblado
Con la máquina inspeccionada, las herramientas instaladas y el programa ingresado, siga esta secuencia para lograr un doblez exitoso:
- Pruebe el plegado en material de desecho : ejecute siempre el primer plegado en una pieza de desecho del mismo lote de material. Utilice las mismas dimensiones que la pieza de producción.
- Coloque la hoja contra el tope posterior : deslice el material entre el punzón y el troquel, haciendo contacto firme con ambos dedos del tope posterior. La desalineación de 1 mm desplaza la longitud de la brida en la misma cantidad.
- Confirme que el CNC esté en modo de un solo paso : para el primer doblez, use el modo de un solo golpe para que el ariete se detenga en la profundidad programada y espere su confirmación.
- Inicie la curva con el pedal : presione y mantenga presionado el pedal. El ariete desciende a una velocidad de aproximación rápida, luego disminuye su velocidad hasta alcanzar una velocidad de flexión a medida que se acerca al material. Suelte el pedal para detenerse en cualquier momento.
- Mida el ángulo de curvatura de prueba ; utilice un transportador digital o un medidor de ángulo. Si el ángulo está dentro de ± 0.5 °, proceda a la producción. De lo contrario, ajuste la profundidad del eje Y en el controlador CNC en incrementos de mm 0.1.
- Compruebe la longitud de la brida : mida desde la línea de plegado hasta el borde de la hoja. Ajuste el eje X del tope trasero si es necesario.
- Cambiar a modo automático para producción — una vez confirmada la prueba de pliegue, cambiar el CNC a modo automático/continuo. La máquina ahora completará cada ciclo de doblado cuando presione y mantenga presionado el pedal.
⚡ Consejo profesional: piezas con múltiples doblados
Para piezas con múltiples dobleces, comience siempre con el doblez más alejado del borde de la pieza (el ala más profunda). Esto evita colisiones entre la pieza y la máquina en curvas posteriores. Utilice la verificación de colisiones del CNC o la función de simulación 3D antes de ejecutar la secuencia.
Paso 6: Controles de calidad post-doblado
Después de doblar, verifique estos parámetros de calidad antes de liberar las piezas para la siguiente operación:
- Ángulo de curvatura : utilice un transportador digital. La tolerancia suele ser ± 0.5 ° para piezas estructurales, ± 1 ° para fabricación general.
- Longitud de la brida : mida con una regla de acero o un calibrador digital desde la línea de curvatura. Tolerancia típica: ± 0.5 mm.
- Rectitud : coloque la parte doblada sobre una superficie plana. El arco (curvatura a lo largo de la longitud de la curvatura) mayor que 1 mm por metro indica un problema de calibración de compensación de deflexión.
- Condición de la superficie : verifique si hay marcas de matriz, rayones o grietas en la zona de doblez. Las marcas menores del troquel se pueden corregir con lubricante para troquel o una película protectora para troquel.
- Inspección del primer artículo : para programas nuevos, inspeccione las primeras piezas 3 y registre las mediciones. Ajuste el programa CNC y vuelva a ejecutarlo si alguna dimensión está fuera de tolerancia.
Seguridad en prensa dobladora CNC: reglas esenciales
Las plegadoras generan miles de kilonewtons de fuerza. Las lesiones por aplastamiento de dedos y manos son los accidentes más comunes (y más prevenibles) en prensas plegadoras. Siga estas reglas de seguridad no negociables:
🚨 Reglas críticas de seguridad:
- Nunca coloque las manos entre el punzón y el troquel , incluso con las cortinas de luz activas. Utilice herramientas de sujeción para piezas pequeñas.
- Nunca omita los interbloqueos de seguridad : las cortinas de luz, las alfombras de seguridad y los controles de dos manos son obligatorios según ANSI B11.3.
- Aplique LOTO antes de cambiar las herramientas : bloquee la energía antes de ajustar la altura del punzón, reemplazar troqueles o eliminar atascos.
- Sostenga láminas grandes con ayudas : las láminas de metal pesadas pueden volcarse y caerse. Utilice soportes de material o un segundo operador para láminas de más 20 kg.
PPE requerido para la operación de plegadora
- Gafas de seguridad : protección ocular contra virutas de metal y salpicaduras de fluido hidráulico.
- Botas con punta de acero : protección contra caídas de bordes de chapa metálica.
- Protección auditiva : la flexión continua de alto tonelaje supera 85 dB en muchos talleres.
- Guantes resistentes a cortes (al manipular láminas, no durante el doblado): use guantes al cargar y descargar piezas, pero retire o mantenga las manos alejadas del área del troquel durante el ciclo de doblado.
Plan de mantenimiento preventivo
El mantenimiento constante mantiene la precisión de su plegadora CNC y extiende la vida útil de la máquina. Aquí está el cronograma recomendado para plegadoras hidráulicas CNC:
| Frecuencia | Tarea | Por qué importa |
|---|---|---|
| Diario | Verifique el nivel de aceite hidráulico; limpiar las superficies de los troqueles; prueba de parada de emergencia y cortinas de luz | Previene tiempos de inactividad inesperados e incidentes de seguridad |
| Semanal | Lubrique los rieles de tope trasero y las guías; comprobar el desgaste de las herramientas | Mantiene la precisión del tope trasero y extiende la vida útil de las herramientas. |
| Mensual | Calibrar el eje X del tope trasero; comprobar la presión hidráulica; inspeccionar todas las conexiones de las mangueras | Previene la deriva del tope posterior, lo que provoca errores en la longitud de la brida |
| Trimestral | Reemplace el filtro hidráulico; comprobar los sellos del cilindro; verificar el paralelismo de la RAM (Y1/Y2) | Mantiene la limpieza hidráulica y la precisión del ariete. |
| Anualmente | Reemplace el aceite hidráulico (ISO VG 46); inspeccionar todos los sellos; servicio de calibración profesional | Prolonga la vida útil de la máquina; mantiene las especificaciones del fabricante |
Preguntas frecuentes
Conclusión
Operar una plegadora CNC de manera eficiente se reduce a dominar seis pasos: inspección minuciosa previa a la operación, selección correcta de herramientas usando la regla 8 × V-die, programación CNC precisa con espesor real del material y compensación de recuperación elástica, prueba de flexión disciplinada antes de los ciclos de producción, controles de calidad consistentes y estricto cumplimiento de la seguridad.
Las plegadoras CNC modernas manejan gran parte del cálculo automáticamente, pero el criterio del operador en la selección de herramientas, manejo de materiales y observación de seguridad sigue siendo el factor más importante para lograr plegados precisos y consistentes. Invierta en una formación adecuada, mantenga su máquina según lo previsto y utilice la curva de prueba cada vez que cambie lotes de material.
Para los operadores nuevos en la operación de prensa plegadora CNC, recomendamos dedicar la primera semana a ejecutar programas de práctica con material de desecho al 50 % del tonelaje nominal, desarrollando memoria muscular para la colocación del material y el registro del tope posterior antes de pasar a las piezas de producción.
¿Busca una prensa dobladora CNC para su taller?
Rucheng Technology fabrica plegadoras hidráulicas CNC desde 40T a 800T con opciones de controlador Delem, Cybelec y ESA. Nuestro equipo de ingeniería proporciona orientación completa sobre la configuración, materiales de capacitación para operadores y soporte técnico. Contáctenos para especificaciones y precios.
Obtener cotización gratuitaRecursos de selección y producción
Compare la gama completa de prensas plegadoras Rucheng antes de elegir el tonelaje, la longitud de trabajo, el controlador, las herramientas y las opciones de automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Prensa plegadora en tándem para piezas largas, postes, paneles y trabajos estructurales.
- Cálculo de tonelaje de plegadora, selección de herramientas y selección de controlador ayudar a confirmar la especificación final.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.