
يتضمن تشغيل مكبس الثني باستخدام الحاسب الآلي خمس مراحل أساسية: فحص الماكينة، إعداد الأدوات، وبرمجة CNC، وتشغيل الثني، وفحوصات الجودة بعد الثني. يمكن للمشغل المدرّب إكمال الإعداد خلال 15-30 دقيقة وتحقيق زوايا الانحناء باستمرار ضمن ±0.5 درجة من التسامح.
يغطي هذا الدليل سير العمل الكامل لتشغيل مكبس الثني باستخدام الحاسب الآلي لـ 2026، بما في ذلك برمجة وحدة التحكم CNC الحديثة، ومقارنة طرق الانحناء (ثني الهواء مقابل القاع مقابل القطع)، والتعويض الارتداد المرني، وممارسات السلامة الأساسية للامتثال لإدارة السلامة والصحة المهنية.
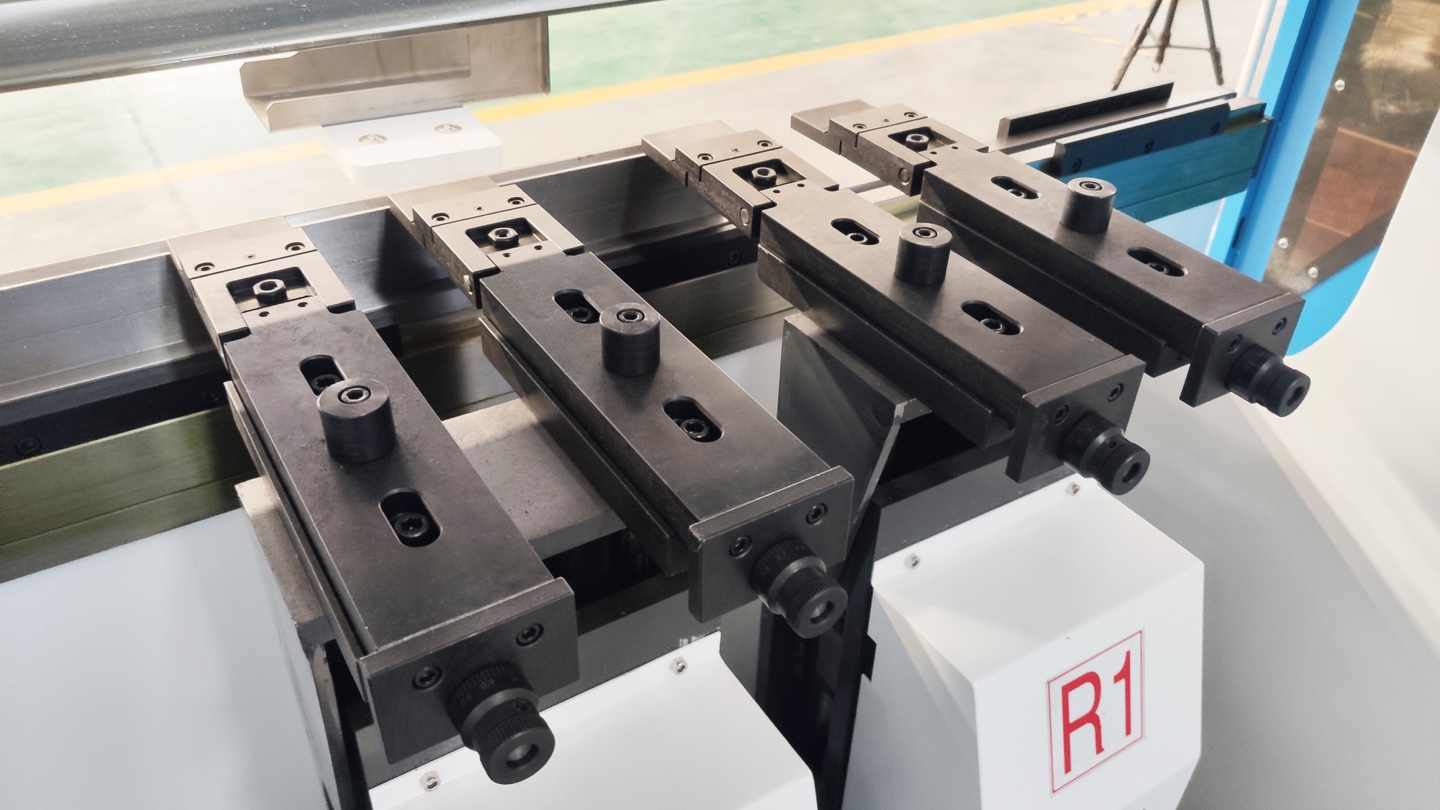
الخطوة 1: فحص الآلة قبل التشغيل
لا تخطي أبدا التفتيش قبل العملية. يمنع الفحص لمدة دقيقة 5 تلف المعدات والأجزاء المعيبة والإصابات الخطيرة. وهذا مطلوب أيضًا بموجب معايير OSHA 29 CFR 1910.212 وANSI B11.3 لتشغيل مكبس الثني.
قائمة التفتيش اليومية
- مستوى الزيت الهيدروليكي — افحص زجاج الرؤية الموجود على الخزان الهيدروليكي. يجب أن يكون الزيت بين علامتي MIN و MAX. يؤدي انخفاض الزيت إلى ضغط غير متناسق وتردد الكبش.
- أجهزة السلامة - اختبر زر التوقف في حالات الطوارئ، وتأكد من تنشيط الستائر الضوئية (تحقق من مؤشرات LED)، وتأكد من وجود واقي دواسة القدم في مكانه.
- حالة الأدوات - فحص طرف الثقب بحثًا عن الشقوق أو التشوه؛ تحقق من أكتاف القالب للتأكد من عدم ارتدائها أو تسجيلها أو تأليبها. استبدل الأدوات التي تظهر ضررًا واضحًا.
- أصابع القياس الخلفي - تحقق من أنها تتحرك بحرية عبر المحور X الكامل دون ربط. تنظيف أي خردة معدنية من السكك الحديدية قياس.
- الخراطيم والتوصيلات الهيدروليكية - ابحث عن التسريبات أو الاحتكاك أو التركيبات السائبة. الزيت الموجود على الأرض بالقرب من الماكينة هو علامة حمراء.
- منطقة العمل — قم بمسح منطقة الانحناء من الأدوات والخردة المعدنية والعوائق. ضمان الإضاءة الكافية وحصيرة نظيفة مضادة للتعب للمشغل.
⚠️ قاعدة السلامة: إذا كان أي جهاز أمان لا يعمل، ضع علامة على الجهاز خارج الخدمة على الفور. لا تقم مطلقًا بتشغيل مكبس الثني مع أنظمة أمان متجاوزة أو تالفة.
الخطوة 2: اختيار الأدوات وتركيبها
يعد اختيار اللكمة والموت المناسبين هو القرار الأكثر أهمية في إعداد مكبس الثني. الأدوات غير الصحيحة هي السبب # 1 لأخطاء زاوية الانحناء والتشقق وعلامات القالب على الأجزاء النهائية.
اختيار لكمة الحق
بالنسبة لمعظم عمليات ثني الهواء، استخدم اللكمة القياسية 85 ° أو 88 °. بالنسبة للانحناءات الحادة تحت 45 °، استخدم لكمة الزاوية الحادة 30 ° أو 45 °. يجب أن يكون نصف قطر مقدمة المثقاب مساويًا على الأقل لسمك المادة لمنع التشقق - بالنسبة للفولاذ 3 مم، استخدم الحد الأدنى من نصف قطر مقدمة المثقاب 3 مم.
اختيار V-Die: قاعدة 8 ×
أهم قاعدة لاختيار القالب: فتحة القالب V = 8 × سمك المادة لثني الهواء الفولاذي الطري.
| سمك المادة | قالب V الموصى به (الفولاذ الطري) | الفولاذ المقاوم للصدأ | الألومنيوم |
|---|---|---|---|
| 1.0 ملم (18 جا) | V8 | V10–V12 | V6–V8 |
| 2.0 ملم (14 جا) | V16 | V20 | V12–V16 |
| 3.0 ملم (11 جا) | V25 | V30–V35 | V20–V25 |
| 5.0 مم ( 3/16 ") | V40 | V50 | V32–V40 |
| 8.0 مم ( 5/16 ") | V63 | V80 | V50–V63 |
تثبيت لكمة ويموت
- قم بإيقاف تشغيل الطاقة وتطبيق القفل/علامة الإغلاق (LOTO) قبل لمس الأدوات.
- قم بتنظيف فتحات حامل الأدوات وأسطح الجلوس/القالب بقطعة قماش نظيفة.
- أدخل المثقاب في حامل الأداة العلوي - قم بمحاذاة التانغ مع الفتحة وقم بتشغيل دبوس قفل الأمان.
- اضبط القالب السفلي في حامل القالب، مع توسيط الأخدود على شكل حرف V أسفل طرف الثقب.
- قم بإزالة LOTO، وقم بتشغيله، ثم قم بتشغيل الكبش يدويًا لأسفل ببطء للتحقق من محاذاة التثقيب حتى الموت. يجب أن يدخل طرف الثقب في أخدود القالب على شكل حرف V المتمركز داخل 0.5 مم.
- قم بتعيين الارتفاع المرجعي للمحور Y على وحدة التحكم CNC لإعداد الأدوات الجديدة.
الخطوة 3: برمجة وحدة التحكم CNC
تستخدم مكابس الثني CNC الحديثة وحدات تحكم مثل Delem DA-66T أو Cybelec ModEVA أو ESA S660، وتحسب معلمات الثني تلقائياً من بيانات المادة والأبعاد المدخلة. فيما يلي تسلسل البرمجة المعتاد:

معلمات الإدخال المطلوبة
- نوع المادة — حدد من مكتبة المواد (الفولاذ الطري، والفولاذ المقاوم للصدأ، والألومنيوم، وما إلى ذلك). يؤدي هذا إلى تحميل قوة الشد الصحيحة وعامل الارتداد.
- سُمك المادة — أدخل السُمك المُقاس الفعلي، وليس الحجم الاسمي. حتى فرق 0.1 مم يغير زاوية الانحناء بمقدار 1–2 °.
- زاوية الانحناء — الزاوية النهائية المستهدفة (على سبيل المثال، 90 °). سوف يقوم CNC بحساب عمق الثقب المطلوب (المحور Y) تلقائيًا، بما في ذلك تعويض الارتداد المرن الخلفي.
- طول الانحناء — الطول الكامل للانحناء بالملم. تستخدم لحساب الحمولة.
- طول الحافة — المسافة من خط الانحناء إلى حافة الورقة. يستخدم CNC هذا لحساب موضع المحور X للمقياس الخلفي.
- عرض القالب على شكل حرف V — أدخل فتحة القالب على شكل حرف V التي قمت بتثبيتها. وهذا أمر بالغ الأهمية لحسابات الحمولة والزاوية.
- تسلسل الانحناء — بالنسبة للأجزاء متعددة الانحناءات، حدد ترتيب الانحناءات لتجنب الاصطدامات من جزء إلى آلة. استخدم محاكاة 3D الخاصة بـ CNC إذا كانت متوفرة.
تعويض الارتداد
Springback هو الاسترداد المرن للمعدن بعد تحرير الثقب. يعوض CNC عن طريق الانحناء الزائد - عادةً 2–5 ° للفولاذ الطري، و4–8 ° للفولاذ المقاوم للصدأ، و3–6 ° للألمنيوم. تتعامل معظم وحدات التحكم الحديثة مع هذا تلقائيًا باستخدام قواعد بيانات المواد المضمنة. إذا لم تكن وحدة التحكم الخاصة بك تحتوي على تعويض تلقائي، فابدأ بالانحناء الزائد 3 ° واضبطه بعد انحناء الاختبار.
حساب الحمولة
يقوم CNC بحساب الحمولة المطلوبة تلقائيًا. تأكد دائمًا من أنها ضمن السعة المقدرة للماكينة — فالعمل بأكثر من 80% من السعة المقدرة لفترات طويلة يؤدي إلى تسريع التآكل الهيدروليكي. الصيغة المرجعية: F = 1.42 × Rm × S² × L / V (كيلو نيوتن)، حيث Rm = قوة الشد (MPa)، S = السُمك (مم)، L = طول الانحناء (م)، V = عرض القالب على شكل حرف V (مم). يمكنك أيضًا استخدام حاسبة الانحناء المجانية للتحقق سريعًا من القوة المطلوبة قبل البدء.
طرق الثني: الثني الهوائي مقابل القاعي مقابل الطوابع
قبل إجراء الانحناء الأول، افهم طرق الانحناء الأساسية الثلاث. لكل منها متطلبات قوة مختلفة، ودقة زاوية، وخصائص سبرينغباك.
| الطريقة | كيف تعمل | القوة المطلوبة | الارتداد المرن | أفضل ل |
|---|---|---|---|---|
| ثني الهواء | تدخل اللكمة جزئيًا في الموت؛ زاوية يتم التحكم بها عن طريق عمق الثقب | 1× (أساسي) | عالية (2–8 °) | معظم التطبيقات مرنة، مجموعة قالب واحدة لزوايا متعددة |
| قاع | يتم ضغط المادة حتى القاع، وتحدد زاوية القالب زاوية الجزء | 3–5× | منخفض (0.5–2 °) | زوايا متناسقة، وإنتاج بكميات كبيرة |
| عملة | يتم تطبيق الضغط الكامل على المواد المشوهة بشكل كامل | 5–10× | الحد الأدنى (< 0.5 °) | أجزاء دقيقة، ورقة رقيقة، تفاوتات ضيقة |
توصية لمعظم المحلات التجارية: استخدم ثني الهواء كأسلوبك الافتراضي. إنها تتطلب أقل حمولة، وتسمح لمجموعة قوالب واحدة بثني زوايا متعددة، وتتعامل وحدات التحكم CNC الحديثة مع تعويض الارتداد المرن تلقائيًا. قم بالتبديل إلى القاع فقط عندما تحتاج إلى زوايا متسقة عبر الإنتاج بكميات كبيرة دون الضبط الدقيق باستخدام الحاسب الآلي.
الخطوة 5: تشغيل عملية الثني
بعد فحص الماكينة وتثبيت الأدوات وإدخال البرنامج، اتبع هذا التسلسل للحصول على ثني ناجح:
- اختبار الانحناء على مادة الخردة - قم دائمًا بإجراء الانحناء الأول على قطعة خردة من نفس دفعة المادة. استخدم نفس أبعاد جزء الإنتاج.
- ضع الورقة على المصد الخلفي - قم بتحريك المادة بين المثقاب والقالب، مع إجراء اتصال قوي بكلا أصابع المصد الخلفي. يؤدي عدم المحاذاة بواسطة 1 mm إلى تغيير طول الحافة بنفس المقدار.
- تأكد من أن CNC في وضع الخطوة الواحدة - بالنسبة للانحناء الأول، استخدم وضع الضربة الواحدة بحيث يتوقف الكبش عند العمق المبرمج وينتظر التأكيد الخاص بك.
- ابدأ الانحناء باستخدام دواسة القدم - اضغط مع الاستمرار على دواسة القدم. ينزل المكبس بسرعة اقتراب سريعة، ثم يتباطأ إلى سرعة الانحناء عند اقترابه من المادة. حرر الدواسة للتوقف في أي وقت.
- قم بقياس زاوية انحناء الاختبار — استخدم منقلة رقمية أو مقياس زاوية. إذا كانت الزاوية ضمن ± 0.5 °، تابع الإنتاج. إذا لم يكن الأمر كذلك، فاضبط عمق المحور Y على وحدة التحكم CNC بزيادات 0.1 مم.
- تحقق من طول الحافة - قم بالقياس من خط الانحناء إلى حافة الورقة. اضبط المحور X للمقياس الخلفي إذا لزم الأمر.
- قم بالتبديل إلى الوضع التلقائي للإنتاج - بمجرد تأكيد انحناء الاختبار، قم بتحويل CNC إلى الوضع التلقائي/المستمر. ستكمل الماكينة الآن كل دورة انحناء عندما تضغط مع الاستمرار على دواسة القدم.
⚡ نصيحة احترافية: الأجزاء متعددة الثني
بالنسبة للأجزاء ذات الانحناءات المتعددة، ابدأ دائمًا بالانحناء الأبعد عن حافة الجزء (أعمق شفة). وهذا يمنع الاصطدامات من جزء إلى آلة عند المنعطفات اللاحقة. استخدم ميزة فحص التصادم CNC أو ميزة محاكاة 3D قبل تشغيل التسلسل.
الخطوة 6: فحوصات الجودة بعد الثني
بعد الثني، تحقق من معلمات الجودة هذه قبل إطلاق الأجزاء إلى العملية التالية:
- زاوية الانحناء — استخدم منقلة رقمية. يكون التسامح عادةً ± 0.5 ° للأجزاء الهيكلية، ± 1 ° للتصنيع العام.
- طول الحافة — قم بالقياس باستخدام قاعدة فولاذية أو فرجار رقمي من خط الانحناء. التسامح النموذجي: ± 0.5 مم.
- الاستقامة — ضع الجزء المنحني على سطح مستو. يشير القوس (الانحناء على طول الانحناء) الذي يزيد عن 1 ملم لكل متر إلى وجود مشكلة في معايرة تعويض الانحراف.
- حالة السطح - تحقق من وجود علامات القالب أو الخدوش أو التشققات في منطقة الانحناء. يمكن معالجة علامات القالب البسيطة باستخدام مادة التشحيم أو فيلم القالب الواقي.
- فحص المادة الأولى — بالنسبة للبرامج الجديدة، قم بفحص أجزاء 3 الأولى وسجل القياسات. اضبط برنامج CNC وأعد تشغيله إذا كان أي بُعد خارج نطاق التسامح.
سلامة مكبس الثني CNC: القواعد الأساسية
تولد مكابس الثني آلاف الكيلو نيوتن من القوة. تعد إصابات سحق الأصابع واليد أكثر حوادث مكابس الثني شيوعًا - والأكثر إمكانية الوقاية منها. اتبع قواعد السلامة غير القابلة للتفاوض:
🚨 قواعد السلامة الحرجة:
- لا تضع يديك أبدًا بين الثقب والقالب - حتى مع تنشيط الستائر الخفيفة. استخدم أدوات العمل للأجزاء الصغيرة.
- لا تتجاوز أبدًا أقفال السلامة المتداخلة — تعتبر الستائر الخفيفة وحصر الأمان وأدوات التحكم اليدوية إلزامية بموجب ANSI B11.3.
- قم بتطبيق LOTO قبل تغيير الأدوات - قم بتأمين الطاقة قبل ضبط ارتفاع الثقب، أو استبدال القوالب، أو إزالة الانحشارات.
- دعم الصفائح الكبيرة بالمساعدات — الصفائح المعدنية الثقيلة يمكن أن تنقلب وتسقط. استخدم دعامات المواد أو المشغل الثاني للألواح التي يزيد وزنها عن 20 كجم.
معدات الوقاية الشخصية المطلوبة لتشغيل مكبس الثني
- نظارات السلامة — حماية العين من الرقائق المعدنية ورذاذ السوائل الهيدروليكية.
- حذاء بمقدمة فولاذية — حماية من سقوط حواف الصفائح المعدنية.
- حماية السمع — الانحناء المستمر عالي الحمولة يتجاوز 85 ديسيبل في العديد من المتاجر.
- القفازات المقاومة للقطع (عند التعامل مع الورقة، وليس أثناء الثني) - ارتد القفازات عند تحميل الأجزاء وتفريغها، ولكن قم بإزالة منطقة القالب أو إبقاء يديك بعيدًا عنها أثناء دورة الثني.
جدول الصيانة الوقائية
تحافظ الصيانة المتسقة على دقة مكابس الثني CNC الخاصة بك وتطيل عمر الماكينة. فيما يلي الجدول الزمني الموصى به لمكابس الثني الهيدروليكية CNC:
| التكرار | المهمة | الأهمية |
|---|---|---|
| يوميا | التحقق من مستوى الزيت الهيدروليكي؛ أسطح القالب النظيفة؛ اختبار التوقف الإلكتروني والستائر الخفيفة | يمنع التوقف غير المتوقع وحوادث السلامة |
| أسبوعي | قم بتشحيم قضبان القياس الخلفية وأذرع التوجيه؛ التحقق من الأدوات للارتداء | يحافظ على دقة المصد الخلفي ويطيل عمر الأدوات |
| الشهري | معايرة المصد الخلفي للمحور X؛ فحص الضغط الهيدروليكي فحص جميع اتصالات خرطوم | يمنع انحراف المصد الخلفي، الذي يسبب أخطاء في طول الحافة |
| ربع سنوي | استبدال الفلتر الهيدروليكي؛ التحقق من أختام الاسطوانة. التحقق من توازي ذاكرة الوصول العشوائي (Y1/Y2) | يحافظ على النظافة الهيدروليكية ودقة الكبش |
| سنويا | استبدال الزيت الهيدروليكي (ISO VG 46)؛ فحص جميع الأختام. خدمة المعايرة المهنية | يطيل عمر الآلة؛ يحافظ على مواصفات الشركة المصنعة |
الأسئلة المتداولة
الاستنتاج
يؤدي تشغيل مكبس الثني CNC بكفاءة إلى إتقان ست خطوات: الفحص الدقيق قبل التشغيل، واختيار الأدوات الصحيح باستخدام قاعدة 8 × V-die، وبرمجة CNC الدقيقة مع سماكة المادة الحقيقية وتعويض الارتداد المرن، واختبار الثني المنضبط قبل تشغيل الإنتاج، وفحوصات الجودة المتسقة، والالتزام الصارم بالسلامة.
تتعامل مكابس الثني CNC الحديثة مع الكثير من العمليات الحسابية تلقائيًا - ولكن يظل حكم المشغل في اختيار الأدوات، ومناولة المواد، ومراقبة السلامة هو العامل الأكثر أهمية في تحقيق انحناءات دقيقة ومتسقة. استثمر في التدريب المناسب، وحافظ على جهازك في الموعد المحدد، واستخدم اختبار الانحناء في كل مرة تقوم فيها بتغيير دفعات المواد.
بالنسبة للمشغلين الجدد في عملية CNC لمكبس الثني ، نوصي بقضاء الأسبوع الأول في تشغيل برامج التدريب على المواد الخردة بنسبة 50٪ من الحمولة المقدرة، وبناء ذاكرة العضلات لوضع المواد وتسجيل المصد الخلفي قبل الانتقال إلى أجزاء الإنتاج.
تبحث عن مكبس ثني CNC لورشتك؟
تقوم Rucheng Technology بتصنيع مكابس الثني الهيدروليكية CNC من 40T إلى 800T مع خيارات التحكم Delem وCybelec وESA. يقدم فريقنا الهندسي إرشادات الإعداد الكاملة، ومواد تدريب المشغلين، والدعم الفني. اتصل بنا للحصول على المواصفات والأسعار.
احصل على عرض سعر مجانيمراجع اختيار مكبس الثني والإنتاج
قارن بين مجموعة آلات مكبس الثني Rucheng الكاملة قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.