
CNC プレス ブレーキの操作には、機械検査、工具のセットアップ、CNC プログラミング、曲げの実行、曲げ後の品質チェックという 5 つの主要な段階が含まれます。訓練を受けたオペレーターは 15 ~ 30 分でセットアップを完了し、許容誤差 ±0.5° 以内の曲げ角度を一貫して達成できます。
このガイドでは、最新の CNC コントローラープログラミング、曲げ方法の比較 ( エアベンディング対ボトミング対コイニング )、スプリングバックの補正、OSHA 準拠のための重要な安全慣行など、 2026 の完全な CNC プレスブレーキ操作ワークフローについて説明します。
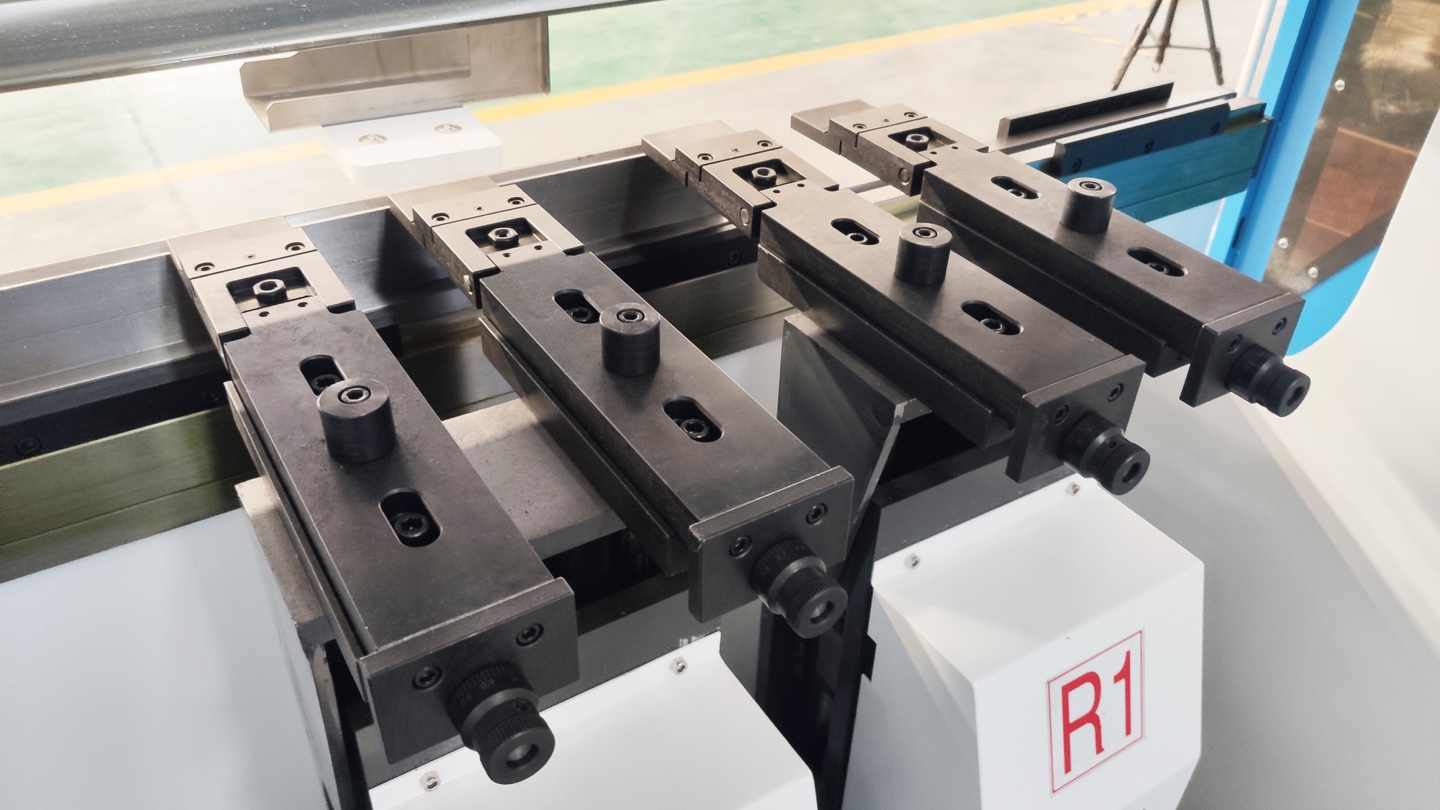
ステップ1:稼働前機械点検
作業前点検は絶対に省略しないでください。 5 分のチェックにより、機器の損傷、部品の欠陥、重傷を防ぐことができます。これは、プレスブレーキの動作に関する OSHA 29 CFR 1910.212 および ANSI B11.3 標準でも必要です。
日常点検チェックリスト
- 油圧オイルレベル — 油圧タンクの覗き窓を確認してください。オイルは MIN マークと MAX マークの間にある必要があります。オイルが低下すると、圧力が不安定になり、ラムの躊躇が発生します。
- 安全装置 — 緊急停止ボタンをテストし、ライトカーテンがアクティブであることを確認し (インジケータ LED を確認)、フットペダルガードが所定の位置にあることを確認します。
- 工具の状態 — パンチの先端に亀裂や変形がないか検査します。ダイの肩部に摩耗、傷、穴あきがないか確認してください。目に見える損傷がある工具は交換してください。
- バックゲージフィンガー — 束縛されることなく、X 軸の移動全体にわたって自由に動くことを確認します。ゲージレールから金属くずを取り除きます。
- 油圧ホースと接続部 — 漏れ、擦れ、またはフィッティングの緩みを探します。機械の近くの床に油がある場合は危険信号です。
- 作業エリア — 工具、スクラップ金属、障害物が存在する曲げゾーンを取り除きます。オペレーターのために適切な照明と清潔な疲労防止マットを確保してください。
⚠️ 安全規則: 安全装置が機能しない場合は、ただちに機械にタグを付けて使用停止にしてください。バイパスまたは破損した安全システムを備えたプレスブレーキを決して操作しないでください。
ステップ2:工具の選択と取り付け
適切なパンチとダイを選択することは、プレスブレーキセットアップにおいて最も重要な決定です。 # 1 の不適切なツーリングは、完成品の曲げ角度エラー、亀裂、ダイマークの原因となります。
適切なパンチの選択
ほとんどのエアベンディング操作では、85 ° または 88 ° の標準パンチを使用します。 45 ° 未満の鋭角な曲げには、30 ° または 45 ° の鋭角パンチを使用します。亀裂を防ぐために、パンチのノーズ半径は少なくとも材料の厚さと同じである必要があります。3 mm 鋼の場合は、最小 3 mm のノーズ半径のパンチを使用します。
V-Die 選択: 8 × ルール
最も重要な金型選択ルール: V ダイ開口部 = 8 × 材料厚さ (軟鋼の場合) エアベンディング。
| 材料の厚さ | 推奨Vダイ(軟鋼) | ステンレス鋼 | アルミニウム |
|---|---|---|---|
| 1.0 mm (18 ガ) | V8 | V10–V12 | V6–V8 |
| 2.0 mm (14 ガ) | V16 | V20 | V12–V16 |
| 3.0 mm (11 ガ) | V25 | V30–V35 | V20–V25 |
| 5.0 mm ( 3/16 ") | V40 | V50 | V32–V40 |
| 8.0 mm ( 5/16 ") | V63 | V80 | V50–V63 |
パンチとダイの取り付け
- ツールに触れる前に、電源を切り、ロックアウト/タグアウト (LOTO) を適用します。
- ツールホルダーのスロットとパンチ/ダイの着座面をきれいな布で拭きます。
- パンチを上部ツールホルダーに挿入します。タングをスロットに合わせて、安全ロックピンをかみ合わせます。
- 下型ダイをパンチ先端下のV溝の中心に合わせてダイホルダーにセットします。
- LOTO を取り外し、電源を入れ、手動でラムをゆっくりと下にジョグして、パンチとダイの位置合わせを確認します。パンチの先端は、0.5 mm 以内の中心にあるダイの V 溝に入る必要があります。
- 新しいツールセットアップの CNC コントローラーで Y 軸の基準高さを設定します。
ステップ3:CNCコントローラーのプログラミング
最新のCNCプレスブレーキはDelem DA-66T、Cybelec ModEVA、ESA S660などの制御装置を使用し、入力した材料と形状データから曲げパラメータを自動計算します。一般的なプログラミング手順は次のとおりです。

必須の入力パラメータ
- 材料タイプ — 材料ライブラリから選択します (軟鋼、ステンレス鋼、アルミニウムなど)。これにより、正しい引張強度とスプリングバック係数がロードされます。
- 材料の厚さ — 公称サイズではなく、実際に測定した厚さを入力します。 0.1 mmの差でも、曲げ角度は1–2 °ずれます。
- 曲げ角度 — 目標仕上げ角度 (例: 90 °)。 CNC は、スプリングバック補正を含め、必要なパンチ深さ (Y 軸) を自動的に計算します。
- 曲げの長さ — 曲げの全長 (mm)。トン数の計算に使用されます。
- フランジ長さ — 曲げ線からシート端までの距離。 CNC はこれを使用してバックゲージ X 軸の位置を計算します。
- V ダイ幅 — 取り付けた V ダイ開口部を入力します。これはトン数と角度の計算にとって重要です。
- 曲げシーケンス — マルチベンド部品の場合、部品とマシンの衝突を避けるために曲げの順序を定義します。利用可能な場合は、CNC の 3D シミュレーションを使用します。
スプリングバック補正
スプリングバックは、パンチをリリースした後の金属の弾性回復量です。 CNC は過曲げによって補正します。通常、軟鋼の場合は 2–5 °、ステンレス鋼の場合は 4–8 °、アルミニウムの場合は 3–6 ° です。最新のコントローラーは、内蔵の材料データベースを使用してこれを自動的に処理します。コントローラーに自動補正がない場合は、3 ° のオーバーベンドから始めて、テストベンド後に調整します。
トン数の計算
CNC は必要なトン数を自動的に計算します。機械の定格容量内にあることを常に確認してください。定格容量の 80 % を超えて長時間動作すると、油圧による摩耗が加速します。参考計算式: F = 1.42 × Rm × S² × L / V (kN)、ここで、Rm = 引張強さ (MPa)、S = 厚さ (mm)、L = 曲げ長さ (m)、V = V ダイ幅 (mm)。また、当社の 自由曲げ計算機 を使用して、開始前に必要な力をすばやく確認することもできます。
曲げ方法:エアベンディングvsボトミングvsコイニング
最初の曲げを実行する前に、3 つの主要な曲げ方法を理解してください。それぞれに異なる力要件、角度精度、スプリングバック特性があります。
| 方法 | 仕組み | 必要な力 | スプリングバック | 最適な用途 |
|---|---|---|---|---|
| エアベンディング | パンチが部分的に金型に入ります。パンチの深さによって角度を制御 | 1×(基準) | 高(2–8°) | ほとんどの用途に柔軟に対応、1 つのダイセットで複数の角度に対応 |
| ボトミング | 材料がダイの底部にプレスされ、ダイの角度が部品の角度を決定します | 3–5× | 低 (0.5–2°) | 一貫した角度、大量生産 |
| コイニング | 材料を完全に塑性変形させるために適用される全圧力 | 5–10× | 最小 (< 0.5 °) | 精密部品、薄板、厳しい公差 |
ほとんどのショップでの推奨事項: エアベンディングをデフォルトの方法として使用してください。必要なトン数は最小限で、1 つのダイセットで複数の角度を曲げることができ、最新の CNC コントローラーがスプリングバック補正を自動的に処理します。 CNC 微調整なしで大量生産全体にわたって一貫した角度が必要な場合にのみ、ボトミングに切り替えてください。
ステップ5:曲げ加工の実行
機械を検査し、工具を取り付け、プログラムを入力したら、次の手順に従って曲げを成功させます。
- スクラップ材料のテスト曲げ — 常に、同じ材料バッチからのスクラップ片に対して最初の曲げを実行します。製造部品と同じ寸法を使用してください。
- バックゲージ にシートを置きます — パンチとダイの間で材料をスライドさせ、バックゲージの両方のフィンガーでしっかりと接触させます。 1 mm のずれにより、フランジ長も同じ量だけシフトします。
- CNC がシングルステップモードであることを確認します。 — 最初の曲げでは、ラムがプログラムされた深さで停止し、確認を待つようにシングルストロークモードを使用します。
- フットペダルで曲げを開始します。 — フットペダルを押したままにします。ラムは速いアプローチ速度で下降し、材料に近づくにつれて曲げ速度が遅くなります。ペダルを放せばいつでも停止できます。
- テスト曲げ角度を測定します — デジタル分度器または角度計を使用します。角度が± 0.5 °以内の場合は、生産に進みます。そうでない場合は、CNC コントローラーの Y 軸の深さを 0.1 mm 単位で調整します。
- フランジの長さを確認します — 曲げ線からシートの端までを測定します。必要に応じて、バックゲージ X 軸を調整します。
- 生産用に自動モードに切り替える — テスト曲げが確認されたら、CNC を自動/連続モードに切り替えます。フットペダルを押し続けると、マシンは各曲げサイクルを完了します。
⚡ プロのヒント:複数曲げ部品
複数の曲げがある部品の場合は、常に部品の端から最も遠い曲げ (最も深いフランジ) から開始します。これにより、後続の曲げでの部品と機械の衝突が防止されます。シーケンスを実行する前に、CNC の衝突チェックまたは 3D シミュレーション機能を使用してください。
ステップ6:曲げ後の品質検査
曲げた後、次の操作に部品をリリースする前に、次の品質パラメータを確認してください。
- 曲げ角度 — デジタル分度器を使用します。公差は通常、構造部品の場合は ± 0.5 °、一般的な製造の場合は ± 1 ° です。
- フランジの長さ — 曲げ線からスチール定規またはデジタルノギスを使用して測定します。一般的な公差: ± 0.5 mm。
- 真直度 — 曲がった部分を平らな面に置きます。弓 (曲げの長さに沿った曲率) が 1 メートルあたり 1 mm を超える場合は、たわみ補正キャリブレーションの問題を示します。
- 表面状態 — 曲げゾーンにダイマーク、傷、または亀裂がないか確認します。小さなダイマークは、ダイ潤滑剤または保護ダイフィルムで対処できます。
- 最初の品目検査 — 新しいプログラムの場合は、最初の 3 部品を検査し、測定値を記録します。 CNC プログラムを調整し、寸法が許容範囲外の場合は再実行します。
CNCプレスブレーキの安全性:基本ルール
プレスブレーキは数千キロニュートンの力を生成します。指と手の挫傷は最も一般的であり、最も予防可能なプレスブレーキ事故です。以下の交渉不可能な安全規則に従ってください。
🚨 重要な安全規則:
- ライトカーテンがアクティブな場合でも、パンチとダイの間に手を置かないでください。 。小さな部品にはワーク保持ツールを使用してください。
- 安全インターロックを決してバイパスしないでください — ライトカーテン、安全マット、両手制御は ANSI B11.3 に基づいて義務付けられています。
- 工具交換前に LOTO を適用 — パンチの高さの調整、ダイの交換、または詰まりの解消の前にエネルギーをロックアウトします。
- アシスト付き大型シートをサポート — 重い板金は転倒や落下の可能性があります。 20 kg を超えるシートの場合は、マテリアルサポートまたは 2 番目のオペレータを使用します。
プレスブレーキの操作に必要な PPE
- 安全メガネ — 金属片や作動油の飛沫から目を保護します。
- スチールトゥブーツ — 板金エッジの落下からの保護。
- 聴覚保護具 — 多くの店舗で連続的な高トン数の曲げが 85 dB を超えています。
- 耐切創手袋 (曲げ中ではなく、シートを扱うとき) — 部品のロードおよびアンロード時には手袋を着用しますが、曲げサイクル中は手を離すか、ダイ領域から手を離さないようにしてください。
予防保全スケジュール
一貫したメンテナンスにより、CNC プレスブレーキの精度が維持され、機械の寿命が延びます。油圧 CNC プレスブレーキの推奨スケジュールは次のとおりです。
| 頻度 | 作業 | 重要性 |
|---|---|---|
| 毎日 | 作動油レベルを確認してください。金型表面をきれいにする。非常停止とライトカーテンをテストする | 予期せぬダウンタイムと安全上のインシデントを防止します |
| ウィークリー | バックゲージレールとガイドジブに注油します。工具の摩耗をチェックする | バックゲージの精度を維持し、工具寿命を延長します |
| 月刊 | バックゲージ X 軸を校正します。油圧をチェックします。すべてのホース接続を検査する | フランジ長誤差の原因となるバックゲージのドリフトを防止 |
| 四半期 | 油圧フィルターを交換します。シリンダーのシールをチェックします。 RAM の並列性を確認する (Y1/Y2) | 油圧の清浄度とラムの精度を維持します |
| 毎年 | 作動油 (ISO VG 46) を交換してください。すべてのシールを検査します。専門的な校正サービス | 機械の寿命を延ばします。メーカーの仕様を維持します |
よくある質問
結論
CNC プレスブレーキを効率的に運用するには、次の 6 つのステップを習得する必要があります。つまり、徹底的な運用前検査、8 × V ダイルールを使用した正しい工具の選択、実際の材料厚さとスプリングバック補正を使用した正確な CNC プログラミング、生産稼働前の規律あるテスト曲げ、一貫した品質チェック、および厳格な安全遵守です。
最新の CNC プレスブレーキは計算の多くを自動的に処理しますが、正確で一貫した曲げを実現するには、ツールの選択、材料の取り扱い、安全観察におけるオペレーターの判断が依然として最も重要な要素です。適切なトレーニングに投資し、スケジュールどおりに機械をメンテナンスし、材料バッチを変更するたびにテスト曲げを使用します。
CNC プレスブレーキ の操作に慣れていないオペレータの場合は、生産部品に移行する前に、最初の 1 週間を定格トン数の 50 % でスクラップ材料に対して練習プログラムを実行し、材料配置とバックゲージ登録のための筋肉の記憶を構築することに費やすことをお勧めします。
工場向けCNCプレスブレーキをお探しですか?
Rucheng Technology は、40T から 800T までの油圧 CNC プレスブレーキを、Delem、Cybelec、および ESA コントローラオプションで製造しています。当社のエンジニアリングチームは、完全なセットアップガイダンス、オペレータートレーニング資料、および技術サポートを提供します。仕様や価格についてはお問い合わせください。
無料見積もりを取得機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。