
Эксплуатация листогибочного пресса с ЧПУ включает пять основных этапов: осмотр станка, наладку инструмента, программирование ЧПУ, выполнение гибки и проверку качества после гибки. Обученный оператор может выполнить настройку за 15–30 минут и стабильно достигать углов изгиба в пределах ±0,5°.
В этом руководстве описан полный рабочий процесс листогибочного пресса с ЧПУ для 2026, включая современное программирование контроллера ЧПУ, сравнение методов гибки (гибка воздухом, продавливание дном и чеканка), компенсация упругого возврата и основные правила техники безопасности для соответствия требованиям OSHA.
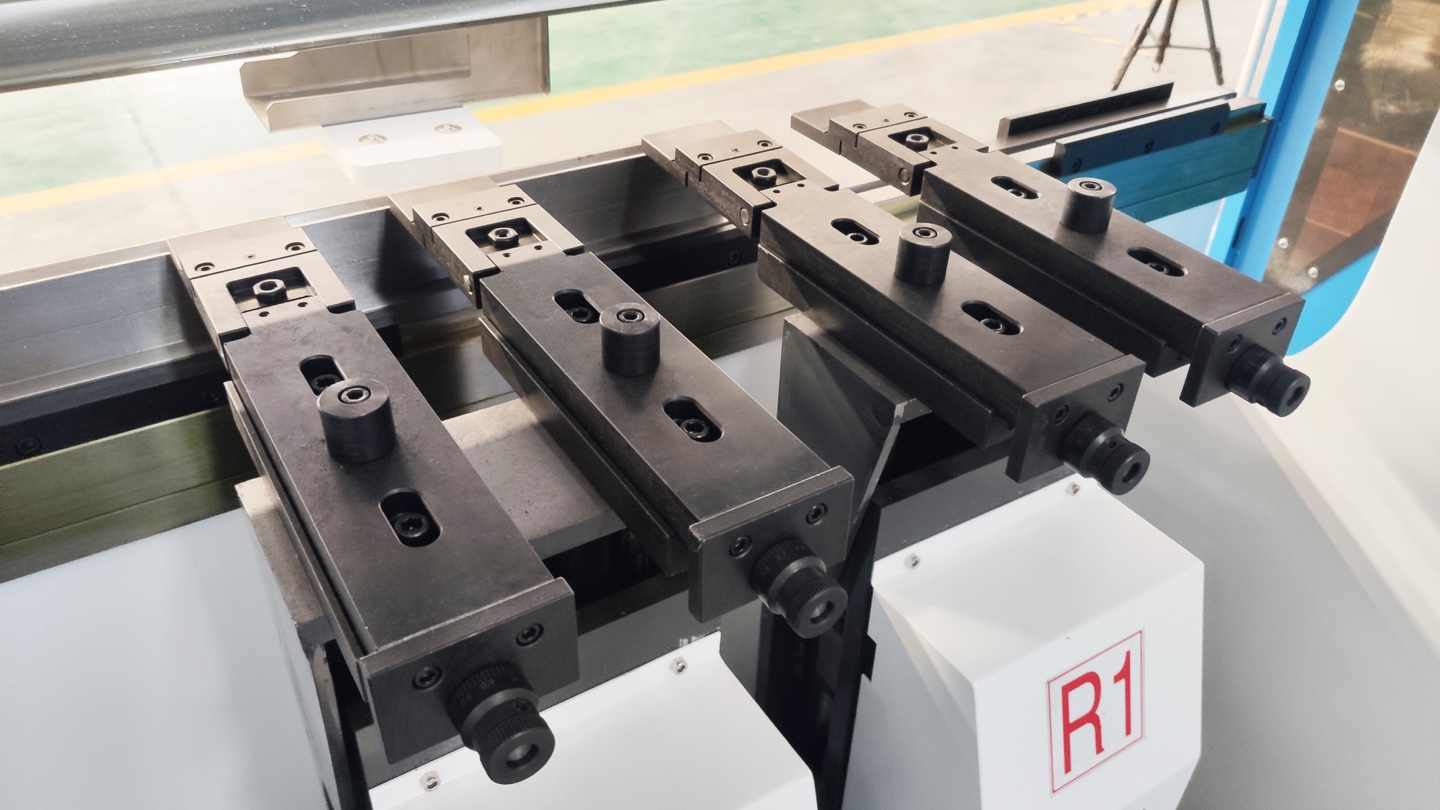
Шаг 1: Предварительная проверка машины
Никогда не пропускайте предэксплуатационный осмотр. Проверка 5 за минуту предотвращает повреждение оборудования, дефекты деталей и серьезные травмы. Это также требуется согласно стандартам OSHA 29 CFR 1910.212 и ANSI B11.3 для работы листогибочного пресса.
Контрольный список ежедневных проверок
- Уровень гидравлического масла — проверьте смотровое стекло на гидравлическом баке. Масло должно находиться между отметками MIN и MAX. Низкий уровень масла приводит к нестабильному давлению и колебаниям плунжера.
- Устройства безопасности — проверьте кнопку аварийной остановки, убедитесь, что световые завесы активны (проверьте светодиодные индикаторы), и убедитесь, что защита ножной педали находится на месте.
- Состояние инструмента — проверьте кончик пуансона на наличие трещин или деформации; проверьте заплечики матрицы на наличие износа, задиров или выкрашиваний. Замените инструмент, на котором имеются видимые повреждения.
- Пальцы заднего упора — убедитесь, что они свободно перемещаются по всей длине оси X без заеданий. Очистите направляющую от металлического лома.
- Гидравлические шланги и соединения — обратите внимание на утечки, перетирания или ослабление крепления фитингов. Масло на полу возле машины — красный флаг.
- Рабочая зона — очистите зону гибки от инструментов, металлолома и препятствий. Обеспечьте достаточное освещение и чистый коврик против усталости для оператора.
⚠️ Правило безопасности: Если какое-либо защитное устройство не работает, немедленно выведите машину из эксплуатации. Никогда не эксплуатируйте листогибочный пресс с отключенными или поврежденными системами безопасности.
Шаг 2: Выбор и установка инструмента
Выбор правильного пуансона и матрицы является наиболее важным решением при настройке листогибочного пресса. Неправильный инструмент # 1 является причиной ошибок угла изгиба, трещин и следов штамповки на готовых деталях.
Выбор правильного перфоратора
Для большинства операций гибки воздухом используйте стандартный пуансон 85° или 88°. Для острых изгибов под 45° используйте остроугольный пробойник 30° или 45°. Радиус вершины пуансона должен быть как минимум равен толщине материала во избежание растрескивания — для стали 3 мм используйте пуансон с радиусом вершины 3 мм.
Выбор V-образного штампа: правило 8 ×
Самое важное правило выбора штампа: V-образное отверстие = 8 × толщина материала для воздушной гибки мягкой стали.
| Толщина материала | Рекомендуемая V-матрица (мягкая сталь) | Нержавеющая сталь | Алюминий |
|---|---|---|---|
| 1.0 mm (18 ga) | V8 | V10–V12 | V6–V8 |
| 2.0 mm (14 ga) | V16 | V20 | V12–V16 |
| 3.0 mm (11 ga) | V25 | V30–V35 | V20–V25 |
| 5.0 мм (3/16") | V40 | V50 | V32–V40 |
| 8.0 мм (5/16") | V63 | V80 | V50–V63 |
Установка пуансона и штампа
- Прежде чем прикасаться к инструментам, выключите питание и примените блокировку/маркировку (LOTO).
- Очистите пазы держателя инструмента и посадочные поверхности пуансона/матрицы чистой тряпкой.
- Вставьте пробойник в верхний держатель инструмента — совместите выступ с пазом и зафиксируйте предохранительный штифт.
- Установите нижнюю матрицу в держатель матрицы, совместив V-образную канавку под острием пуансона.
- Снимите LOTO, включите питание и вручную медленно опустите плунжер, чтобы проверить выравнивание пуансона и штампа. Острие пуансона должно войти в V-образную канавку матрицы с центром в пределах 0.5 мм.
- Установите опорную высоту оси Y на контроллере ЧПУ для новой настройки инструмента.
Шаг 3: Программирование ЧПУ-контроллера
Современные листогибочные прессы с ЧПУ используют системы Delem DA-66T, Cybelec ModEVA или ESA S660, автоматически рассчитывающие параметры гибки по введённым данным материала и геометрии. Ниже приведён обычный порядок программирования:

Обязательные входные параметры
- Тип материала — выберите из библиотеки материалов (мягкая сталь, нержавеющая сталь, алюминий и т. д.). Это нагружает правильную прочность на растяжение и коэффициент упругости.
- Толщина материала — введите фактическую измеренную толщину, а не номинальный размер. Даже разница в миллиметрах 0.1 смещает угол изгиба на 1–2°.
- Угол изгиба — целевой конечный угол (например, 90°). ЧПУ автоматически рассчитает необходимую глубину пуансона (ось Y), включая компенсацию упругого возврата.
- Длина изгиба — полная длина изгиба в мм. Используется для расчета тоннажа.
- Длина полки — расстояние от линии сгиба до края листа. ЧПУ использует это для расчета положения заднего упора по оси X.
- Ширина V-образного штампа — введите установленное отверстие V-образного штампа. Это имеет решающее значение для расчетов тоннажа и угла.
- Последовательность сгиба — для деталей с несколькими сгибами определите порядок сгибов, чтобы избежать столкновений детали со станком. Используйте моделирование 3D ЧПУ, если оно доступно.
Компенсация пружинения
Упругое сопротивление – это упругое восстановление металла после отпускания пуансона. ЧПУ компенсирует перегиб — обычно 2–5 ° для мягкой стали, 4–8 ° для нержавеющей стали и 3–6 ° для алюминия. Большинство современных контроллеров обрабатывают это автоматически, используя встроенные базы данных материалов. Если ваш контроллер не имеет автоматической компенсации, начните с перегиба 3° и отрегулируйте его после испытательного изгиба.
Расчет тоннажа
ЧПУ автоматически рассчитывает необходимый тоннаж. Всегда проверяйте, что мощность находится в пределах номинальной мощности машины — работа с мощностью выше 80% номинальной в течение длительного времени ускоряет износ гидравлической системы. Формула для справки: F = 1,42 × Rm × S² × L/V (кН), где Rm = предел прочности (МПа), S = толщина (мм), L = длина изгиба (м), V = ширина V-образной матрицы (мм). Вы также можете использовать наш бесплатный калькулятор изгиба, чтобы быстро проверить необходимое усилие перед началом работы.
Методы гибки: воздушная гибка в сравнении с донная в сравнении с чеканка
Прежде чем приступить к первому изгибу, изучите три основных метода гибки. Каждый из них имеет разные требования к усилию, точности угла и характеристикам упругости.
| Метод | Принцип работы | Необходимая сила | пружинение | Лучшее для |
|---|---|---|---|---|
| Воздушная гибка | Пуансон частично входит в матрицу; угол контролируется глубиной пуансона | 1× (базовое) | Высокий (2–8°) | Большинство применений, гибкость, один набор матриц для разных углов |
| Дно | Материал прижимается к нижней части матрицы, угол матрицы определяет угол детали. | 3–5× | Низкий (0.5–2°) | Постоянные углы, крупносерийное производство |
| Чеканка | Полное давление применяется для полной пластической деформации материала. | 5–10× | Минимальный ( < 0.5 °) | Прецизионные детали, тонкий лист, жесткие допуски |
Рекомендация для большинства магазинов: Используйте гибку воздухом в качестве метода по умолчанию. Он требует наименьшего тоннажа, позволяет одному комплекту штампов изгибаться под разными углами, а современные контроллеры ЧПУ автоматически обеспечивают компенсацию упругого возврата. Переключайтесь на нижнюю часть только тогда, когда вам нужны постоянные углы при крупносерийном производстве без точной настройки ЧПУ.
Шаг 5: Выполнение операции гибки
После проверки станка, установки инструментов и ввода программы следуйте следующей последовательности для успешной гибки:
- Тестовый изгиб на ломе материала — всегда выполняйте первый изгиб на куске лома из одной и той же партии материала. Используйте те же размеры, что и производственная деталь.
- Поместите лист напротив заднего упора. — вставьте материал между пуансоном и матрицей, обеспечивая плотный контакт с обоими пальцами заднего упора. Перекос на 1 мм приводит к смещению длины фланца на такую же величину.
- Убедитесь, что ЧПУ находится в одношаговом режиме. — для первого изгиба используйте режим одиночного хода, чтобы плунжер остановился на запрограммированной глубине и ждал вашего подтверждения.
- Инициируйте поворот с помощью ножной педали. — нажмите и удерживайте ножную педаль. Поршень опускается с высокой скоростью, а затем замедляется до скорости изгиба по мере приближения к материалу. Отпустите педаль, чтобы остановиться в любой момент.
- Измерьте угол испытательного изгиба. — используйте цифровой транспортир или угломер. Если угол находится в пределах ±0.5°, приступайте к изготовлению. Если нет, отрегулируйте глубину оси Y на контроллере ЧПУ с шагом 0.1 в мм.
- Проверьте длину фланца — измерьте от линии сгиба до края листа. При необходимости отрегулируйте ось X заднего упора.
- Переключение в автоматический режим для производства — после подтверждения тестового изгиба переключите ЧПУ в автоматический/непрерывный режим. Теперь машина будет завершать каждый цикл изгиба, когда вы нажимаете и удерживаете ножную педаль.
⚡ Профессиональный совет: детали с несколькими гибами
Для деталей с несколькими изгибами всегда начинайте с изгиба, наиболее удаленного от края детали (самого глубокого фланца). Это предотвращает столкновения детали с машиной при последующих изгибах. Перед запуском последовательности используйте проверку столкновений ЧПУ или функцию моделирования 3D.
Шаг 6: Контроль качества после гибки
После гибки проверьте следующие параметры качества, прежде чем выпускать детали для следующей операции:
- Угол изгиба — используйте цифровой транспортир. Допуск обычно составляет ± 0.5 ° для деталей конструкции и ± 1 ° для общего изготовления.
- Длина фланца — измерьте стальной линейкой или штангенциркулем от линии сгиба. Типичный допуск: ± 0.5 мм.
- Прямолинейность — положите изогнутую часть на ровную поверхность. Искривление (кривизна вдоль длины изгиба), превышающее 1 мм на метр, указывает на проблему с калибровкой выпуклости.
- Состояние поверхности — проверьте наличие следов штампа, царапин или трещин в зоне изгиба. Незначительные следы штампа можно устранить с помощью смазки штампа или защитной пленки.
- Проверка первого изделия — для новых программ проверьте первые детали 3 и запишите измерения. Отрегулируйте программу ЧПУ и перезапустите ее, если какой-либо размер выходит за пределы допуска.
Безопасность листогибочного пресса с ЧПУ: основные правила
Листогибочные прессы генерируют силу в тысячи килоньютонов. Травмы пальцев и рук являются наиболее распространенными и наиболее предотвратимыми несчастными случаями на листогибочном прессе. Соблюдайте следующие непреложные правила безопасности:
🚨 Критические правила безопасности:
- Никогда не помещайте руки между пуансоном и штампом — даже при включенных световых завесах. Используйте инструменты для фиксации мелких деталей.
- Никогда не обходите защитные блокировки. — световые завесы, коврики безопасности и двуручное управление являются обязательными согласно ANSI B11.3.
- Применяйте LOTO перед заменой инструмента. — блокируйте энергию перед регулировкой высоты пуансона, заменой штампов или устранением застреваний.
- Поддерживайте большие листы с помощью опор — тяжелый листовой металл может опрокинуться и упасть. Используйте опоры для материала или второго оператора для листов весом более 20 кг.
Необходимые СИЗ для работы листогибочного пресса
- Защитные очки — защита глаз от металлической стружки и брызг гидравлической жидкости.
- Ботинки со стальным носком — защита от падения кромок листового металла.
- Защита органов слуха — непрерывный высокотоннажный изгиб во многих магазинах превышает 85 дБ.
- Устойчивые к порезам перчатки (при работе с листом, а не во время гибки) — надевайте перчатки при загрузке и разгрузке деталей, но снимайте или держите руки подальше от области штампа во время цикла гибки.
График профилактического обслуживания
Последовательное техническое обслуживание обеспечивает точность листогибочного пресса с ЧПУ и продлевает срок его службы. Вот рекомендуемый график для гидравлических листогибочных прессов с ЧПУ:
| Периодичность | Задача | Почему важно |
|---|---|---|
| Ежедневно | Проверьте уровень гидравлического масла; очистить поверхности матрицы; проверка аварийного останова и световых завес | Предотвращает непредвиденные простои и инциденты, связанные с безопасностью |
| Еженедельно | Смажьте направляющие и направляющие задних упоров; проверить инструмент на предмет износа | Сохраняет точность заднего упора и продлевает срок службы инструмента. |
| Ежемесячно | Калибровка заднего упора по оси X; проверить гидравлическое давление; проверить все шланговые соединения | Предотвращает смещение заднего упора, которое приводит к ошибкам в длине фланца. |
| Ежеквартально | Заменить гидравлический фильтр; проверить уплотнения цилиндров; проверьте параллелизм оперативной памяти ( Y1/Y2 ) | Поддерживает чистоту гидравлической системы и точность подъема |
| Ежегодно | Замените гидравлическое масло (ISO VG 46); осмотреть все пломбы; профессиональная услуга калибровки | Продлевает срок службы машины; поддерживает спецификации производителя |
Часто задаваемые вопросы
Заключение
Эффективная эксплуатация гибочного пресса с ЧПУ сводится к освоению шести этапов: тщательный предпусковой осмотр, правильный выбор инструмента с использованием правила 8 × V-образной матрицы, точное программирование ЧПУ с реальной толщиной материала и компенсацией упругости, дисциплинированный испытательный изгиб перед производственным запуском, последовательные проверки качества и строгое соблюдение техники безопасности.
Современные листогибочные прессы с ЧПУ выполняют большую часть расчетов автоматически, но мнение оператора при выборе инструмента, обращении с материалом и соблюдении техники безопасности остается наиболее важным фактором в достижении точных и последовательных гибок. Инвестируйте в надлежащее обучение, обслуживайте машину по графику и используйте испытательный изгиб каждый раз при смене партии материала.
Операторам, впервые работающим с листогибочным прессом с ЧПУ , , мы рекомендуем провести первую неделю, выполняя тренировочные программы на ломовом материале при 50 % от номинального тоннажа, развивая мышечную память для размещения материала и регистрации заднего упора, прежде чем переходить к производству деталей.
Ищете листогибочный пресс с ЧПУ для вашего цеха?
Rucheng Technology производит гидравлические листогибочные прессы с ЧПУ от 40T до 800T с опциями контроллера Delem, Cybelec и ESA. Наша команда инженеров предоставляет полное руководство по настройке, учебные материалы для операторов и техническую поддержку. Свяжитесь с нами для уточнения характеристик и цен.
Получить бесплатное предложениеМатериалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.