
Der Betrieb einer CNC-Abkantpresse umfasst fünf Kernphasen: Maschineninspektion, Werkzeugeinrichtung , CNC-Programmierung, Durchführung der Biegung und Qualitätsprüfungen nach der Biegung. Ein geschulter Bediener kann die Einrichtung in 15–30 Minuten abschließen und durchgängig Biegewinkel innerhalb der Toleranz von ± 0.5 ° erreichen.
Dieser Leitfaden behandelt den gesamten Arbeitsablauf der CNC-Abkantpresse für 2026, einschließlich moderner CNC-Steuerungsprogrammierung, Vergleich der Biegemethoden (Luftbiegen vs. Bodenpressen vs. Prägen), Rückfederungskompensation und wesentliche Sicherheitspraktiken für die OSHA-Konformität.
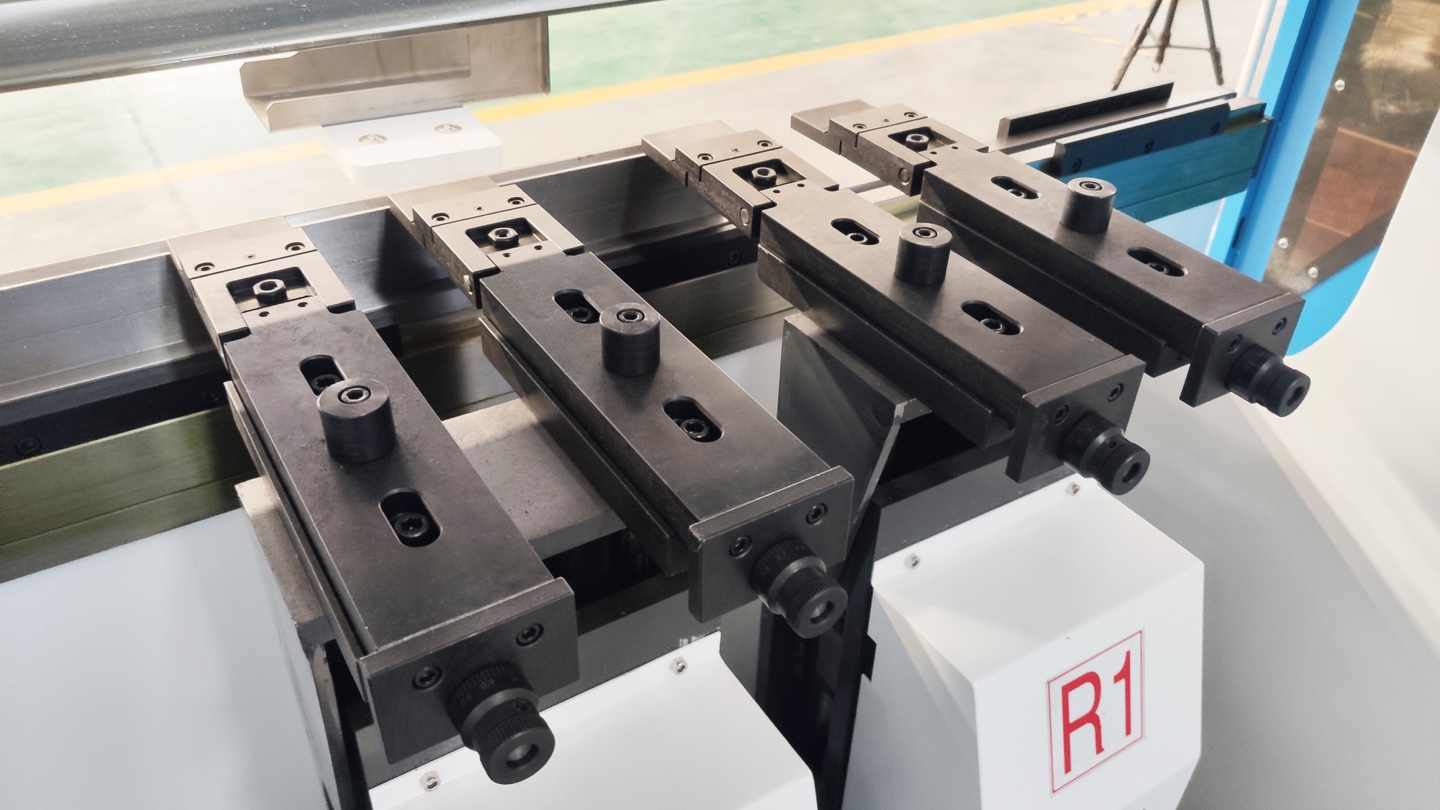
Schritt 1: Maschineninspektion vor dem Betrieb
Überspringen Sie niemals die Inspektion vor dem Betrieb. Die A 5-minute-Prüfung verhindert Geräteschäden, defekte Teile und schwere Verletzungen. Dies ist auch gemäß den Normen OSHA 29 CFR 1910.212 und ANSI B11.3 für den Betrieb der Abkantpresse erforderlich.
Checkliste für die tägliche Inspektion
- Hydraulikölstand – Überprüfen Sie das Schauglas am Hydrauliktank. Der Ölstand sollte zwischen der MIN- und MAX-Markierung liegen. Ein niedriger Ölstand führt zu ungleichmäßigem Druck und Verzögerungen beim Stößel.
- Sicherheitsvorrichtungen – Testen Sie den Not-Aus-Knopf, stellen Sie sicher, dass die Lichtvorhänge aktiv sind (überprüfen Sie die Anzeige-LEDs) und stellen Sie sicher, dass der Fußpedalschutz vorhanden ist.
- Werkzeugzustand – Stempelspitze auf Risse oder Verformung prüfen; Überprüfen Sie die Matrizenschultern auf Verschleiß, Riefen oder Lochfraß. Ersetzen Sie Werkzeuge, die sichtbare Schäden aufweisen.
- Hinteranschlagfinger – Stellen Sie sicher, dass sie sich über den gesamten X-Achsenweg frei bewegen können, ohne zu klemmen. Entfernen Sie sämtliche Metallreste von der Spurschiene.
- Hydraulikschläuche und Anschlüsse – achten Sie auf Undichtigkeiten, Scheuerstellen oder lockere Anschlüsse. Öl auf dem Boden in der Nähe der Maschine ist ein Warnsignal.
- Arbeitsbereich – Befreien Sie den Biegebereich von Werkzeugen, Metallschrott und Hindernissen. Sorgen Sie für ausreichende Beleuchtung und eine saubere Anti-Ermüdungsmatte für den Bediener.
⚠️ Sicherheitsregel: Wenn eine Sicherheitsvorrichtung nicht funktioniert, kennzeichnen Sie die Maschine sofort außer Betrieb. Betreiben Sie eine Abkantpresse niemals mit umgangenen oder beschädigten Sicherheitssystemen.
Schritt 2: Werkzeugauswahl und -installation
Die Wahl des richtigen Stempels und der richtigen Matrize ist die wichtigste Entscheidung bei der Einrichtung einer Abkantpresse. Falsche Werkzeuge sind # 1 die Ursache für Biegewinkelfehler, Risse und Stanzspuren an fertigen Teilen.
Den richtigen Stempel auswählen
Für die meisten Luftbiegevorgänge verwenden Sie einen Standardstanzer 85 ° oder 88 °. Für spitze Biegungen unter 45 ° verwenden Sie einen Spitzwinkelstanzer 30 ° oder 45 °. Der Radius der Stempelspitze sollte mindestens der Materialdicke entsprechen, um Risse zu vermeiden. Verwenden Sie für Stahl vom Typ 3 mm einen Stempel mit einem Mindestradius von 3 mm.
V-Matrizen-Auswahl: Die 8 ×-Regel
Die wichtigste Regel für die Matrizenauswahl: V-Matrizenöffnung = 8 × Materialstärke für das Luftbiegen von Baustahl.
| Materialstärke | Empfohlenes V-Gesenk (Baustahl) | Edelstahl | Aluminium |
|---|---|---|---|
| 1.0 mm ( 18 ga) | V8 | V10–V12 | V6–V8 |
| 2.0 mm ( 14 ga) | V16 | V20 | V12–V16 |
| 3.0 mm ( 11 ga) | V25 | V30–V35 | V20–V25 |
| 5.0 mm ( 3/16 ") | V40 | V50 | V32–V40 |
| 8.0 mm ( 5/16 ") | V63 | V80 | V50–V63 |
Stanze und Matrize installieren
- Schalten Sie das Gerät aus und wenden Sie Lockout/Tagout (LOTO) an, bevor Sie Werkzeuge berühren.
- Reinigen Sie die Werkzeughalterschlitze und die Stempel-/Matrizensitzflächen mit einem sauberen Lappen.
- Setzen Sie den Stempel in den oberen Werkzeughalter ein – richten Sie den Zapfen am Schlitz aus und lassen Sie den Sicherheitsverriegelungsstift einrasten.
- Setzen Sie die untere Matrize in den Matrizenhalter ein und zentrieren Sie die V-Nut unter der Stempelspitze.
- Entfernen Sie LOTO, schalten Sie das Gerät ein und bewegen Sie den Stößel manuell langsam nach unten, um die Ausrichtung von Stempel und Matrize zu überprüfen. Die Stempelspitze muss innerhalb von 0.5 mm zentriert in die V-Nut der Matrize eindringen.
- Stellen Sie die Y-Achsen-Referenzhöhe auf der CNC-Steuerung für die neue Werkzeugeinrichtung ein.
Schritt 3: CNC-Steuerung programmieren
Moderne CNC-Abkantpressen nutzen Steuerungen wie Delem DA-66T, Cybelec ModEVA oder ESA S660, die Biegeparameter anhand der eingegebenen Material- und Geometriedaten automatisch berechnen. Nachfolgend der übliche Programmierablauf:

Erforderliche Eingabeparameter
- Materialtyp – Wählen Sie aus der Materialbibliothek (Baustahl, Edelstahl, Aluminium usw.). Dadurch werden die richtige Zugfestigkeit und der richtige Rückfederungsfaktor geladen.
- Materialdicke – Geben Sie die tatsächlich gemessene Dicke ein, nicht die Nenngröße. Sogar der Unterschied von 0.1 mm verschiebt den Biegewinkel um 1–2 °.
- Biegewinkel – der Zielendwinkel (z. B. 90 °). Die CNC berechnet automatisch die erforderliche Stanztiefe (Y-Achse) inklusive Rückfederungsausgleich.
- Biegelänge – die gesamte Länge der Biegung in mm. Wird zur Berechnung der Tonnage verwendet.
- Flanschlänge – der Abstand von der Biegelinie zur Blechkante. Die CNC verwendet dies, um die X-Achsenposition des Hinteranschlags zu berechnen.
- V-Matrizenbreite – Geben Sie die V-Matrizenöffnung ein, die Sie installiert haben. Dies ist entscheidend für die Tonnage- und Winkelberechnungen.
- Biegefolge – Definieren Sie für Teile mit mehreren Biegungen die Reihenfolge der Biegungen, um Kollisionen zwischen Teil und Maschine zu vermeiden. Verwenden Sie die 3D-Simulation der CNC, sofern verfügbar.
Rückfederungskompensation
Unter Rückfederung versteht man die elastische Erholung des Metalls nach dem Loslassen des Stempels. Die CNC kompensiert durch Überbiegen – typischerweise 2–5 ° für Weichstahl, 4–8 ° für Edelstahl und 3–6 ° für Aluminium. Die meisten modernen Steuerungen erledigen dies automatisch mithilfe integrierter Materialdatenbanken. Wenn Ihr Controller nicht über eine automatische Kompensation verfügt, beginnen Sie mit einer 3 °-Überbiegung und passen Sie nach der Testbiegung an.
Berechnung der Tonnage
Die CNC berechnet automatisch die erforderliche Tonnage. Stellen Sie immer sicher, dass die Leistung innerhalb der Nennkapazität der Maschine liegt. Wenn Sie über einen längeren Zeitraum mit mehr als 80 % der Nennkapazität arbeiten, beschleunigt sich der Verschleiß der Hydraulik. Die Formel als Referenz: F = 1,42 × Rm × S² × L / V (kN), wobei Rm = Zugfestigkeit (MPa), S = Dicke (mm), L = Biegelänge (m), V = V-Matrizenbreite (mm). Sie können auch unseren kostenlosen Biegerechner verwenden, um die erforderliche Kraft schnell zu überprüfen, bevor Sie beginnen.
Biegemethoden: Luftbiegen vs. Abbiegen vs. Prägen
Machen Sie sich vor der ersten Biegung mit den drei wichtigsten Biegemethoden vertraut. Jeder hat unterschiedliche Kraftanforderungen, Winkelgenauigkeit und Rückfederungseigenschaften.
| Methode | Funktionsweise | Erforderliche Kraft | Rückfederung | Am besten für |
|---|---|---|---|---|
| Luftbiegen | Stempel dringt teilweise in die Matrize ein; Winkel gesteuert durch Stempeltiefe | 1× (Basis) | Hoch ( 2–8 °) | Für die meisten Anwendungen, flexibel, ein Matrizensatz für mehrere Winkel |
| Bodenbildung | Das Material wird an den Boden der Matrize gepresst, der Matrizenwinkel bestimmt den Teilwinkel | 3–5× | Niedrig ( 0.5–2 °) | Konsistente Winkel, Massenproduktion |
| Prägung | Mit vollem Druck wird das Material vollständig plastisch verformt | 5–10× | Minimal ( < 0.5 °) | Präzisionsteile, dünne Bleche, enge Toleranzen |
Empfehlung für die meisten Werkstätten: Verwenden Sie Luftbiegen als Standardmethode. Es erfordert die geringste Tonnage, ermöglicht das Biegen mehrerer Winkel mit einem Werkzeugsatz und moderne CNC-Steuerungen übernehmen die Rückfederungskompensation automatisch. Wechseln Sie nur dann zur Bodenbearbeitung, wenn Sie in der Großserienfertigung konsistente Winkel ohne CNC-Feinabstimmung benötigen.
Schritt 5: Biegevorgang durchführen
Nachdem Sie die Maschine überprüft, die Werkzeuge installiert und das Programm eingegeben haben, folgen Sie dieser Reihenfolge für eine erfolgreiche Biegung:
- Testbiegung an Abfallmaterial – Führen Sie die erste Biegung immer an einem Abfallstück aus derselben Materialcharge durch. Verwenden Sie die gleichen Abmessungen wie das Produktionsteil.
- Legen Sie das Blech gegen den Hinteranschlag – schieben Sie das Material zwischen Stempel und Matrize und stellen Sie dabei einen festen Kontakt mit beiden Fingern des Hinteranschlags her. Eine Fehlausrichtung um 1 mm verschiebt die Flanschlänge um den gleichen Betrag.
- Bestätigen Sie, dass sich die CNC im Einzelschrittmodus befindet. – verwenden Sie für die erste Biegung den Einzelhubmodus, sodass der Stößel bei der programmierten Tiefe stoppt und auf Ihre Bestätigung wartet.
- Leiten Sie die Biegung mit dem Fußpedal ein. – drücken und halten Sie das Fußpedal. Der Stößel senkt sich mit hoher Annäherungsgeschwindigkeit ab und verlangsamt sich dann auf Biegegeschwindigkeit, wenn er sich dem Material nähert. Lassen Sie das Pedal los, um jederzeit anzuhalten.
- Messen Sie den Testbiegewinkel – verwenden Sie einen digitalen Winkelmesser oder ein Winkelmessgerät. Wenn der Winkel innerhalb von ± 0.5 ° liegt, fahren Sie mit der Produktion fort. Wenn nicht, passen Sie die Y-Achsentiefe an der CNC-Steuerung in 0.1-mm-Schritten an.
- Überprüfen Sie die Flanschlänge – messen Sie von der Biegelinie bis zur Blechkante. Passen Sie bei Bedarf die X-Achse des Hinteranschlags an.
- Wechseln Sie in den automatischen Modus für die Produktion. – Sobald die Testbiegung bestätigt ist, schalten Sie die CNC in den automatischen/kontinuierlichen Modus. Die Maschine führt nun jeden Biegezyklus durch, wenn Sie das Fußpedal drücken und gedrückt halten.
⚡ Profi-Tipp: Teile mit mehreren Biegungen
Beginnen Sie bei Teilen mit mehreren Biegungen immer mit der Biegung, die am weitesten von der Teilekante entfernt ist (dem tiefsten Flansch). Dies verhindert Kollisionen von Teilen und Maschinen bei nachfolgenden Biegungen. Nutzen Sie die Kollisionsprüfung der CNC oder die Simulationsfunktion 3D, bevor Sie die Sequenz ausführen.
Schritt 6: Qualitätsprüfung nach dem Biegen
Überprüfen Sie nach dem Biegen diese Qualitätsparameter, bevor Sie die Teile für den nächsten Arbeitsgang freigeben:
- Biegewinkel – verwenden Sie einen digitalen Winkelmesser. Die Toleranz beträgt typischerweise ± 0.5 ° für Strukturteile und ± 1 ° für allgemeine Fertigung.
- Flanschlänge – messen Sie mit einem Stahlmaßstab oder einem digitalen Messschieber von der Biegelinie aus. Typische Toleranz: ± 0.5 mm.
- Geradheit – Legen Sie das gebogene Teil auf eine ebene Fläche. Eine Krümmung (Krümmung entlang der Biegelänge) von mehr als 1 mm pro Meter weist auf ein Problem mit der Bombierungskalibrierung hin.
- Oberflächenzustand – Überprüfen Sie die Biegezone auf Stempelspuren, Kratzer oder Risse. Kleinere Matrizenmarkierungen können mit Matrizenschmiermittel oder einem Matrizenschutzfilm behoben werden.
- Erstmusterprüfung – Prüfen Sie bei neuen Programmen die ersten 3-Teile und zeichnen Sie Messungen auf. Passen Sie das CNC-Programm an und führen Sie es erneut aus, wenn ein Maß außerhalb der Toleranz liegt.
CNC-Abkantpresse Sicherheit: Grundregeln
Abkantpressen erzeugen eine Kraft von Tausenden Kilonewton. Finger- und Handquetschverletzungen sind die häufigsten – und am besten vermeidbaren – Unfälle mit Abkantpressen. Befolgen Sie diese nicht verhandelbaren Sicherheitsregeln:
🚨 Kritische Sicherheitsregeln:
- Legen Sie niemals Ihre Hände zwischen Stempel und Matrize – auch nicht, wenn die Lichtvorhänge aktiv sind. Verwenden Sie für Kleinteile Spannwerkzeuge.
- Umgehen Sie niemals Sicherheitsverriegelungen. – Lichtvorhänge, Sicherheitsmatten und Zweihandsteuerungen sind gemäß ANSI B11.3 obligatorisch.
- Tragen Sie LOTO auf, bevor Sie das Werkzeug wechseln. – Sperren Sie die Energie, bevor Sie die Stempelhöhe anpassen, Matrizen austauschen oder Staus beseitigen.
- Stützen Sie große Bleche mit den Stützen – schwere Bleche können umkippen und herunterfallen. Verwenden Sie Materialstützen oder einen zweiten Bediener für Bleche über 20 kg.
Erforderliche PSA für den Betrieb der Abkantpresse
- Schutzbrille – Augenschutz vor Metallspänen und Hydraulikflüssigkeitsspritzern.
- Stahlkappenstiefel – Schutz vor herabfallenden Blechkanten.
- Gehörschutz – Dauerhaftes Biegen mit hoher Tonnage übersteigt in vielen Geschäften 85 dB.
- Schnittfeste Handschuhe (bei der Handhabung von Blechen, nicht während des Biegens) – Tragen Sie beim Laden und Entladen von Teilen Handschuhe, aber entfernen Sie während des Biegezyklus Ihre Hände aus dem Matrizenbereich oder halten Sie ihn davon fern.
Wartungsplan (vorbeugend)
Durch die konsequente Wartung bleibt Ihre CNC-Abkantpresse präzise und verlängert die Lebensdauer der Maschine. Hier ist der empfohlene Zeitplan für hydraulische CNC-Abkantpressen:
| Häufigkeit | Aufgabe | Warum wichtig |
|---|---|---|
| Täglich | Hydraulikölstand prüfen; saubere Matrizenoberflächen; Testen Sie Not-Aus- und Lichtvorhänge | Verhindert unerwartete Ausfallzeiten und Sicherheitsvorfälle |
| Wöchentlich | Hinteranschlagschienen und Führungsleisten schmieren; Überprüfen Sie die Werkzeuge auf Verschleiß | Behält die Genauigkeit des Hinteranschlags bei und verlängert die Lebensdauer des Werkzeugs |
| Monatlich | Kalibrieren Sie die X-Achse des Hinteranschlags. Hydraulikdruck prüfen; Überprüfen Sie alle Schlauchverbindungen | Verhindert eine Verschiebung des Hinteranschlags, die zu Flanschlängenfehlern führt |
| Vierteljährlich | Hydraulikfilter ersetzen; Zylinderdichtungen prüfen; Überprüfen Sie die RAM-Parallelität (Y1/Y2). | Sorgt für hydraulische Sauberkeit und Stößelgenauigkeit |
| Jährlich | Hydrauliköl ersetzen (ISO VG 46); Überprüfen Sie alle Dichtungen. Professioneller Kalibrierservice | Verlängert die Lebensdauer der Maschine; Hält Herstellervorgaben ein |
Häufig gestellte Fragen
Fazit
Beim effizienten Betrieb einer CNC-Abkantpresse kommt es auf die Beherrschung von sechs Schritten an: gründliche Inspektion vor dem Betrieb, richtige Werkzeugauswahl mithilfe der 8 × V-Matrizen-Regel, genaue CNC-Programmierung mit realer Materialdicke und Rückfederungskompensation, diszipliniertes Testbiegen vor Produktionsläufen, konsequente Qualitätsprüfungen und strikte Einhaltung der Sicherheitsvorschriften.
Moderne CNC-Abkantpressen führen einen Großteil der Berechnungen automatisch durch – aber das Urteilsvermögen des Bedieners bei der Werkzeugauswahl, der Materialhandhabung und der Sicherheitsbeobachtung bleibt der wichtigste Faktor für die Erzielung präziser, konsistenter Biegungen. Investieren Sie in eine entsprechende Schulung, warten Sie Ihre Maschine termingerecht und nutzen Sie die Testkurve jedes Mal, wenn Sie Materialchargen wechseln.
Für Bediener, die noch keine Erfahrung mit der Bedienung von CNC-Abkantpressen haben, empfehlen wir, in der ersten Woche Übungsprogramme mit Schrottmaterial bei 50 % der Nennmenge durchzuführen und das Muskelgedächtnis für die Materialplatzierung und die Hinteranschlagregistrierung aufzubauen, bevor mit der Produktion von Teilen begonnen wird.
Suchen Sie eine CNC-Abkantpresse für Ihre Werkstatt?
Rucheng Technology stellt hydraulische CNC-Abkantpressen von 40T bis 800T mit Delem-, Cybelec- und ESA-Steuerungsoptionen her. Unser Technikteam bietet umfassende Einrichtungsanleitungen, Schulungsmaterialien für Bediener und technischen Support. Kontaktieren Sie uns für Spezifikationen und Preise.
Kostenloses Angebot anfordernAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.