
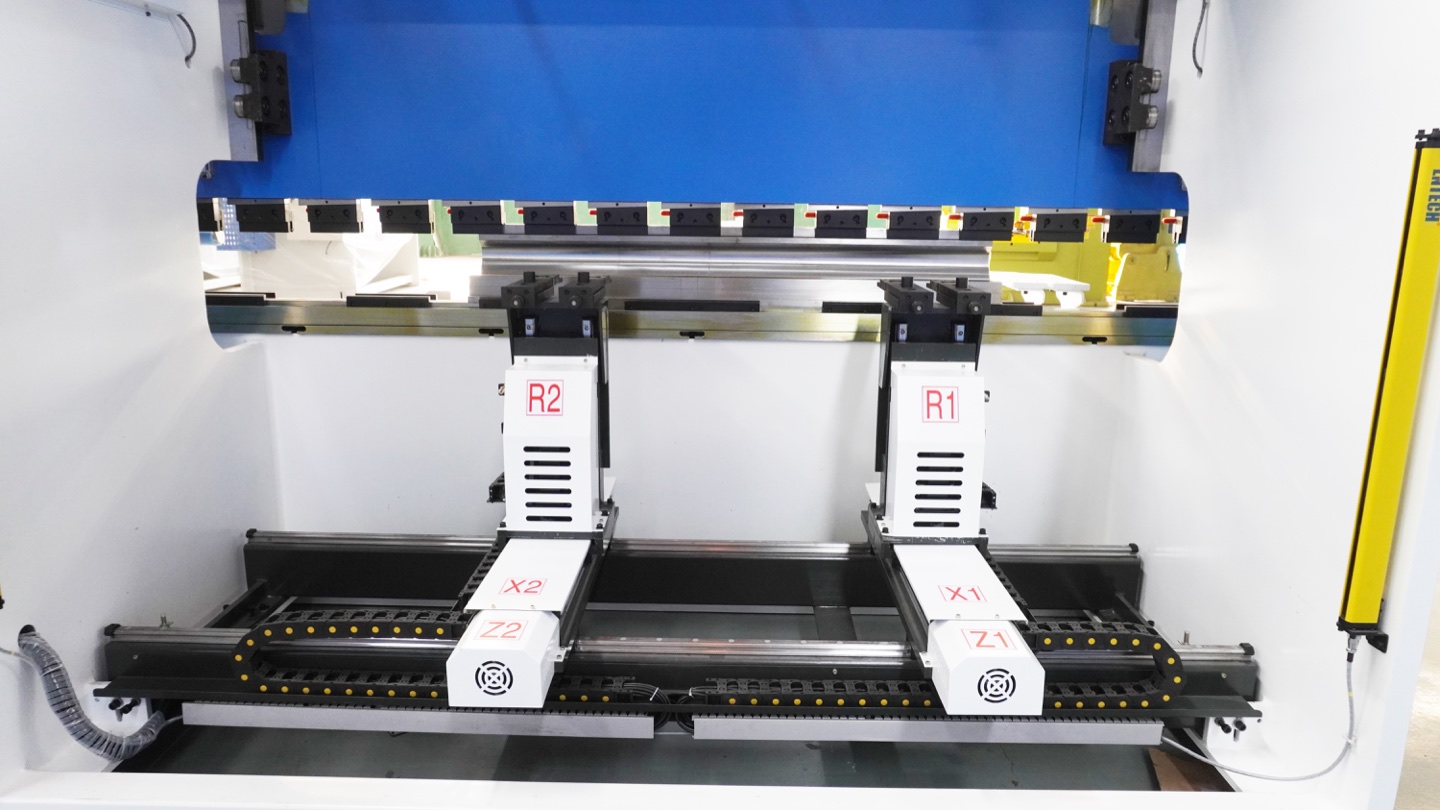
クイックアンサー: プレスブレーキバックゲージ / バックゲージ
機械全体の軸数とバックゲージの軸数を分けて数えます。例えば Y1/Y2 + X/R は機械全体で4制御軸、そのうちバックゲージは2軸です。Z1/Z2 を追加すると機械は6軸、バックゲージは4軸になります。一方、6軸バックゲージはラム軸を含まない X1/R1/Z1 + X2/R2/Z2 を指す場合があります。総軸数だけで納入仕様を判断せず、CNC制御軸の一覧を確認してください。
公開されている構成例: LVD PPEB / Accupress 。
これらの資料は軸の名称を説明するもので、如程機の仕様を認証するものではありません。納入軸、制御装置のオプション、受入試験を見積書で確認してください。
購入計画の場合は、まず Rucheng プレスブレーキマシンハブ を比較してから、 プレスブレーキ見積フォームを通じて曲げ長さ、トン数、材料の厚さ、およびバックゲージ軸の要件を送信してください。 。
| バックゲージ / バックゲージクエリ | 素早い回答 | ベストバイヤーチェック |
|---|---|---|
| プレスブレーキバックゲージ | 各ストロークの前に曲げ位置とフランジの長さを設定するリア位置決めストップ。 | 移動量、ストップフィンガーの形状、校正へのアクセス、および衝突保護を確認します。 |
| プレスブレーキ CNC バックゲージ | CNC コントローラーによって制御されるサーボ駆動システムにより、ベンドステップの自動位置決めが行われます。 | コントローラと Delem、ESA、または Cybelec プログラミングとの互換性を確認します。 |
| X + R 軸バックゲージサーボモーターとドライブによって駆動 | X は前後のフランジの長さを制御します。 R は、ダイとフランジのクリアランスの垂直方向のフィンガーの高さを制御します。 | サーボのブランド、ボールねじのグレード、繰返し精度、最大位置決め速度についてはお問い合わせください。 |
| Z1/Z2 バックゲージ軸 | カットアウト、非対称ブランク、および混合幅のバッチのための独立した左右の指の動き。 | パーツの曲げの間でフィンガーの位置を頻繁に変更する必要がある場合は、Z1/Z2 を選択してください。 |
| 4 軸プレスブレーキ | 通常、ほとんどの CNC 曲げ作業には、Y1/Y2 ラム軸と X/R バックゲージ軸が使用されます。 | 一般的な板金、ブラケット、キャビネット、リピートフランジに適した価格です。 |
| 6 軸プレスブレーキ | 例:Y1、Y2、X、R、Z1、Z2 は機械全体で6軸、そのうちバックゲージは4軸です。 | 正確な軸の定義、コントローラーのサポート、サーボハードウェアおよび部品の例を確認します。 |
バックゲージは、 CNC プレスブレーキ で最も重要なコンポーネントの 1 つです。オペレータはトン数、ストローク長、工具の選択に注目することが多いですが、最終的に各曲げが正しい位置に着地するかどうかを決定するのはバックゲージまたはバックゲージシステムです。 バックゲージシステムの校正が不十分または不適切な場合、精密な機械がスクラップ部品の発生源となり、時間の無駄になる可能性があります。 (ジョブのトン数を確認する必要がありますか? 自由曲げ計算機 を使用してください。)
この包括的なガイドでは、プレスブレーキバックゲージの機能を正確に説明し、利用可能なさまざまなタイプを調べ、基本的な 2 軸から高度な 6 軸システムまでの軸構成を分類し、校正とトラブルシューティングの手順を説明します。新しい プレスブレーキ購入 を評価する場合でも、既存のマシンを最適化する場合でも、一貫した高品質の曲げを実現するにはバックゲージを理解することが不可欠です。
プレスブレーキのバックゲージとは?
プレスブレーキバックゲージは、プレスブレーキの下型ダイの後ろに取り付けられた高精度位置決めシステムです。その主な機能は、調整可能な基準ストップとして機能することです。オペレーターまたは自動供給システムは、板金をバックゲージフィンガーに押し付けて、曲げ線が意図した場所に正確に揃うようにワークピースの位置を決めます。
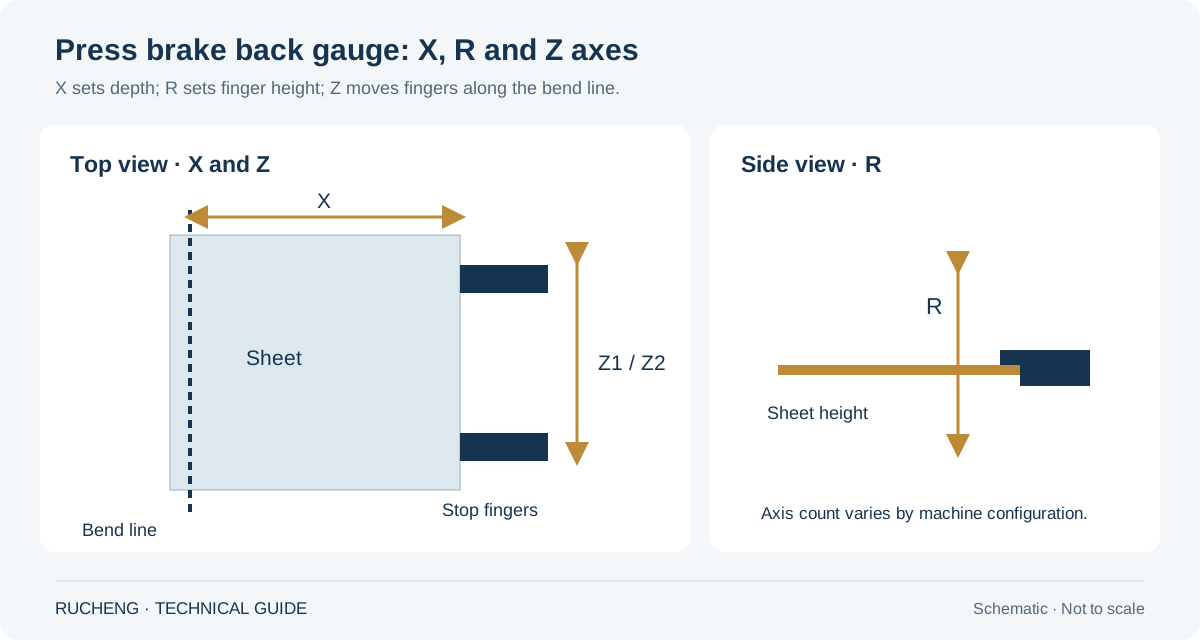
バックゲージは、板金がダイの中心を越えてどれだけ伸びるかを定義する「可動壁」と考えてください。この距離は、 フランジの長さ (シートの端から曲げ線までの寸法) を直接決定します。バッチ生産において、バックゲージはすべての部品が同一の寸法で生産されることを保証し、オペレーターの判断や手動測定への依存を排除します。
💡 バックゲージが重要な理由
- 寸法の安定性:繰返し位置決めはフランジ長の管理に役立ちますが、ブランク精度、金型、曲げ工程も完成寸法に影響します。
- セットアップ時間の短縮: CNC バックゲージは位置をプログラムに保存し、繰り返しジョブの即時呼び出しを可能にします。
- 材料の節約: 正確な位置決めにより、不適切に配置された曲げによるスクラップを最小限に抑えます
- 位置決め補助:バックゲージは安全装置ではなく、ガードや安全な材料取扱いの代わりにはなりません。
- 複雑な部品の機能: 多軸バックゲージにより、複数のフランジとさまざまな形状を持つ部品の曲げが可能になります
プレスブレーキバックゲージの種類
バックゲージシステムは、単純な手動停止から完全に自動化された CNC 制御アセンブリまで多岐にわたります。正しい選択は、生産量、部品の複雑さ、予算によって異なります。
マニュアルバックゲージ
手動バックゲージは、ハンドル、親ネジ、またはストップブロックの直接の物理的な位置変更を使用して手動で調整されます。オペレータは希望の位置を測定し、ゲージを移動して所定の位置にロックします。手動バックゲージは手頃な価格でシンプルですが、調整が遅く、人的ミスが発生しやすいです。これらは、少量の工場または非常に単純な部品にのみ適しています。
電動(NC) バックゲージ
電動バックゲージは電気モーターを使用して位置決め機構を駆動し、通常は単純な NC (数値制御) システムによって制御されます。オペレータが希望する X 軸位置を入力すると、モーターがバックゲージを自動的に動かします。このタイプは、手動システムよりも迅速なセットアップと適度な精度を提供し、中量生産向けのコスト効率の高いアップグレードとなります。
CNC バックゲージ
CNC (コンピューター数値制御) バックゲージは、プロの製造における現在の標準を表しています。高精度サーボモーターとボールネジによって駆動され、次の機能を提供します。
- 多軸制御 (X、R、Z1/Z2 以降)
- プログラムストレージ により、複雑な曲げシーケンスを即座に呼び出すことができます
- 曲げステップ間の自動位置決め - オペレーターの介入は不要
- 提案システムの位置決め精度と繰返し精度を明示し、検証する必要があります。
- と DELEM、ESA、CYBELEC、およびその他の主要ブランドのコントローラーとの統合
| 特徴 | 手動 | 電動(NC) | CNC |
|---|---|---|---|
| 位置決め精度 | 提案モデルを確認 | 提案モデルを確認 | 提案モデルを確認 |
| 軸 | ×のみ | X, R | X, R, Z1/Z2, X1/X2 |
| 位置決め速度 | 遅い(手動) | モデルによる。移動量と試験条件を確認 | モデルによる。移動量と試験条件を確認 |
| プログラムストレージ | いいえ | 限定 | 容量は制御装置による |
| 最適な用途 | 少量、シンプルな部品 | 中量生産 | 大量の複雑な部品 |
バックゲージの軸の説明
プレスブレーキ を評価する際によくある質問の 1 つは、「軸は何本必要ですか?」というものです。答えは、曲げる部品の複雑さによって異なります。各軸の詳細な内訳は次のとおりです。
X軸(深さ/フランジ長さ)
X 軸は基本的なバックゲージ軸です。曲げ線に対するバックゲージの水平方向 (前後方向) の位置を制御します。これにより、曲げ部のフランジ長さが直接決まります。最も単純な手動機械から最先端の CNC システムに至るまで、すべてのプレスブレーキには少なくとも X 軸があります。
R軸(垂直高さ)
R 軸は、バックゲージストップフィンガの垂直 (上下) 動作を制御します。これは、以前に形成されたフランジがバックゲージと衝突する可能性がある複数段階の曲げ操作に不可欠です。 R 軸を使用すると、ステップ間でフィンガーを上げ下げすることで、複雑な部品を干渉することなく 1 回のセットアップで曲げることができます。
Z1/Z2 軸 (横位置決め)
Z 軸は、バックゲージバーに沿った個々のストップフィンガーの横方向 (左右) の位置を制御します。独立した Z1 および Z2 コントロールにより、各指を異なる水平位置に配置できます。これは次の場合に重要です。
- 非平行なエッジまたはテーパーフランジを持つ曲げ部品
- 曲げ線付近の切り欠き、ノッチ、または穴を避けるように指を配置します。
- 最適な指の配置で狭い部品や不規則な形状の部品をサポート
X1/X2 軸 (独立した深さ)
X1 と X2 は2本の突き当て指の前後位置を個別に制御します。ワークと指の形状が適していれば、テーパーやオフセットのあるブランクの位置決めに役立ちます。機械が6軸でも前後独立制御とは限りません。Y1/Y2 + X/R/Z1/Z2 は共通の X 軸を使用します。

バックゲージ軸とラム軸を別々に数える
- 2軸バックゲージ:X が前後位置、R が高さを制御し、指の左右位置は手動の場合があります。
- 4軸バックゲージ:X、R、Z1、Z2 により、各指の左右位置も独立制御できます。
- 6軸バックゲージ:X1/R1/Z1 と X2/R2/Z2 により各指が3方向に動きます。代表的なワークで必要性を確認してください。
4 軸と 6 軸プレスブレーキ : 購入者が確認すべきこと
4 軸 プレスブレーキ または 6 軸 プレスブレーキ というフレーズは、すべてのサプライヤーで常に同じように使用されるわけではありません。一部の引用では CNC 制御の機械軸のみをカウントしますが、他の引用ではラム、 バックゲージ、 たわみ補正および補助軸を一緒にカウントします。価格を比較する前に、実際の軸リスト、サーボモータリスト、コントローラのモデル、および各軸が CNC 画面からプログラム可能かどうかを問い合わせてください。
| 構成 | 代表的な軸の意味 | 最適な使用例 | 購入リスク |
|---|---|---|---|
| 3 軸プレスブレーキ | Y1/Y2 ラム制御プラス X バックゲージ、またはマシンタイプに応じて Y 軸プラス X/R | シンプルなフランジ、低混合部品、エントリー用 CNC 曲げ | 手動での指の移動とセットアップ時間が必要になる場合があります。 |
| 4 軸プレスブレーキ | 共通のエクスポート構成: Y1、 Y2、 X および R | 一般的な板金曲げ、キャビネット、ブラケット、カバー、および繰り返しジョブ | Z フィンガが手動か CNC 制御かを確認します。 |
| 6 軸プレスブレーキ | 例:Y1、Y2、X、R、Z1、Z2 は機械全体で6軸、そのうちバックゲージは4軸です。 | ジョブショップ、非対称ブランク、カットアウト、ボックス、エンクロージャー、頻繁な部品交換 | コストが高くても、セットアップの変更や部品の複雑さが正当化される場合にのみ元が取れます。 |
| その他の制御機能 | CNCクラウニングと補助動作は別に記載します。角度センサーやロボットが自動的に追加1軸となるわけではありません。 | 長尺パネル、ファサードプロファイル、ステンレスシート、自動化および再現性の高い作業 | 適合するコントローラー、ツールライブラリ、トレーニングおよびメンテナンスのサポートが必要です。 |
FOB 中国プレスブレーキの公正な見積もりを得るには、代表的な図面を送信し、各サプライヤーに同じ軸定義の見積もりを依頼してください。 「 6 軸」と記載されている安価なマシンでは依然として手動 Z フィンガーが使用されている可能性がありますが、より高価な構成にはサーボ Z1/Z2、CNC たわみ補正および強力なコントローラーが含まれている場合があります。 Rucheng は、 DA53T、 DA66T、 DA69S、 ESA または Cybelec 制御パッケージと、選択したバックゲージ軸の実際の違いを比較できます。
CNC バックゲージシステムの主要コンポーネント
機械コンポーネントを理解することは、購入の意思決定とメンテナンス計画の両方に役立ちます。最新の CNC バックゲージの重要な部分は次のとおりです。
ボールねじ
ボールねじはモーター回転を直線運動に変換します。ねじ精度は位置決めシステムの一要素であり、組立、芯合わせ、フィードバック、摩耗も重要です。部品等級から推測せず、バックゲージ全体の繰返し精度試験を求めてください。
リニアガイド
リニアガイドレールにより、バックゲージキャリッジのスムーズで安定した真っすぐな動作が保証されます。これらはバックゲージアセンブリの荷重に耐え、曲げ中に発生する振動力の下でもアライメントを維持します。 THK、HIWIN、Rexroth などのブランドの高品質リニアガイドは、適切に構築された機械の目印です。
サーボモーター
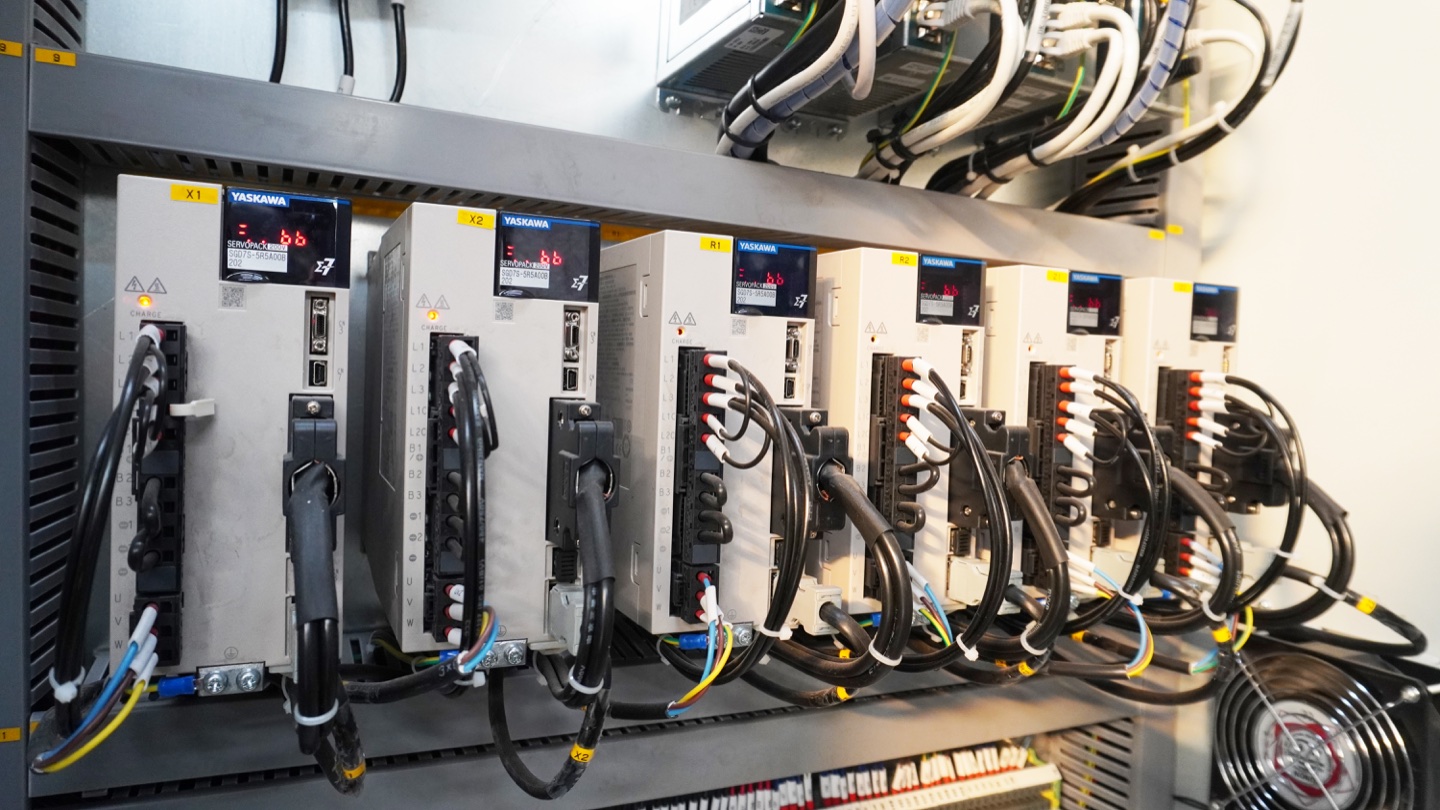
AC サーボモーターが各制御軸を駆動します。急速な加速、正確な速度制御、位置を維持するための保持トルクを提供します。モーターのエンコーダーは CNC コントローラーにフィードバックを提供し、閉ループの位置検証を可能にします。
ストップフィンガーズ
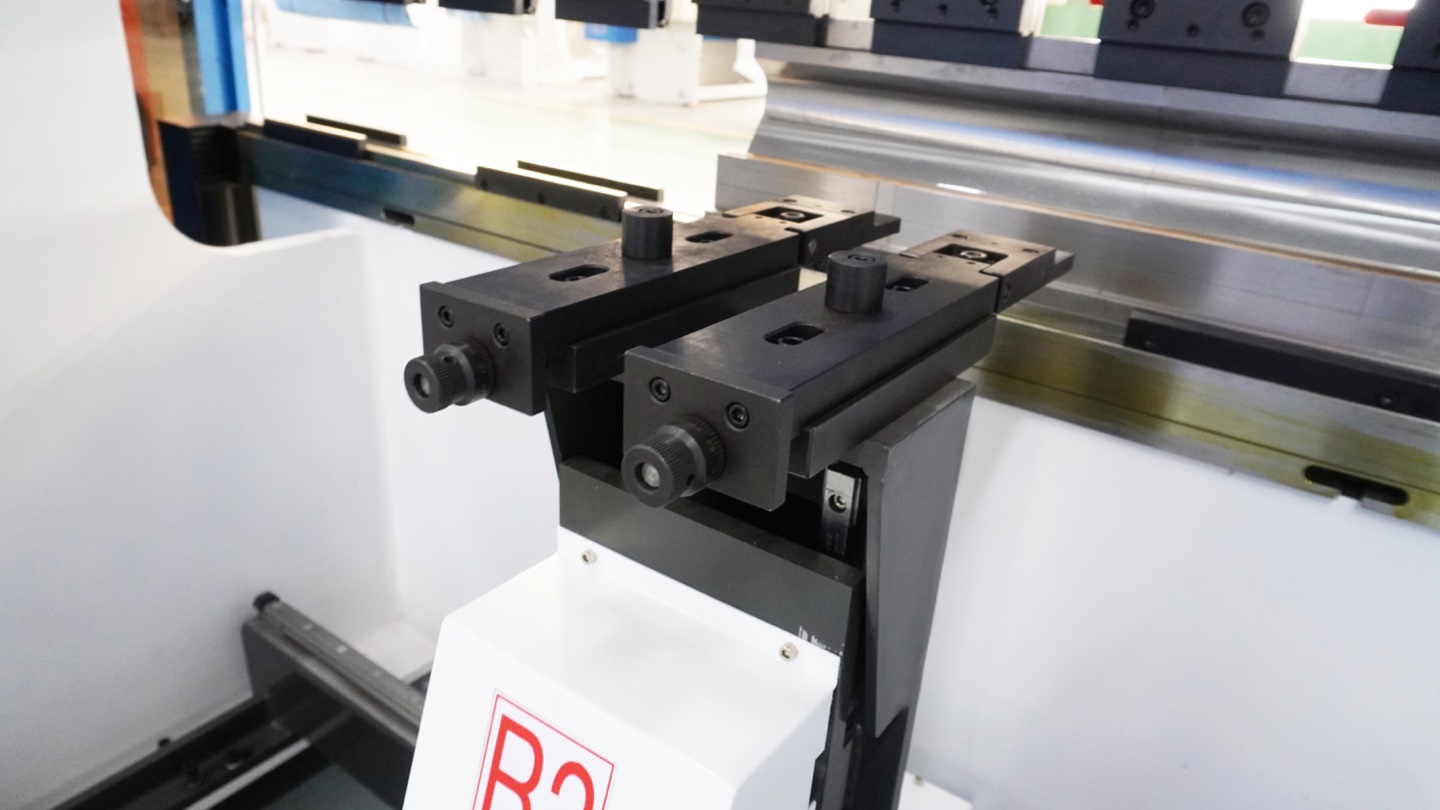
ストップフィンガ(または位置決めフィンガ)は、板金に物理的に接触するコンポーネントです。硬化鋼製で、標準的な作業用の平面、シートのスライドを容易にするローラータイプ、最大限の多用途性を実現する調整可能なタイプなど、さまざまなプロファイルがあります。フィンガの状態は位置決め精度に直接影響するため、定期的な点検が必要です。
2026年11月7日、接触基準と検証に関する説明を追加。
制御機能と実装ハードウェアを照合してください。Delem は DA-66T のオプションとして X1-X2 角度プログラミングを掲載していますが、それだけでは個々のプレスブレーキに搭載された独立軸、駆動装置、オプションは確認できません。代表部品の検討記録とともに、納入機の軸一覧、有効な機能、ソフトウェアの版を保存してください。
各曲げについて、各フィンガーに当たる端面または成形済みの面、接触段、部品の向き、予定する X/R/Z 位置を記録します。最初の曲げで使った切断端面が、次の曲げでは成形済みフランジに変わる場合があります。最初の突き当て位置が有効でも、以降のすべての接触が有効とは限りません。中間形状を曲げ順序の記録と一緒に保存してください。
実測距離と制御値を比較する前に、測定基準を明示してください。ダイ前縁までの距離は、そのまま曲げ線までの距離になるわけではありません。工具形状と制御装置の基準オフセットを考慮する必要があります。機械メーカーが承認した校正基準、治具、手順を使用してください。以下の概要は、荷重下での即席の棒材の使用や、可動部にさらされた状態での調整を認めるものではありません。
指令位置、実測位置、繰り返し戻した結果は、完成部品の寸法と分けて記録します。納入機について測定方法、接近方向、試験位置、合否限界を合意してください。突き当て位置の再現性が安定していてもフランジ寸法が変動する場合は、測定結果を保持し、オフセットを変更する前にブランク、接触、曲げ角度、寸法の定義を検討します。承認済みのプログラム、工具、接触記録をまとめて保存し、変更後は影響する検査を繰り返してください。
プレスブレーキバックゲージを校正する方法
最高の CNC バックゲージであっても、機械的摩耗、熱膨張、蓄積された振動の影響により、時間の経過とともにドリフトが発生します。定期的な校正が曲げ精度を維持する鍵となります。段階的な手順は次のとおりです。
ステップ 1 : 安全の準備
プレスブレーキの電源を切り、ロックアウト/タグアウト手順を実行します。作業エリアから工具や材料を片付けます。安全メガネや手袋などの適切な PPE を着用してください。
ステップ 2 : すべてのコンポーネントをクリーニングする
バックゲージレール、リニアガイド、ボールネジ、光学式エンコーダ (装備されている場合) から切りくず、ほこり、破片を取り除きます。 # 1 の汚れは、徐々に位置がずれる原因となります。
ステップ 3 : ラムの並列性を確認する
バックゲージを校正する前に、プレスブレーキラムがベッドと平行であることを確認してください。磁気ベースに取り付けられたダイヤルインジケータを使用し、ラム面をスイープします。ラムの位置が平行でない場合、バックゲージの精度に関係なく、曲げが不均一になります。
ステップ 4 : キャリブレーション基準の設定
精密校正ゲージバーをダイの開口部全体に配置します。パンチがゲージバーの V ノッチに収まるまで、ラムをゆっくりと下に動かします。これらのバーは、バックゲージの位置を測定するための既知の基準面を提供します。
ステップ 5 : 指の位置の測定と調整
精密ノギスまたは校正済みの測定ツールを使用して、各ストップフィンガーから下型ダイの前端までの距離を測定します。この測定値を CNC コントローラーの表示位置と比較してください。物理的な測定値がプログラムされた値と一致するまで、各指を調整します。 バックゲージバーに沿った複数の点で平行度を確認してください。
ステップ 6 : テスト曲げによる検証
一貫した材料サンプルを使用して一連のテスト曲げを実行します。結果として生じるフランジの長さを測定し、プログラムされた寸法と比較します。系統的な偏差が見つかった場合は、CNC コントローラーのバックゲージオフセットを微調整します。校正結果と日付をメンテナンス記録として文書化します。
⚠️ いつ再調整するか
- ルーチン: 6 か月ごと、またはメーカーの推奨に従って
- 衝突後: 指やバックゲージバーに衝撃が加わった場合
- フィンガー交換後: 新しいフィンガーは太さが若干異なる場合があります
- 寸法ドリフト: 完成品の寸法にばらつきが見られるようになったとき
- 再配置後: プレスブレーキを移動すると位置合わせがずれる可能性があります
バックゲージの一般的な問題 & の解決策
バックゲージが期待どおりに動作しない場合、体系的なトラブルシューティングにより時間と費用を節約できます。最も一般的な問題とその解決策は次のとおりです。
| 症状 | 考えられる原因 | 解決策 |
|---|---|---|
| フランジの長さが一貫していない | ボールねじのガタやリニアガイドの摩耗 | ボールねじのプリロードを確認して調整します。摩耗したガイドを交換する |
| 位置異常警報 | エンコーダの故障または結合の緩み | エンコーダ接続を検査します。モーターとネジのカップリングを締める |
| ぎくしゃくした動きや不均一な動き | ガイド上のゴミ、潤滑不足 | すべてのリニアガイドとボールネジを清掃し、再潤滑します。 |
| バックゲージが動かない | サーボモーターの故障、ヒューズ切れ、または非常停止の作動 | サーボドライブのエラーコードを確認してください。電気接続と安全回路を確認してください |
| 移動中の過度の騒音 | ベアリングの磨耗またはボールネジの位置のずれ | ベアリングを交換します。ネジの位置とエンドサポートを確認してください |
| パワーサイクル後の位置ドリフト | ホーム位置リファレンスの紛失 | Re- ホーム (参照) すべての軸。原点スイッチ機能の確認 |
バックゲージ保守のベストプラクティス
予防メンテナンスにより、バックゲージシステムの寿命が延び、コストのかかるダウンタイムが防止されます。定期的な プレスブレーキメンテナンス ルーチンの一部として、次の手順に従ってください。
- 毎日: ストップフィンガーを拭き、損傷や留め具の緩みがないか目視で検査します。
- 毎週: リニアガイドを清掃し、移動範囲全体にわたってスムーズな動作を確認します。
- 毎月: メーカーの仕様に従ってボールねじとリニアガイドキャリッジに潤滑します
- 四半期: サーボモーターとドライブの接続を確認します。エンコーダ機能を確認する
- 年 2 回: 完全な校正チェック (上記の校正セクションを参照)
- 必要に応じて: 磨耗したストップフィンガ、損傷したエンコーダケーブル、または劣化したタイミングベルトを交換します。
✅ プロのヒント: メンテナンスログを記録する
すべての校正、コンポーネントの交換、異常を専用のログに記録します。このデータは、摩耗パターンを予測し、交換部品の注文を正当化し、保証請求の証拠を提供するのに役立ちます。多くの CNC コントローラーは使用状況ログをエクスポートできるので、それを使用します。
プレスブレーキに適したバックゲージの選び方
がプレスブレーキ を選択する場合、コストと機能が交差するのはバックゲージ仕様となります。考慮すべき重要な要素は次のとおりです。
- ワーク形状:代表的な部品で曲げ工程全体とフィンガーの接触位置を確認します。Z1/Z2 の自動移動は横方向の位置調整を減らせますが、すべての箱形部品や筐体に必須ではありません。
- 生産量: 生産量が増えると、CNC の自動化が正当化されます。部品ごとに節約される時間は、数千の部品にわたって何倍にもなります。
- 公差要件:位置決め精度、繰返し精度、完成品の寸法公差を分け、合意した測定方法とともに指定します。
- マテリアルハンドリング: 重いシートや大きなシートには、位置決めを容易にするサポートアームまたはローラータイプのフィンガーを備えたバックゲージが役立ちます。
- コントローラの統合: バックゲージが、シームレスなプログラミングと操作のために、お好みの CNC コントローラ (DELEM、ESA、CYBELEC) と互換性があることを確認します。
- 将来性: 部品の組み合わせが進化している場合は、後から改造するのではなく、今より多くの軸に投資してください。通常、改造には工場で取り付けられたオプションよりも費用がかかります。
| 部品や生産状況 | 推奨バックゲージ軸 | この構成が適している理由 | 引用メモ |
|---|---|---|---|
| シンプルなブラケット、カバー、ストレートフランジ | X + R | X はフランジの深さを制御し、R はダイのクリアランスのフィンガーの高さを調整します。 | 通常、標準 CNC 油圧プレスブレーキ に適しています。 |
| 混合幅のブランク、カットアウト、非対称パーツ、頻繁なセットアップ変更 | X + R + Z1/Z2 | Z1/Z2 はストップフィンガーを自動的に左右に動かし、ベンド間の手動調整を軽減します。 | プレスブレーキ見積フォーム を使用して、部品幅の範囲、カットアウト位置、およびバッチサイズを送信します。 |
| 左右のフランジの深さが異なるボックス、エンクロージャ、部品 | X1/X2 + R + Z1/Z2 | 独立した X 軸は、非平行ストップと各側の異なるフランジ深さをサポートします。 | ツール、曲げシーケンス、コントローラーの選択と合わせて評価するのが最適です。 |
| 長いファサードのプロファイル、パネル、柱、または構造の曲げ | ロングトラベル X/R サポートフィンガー付き | 長い部品には、安定した停止、十分な指の間隔、そして場合によってはたるみを防ぐための追加のサポートが必要です。 | 曲げ長さが 1 台のマシンベッドを超える場合、 タンデムプレスブレーキシステム を比較します。 |
| オフラインプログラミングによる大量リピート生産 | 4 軸から 6 軸サーボ CNC バックゲージ | 軸が増えると手動セットアップが減り、保存されたプログラムからのより迅速な部品切り替えがサポートされます。 | 引用する前に、Delem、ESA、または Cybelec コントローラーの設定を指定してください。 |
バックゲージ見積チェックリスト
正確な Rucheng の推奨事項を得るには、最大曲げ長さ、最小フランジ、部品図面、材料の厚さ、必要な軸数、コントローラーの設定、生産量、公差要件、および機械にたわみ補正が必要かどうかを送信してください。トン数がまだ確認されていない場合は、まず プレスブレーキ曲げ計算機 を使用して曲げ力を計算します。
で Rucheng Technology、私たちの 電気油圧 CNC プレスブレーキ には、サーボ駆動ボールネジ、強化リニアガイド、業界をリードする CNC コントローラとの統合を特徴とする高精度バックゲージシステムが装備されています。 弊社のエンジニアリングチームにお問い合わせください 特定の生産要件に最適なバックゲージ構成について説明します。
よくある質問
プレスブレーキのバックゲージとは何ですか?
プレスブレーキバックゲージは、下型ダイの後ろに取り付けられた高精度位置決めシステムです。これは、オペレータが曲げる前に板金を押す調整可能な基準ストップとして機能し、曲げラインが正しい位置にあることを確認して、正確で再現性のあるフランジ長さを実現します。
CNC プレスブレーキバックゲージには軸が何本ありますか?
X/R のバックゲージは2制御軸、X/R/Z1/Z2 は4軸、X1/R1/Z1 と X2/R2/Z2 は6軸です。ラムの Y1/Y2 は含みません。そのため6軸プレスブレーキの見積りでもバックゲージは4軸の場合があります。軸一覧と、左右の指が手動・電動・CNC制御のいずれかを確認してください。
サーボモーターとドライブで駆動する X+R 軸バックゲージとは何ですか?
サーボモーターとドライブによって駆動される X+R 軸バックゲージは、前後のフランジ長さの位置決めに 1 つのサーボ制御 X 軸と、垂直フィンガー高さの 1 つのサーボ制御 R 軸を使用します。これは、手動ゲージ調整なしで正確な標準フランジ、複数ステップの曲げ、および繰り返し生産を行うための一般的な CNC プレスブレーキバックゲージ構成です。
CNC バックゲージを購入する場合、どの仕様を比較する必要がありますか?
軸数、X 軸の移動量、R 軸の移動量、Z1/Z2 フィンガの動き、位置決め精度、再現性、サーボモータとドライブのブランド、ボールネジとリニアガイドの品質、ストップフィンガのタイプ、コントローラの互換性、校正方法、衝突保護、スペアパーツの入手可能性を比較します。
プレスブレーキバックゲージはどのくらいの頻度で校正する必要がありますか?
定期メンテナンスの一環として、少なくとも年に 2 回、バックゲージを校正してください。さらに、衝突後、ストップフィンガの交換後、曲げ部品の寸法の不一致に気付いた場合、または機械の位置を変更した場合には、再校正を行ってください。
バックゲージの位置決めエラーの原因は何ですか?
一般的な原因としては、ボールネジのバックラッシュや磨耗、エンコーダの誤動作、モーターとネジ間の結合の緩み、リニアガイド上の破片、サーボモーターの故障、CNC パラメータ設定の誤りなどが挙げられます。定期的なメンテナンスと校正により、ほとんどの位置決めエラーを防ぐことができます。
手動のバックゲージを CNC にアップグレードできますか?
はい、多くのプレスブレーキは CNC バックゲージシステムで改造できます。これには通常、サーボモーター、ボールネジ、リニアガイド、および CNC コントローラーの追加が含まれます。このアップグレードにより、位置決め精度、再現性、生産速度が大幅に向上します。互換性のある改造キットについては、機械のメーカーにお問い合わせください。
バックゲージのX軸とR軸の違いは何ですか?
X 軸はバックゲージの水平 (前後) 位置を制御し、曲げのフランジの長さを決定します。 R 軸はストップフィンガーの垂直 (上下) 位置を制御し、事前に形成されたフランジをクリアしたり、複数ステップの曲げシーケンス中にさまざまなダイ高さに調整したりすることができます。
プレスブレーキバックゲージのどの軸を選択すればよいですか?
シンプルなストレートフランジと一般的なブラケットの場合は、X+R を選択してください。混合幅のブランク、カットアウト、または非対称部品でストップフィンガを左右に動かす必要がある場合は、Z1/Z2 を追加します。左右のフランジ深さが独立して変更される場合、または大量生産でより迅速な自動セットアップが必要な場合は、X1/X2 + R + Z1/Z2 または 6 軸バックゲージを選択してください。
4 軸プレスブレーキとは何ですか?
共通の 4 軸プレスブレーキは、Y1/Y2 RAM 同期と X 軸および R バックゲージ軸を制御します。サプライヤーによって軸のカウント方法が異なる場合があるため、見積もりにサーボ X/R、手動または CNC Z フィンガー、CNC たわみ補正、およびコントローラーモデルが含まれているかどうかを確認してください。
6 軸プレスブレーキとは何ですか?
一般的な機械6軸の一例は Y1、Y2、X、R、Z1、Z2 です。ラム2軸とバックゲージ4軸であり、6軸バックゲージではありません。独立した X1/X2 または R1/R2 の動作は納入仕様に明記する必要があります。
機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、自動化オプションを選択する前に、完全な Rucheng プレスブレーキマシンハブ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。
実用的な機械の推奨については、 プレスブレーキ見積フォーム を通じて、材料グレード、厚さ、曲げ長さ、日次生産量、目標予算を送信してください。