
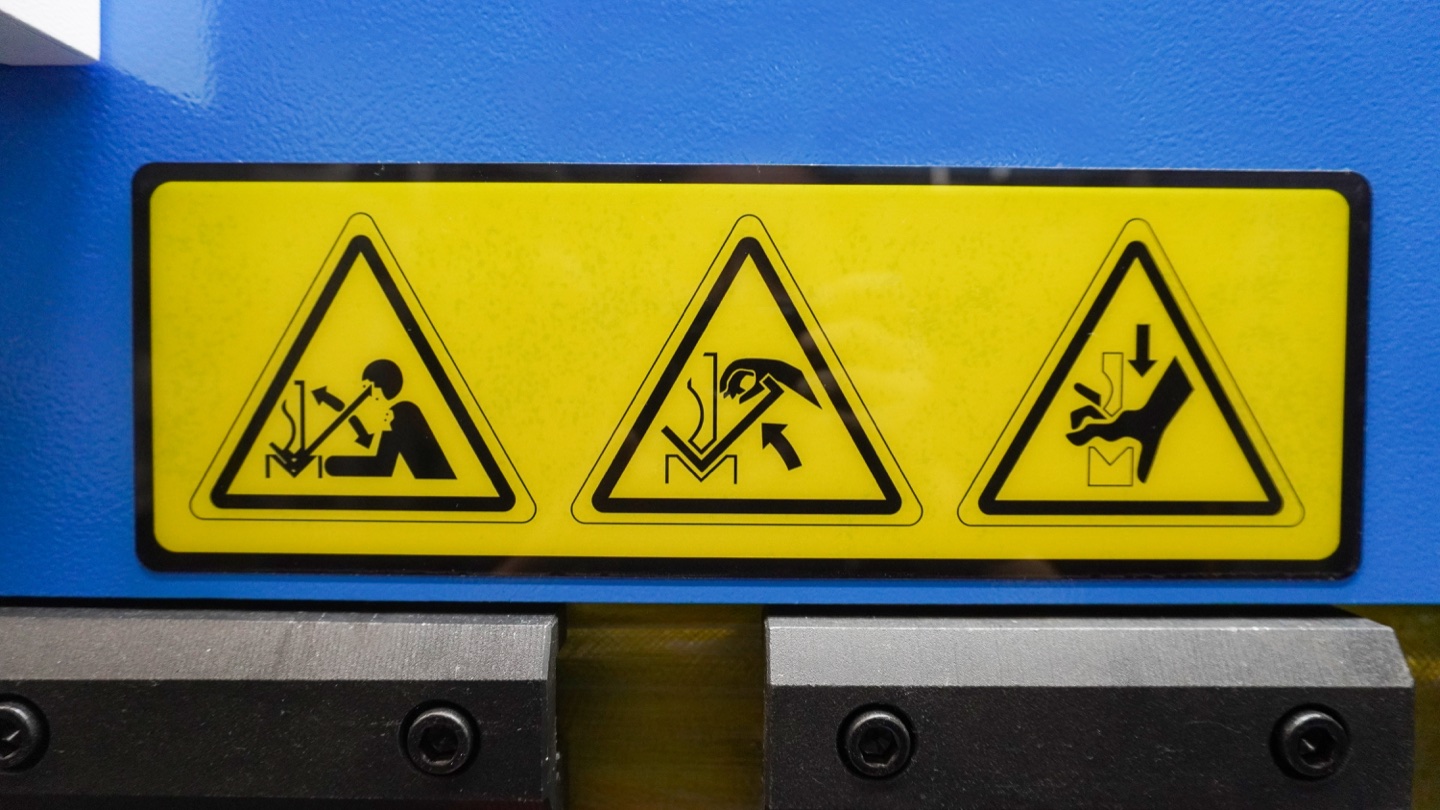
プレスブレーキは、金属加工工場の中で最も強力で潜在的に危険な機械の 1 つです。 米国労働安全衛生局 (OSHA) によると、金属加工機械は年間数千件の職場での負傷の原因となっており、圧壊や切断事故のかなりの部分はプレスブレーキが原因となっています。良いニュースは?適切な安全手順、最新の安全装置、よく訓練されたオペレーターがあれば、これらの怪我はほぼ完全に防ぐことができます。この包括的なガイドには、危険の理解からチームを保護するベストプラクティスの実装に至るまで、CNC プレスブレーキの安全性について知っておくべきすべてが含まれています。
1。 プレスブレーキの危険性を理解する
安全対策を実施する前に、 CNC プレスブレーキ の動作に関連する特定の危険性を理解することが重要です。これらのリスクを特定することが怪我を防ぐための第一歩です。
1.1 操作点の危険性
動作点 (パンチとダイが接触する場所) は、プレスブレーキの中で最も危険な領域です。閉じる力は 200 トンを超える場合があり、数分の一秒で指、手、腕を押しつぶす可能性があります。小さな mini プレスブレーキ であっても、重傷を引き起こすのに十分な力を発生させる可能性があります。
- 粉砕傷害: ラム降下中にパンチとダイの間に指または手を挟まれた
- 切断のリスク: 重度の挫傷は指の部分的または完全な喪失を引き起こす可能性があります
- 巻き込まれた衣類または宝飾品: 作業点に引き込まれた緩んだアイテム
1.2 二次的危険
一次破砕ゾーンを超えて、プレスブレーキの周囲には他にもいくつかの危険が存在します。
- 挟み込み箇所: バックゲージ、サイドガード、ワークサポートの指挟み可能箇所
- 切り傷の危険: 板金の鋭いエッジは、取り扱い中に裂傷を引き起こす可能性があります。
- 衝突による負傷: 曲げ中にワークが予期せず落下したり反転したりする可能性があります
- 人間工学上の危険: 繰り返し腰を曲げたり、重いシートを持ち上げたり、ぎこちない姿勢をしたりする
- 騒音暴露: 85dB を超える騒音に継続的に暴露すると、聴覚障害を引き起こす可能性があります
2。必須の安全装置とシステム
最新の CNC プレスブレーキには、オペレーターを保護するために連携して動作する複数の安全システムが装備されています。各デバイスの仕組みを理解することで、デバイスを正しく使用し、適切に保守することができます。
2.1 ライトカーテン(感電保護装置)
ライトカーテンは、プレスブレーキで最も一般的な安全装置です。機械の前に赤外線ビームの目に見えないバリアを作成します。ストロークの危険な部分で何らかの物体がこのバリアを破ると、機械は直ちに停止します。
ライトカーテンの仕組み
送信機は、反対側に取り付けられた受信機に平行赤外線ビームを送信します。いずれかのビームが遮断されると、ミリ秒以内に停止信号が機械制御に送信されます。 4型ライトカーテン(プレスブレーキに必要)は、信頼性を確保するための冗長回路と自己チェック機能を備えています。ビーム間隔 (通常、手検出の場合は 14mm) によって、検出できるオブジェクトのサイズが決まります。
2.2 AKAS (レーザーガード/アクティブノックアウト回避システム)
AKAS は、プレスブレーキの安全性における最新の進歩を表しています。機械の前面を保護するライトカーテンとは異なり、AKAS はパンチに直接取り付けられたレーザーセンサーを使用して、ツーリングの真下の領域にある障害物を検出します。
- パンチ取り付け保護: オペレーターが金型開口部に手を伸ばしても保護
- 1-2mm 停止距離: 障害物を検出してから数ミリメートル以内に機械が停止します
- 迷惑停止の削減: より正確な検出により、ライトカーテンよりも誤ったトリガーが少なくなります
- 小型部品曲げ: ワークによってライトカーテンがトリガーされるアプリケーションに最適
2.3 両手コントロール
両手制御装置では、オペレータはプレスを作動させるために両手を同時に使用する必要があり、ストローク中に手を危険ゾーンから確実に遠ざけることができます。 CNC プレスブレーキの場合、これは 2 段階のフットペダルシステムと組み合わせられることがよくあります。
2.4 セーフスピードモード(減速運転)
CNC プレスブレーキは、ラムが大幅に減速された速度 (通常は 10mm /秒以下) で移動する「安全速度」または「セットアップ速度」モードを備えています。この速度の低下により、障害物が検出された場合に怪我をする前に機械が停止する時間が与えられます。高速アプローチ中に安全装置が作動した場合、パンチが危険領域に到達する前に機械を停止することができます。
2.5 緊急停止 (E-Stop) システム
複数の緊急停止ボタンは、オペレーターの手が届くところに配置する必要があります。最新のシステムでは、非常停止回路が機能していることを確認する監視接点が使用されています。非常停止は定期的にテストする必要があり、絶対にバイパスしないでください。
| 安全装置 | 保護タイプ | 最適な用途 | 制限事項 |
|---|---|---|---|
| ライトカーテン | 前面アクセス保護 | 大型部品、標準曲げ | 内側のダイ領域を保護できません |
| AKAS/レーザーガード | 操作のポイント | 小さな部品、箱の曲がり | コストが高く、校正が必要 |
| 両手操作 | オペレーターの位置決め | 単一のオペレーター、単純な部品 | 他の労働者を守らない |
| フィジカルガード | 側面/背面からのアクセス | すべてのアプリケーション | マテリアルハンドリングが制限される可能性があります |
3。 CNC 固有の安全機能
CNC プレスブレーキは、古い NC マシンや手動マシンに比べて、いくつかの安全上の利点を備えています。高度な制御システムにより、オペレーターの保護を強化する機能が有効になります。
脳卒中の監視と制限
CNC コントローラーは、高解像度エンコーダーを使用してラムの位置を継続的に監視します。ラムがプログラムされた制限を超えて移動したり、予期しない動作を示した場合、システムはただちに停止をトリガーします。これにより、ツーリングを損傷したり、ワークピースを粉砕したりする可能性のあるオーバートラベルを防ぎます。
サーボ油圧制御
最新のサーボ油圧システムは、従来の油圧システムと比較して、より迅速かつ正確な停止を実現します。サーボバルブは安全信号を受信すると数ミリ秒以内にラムの動きを停止することができるため、停止距離が大幅に短縮されます。
安全PLCの統合
CNC プレスブレーキは、メインマシン制御とは別に専用の安全 PLC を使用します。これらの安全コントローラは、ISO 13849 パフォーマンスレベル e 要件を満たし、最高レベルの安全性を提供します。すべての安全装置を監視し、メインコントローラーに障害が発生した場合でも機械を安全に停止できます。
自動トン数監視
CNC システムは、曲げ力が予想値を超えたとき (指や障害物を示している可能性があります) を検出し、サイクルを停止します。このトン数監視により、光学的安全装置を超えた保護層が追加されます。
4。個人用保護具 (PPE) の要件
エンジニアリング制御 (安全装置) が主な防御手段ですが、個人用保護具はプレスブレーキオペレーターに追加の保護層を提供します。
4.1 必須の PPE
- 安全メガネまたはゴーグル: 飛散物、金属片、作動油の飛沫から保護します。
- つま先がスチール製の安全ブーツ: ワークピースや板金の端の落下から足を保護します。
- 聴覚保護具: 騒音レベルが 85dB を超える場合に必要 (耳栓またはイヤーマフ)
- 体にぴったりとフィットする衣服: 引っかかる可能性のある緩い袖、ネクタイ、ぶら下がっている宝石類は禁止
- 髪の拘束: 長い髪は後ろで結ぶか、覆う必要があります。
4.2 グローブ論争
4.3 PPE 検査
PPE は各シフト前に検査する必要があります。破損した安全メガネ、磨耗したブーツソール、または劣化した聴覚保護具は、直ちに交換する必要があります。雇用主は、従業員に適切な個人用保護具を無料で提供する責任があります。
5。作業前の安全チェックリスト
各シフトの前に体系的な安全チェックを実行すると、怪我を引き起こす前に危険を特定するのに役立ちます。このチェックリストは、すべてのプレスブレーキオペレーターの標準ルーチンとなるはずです。
毎日の運転前の安全チェック
- 機械の損傷、漏れ、部品の緩みの目視検査
- すべてのガードと安全装置が所定の位置にあり、損傷がないことを確認します
- 非常停止ボタンをテストする — 機械は押されるとすぐに停止する必要があります
- メーカーのテストロッドまたは手動を使用して低速でライトカーテンをテストします
- AKAS/レーザーガードの調整と機能を確認します (装備されている場合)
- フットペダルの動作を確認します — 自由にニュートラルに戻る必要があります
- 工具に亀裂、欠け、過度の摩耗がないか検査します
- ツールが適切にクランプされ、位置合わせされていることを確認します
- 作動油レベルをチェックし、漏れを探します
- 作業エリアが清潔で障害物がないことを確認してください
- 動作時点での適切な照明を確認します
- オペレーターが適切な PPE を所持していることを確認
完了したチェックリストを文書化し、記録を保管します。安全装置がチェックに合格しない場合は、有資格者による修理が完了するまで機械を操作しないでください。
6。安全な操作手順
プレスブレーキの操作中の怪我を防ぐには、確立された安全な作業手順に従うことが不可欠です。これらのガイドラインは、すべてのタイプの CNC プレスブレーキに適用されます。
6.1 適切な体の位置決め
- 中央にスタンドします: 作業エリアの横ではなく、真正面に位置します。
- バランスを維持する: 足を肩幅に開き、安定した足場を保ちます
- 決して渡さないでください: ライトカーテンバリアの上や周囲に手を伸ばさないでください。
- バックゲージに近づかないでください : ワークとバックゲージフィンガの間にフィンガが挟まれる可能性があります
6.2 フットペダル操作
ほとんどの CNC プレスブレーキは 2 段階のフットペダルを使用します。ステージ 1 (部分プレス) は高速アプローチを開始します。ステージ 2 (全押し) は、安全な速度で曲げストロークをトリガーします。決してテープで固定したり、フットペダルを迂回したりしないでください。必要に応じて足をすぐに放せる位置に保ってください。
6.3 マテリアルハンドリング
- 材質サポートを使用: シートサポートによりワークの不意の転倒を防止
- チームリフティング: 20kg を超えるシートには機械的アシストまたはチームリフティングを使用してください
- スプリングバックに注意: 素材は曲げた後に跳ね上がる可能性がある - スイング軌道から離れて立つ
- エッジのバリ: カットシートの取り扱いは常に鋭利なエッジに注意してください
6.4 セットアップとプログラミングの安全性
セットアップおよびプログラミング中には、追加の予防措置が適用されます。
- 新しいプログラムをテストするときは、常に低速モードを使用してください
- フルスピードで制作する前に、各プログラムの最初の曲がりを確認します。
- トン数の計算を再確認して、工具の過負荷を防ぎます
- たわみ補正とたわみ補正が正しく設定されていることを確認してください
7。工具の安全性: パンチとダイの取り扱い
プレスブレーキツーリング (パンチ (上部ツール) とダイ (下部ツール)) は、鋭利なエッジを持つ重量があり、精密研磨されたコンポーネントです。不適切な取り扱いは、製造工場における怪我の一般的な原因です。適切なツールの選択の詳細については、「 プレスブレーキツールガイド 」を参照してください。
7.1 工具の取り扱い手順
- 耐切創手袋: を着用してください。機械の操作中ではなく、工具の取り扱い時にのみ使用してください。
- 適切な持ち上げテクニックを使用してください: 重い工具は後ろではなく足で持ち上げる必要があります
- ツールカートを使用します: ツールを専用カートで輸送します。長距離は手で運ばないでください。
- 適切に保管してください: 工具は損傷や怪我を防ぐためにラックまたはキャビネットに保管してください。
7.2 ツールクランプの検証
操作する前に、すべての工具が適切に取り付けられ、クランプされていることを確認してください。最新のクランプシステム (油圧式または空圧式クイックチェンジ) には、CNC コントローラへのクランプステータスを確認するセンサーが含まれています。これらのインターロックを決してバイパスしないでください。
7.3 工具検査
次の点についてツールを定期的に検査します。
- 作業面の亀裂または欠け
- パンチチップまたはダイショルダーに装着
- クランプ面の損傷
- 性能に影響を及ぼす可能性のある腐食や錆び
8。メンテナンスの安全性: ロックアウト/タグアウトとその先
プレスブレーキのメンテナンス作業により、さらなる危険が生じます。ロックアウト/タグアウト (LOTO) 手順は法的に義務付けられており、予期しないマシンの起動を防ぐために不可欠です。 OSHA 準拠フレームワークの詳細については、 プレスブレーキ OSHA 安全準拠ガイド を参照してください。定期的な プレスブレーキメンテナンススケジュール も、危険な機器の故障を防ぐのに役立ちます。
8.1 ロックアウト/タグアウト要件
メンテナンスを行う前、または危険区域に入る前に、次のことを行ってください。
- すべてのエネルギー源を隔離: 電気、油圧、空圧
- 個人ロックを適用します: 各作業者はエネルギー分離装置に独自のロックを適用します
- 蓄積されたエネルギーを放出します: 油圧を抜き、コンデンサを放電させます。
- 分離を確認します: ロックアウトが有効であることを確認するためにマシンを起動してみます
- タグを添付: 警告タグにより、ロックを適用したユーザーとその理由が特定されます。
8.2 油圧システムの安全性
油圧システムは、3,000 PSI (200 bar) を超える圧力で動作します。ポンプが停止していても、アキュムレータとラムの重量により危険な圧力が維持される可能性があります。最初に圧力がゼロであることを確認することなく、油圧ラインを決して切り離さないでください。圧力のかかった作動油は皮膚に浸透し、重大な傷害を引き起こす可能性があります。
8.3 電気的安全性
プレスブレーキ電気システムの作業は、資格のある電気技師のみが行ってください。制御盤には高電圧コンポーネントが含まれています。電源を切断した後でも、コンデンサには電荷が残っている場合があります。電気エンクロージャを開ける前に、メーカーが指定した放電時間を待ってください。
9。オペレーターのトレーニング要件
包括的なトレーニングはプレスブレーキの安全性の基礎です。訓練を受けていない、または訓練が不十分なオペレーターは負傷する可能性が大幅に高くなります。トレーニングは文書化され、理論的な要素と実践的な要素の両方が含まれている必要があります。
9.1 初期トレーニングコンポーネント
| トレーニングトピック | 期間 | 内容 |
|---|---|---|
| 機械の危険に対する認識 | 4-8 時間 | クラッシュポイント、ピンチポイント、危険物質、エネルギー源 |
| 安全装置の作動 | 4-8 時間 | ライトカーテン、AKAS、非常停止、ミューティング、試験手順 |
| CNCコントローラーの操作 | 16-24 時間 | プログラミング、セットアップ、診断、エラー回復 |
| 曲げテクニック | 16-40 時間 | 材料特性、曲げ計算、工具の選択 |
| 監視付き実践 | 40 + 時間 | 資格のある監督のもとでの実践的な操作 |
9.2 継続的なトレーニング
- 年次更新トレーニング: 安全手順を強化し、あらゆる変更をカバーします
- 新しい機器のトレーニング: 安全装置がアップグレードされた場合の追加トレーニング
- インシデントレビュー: ニアミスまたは傷害インシデント後のトレーニング
- 能力評価: オペレーターのスキルと知識の定期的な評価
10。安全基準への適合
プレスブレーキの安全性は、さまざまな国内および国際規格によって管理されています。これらの要件を理解することは、運用が法的義務と業界のベストプラクティスを確実に満たすようにするのに役立ちます。
10.1 主要規格
OSHA 29 CFR 1910.217 (米国)
OSHA の機械式動力プレスの規格では、作業点の保護、安全装置、およびオペレーターのトレーニングに関する要件が定められています。 プレスブレーキは機械プレスと同一ではありませんが、多くの OSHA 要件が適用されます。
EN 12622 (ヨーロッパ)
油圧専用の欧州規格プレスブレーキ。機械設計、安全装置、安全な作業手順に関する安全要件を定義します。 CE マーク付きのプレスブレーキは、この規格に準拠する必要があります。
ISO 13849 (国際)
安全関連の制御システムのパフォーマンスレベル (PL) を定義します。 プレスブレーキ安全システムは、安全停止などの重要な機能について PL d または PL e を達成する必要があります。この規格は、安全 PLC と安全装置の統合に適用されます。
ANSI B11.3 (米国)
米国国家規格の電源プレスブレーキ。機械の設計、安全保護方法、安全な作業慣行について説明します。ライトカーテンの安全距離の計算に関するガイダンスを提供します。
10.2 安全距離の計算
ライトカーテンは、オペレータの手が危険ゾーンに到達する前に機械が停止できる距離に配置する必要があります。この式では、機械の停止時間、ハンドのアプローチ速度 (通常は 1,600-2,000 mm/s)、および検出分解能が考慮されます。位置が正しくないと、ライトカーテンが無効になります。常にメーカーの設置ガイドラインに従うか、安全技術者に相談してください。
11。よくある質問
Q: CNC プレスブレーキを操作する際の主な危険は何ですか?
主な危険には、パンチとダイの間の動作点での圧壊傷、バックゲージとサイドガードの挟み込み点、板金の鋭いエッジによる切り傷、ワークピースの落下による打撲傷、不適切な人間工学による反復疲労傷害が含まれます。安全装置を備えた最新の CNC プレスブレーキは、正しく使用するとこれらのリスクを大幅に軽減します。
Q: プレスブレーキの操作にはどのような PPE が必要ですか?
必要な PPE には、安全メガネまたはゴーグル、つま先がスチール製の安全靴、体にぴったりとフィットする衣服 (緩い袖や宝石がないこと)、および騒音が 85dB を超える場合の聴覚保護具が含まれます。特に、手袋は機械に巻き込まれる可能性があるため、アクティブな操作中には一般的に推奨されません。手袋は、作業現場から離れた場所で材料を取り扱う場合にのみ着用してください。
Q: ライトカーテンはプレスブレーキオペレーターをどのように保護しますか?
ライトカーテンは、プレスブレーキの前に目に見えない赤外線ビームバリアを作成します。ラムストロークの危険な部分で何らかの物体(手や指を含む)がこのバリアを破ると、機械は数ミリ秒以内に直ちに停止します。最新のライトカーテンは通常、ISO 13849 パフォーマンスレベル e 要件を満たすタイプ 4 安全定格デバイスです。
Q: AKAS とは何ですか? プレスブレーキの安全性はどのように向上しますか?
レーザーガードとしても知られる AKAS (アクティブノックアウト回避システム) は、パンチに取り付けられたレーザーセンサーを使用して、危険ゾーン内の障害物を検出します。ライトカーテンとは異なり、AKAS は金型開口部に手を伸ばした場合でもオペレーターを保護します。障害物を検知するとラムは 1-2mm 以内で停止します。 AKAS は、ライトカーテンが迷惑な停止を引き起こす可能性がある小さな部品の曲げに特に役立ちます。
Q: プレスブレーキ安全装置はどのくらいの頻度で検査する必要がありますか?
毎日の目視チェックは、各シフトの前に実行する必要があります。ライトカーテンと AKAS システムは、メーカーのテスト手順に従って少なくとも毎週機能テストを行う必要があります。有資格者による包括的な安全検査は四半期ごとに実施し、認定安全検査官による年次認定を受ける必要があります。すべての検査をメンテナンスログに記録します。
Q: CNC プレスブレーキオペレーターにはどのようなトレーニングが必要ですか?
オペレータは、機械の危険、安全装置の操作、緊急手順、および適切な曲げ技術を含む初期トレーニングを受ける必要があります。通常、独立して作業する前に、40-80 時間の監督付きトレーニングが必要です。年に一度の更新トレーニングに加えて、新しい安全装置が設置されたり手順が変更されるたびに追加のトレーニングを行うことをお勧めします。すべてのトレーニングを文書化することは、コンプライアンスにとって不可欠です。
結論
CNC プレスブレーキの安全性はオプションではありません。労働者を保護し、生産性の高い製造工場を維持するための基本的な要件です。最新の安全装置、適切なトレーニング、安全な作業手順の一貫した遵守を組み合わせることで、重傷を事実上なくすことができます。
このガイドの重要なポイント:
- 危険を理解する: クラッシュポイント、ピンチポイント、その他の危険が存在する場所を把握する
- 安全装置を正しく使用してください: ライトカーテン、AKAS、および非常停止は、適切に保守および使用された場合にのみ機能します。
- 手順に従ってください: 操作前チェックリスト、安全な作業慣行、およびロックアウト/タグアウトが命を救います
- トレーニングへの投資: よく訓練されたオペレーターはより安全で生産性が高くなります
- 準拠を維持: OSHA、CE、ISO の要件を満たし、運用が法的に保護されていることを確認します。
Rucheng では、安全性を最優先に CNC プレスブレーキ を設計しています。当社の機械には高度な安全システムが装備されており、国際安全基準を満たすように設計されています。しかし、最も安全な機械であっても、知識のあるオペレーターと適切な手順が必要です。
当社の安全なプレスブレーキソリューションを詳しく見る
Rucheng Technology は、ライトカーテン、AKAS 互換性、安全認証済み制御システムなどの包括的な安全機能を備えた CNC プレスブレーキを製造しています。
あなたの運用に適切な安全機能を備えたプレスブレーキを選択するのにサポートが必要ですか?当社のエンジニアはお客様の要件を評価し、最適なソリューションを推奨します。
無料の安全相談を受ける機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。