
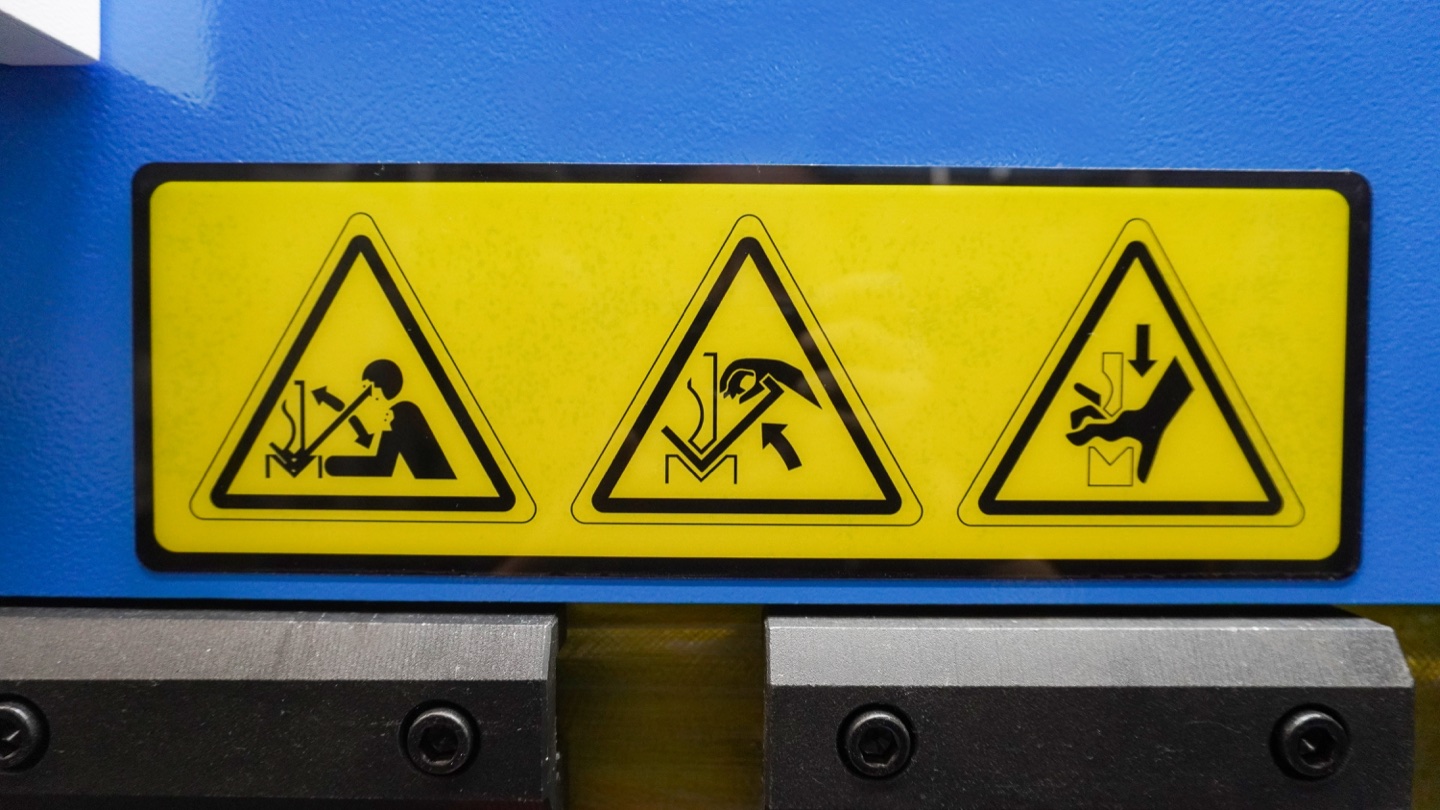
Abkantpressen gehören zu den leistungsstärksten und potenziell gefährlichsten Maschinen in jeder Metallverarbeitungswerkstatt. Laut US Laut Occupation Safety and Health Administration (OSHA) sind metallverarbeitende Maschinen jedes Jahr für Tausende von Verletzungen am Arbeitsplatz verantwortlich, wobei Abkantpressen für einen erheblichen Teil der Quetschungen und Amputationen verantwortlich sind. Die gute Nachricht? Mit geeigneten Sicherheitsprotokollen, modernen Sicherheitsvorrichtungen und gut ausgebildeten Bedienern sind diese Verletzungen fast vollständig vermeidbar. Dieser umfassende Leitfaden deckt alles ab, was Sie über die Sicherheit von CNC-Abkantpressen wissen müssen – vom Verständnis der Gefahren bis hin zur Implementierung von Best Practices zum Schutz Ihres Teams.
1 . Gefahren der Abkantpresse verstehen
Bevor Sicherheitsmaßnahmen umgesetzt werden, ist es wichtig, die spezifischen Gefahren zu verstehen, die mit dem Betrieb einer CNC-Abkantpresse verbunden sind. Das Erkennen dieser Risiken ist der erste Schritt zur Vermeidung von Verletzungen.
1.1 Gefahren am Einsatzort
Der Einsatzort – dort, wo der Stempel auf die Matrize trifft – ist der gefährlichste Bereich jeder Abkantpresse. Die Schließkraft kann über 200 Tonnen betragen und Finger, Hände oder Arme in Sekundenbruchteilen zerquetschen. Selbst eine kleine Mini-Abkantpresse kann genug Kraft erzeugen, um schwere Verletzungen zu verursachen.
- Quetschverletzungen: Finger oder Hände zwischen Stempel und Matrize beim Herablassen des Stößels eingeklemmt
- Amputationsrisiko: Schwere Quetschverletzungen können zum teilweisen oder vollständigen Verlust der Finger führen
- Eingeklemmte Kleidung oder Schmuck: Lose Gegenstände werden in den Einsatzort geschleppt
1.2 Sekundäre Gefahren
Über die primäre Quetschzone hinaus bestehen im Umfeld von Abkantpressen mehrere weitere Gefahren:
- Quetschstellen: Bereiche am Hinteranschlag, Seitenschutz und Werkstückauflagen, in denen Finger eingeklemmt werden können
- Schnittgefahr: Scharfe Kanten am Blech können bei der Handhabung zu Schnittwunden führen
- Verletzungen durch Stöße: Werkstücke können beim Biegen unerwartet herunterfallen oder umkippen
- Ergonomische Gefahren: Wiederholtes Bücken, Heben schwerer Laken und ungünstige Körperhaltungen
- Lärmbelastung: Dauerbelastung über 85dB kann zu Gehörschäden führen
2 . Essential Safety Devices and Systems
Moderne CNC-Abkantpressen sind mit mehreren Sicherheitssystemen ausgestattet, die zum Schutz des Bedieners zusammenarbeiten. Wenn Sie verstehen, wie jedes Gerät funktioniert, können Sie sicherstellen, dass es richtig verwendet und ordnungsgemäß gewartet wird.
2.1 Lichtvorhänge (Elektrosensible Schutzausrüstung)
Lichtvorhänge sind die gebräuchlichste Sicherheitsvorrichtung an Abkantpressen. Sie erzeugen eine unsichtbare Barriere aus Infrarotstrahlen vor der Maschine. Wenn während des gefährlichen Teils des Hubs ein Gegenstand diese Barriere durchbricht, stoppt die Maschine sofort.
Wie Lichtvorhänge funktionieren
Ein Sender sendet parallele Infrarotstrahlen an einen auf der gegenüberliegenden Seite montierten Empfänger. Bei einer Strahlunterbrechung wird innerhalb von Millisekunden ein Stoppsignal an die Maschinensteuerung gesendet. Lichtvorhänge vom Typ 4 (erforderlich für Abkantpressen) verfügen über redundante Schaltkreise und Selbstkontrollfunktionen, um die Zuverlässigkeit zu gewährleisten. Der Strahlabstand (typischerweise 14mm für Handerkennung) bestimmt, welche Objektgröße erkannt werden kann.
2.2 AKAS (Laserschutz / aktives Knockout-Vermeidungssystem)
AKAS stellt den neuesten Fortschritt in der Sicherheit von Abkantpressen dar. Im Gegensatz zu Lichtvorhängen, die die Vorderseite der Maschine schützen, nutzt AKAS Lasersensoren, die direkt am Stempel angebracht sind, um Hindernisse im Bereich unmittelbar unter dem Werkzeug zu erkennen.
- Am Stempel montierter Schutz: Schützt auch dann, wenn Bediener in die Matrizenöffnung greifen
- 1-2mm Anhalteweg: Die Maschine stoppt innerhalb von Millimetern nach Erkennung eines Hindernisses
- Weniger störende Stopps: Eine präzisere Erkennung bedeutet weniger Fehlauslösungen als Lichtvorhänge
- Biegen kleiner Teile: Ideal für Anwendungen, bei denen Lichtvorhänge durch das Werkstück ausgelöst werden
2.3 Zweihandsteuerung
Bei Zweihand-Bediengeräten muss der Bediener zum Betätigen der Presse beide Hände gleichzeitig verwenden und sicherstellen, dass sich die Hände während des Hubs nicht im Gefahrenbereich befinden. Bei CNC-Abkantpressen wird dies häufig mit einem zweistufigen Fußpedalsystem kombiniert.
2.4 Sicherer Geschwindigkeitsmodus (Betrieb mit reduzierter Geschwindigkeit)
CNC-Abkantpressen verfügen über einen Modus „sichere Geschwindigkeit“ oder „Einstellgeschwindigkeit“, bei dem sich der Stößel mit einer deutlich reduzierten Geschwindigkeit bewegt (typischerweise 10mm /Sekunde oder weniger). Diese reduzierte Geschwindigkeit gibt der Maschine Zeit zum Anhalten, bevor es zu Verletzungen kommt, wenn ein Hindernis erkannt wird. Beim Hochgeschwindigkeitsanfahren kann die Maschine beim Auslösen einer Sicherheitsvorrichtung anhalten, bevor der Stempel den Gefahrenbereich erreicht.
2.5 Not-Aus-Systeme (E-Stop).
Mehrere Not-Aus-Taster müssen für den Bediener leicht erreichbar sein. Moderne Systeme verwenden überwachte Kontakte, die überprüfen, ob der Not-Aus-Schaltkreis funktioniert. Not-Aus-Schalter sollten regelmäßig getestet und niemals umgangen werden.
| Sicherheitsvorrichtung | Schutzart | Am besten für | Einschränkungen |
|---|---|---|---|
| Lichtvorhänge | Zugangsschutz von vorne | Große Teile, Standardbiegen | Der Innenbereich des Chips kann nicht geschützt werden |
| AKAS/Laser Guard | Einsatzort | Kleinteile, Kastenbiegen | Höhere Kosten, Kalibrierung erforderlich |
| Zweihandsteuerung | Positionierung des Bedieners | Ein Bediener, einfache Teile | Schützt andere Arbeitnehmer nicht |
| Physische Wachen | Seitlicher/hinterer Zugang | Alle Anwendungen | Kann die Materialhandhabung einschränken |
3 . CNC-Specific Safety Features
CNC-Abkantpressen bieten mehrere Sicherheitsvorteile gegenüber älteren NC- oder manuellen Maschinen. Das fortschrittliche Steuerungssystem ermöglicht Funktionen, die den Bedienerschutz verbessern.
Schlaganfallüberwachung und -begrenzung
CNC-Steuerungen überwachen kontinuierlich die Stößelposition mithilfe hochauflösender Encoder. Bewegt sich der Stößel über die programmierten Grenzen hinaus oder zeigt ein unerwartetes Verhalten, löst das System sofort einen Stopp aus. Dies verhindert einen Überhub, der das Werkzeug beschädigen oder Werkstücke zerdrücken könnte.
Servohydraulische Steuerung
Moderne servohydraulische Systeme ermöglichen im Vergleich zu herkömmlichen Hydrauliksystemen ein schnelleres und präziseres Anhalten. Die Servoventile können die Stößelbewegung innerhalb von Millisekunden anhalten, wenn ein Sicherheitssignal empfangen wird, wodurch sich der Bremsweg erheblich verkürzt.
Sicherheits-SPS-Integration
CNC-Abkantpressen verwenden spezielle Sicherheits-SPS, die von der Hauptmaschinensteuerung getrennt sind. Diese Sicherheitssteuerungen erfüllen die Anforderungen der Leistungsstufe e ISO 13849 und bieten ein Höchstmaß an Sicherheitsintegrität. Sie überwachen alle Sicherheitseinrichtungen und können die Maschine auch bei Ausfall der Hauptsteuerung sicher stoppen.
Automatische Tonnageüberwachung
CNC-Systeme können erkennen, wenn die Biegekraft die erwarteten Werte überschreitet (was auf einen Finger oder ein Hindernis hinweisen könnte) und den Zyklus stoppen. Diese Mengenüberwachung bietet über optische Sicherheitsvorrichtungen hinaus eine zusätzliche Schutzebene.
4 . Personal Protective Equipment (PPE) Requirements
Während technische Kontrollen (Sicherheitsvorrichtungen) die primäre Verteidigung darstellen, bietet persönliche Schutzausrüstung eine zusätzliche Schutzebene für Abkantpressenbediener.
4.1 Erforderliche PSA
- Schutzbrille oder Schutzbrille: Schützen Sie sich vor umherfliegenden Fremdkörpern, Metallspänen und Hydraulikflüssigkeitsspritzern
- Sicherheitsstiefel mit Stahlkappe: Schützen Sie die Füße vor herabfallenden Werkstücken und Blechkanten
- Gehörschutz: Erforderlich, wenn der Lärmpegel 85dB übersteigt (Ohrstöpsel oder Ohrenschützer)
- Eng anliegende Kleidung: Keine losen Ärmel, Krawatten oder baumelnden Schmuck, der sich verfangen könnte
- Haarfesseln: Langes Haar muss zurückgebunden oder abgedeckt werden
4.2 Die Handschuhdebatte
4.3 PSA-Inspektion
Die PSA sollte vor jeder Schicht überprüft werden. Beschädigte Schutzbrillen, abgenutzte Stiefelsohlen oder schlechter Gehörschutz müssen umgehend ersetzt werden. Arbeitgeber sind dafür verantwortlich, den Arbeitnehmern kostenlos angemessene PSA zur Verfügung zu stellen.
5 . Sicherheitscheckliste vor dem Betrieb
Die Durchführung einer systematischen Sicherheitsüberprüfung vor jeder Schicht hilft, Gefahren zu erkennen, bevor sie zu Verletzungen führen. Diese Checkliste sollte für jeden Bediener einer Abkantpresse zur Standardroutine werden.
Tägliche Sicherheitskontrollen vor dem Betrieb
- Sichtprüfung der Maschine auf Schäden, Undichtigkeiten oder lose Komponenten
- Überprüfen Sie, ob alle Schutzvorrichtungen und Sicherheitsvorrichtungen vorhanden und unbeschädigt sind.
- Not-Aus-Tasten testen – Maschine muss beim Drücken sofort stoppen
- Testen Sie Lichtvorhänge mit dem Teststab des Herstellers oder mit der Hand bei langsamer Geschwindigkeit
- Überprüfen Sie die Ausrichtung und Funktion von AKAS/Laserschutz (falls vorhanden)
- Funktion des Fußpedals prüfen – sollte frei in die Neutralstellung zurückkehren
- Überprüfen Sie das Werkzeug auf Risse, Späne oder übermäßigen Verschleiß.
- Überprüfen Sie, ob das Werkzeug richtig eingespannt und ausgerichtet ist.
- Hydraulikölstand prüfen und auf Undichtigkeiten achten
- Stellen Sie sicher, dass der Arbeitsbereich sauber und frei von Hindernissen ist.
- Überprüfen Sie die ausreichende Beleuchtung am Einsatzort
- Bestätigen Sie, dass der Bediener über die entsprechende PSA verfügt
Dokumentieren Sie ausgefüllte Checklisten und bewahren Sie Aufzeichnungen auf. Wenn eine Sicherheitsvorrichtung die Prüfung nicht besteht, dürfen Sie die Maschine nicht in Betrieb nehmen, bis die Reparaturen durch qualifiziertes Personal abgeschlossen sind.
6 . Sichere Betriebsabläufe
Um Verletzungen beim Betrieb der Abkantpresse zu vermeiden, ist die Einhaltung etablierter sicherer Arbeitsverfahren von entscheidender Bedeutung. Diese Richtlinien gelten für alle Arten von CNC-Abkantpressen.
6.1 Richtige Körperpositionierung
- Stehen Sie mittig: Positionieren Sie sich direkt vor dem Arbeitsbereich, nicht seitlich
- Halten Sie das Gleichgewicht: Halten Sie die Füße schulterbreit auseinander und sorgen Sie für einen stabilen Stand
- Greifen Sie niemals über: Greifen Sie nicht über oder um die Lichtvorhangschranke herum
- Halten Sie Abstand zum Hinteranschlag: Finger können zwischen Werkstück und Hinteranschlagfingern eingeklemmt werden
6.2 Fußpedalbedienung
Die meisten CNC-Abkantpressen verwenden ein zweistufiges Fußpedal. Stufe 1 (teilweises Drücken) leitet den Hochgeschwindigkeitsanflug ein; Stufe 2 (vollständig drücken) löst den Biegehub mit sicherer Geschwindigkeit aus. Befestigen Sie das Fußpedal niemals mit Klebeband oder umgehen Sie es. Halten Sie Ihren Fuß so positioniert, dass er bei Bedarf sofort losgelassen werden kann.
6.3 Materialtransport
- Materialstützen verwenden: Blechstützen verhindern ein unerwartetes Kippen der Werkstücke
- Team-Heben: Verwenden Sie mechanische Hilfsmittel oder Team-Heben für Blätter, die 20kg überschreiten
- Auf Rückfederung achten: Material kann nach dem Biegen hochklappen – halten Sie sich vom Schwenkweg fern
- Gratkanten: Behandeln Sie geschnittene Blätter stets mit Vorsicht vor scharfen Kanten
6.4 Setup- und Programmiersicherheit
Bei der Einrichtung und Programmierung gelten zusätzliche Vorsichtsmaßnahmen:
- Verwenden Sie beim Testen neuer Programme immer den Modus mit reduzierter Geschwindigkeit
- Überprüfen Sie die erste Biegung in jedem Programm, bevor Sie mit der Produktion mit voller Geschwindigkeit beginnen
- Überprüfen Sie die Tonnageberechnungen noch einmal, um eine Überlastung der Werkzeuge zu verhindern
- Stellen Sie sicher, dass Balligkeit und Durchbiegungskompensation richtig konfiguriert sind
7 . Werkzeugsicherheit: Umgang mit Stempeln und Matrizen
Abkantwerkzeuge – Stempel (Oberwerkzeuge) und Matrizen (Unterwerkzeuge) – sind schwere, präzisionsgeschliffene Komponenten mit scharfen Kanten. Unsachgemäße Handhabung ist eine häufige Ursache für Verletzungen in Fertigungsbetrieben. Weitere Informationen zur Auswahl des richtigen Werkzeugs finden Sie in unserem -Leitfaden für Abkantpressenwerkzeuge .
7.1 Verfahren zur Werkzeughandhabung
- Schnittfeste Handschuhe tragen: Nur beim Umgang mit dem Werkzeug, nicht während des Maschinenbetriebs
- Verwenden Sie geeignete Hebetechniken: Schwere Werkzeuge sollten mit den Beinen und nicht mit dem Rücken angehoben werden
- Verwenden Sie Werkzeugwagen: Transportieren Sie Werkzeuge auf speziellen Wagen, die nicht über weite Strecken von Hand getragen werden müssen
- Ordnungsgemäß lagern: Werkzeuge sollten in Gestellen oder Schränken gelagert werden, um Schäden und Verletzungen zu vermeiden
7.2 Überprüfung der Werkzeugspannung
Stellen Sie vor dem Betrieb sicher, dass alle Werkzeuge richtig sitzen und festgeklemmt sind. Moderne Spannsysteme (hydraulischer oder pneumatischer Schnellwechsel) verfügen über Sensoren, die der CNC-Steuerung den Spannstatus melden. Umgehen Sie diese Verriegelungen niemals.
7.3 Werkzeuginspektion
Überprüfen Sie die Werkzeuge regelmäßig auf Folgendes:
- Risse oder Absplitterungen in den Arbeitsflächen
- Verschleiß an der Stempelspitze oder den Matrizenschultern
- Beschädigung der Spannflächen
- Korrosion oder Rost, die die Leistung beeinträchtigen könnten
8 . Wartungssicherheit: Lockout/Tagout und mehr
Wartungsarbeiten an Abkantpressen bringen zusätzliche Gefahren mit sich. Lockout/Tagout-Verfahren (LOTO) sind gesetzlich vorgeschrieben und unerlässlich, um unerwartete Maschinenaktivierungen zu verhindern. Ein detailliertes OSHA-Compliance-Framework finden Sie in unserem OSHA-Sicherheits-Compliance-Leitfaden für Abkantpressen . Ein regelmäßiger -Wartungsplan für die Abkantpresse trägt auch dazu bei, gefährliche Geräteausfälle zu verhindern.
8.1 Lockout/Tagout-Anforderungen
Bevor Sie Wartungsarbeiten durchführen oder den Gefahrenbereich betreten:
- Alle Energiequellen isolieren: Elektrisch, hydraulisch und pneumatisch
- Persönliche Sperren anwenden: Jeder Arbeiter wendet seine eigene Sperre am Energieisolationsgerät an
- Gespeicherte Energie freisetzen: Hydraulikdruck ablassen und Kondensatoren entladen lassen
- Isolation überprüfen: Versuchen Sie, die Maschine zu starten, um zu bestätigen, dass die Sperre wirksam ist
- Tags anhängen: Warntags geben an, wer die Sperre angewendet hat und warum
8.2 Hydrauliksystemsicherheit
Hydrauliksysteme arbeiten mit Drücken über 3,000 PSI (200 bar). Selbst bei gestoppter Pumpe können die Akkumulatoren und das Gewicht des Stößels einen gefährlichen Druck aufrechterhalten. Trennen Sie niemals Hydraulikleitungen, ohne vorher sicherzustellen, dass kein Druck vorhanden ist. Unter Druck stehendes Hydrauliköl kann in die Haut eindringen und schwere Verletzungen verursachen.
8.3 Elektrische Sicherheit
Nur qualifizierte Elektriker sollten an elektrischen Systemen der Abkantpresse arbeiten. Schaltschränke enthalten Hochspannungskomponenten. Auch nach dem Trennen der Stromversorgung können Kondensatoren ihre Ladung behalten. Warten Sie die vom Hersteller angegebene Entladezeit ab, bevor Sie elektrische Gehäuse öffnen.
9 . Anforderungen an die Bedienerschulung
Eine umfassende Schulung ist die Grundlage für die Sicherheit von Abkantpressen. Unausgebildete oder unzureichend geschulte Bediener haben ein wesentlich höheres Verletzungsrisiko. Die Schulung sollte dokumentiert werden und sowohl theoretische als auch praktische Komponenten umfassen.
9.1 Erstschulungskomponenten
| Schulungsthema | Dauer | Inhalt |
|---|---|---|
| Aufklärung über Maschinengefahren | 4-8 Stunden | Quetschstellen, Quetschstellen, Sachgefahren, Energiequellen |
| Betrieb der Sicherheitsvorrichtung | 4-8 Stunden | Lichtvorhänge, AKAS, Not-Aus, Muting, Prüfverfahren |
| Bedienung der CNC-Steuerung | 16-24 Stunden | Programmierung, Einrichtung, Diagnose, Fehlerbehebung |
| Biegetechniken | 16-40 Stunden | Materialeigenschaften, Biegeberechnungen, Werkzeugauswahl |
| Beaufsichtigte Praxis | 40 + Stunden | Praktische Bedienung unter qualifizierter Aufsicht |
9.2 Laufende Schulung
- Jährliche Auffrischungsschulung: Verstärken Sie die Sicherheitsverfahren und decken Sie alle Änderungen ab
- Schulung für neue Geräte: Zusätzliche Schulung bei der Modernisierung von Sicherheitsgeräten
- Vorfallüberprüfung: Schulung nach einem Beinaheunfall oder Verletzungsvorfall
- Kompetenzbewertung: Regelmäßige Bewertung der Fähigkeiten und Kenntnisse des Bedieners
10 . Einhaltung von Sicherheitsstandards
Die Sicherheit von Abkantpressen wird durch verschiedene nationale und internationale Normen geregelt. Wenn Sie diese Anforderungen verstehen, können Sie sicherstellen, dass Ihr Betrieb den gesetzlichen Verpflichtungen und den Best Practices der Branche entspricht.
10.1 Schlüsselstandards
OSHA 29 CFR 1910.217 (USA)
Der OSHA-Standard für mechanische Kraftpressen legt Anforderungen an den Schutz am Einsatzort, Sicherheitsvorrichtungen und Bedienerschulung fest. Obwohl Abkantpressen nicht mit mechanischen Pressen identisch sind, gelten viele OSHA-Anforderungen.
DE 12622 (Europa)
Der europäische Standard speziell für hydraulische Abkantpressen. Definiert Sicherheitsanforderungen für Maschinendesign, Sicherheitsvorrichtungen und sichere Arbeitsverfahren. Abkantpressen mit CE-Kennzeichnung müssen dieser Norm entsprechen.
ISO 13849 (International)
Definiert Performance Levels (PL) für sicherheitsbezogene Steuerungssysteme. Abkantpressen-Sicherheitssysteme sollten für kritische Funktionen wie den Sicherheitsstopp PL d oder PL e erreichen. Diese Norm gilt für die Sicherheits-SPS und die Integration von Sicherheitsgeräten.
ANSI B11.3 (USA)
Amerikanischer nationaler Standard für elektrische Abkantpressen. Behandelt Maschinendesign, Schutzmethoden und sichere Arbeitspraktiken. Bietet Hinweise zur Berechnung von Sicherheitsabständen für Lichtvorhänge.
10.2 Sicherheitsabstandsberechnungen
Lichtvorhänge müssen in einem Abstand positioniert werden, der es ermöglicht, die Maschine anzuhalten, bevor die Hand eines Bedieners den Gefahrenbereich erreichen kann. Die Formel berücksichtigt die Stoppzeit der Maschine, die Handannäherungsgeschwindigkeit (typischerweise 1,600-2,000 mm/s) und die Erkennungsauflösung. Eine falsche Positionierung macht den Lichtvorhang unwirksam. Befolgen Sie immer die Installationsrichtlinien des Herstellers oder wenden Sie sich an einen Sicherheitsingenieur.
11 . Häufig gestellte Fragen
F: Was sind die Hauptgefahren beim Betrieb einer CNC-Abkantpresse?
Zu den Hauptgefahren gehören Quetschverletzungen an der Arbeitsstelle zwischen Stempel und Matrize, Quetschstellen an Hinteranschlag und Seitenschutz, Schnittverletzungen durch scharfe Blechkanten, Stichverletzungen durch herabfallende Werkstücke und Verletzungen durch wiederholte Überlastung durch unsachgemäße Ergonomie. Moderne CNC-Abkantpressen mit Sicherheitsvorrichtungen reduzieren diese Risiken bei richtiger Anwendung deutlich.
F: Welche PSA ist für den Betrieb der Abkantpresse erforderlich?
Zur erforderlichen PSA gehören eine Schutzbrille oder Schutzbrille, Sicherheitsstiefel mit Stahlkappen, eng anliegende Kleidung (keine losen Ärmel oder Schmuck) und Gehörschutz, wenn der Lärm 85dB übersteigt. Insbesondere wird das Tragen von Handschuhen während des aktiven Betriebs grundsätzlich NICHT empfohlen, da diese in der Maschine hängen bleiben können. Handschuhe sollten nur bei der Materialhandhabung abseits des Einsatzortes getragen werden.
F: Wie schützen Lichtvorhänge die Bediener von Abkantpressen?
Lichtvorhänge erzeugen eine unsichtbare Infrarot-Strahlenschranke vor der Abkantpresse. Wenn während des gefährlichen Teils des Stößelhubs ein Gegenstand (einschließlich Hände oder Finger) diese Barriere durchbricht, stoppt die Maschine innerhalb von Millisekunden sofort. Moderne Lichtvorhänge sind in der Regel sicherheitszertifizierte Geräte des Typs 4, die die Anforderungen der Leistungsstufe e von ISO 13849 erfüllen.
F: Was ist AKAS und wie verbessert es die Sicherheit von Abkantpressen?
AKAS (Active Knockout Vermeidungssystem), auch Laserschutz genannt, nutzt am Stempel angebrachte Lasersensoren, um Hindernisse im Gefahrenbereich zu erkennen. Im Gegensatz zu Lichtvorhängen kann AKAS den Bediener auch dann schützen, wenn er in den Öffnungsbereich der Matrize greift. Wenn ein Hindernis erkannt wird, stoppt der Stößel innerhalb von 1-2mm. AKAS eignet sich besonders für das Biegen kleiner Teile, bei denen Lichtvorhänge zu störenden Stopps führen können.
F: Wie oft sollten Sicherheitsvorrichtungen für Abkantpressen überprüft werden?
Vor jeder Schicht sollten tägliche Sichtkontrollen durchgeführt werden. Lichtvorhänge und AKAS-Systeme sollten mindestens wöchentlich nach dem Testverfahren des Herstellers einer Funktionsprüfung unterzogen werden. Eine umfassende Sicherheitsinspektion durch qualifiziertes Personal sollte vierteljährlich erfolgen, mit jährlicher Zertifizierung durch einen akkreditierten Sicherheitsinspektor. Dokumentieren Sie alle Inspektionen in einem Wartungsprotokoll.
F: Welche Schulung ist für Bediener von CNC-Abkantpressen erforderlich?
Die Bediener sollten eine Erstschulung erhalten, die sich mit den Gefahren der Maschine, der Bedienung von Sicherheitsvorrichtungen, Notfallverfahren und den richtigen Biegetechniken befasst. Dies erfordert in der Regel 40-80 Stunden beaufsichtigte Schulung, bevor Sie selbstständig arbeiten können. Wir empfehlen eine jährliche Auffrischungsschulung sowie zusätzliche Schulungen, wenn neue Sicherheitsausrüstung installiert oder Verfahren geändert werden. Die Dokumentation aller Schulungen ist für die Compliance unerlässlich.
Fazit
Die Sicherheit von CNC-Abkantpressen ist nicht optional – sie ist eine Grundvoraussetzung für den Schutz der Arbeitnehmer und die Aufrechterhaltung einer produktiven Fertigungsstätte. Durch die Kombination moderner Sicherheitsvorrichtungen, angemessener Schulung und konsequenter Einhaltung sicherer Arbeitsverfahren können schwere Verletzungen praktisch ausgeschlossen werden.
Die wichtigsten Erkenntnisse aus diesem Leitfaden:
- Verstehen Sie die Gefahren: Wissen Sie, wo Quetschstellen, Quetschstellen und andere Gefahren bestehen
- Sicherheitsvorrichtungen richtig verwenden: Lichtvorhänge, AKAS und Not-Aus-Schalter funktionieren nur, wenn sie ordnungsgemäß gewartet und verwendet werden
- Befolgen Sie die Verfahren: Checklisten vor dem Betrieb, sichere Arbeitspraktiken und Lockout/Tagout retten Leben
- Investieren Sie in Schulung: Gut ausgebildete Bediener sind sicherer und produktiver
- Bleiben Sie konform: Erfüllen Sie die OSHA-, CE- und ISO-Anforderungen, um sicherzustellen, dass Ihr Betrieb gesetzlich geschützt ist
Bei Rucheng entwickeln wir unsere CNC-Abkantpressen mit der höchsten Priorität auf Sicherheit. Unsere Maschinen sind mit fortschrittlichen Sicherheitssystemen ausgestattet und entsprechen den internationalen Sicherheitsstandards. Aber selbst die sicherste Maschine erfordert sachkundige Bediener und ordnungsgemäße Verfahren.
Entdecken Sie unsere Lösungen für sichere Abkantpressen
Rucheng Technology stellt CNC-Abkantpressen mit umfassenden Sicherheitsfunktionen her, darunter Lichtvorhänge, AKAS-Kompatibilität und sicherheitszertifizierte Steuerungssysteme:
CNC-Abkantpresse
Servohydraulische CNC-Abkantpressen mit Sicherheits-SPS, bereit für Lichtvorhänge und AKAS-kompatibel
Roboter-Abkantpresse
Vollautomatische Biegezellen mit integrierten Sicherheitszonen und Laserscannern
Benötigen Sie Hilfe bei der Auswahl einer Abkantpresse mit den richtigen Sicherheitsfunktionen für Ihren Betrieb? Unsere Ingenieure können Ihre Anforderungen beurteilen und die optimale Lösung empfehlen.
Holen Sie sich eine kostenlose SicherheitsberatungAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.