
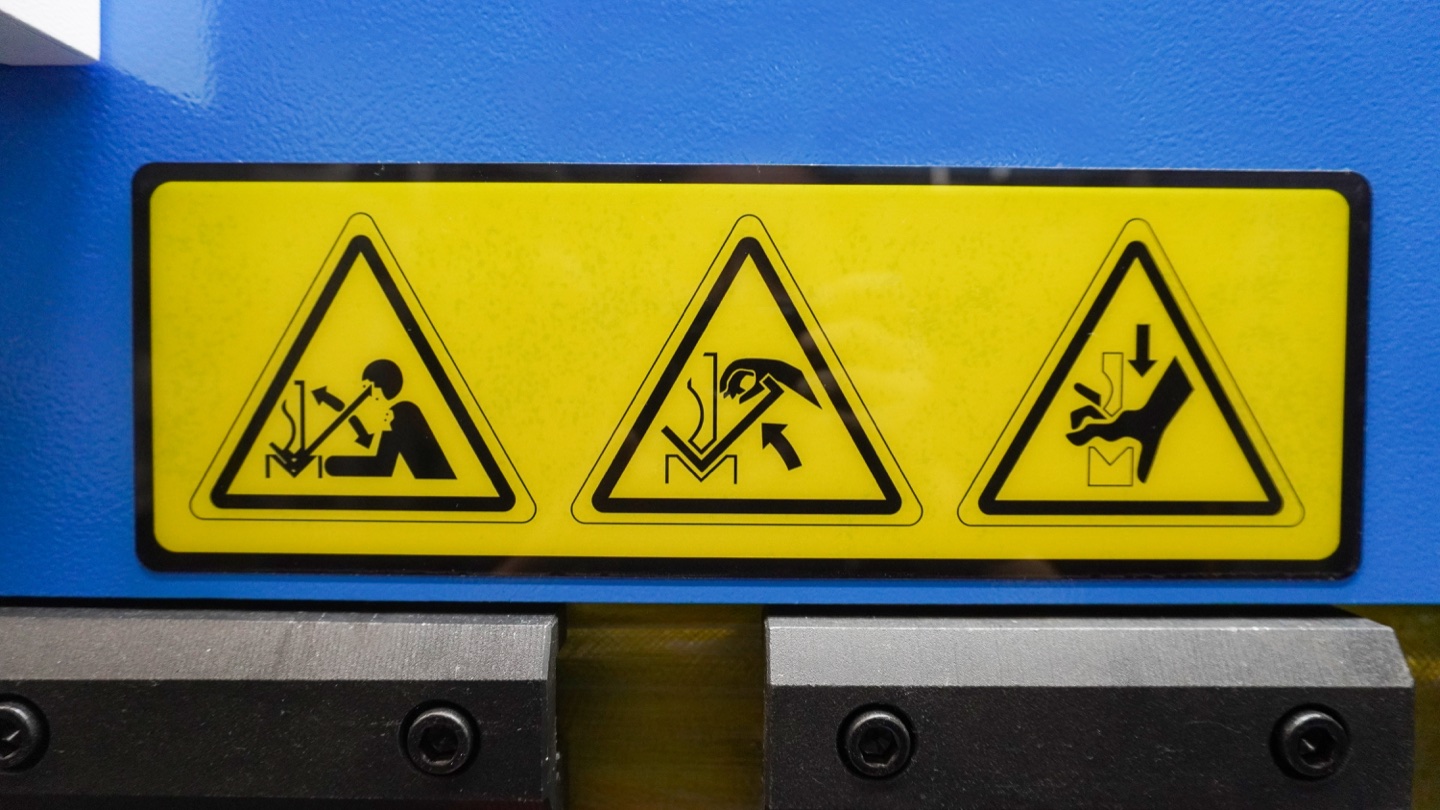
Les presses plieuses font partie des machines les plus puissantes et potentiellement dangereuses de tout atelier de fabrication de métaux. Selon le de l'Administration américaine de la sécurité et de la santé au travail (OSHA) , les machines pour le travail des métaux sont responsables de milliers d'accidents du travail chaque année, les presses plieuses étant responsables d'une part importante des incidents d'écrasement et d'amputation. La bonne nouvelle ? Avec des protocoles de sécurité appropriés, des dispositifs de sécurité modernes et des opérateurs bien formés, ces blessures sont presque entièrement évitables. Ce guide complet couvre tout ce que vous devez savoir sur la sécurité des presses plieuses CNC, de la compréhension des dangers à la mise en œuvre des meilleures pratiques qui protègent votre équipe.
1 . Comprendre les dangers des freins plieuses
Avant de mettre en œuvre des mesures de sécurité, il est essentiel de comprendre les dangers spécifiques associés au fonctionnement de la presse-plieuse CNC. L'identification de ces risques est la première étape vers la prévention des blessures.
1.1 Risques au point de fonctionnement
Le point de fonctionnement – là où le poinçon rencontre la matrice – est la zone la plus dangereuse de toute presse plieuse. La force de fermeture peut dépasser 200 tonnes, capable d’écraser les doigts, les mains ou les bras en quelques fractions de seconde. Même une petite mini-presse-plieuse peut générer suffisamment de force pour causer de graves blessures.
- Blessures par écrasement : Doigts ou mains coincés entre le poinçon et la matrice lors de la descente du vérin
- Risque d'amputation : Des blessures graves par écrasement peuvent entraîner une perte partielle ou totale des doigts
- Vêtements ou bijoux coincés : Objets en vrac tirés vers le point d'opération
1.2 Risques secondaires
Au-delà de la zone d'écrasement primaire, plusieurs autres dangers existent autour des presses plieuses :
- Points de pincement : Zones au niveau de la butée arrière, des protections latérales et des supports de pièce où les doigts peuvent être pincés
- Risques de coupure : Les arêtes vives de la tôle peuvent provoquer des lacérations lors de la manipulation.
- Blessures par choc : Les pièces peuvent tomber ou se retourner de manière inattendue lors du pliage
- Risques ergonomiques : Flexions répétitives, levage de tôles lourdes et postures inconfortables
- Exposition au bruit : Une exposition continue au-dessus de 85dB peut provoquer des dommages auditifs.
2 . Dispositifs et systèmes de sécurité essentiels
Les presses plieuses CNC modernes sont équipées de plusieurs systèmes de sécurité qui fonctionnent ensemble pour protéger les opérateurs. Comprendre le fonctionnement de chaque appareil permet de garantir qu’il est utilisé correctement et correctement entretenu.
2.1 Barrières immatérielles (équipement de protection électrosensible)
Les barrières immatérielles sont le dispositif de sécurité le plus courant sur les presses plieuses. Ils créent une barrière invisible de faisceaux infrarouges devant la machine. Lorsqu'un objet franchit cette barrière pendant la partie dangereuse de la course, la machine s'arrête immédiatement.
Comment fonctionnent les barrières immatérielles
Un émetteur envoie des faisceaux infrarouges parallèles à un récepteur monté du côté opposé. Si un faisceau est interrompu, un signal d'arrêt est envoyé à la commande de la machine en quelques millisecondes. Les barrières immatérielles de type 4 (requises pour les presses plieuses) disposent de circuits redondants et de fonctionnalités d'auto-vérification pour garantir la fiabilité. L'espacement des faisceaux (généralement 14mm pour la détection des mains) détermine la taille des objets qui peuvent être détectés.
2.2 AKAS (système de protection laser/évitement actif des coups de grâce)
AKAS représente la dernière avancée en matière de sécurité des presses plieuses. Contrairement aux barrières immatérielles qui protègent l'avant de la machine, AKAS utilise des capteurs laser montés directement sur le poinçon pour détecter les obstacles dans la zone située immédiatement sous l'outillage.
- Protection montée sur poinçon : Protège même lorsque les opérateurs mettent la main dans l'ouverture de la matrice
- 1-2mm distance d'arrêt : La machine s'arrête quelques millimètres après avoir détecté un obstacle
- Arrêts intempestifs réduits : Une détection plus précise signifie moins de faux déclenchements que les barrières immatérielles
- Pliage de petites pièces : Idéal pour les applications où des barrières immatérielles seraient déclenchées par la pièce à usiner
2.3 Commandes bimanuelles
Les dispositifs de commande bimanuelle nécessitent que l'opérateur utilise ses deux mains simultanément pour activer la presse, garantissant ainsi que les mains sont éloignées de la zone dangereuse pendant la course. Pour les presses plieuses CNC, ceci est souvent combiné avec un système de pédale à deux niveaux.
2.4 Mode vitesse sécurisée (fonctionnement à vitesse réduite)
Les presses plieuses CNC disposent d'un mode « vitesse de sécurité » ou « vitesse de configuration » dans lequel le vérin se déplace à une vitesse considérablement réduite (généralement 10mm/seconde ou moins). Cette vitesse réduite donne à la machine le temps de s'arrêter avant de provoquer des blessures si une obstruction est détectée. Lors de l'approche à grande vitesse, si un dispositif de sécurité se déclenche, la machine peut s'arrêter avant que le poinçon n'atteigne la zone dangereuse.
Systèmes d'arrêt d'urgence (E-Stop) 2.5
Plusieurs boutons d'arrêt d'urgence doivent être placés à portée de main de l'opérateur. Les systèmes modernes utilisent des contacts surveillés qui vérifient le fonctionnement du circuit d'arrêt d'urgence. Les arrêts d’urgence doivent être testés régulièrement et jamais contournés.
| Dispositif de sécurité | Type de protection | Idéal pour | Limites |
|---|---|---|---|
| Rideaux lumineux | Protection d'accès frontal | Grandes pièces, pliage standard | Impossible de protéger l'intérieur de la zone de la matrice |
| AKAS/Garde Laser | Point d'opération | Petites pièces, pliage de caisses | Coût plus élevé, nécessite un étalonnage |
| Commandes à deux mains | Positionnement de l'opérateur | Un seul opérateur, des pièces simples | Ne protège pas les autres travailleurs |
| Gardes physiques | Accès latéral/arrière | Toutes les candidatures | Peut restreindre la manutention des matériaux |
3 . Caractéristiques de sécurité spécifiques à la CNC
Les presses plieuses CNC offrent plusieurs avantages en matière de sécurité par rapport aux anciennes machines à commande numérique ou manuelles. Le système de contrôle avancé permet des fonctionnalités qui améliorent la protection de l'opérateur.
Surveillance et limitation des accidents vasculaires cérébraux
Les contrôleurs CNC surveillent en permanence la position du vérin à l'aide d'encodeurs haute résolution. Si le vérin dépasse les limites programmées ou présente un comportement inattendu, le système déclenche immédiatement un arrêt. Cela évite les courses excessives qui pourraient endommager l’outillage ou écraser les pièces.
Commande servo-hydraulique
Les systèmes servo-hydrauliques modernes permettent un arrêt plus rapide et plus précis que l’hydraulique conventionnelle. Les servovalves peuvent arrêter le mouvement du vérin en quelques millisecondes lorsqu'un signal de sécurité est reçu, réduisant ainsi considérablement la distance d'arrêt.
Intégration d'automate de sécurité
Les presses plieuses CNC utilisent des automates de sécurité dédiés, distincts de la commande principale de la machine. Ces contrôleurs de sécurité répondent aux exigences du niveau de performance e du ISO 13849, offrant le plus haut niveau d'intégrité de sécurité. Ils surveillent tous les dispositifs de sécurité et peuvent arrêter la machine en toute sécurité même en cas de panne du contrôleur principal.
Surveillance automatique du tonnage
Les systèmes CNC peuvent détecter lorsque la force de flexion dépasse les valeurs attendues (ce qui peut indiquer un doigt ou une obstruction) et arrêter le cycle. Cette surveillance du tonnage ajoute une couche de protection supplémentaire au-delà des dispositifs de sécurité optiques.
4 . Exigences en matière d'équipement de protection individuelle (EPI)
Alors que les contrôles techniques (dispositifs de sécurité) constituent la principale défense, les équipements de protection individuelle offrent une couche de protection supplémentaire aux opérateurs de presses plieuses.
4.1 EPI requis
- Lunettes ou lunettes de sécurité : Protègent contre les débris volants, les copeaux métalliques et les éclaboussures de liquide hydraulique
- Bottes de sécurité à embout d'acier : Protègent les pieds des chutes de pièces et des bords de tôle
- Protection auditive : Obligatoire lorsque les niveaux de bruit dépassent 85dB (bouchons ou cache-oreilles)
- Vêtements près du corps : Pas de manches amples, de cravates ou de bijoux pendants qui pourraient être accrochés
- Attaches-cheveux : Les cheveux longs doivent être attachés ou couverts
4.2 Le débat sur les gants
4.3 Inspection des EPI
Les EPI doivent être inspectés avant chaque quart de travail. Les lunettes de sécurité endommagées, les semelles de bottes usées ou les protections auditives dégradées doivent être remplacées immédiatement. Les employeurs sont responsables de fournir gratuitement des EPI appropriés aux employés.
5 . Liste de contrôle de sécurité avant l'opération
Effectuer un contrôle de sécurité systématique avant chaque quart de travail permet d'identifier les dangers avant qu'ils ne provoquent des blessures. Cette liste de contrôle devrait devenir une routine standard pour chaque opérateur de presse plieuse.
Contrôles de sécurité quotidiens avant utilisation
- Inspection visuelle de la machine pour détecter tout dommage, fuite ou composant desserré
- Vérifiez que toutes les protections et dispositifs de sécurité sont en place et en bon état
- Test des boutons d'arrêt d'urgence — la machine doit s'arrêter immédiatement lorsqu'on appuie sur
- Testez les barrières immatérielles à l'aide de la tige de test du fabricant ou à la main à vitesse lente
- Vérifier l'alignement et le fonctionnement de la protection AKAS/laser (le cas échéant)
- Vérifier le fonctionnement de la pédale – elle doit revenir librement au point mort
- Inspecter l'outillage pour déceler des fissures, des éclats ou une usure excessive
- Vérifier que l'outillage est correctement serré et aligné
- Vérifier le niveau d'huile hydraulique et rechercher des fuites
- S'assurer que la zone de travail est propre et exempte d'obstructions
- Vérifier un éclairage adéquat au point d'exploitation
- Confirmer que l'opérateur dispose de l'EPI approprié
Documenter les listes de contrôle complétées et conserver les enregistrements. Si un dispositif de sécurité échoue au contrôle, n'utilisez pas la machine tant que les réparations n'ont pas été effectuées par un personnel qualifié.
6 . Procédures d'exploitation sûres
Il est essentiel de suivre les procédures de travail sécuritaires établies pour éviter les blessures lors du fonctionnement de la presse plieuse. Ces directives s'appliquent à tous les types de presses plieuses CNC.
6.1 Positionnement correct du corps
- Support centré : Placez-vous directement devant la zone de travail et non sur le côté.
- Maintenir l'équilibre : Gardez les pieds écartés à la largeur des épaules avec une assise stable.
- Ne jamais passer la main à travers : Ne pas passer la main au-dessus ou autour de la barrière immatérielle
- Tenir à l'écart de la butée arrière : Les doigts peuvent être pincés entre la pièce à usiner et les doigts de la butée arrière.
6.2 Fonctionnement de la pédale
La plupart des presses plieuses CNC utilisent une pédale à deux niveaux. L'étape 1 (appui partiel) initie l'approche à grande vitesse ; L'étape 2 (appui complet) déclenche la course de pliage à vitesse sûre. Ne collez jamais et ne contournez jamais la pédale. Gardez votre pied positionné pour relâcher instantanément si nécessaire.
6.3 Manutention des matériaux
- Utiliser des supports de matériaux : Les supports de tôle empêchent les pièces de basculer de manière inattendue
- Levage en équipe : Utiliser des aides mécaniques ou le levage en équipe pour les tôles dépassant 20kg
- Attention au retour élastique : Le matériau peut se relever après le pliage – tenez-vous à l'écart de la trajectoire de rotation
- Bords bavurés : Manipulez toujours les feuilles coupées en étant conscient des bords tranchants.
6.4 Sécurité de configuration et de programmation
Lors de l'installation et de la programmation, des précautions supplémentaires s'appliquent :
- Utilisez toujours le mode vitesse réduite lorsque vous testez de nouveaux programmes
- Vérifiez le premier pli de chaque programme avant la production à pleine vitesse
- Vérifiez à nouveau les calculs de tonnage pour éviter la surcharge des outils
- Assurez-vous que la compensation de bombage et de déflexion est correctement configurée
7 . Sécurité des outillages : manipulation des poinçons et des matrices
Les outils de presse plieuse – poinçons (outils supérieurs) et matrices (outils inférieurs) – sont des composants lourds, rectifiés avec précision et dotés d'arêtes vives. Une mauvaise manipulation est une cause fréquente de blessures dans les ateliers de fabrication. Pour plus de détails sur la sélection du bon outil, consultez notre Guide des outils de presse plieuse.
7.1 Procédures de manipulation des outils
- Porter des gants résistants aux coupures : Uniquement lors de la manipulation de l'outil, pas pendant le fonctionnement de la machine
- Utiliser des techniques de levage appropriées : Les outils lourds doivent être soulevés avec les jambes et non avec le dos.
- Utiliser des chariots à outils : Transporter l'outillage sur des chariots dédiés, non portés à la main sur de longues distances
- Stocker correctement : L'outillage doit être stocké dans des racks ou des armoires pour éviter tout dommage et blessure.
7.2 Vérification du serrage des outils
Avant d'utiliser l'appareil, vérifiez que tous les outils sont correctement installés et serrés. Les systèmes de serrage modernes (à changement rapide hydraulique ou pneumatique) comprennent des capteurs qui confirment l'état de serrage au contrôleur CNC. Ne contournez jamais ces verrouillages.
7.3 Inspection des outils
Inspectez régulièrement l’outillage pour :
- Fissures ou éclats sur les surfaces de travail
- Usure sur la pointe du poinçon ou sur les épaules de la matrice
- Dommages aux surfaces de serrage
- Corrosion ou rouille pouvant affecter les performances
8 . Sécurité de la maintenance : verrouillage/étiquetage et au-delà
Les activités de maintenance sur les presses plieuses présentent des risques supplémentaires. Les procédures de verrouillage/étiquetage (LOTO) sont légalement requises et essentielles pour empêcher une activation inattendue de la machine. Pour un cadre de conformité OSHA détaillé, consultez notre guide de conformité de sécurité OSHA pour les presses plieuses. Un programme d'entretien régulier des presses plieuses permet également d'éviter les pannes d'équipement dangereuses.
Exigences de verrouillage/étiquetage 8.1
Avant d'effectuer toute opération de maintenance ou d'entrer dans la zone dangereuse :
- Isolez toutes les sources d'énergie : Électrique, hydraulique et pneumatique
- Appliquer des verrous personnels : Chaque travailleur applique son propre verrou au dispositif d'isolation énergétique.
- Libérer l'énergie stockée : Purger la pression hydraulique et permettre aux condensateurs de se décharger.
- Vérifier l'isolement : Tentative de démarrage de la machine pour confirmer que le verrouillage est efficace
- Attacher des balises : Les balises d'avertissement identifient qui a appliqué le verrouillage et pourquoi.
8.2 Sécurité du système hydraulique
Les systèmes hydrauliques fonctionnent à des pressions supérieures à 3,000 PSI (200 bar). Même lorsque la pompe est arrêtée, les accumulateurs et le poids du vérin peuvent maintenir une pression dangereuse. Ne débranchez jamais les conduites hydrauliques sans avoir d’abord confirmé l’absence de pression. L'huile hydraulique sous pression peut pénétrer dans la peau et provoquer de graves blessures.
8.3 Sécurité électrique
Seuls des électriciens qualifiés doivent travailler sur les systèmes électriques des presses plieuses. Les armoires de commande contiennent des composants haute tension. Même après avoir coupé l’alimentation, les condensateurs peuvent conserver leur charge. Attendez le temps de décharge spécifié par le fabricant avant d'ouvrir les boîtiers électriques.
9 . Exigences de formation des opérateurs
Une formation complète est la base de la sécurité des presses plieuses. Les opérateurs non formés ou insuffisamment formés sont beaucoup plus susceptibles d'être blessés. La formation doit être documentée et inclure des éléments théoriques et pratiques.
Composants de formation initiale 9.1
| Sujet de formation | Durée | Contenu |
|---|---|---|
| Sensibilisation aux risques liés aux machines | 4-8 heures | Points d'écrasement, points de pincement, risques matériels, sources d'énergie |
| Fonctionnement du dispositif de sécurité | 4-8 heures | Barrières immatérielles, AKAS, arrêts d'urgence, inhibition, procédures de test |
| Fonctionnement du contrôleur CNC | 16-24 heures | Programmation, configuration, diagnostics, récupération d'erreurs |
| Techniques de pliage | 16-40 heures | Propriétés des matériaux, calculs de pliage, sélection des outils |
| Pratique supervisée | 40 + heures | Opération pratique sous supervision qualifiée |
9.2 Formation continue
- Formation de remise à niveau annuelle : Renforcer les procédures de sécurité et couvrir tout changement
- Formation nouveaux équipements : Formation complémentaire lors de la mise à niveau des dispositifs de sécurité
- Examen des incidents : Formation suite à tout quasi-accident ou incident corporel
- Évaluation des compétences : Évaluation régulière des compétences et des connaissances des opérateurs
10 . Conformité aux normes de sécurité
La sécurité des presses plieuses est régie par diverses normes nationales et internationales. Comprendre ces exigences permet de garantir que votre opération respecte les obligations légales et les meilleures pratiques du secteur.
Normes clés 10.1
OSHA 29 CFR 1910.217 (États-Unis)
La norme de l'OSHA pour les presses mécaniques établit des exigences en matière de protection des points d'opération, de dispositifs de sécurité et de formation des opérateurs. Bien que les presses plieuses ne soient pas identiques aux presses mécaniques, de nombreuses exigences de l'OSHA s'appliquent.
FR 12622 (Europe)
La norme européenne spécifique aux presses plieuses hydrauliques. Définit les exigences de sécurité pour la conception des machines, les dispositifs de sécurité et les procédures de travail sûres. Les presses plieuses marquées CE doivent être conformes à cette norme.
ISO 13849 (Internationale)
Définit les niveaux de performance (PL) pour les systèmes de contrôle liés à la sécurité. Les systèmes de sécurité des presses plieuses doivent atteindre PL d ou PL e pour les fonctions critiques telles que l'arrêt de sécurité. Cette norme s'applique à l'intégration des automates de sécurité et des dispositifs de sécurité.
ANSI B11.3 (États-Unis)
Norme nationale américaine pour les presses plieuses électriques. Couvre la conception des machines, les méthodes de protection et les pratiques de travail sûres. Fournit des conseils sur le calcul des distances de sécurité pour les barrières immatérielles.
10.2 Calculs de distance de sécurité
Les barrières immatérielles doivent être positionnées à une distance permettant à la machine de s'arrêter avant que la main de l'opérateur puisse atteindre la zone dangereuse. La formule prend en compte le temps d'arrêt de la machine, la vitesse d'approche de la main (généralement 1,600-2,000 mm/s) et la résolution de détection. Un positionnement incorrect rend la barrière immatérielle inefficace. Suivez toujours les directives d'installation du fabricant ou consultez un ingénieur en sécurité.
11 . Foire aux questions
Q : Quels sont les principaux dangers lors de l’utilisation d’une presse plieuse CNC ?
Les principaux risques comprennent les blessures par écrasement au point de fonctionnement entre le poinçon et la matrice, les points de pincement au niveau de la butée arrière et des protections latérales, les coupures causées par les bords tranchants de la tôle, les blessures causées par des chutes de pièces et les microtraumatismes répétés dus à une mauvaise ergonomie. Les presses plieuses CNC modernes dotées de dispositifs de sécurité réduisent considérablement ces risques lorsqu'elles sont utilisées correctement.
Q : Quel EPI est requis pour le fonctionnement de la presse plieuse ?
L'EPI requis comprend des lunettes ou des lunettes de sécurité, des bottes de sécurité à embout d'acier, des vêtements ajustés (pas de manches amples ni de bijoux) et une protection auditive si le bruit dépasse 85dB. Notamment, les gants ne sont généralement PAS recommandés pendant le fonctionnement actif car ils peuvent se coincer dans la machine. Les gants ne doivent être portés que pour la manipulation des matériaux en dehors du point d'opération.
Q : Comment les barrières immatérielles protègent-elles les opérateurs de presses plieuses ?
Des barrières immatérielles créent une barrière de faisceau infrarouge invisible devant la presse plieuse. Lorsqu'un objet (y compris les mains ou les doigts) brise cette barrière pendant la partie dangereuse de la course du vérin, la machine s'arrête immédiatement en quelques millisecondes. Les barrières immatérielles modernes sont généralement des dispositifs de sécurité de type 4 qui répondent aux exigences du niveau de performance e du ISO 13849.
Q : Qu'est-ce qu'AKAS et comment améliore-t-il la sécurité des presses plieuses ?
AKAS (Active Knockout Evitement System), également connu sous le nom de protection laser, utilise des capteurs laser montés sur le poinçon pour détecter les obstacles dans la zone dangereuse. Contrairement aux barrières immatérielles, AKAS peut protéger l'opérateur même lorsqu'il atteint la zone d'ouverture de la matrice. Lorsqu'une obstruction est détectée, le vérin s'arrête dans 1-2mm . AKAS est particulièrement utile pour le pliage de petites pièces où les barrières immatérielles pourraient provoquer des arrêts intempestifs.
Q : À quelle fréquence les dispositifs de sécurité des presses plieuses doivent-ils être inspectés ?
Des contrôles visuels quotidiens doivent être effectués avant chaque quart de travail. Les barrières immatérielles et les systèmes AKAS doivent être testés au moins une fois par semaine selon la procédure de test du fabricant. Une inspection de sécurité complète effectuée par un personnel qualifié doit avoir lieu tous les trimestres, avec une certification annuelle par un inspecteur de sécurité accrédité. Documentez toutes les inspections dans un journal de maintenance.
Q : Quelle formation est requise pour les opérateurs de presses plieuses CNC ?
Les opérateurs doivent recevoir une formation initiale couvrant les risques liés aux machines, le fonctionnement des dispositifs de sécurité, les procédures d'urgence et les techniques de pliage appropriées. Cela nécessite généralement des heures de formation supervisée 40-80 avant de travailler de manière indépendante. Une formation de recyclage annuelle est recommandée, ainsi qu'une formation supplémentaire chaque fois qu'un nouvel équipement de sécurité est installé ou que les procédures changent. La documentation de toutes les formations est essentielle pour la conformité.
Conclusion
La sécurité des presses plieuses CNC n'est pas facultative : c'est une exigence fondamentale pour protéger les travailleurs et maintenir un atelier de fabrication productif. La combinaison de dispositifs de sécurité modernes, d’une formation appropriée et du respect constant de procédures de travail sécuritaires peut pratiquement éliminer les blessures graves.
Points clés à retenir de ce guide :
- Comprendre les dangers : Sachez où se trouvent les points d'écrasement, les points de pincement et autres dangers
- Utilisez correctement les dispositifs de sécurité : Les barrières immatérielles, AKAS et les arrêts d'urgence ne fonctionnent que lorsqu'ils sont correctement entretenus et utilisés.
- Suivre les procédures : Les listes de contrôle avant opération, les pratiques de travail sécuritaires et le verrouillage/étiquetage sauvent des vies
- Investissez dans la formation : Des opérateurs bien formés sont plus sûrs et plus productifs
- Restez conforme : Répondez aux exigences OSHA, CE et ISO pour garantir que votre opération est légalement protégée.
Chez Rucheng, nous concevons nos presses plieuses CNC avec la sécurité comme priorité absolue. Nos machines sont équipées de systèmes de sécurité avancés et sont construites pour répondre aux normes de sécurité internationales. Mais même la machine la plus sûre nécessite des opérateurs compétents et des procédures appropriées.
Découvrez nos solutions sûres de presses plieuses
Rucheng Technology fabrique des presses plieuses CNC dotées de fonctionnalités de sécurité complètes, notamment des barrières immatérielles, la compatibilité AKAS et des systèmes de contrôle certifiés en matière de sécurité :
Presse plieuse CNC
Presses plieuses servo-hydrauliques CNC avec automate de sécurité, prêtes pour les barrières immatérielles et compatibles AKAS
Presse plieuse robotisée
Cellules de pliage entièrement automatisées avec zones de sécurité intégrées et scanners laser
Besoin d'aide pour sélectionner une presse plieuse dotée des caractéristiques de sécurité adaptées à votre activité ? Nos ingénieurs peuvent évaluer vos besoins et recommander la solution optimale.
Obtenez une consultation gratuite sur la sécuritéRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.