
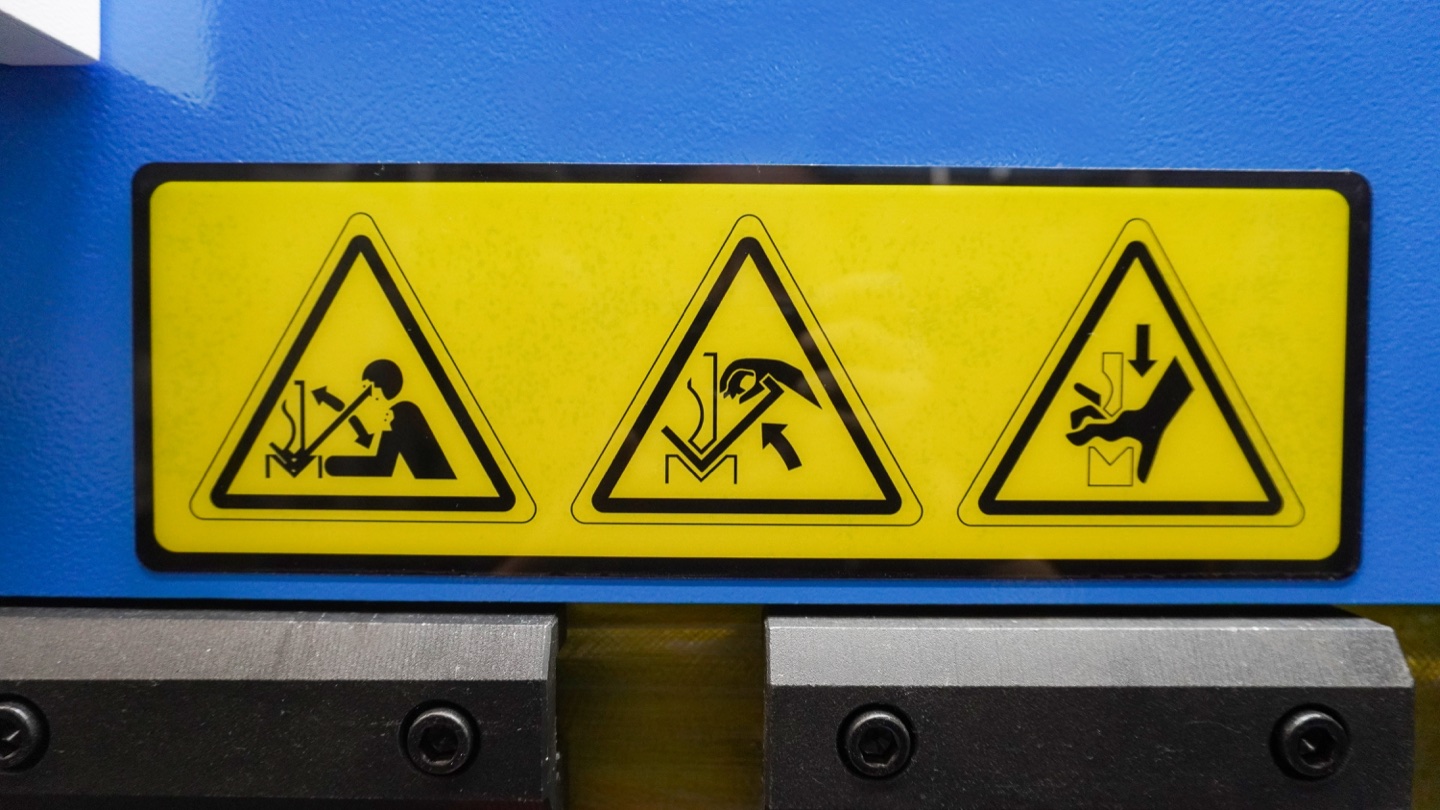
折弯机是金属加工车间中最强大也最具潜在危险性的设备之一。根据美国职业安全与健康管理局(OSHA)的数据,金属加工机械每年造成数千起工伤事故,其中折弯机导致的挤压和截肢事故占很大比例。好消息是,通过适当的安全协议、现代安全设备和训练有素的操作人员,这些伤害几乎可以完全预防。本综合指南涵盖了您需要了解的有关数控折弯机安全的所有内容——从了解危险到实施保护团队的最佳实践。
1. 了解折弯机危险因素
在实施安全措施之前,必须了解与 CNC 折弯机 操作相关的具体危险。识别这些风险是预防伤害的第一步。
1.1 操作点危险
操作点(冲头与冲模相遇的地方)是折弯机中最危险的区域。闭合力可超过 200 吨,能够在几分之一秒内压碎手指、手或手臂。即使是小型 迷你折弯机 也能产生足够的力量造成严重伤害。
- 挤压伤害:滑块下降时手指或手被夹在冲头和模具之间
- 截肢风险:严重的挤压伤可导致手指部分或完全丧失
- 衣物或首饰被卷入:松散物品被拉入操作点
1.2 次要危险
除主要挤压区域外,折弯机周围还存在其他几种危险:
- 夹点:后挡料、侧护板和工件支撑处手指可能被夹住的区域
- 切割危险:板材锋利边缘在搬运过程中可能造成割伤
- 撞击伤害:工件在折弯过程中可能意外掉落或翻转
- 人体工程学危险:重复弯曲、搬运重板和不良姿势
- 噪音暴露:持续暴露在85分贝以上会造成听力损伤
2. 必备安全设备和系统
现代数控折弯机配备多种安全系统,协同工作以保护操作人员。了解每种设备的工作原理有助于确保正确使用和妥善维护。
2.1 光幕(电敏感保护设备)
光幕是折弯机上最常见的安全设备。它们在机器前方形成一道看不见的红外光束屏障。当任何物体在行程的危险部分穿过该屏障时,机器会立即停止。
光幕的工作原理
发射器向安装在对面的接收器发送平行红外光束。如果任何光束被中断,停止信号会在毫秒内发送到机器控制系统。4型光幕(折弯机必需)具有冗余电路和自检功能以确保可靠性。光束间距(手部检测通常为14mm)决定了可检测物体的尺寸。
2.2 AKAS(激光防护/主动避障系统)
AKAS代表了折弯机安全的最新进展。与保护机器前方的光幕不同,AKAS使用直接安装在冲头上的激光传感器来检测模具下方区域的障碍物。
- 冲头安装保护:即使操作人员伸入模具开口也能提供保护
- 1-2mm停止距离:检测到障碍物后机器在毫米级距离内停止
- 减少误触发:更精确的检测意味着比光幕更少的误触发
- 小件折弯:适用于光幕可能被工件触发的应用场景
2.3 双手控制
双手控制装置要求操作人员同时使用双手才能启动压力机,确保行程期间双手远离危险区域。对于数控折弯机,这通常与两级脚踏开关系统结合使用。
2.4 安全速度模式(低速操作)
数控折弯机具有「安全速度」或「调试速度」模式,滑块以显著降低的速度移动(通常为10mm/秒或更低)。这种降低的速度使机器有时间在检测到障碍物时在造成伤害之前停止。在高速接近阶段,如果任何安全设备被触发,机器可以在冲头到达危险区域之前停止。
2.5 紧急停止(急停)系统
必须在操作人员易于触及的位置设置多个紧急停止按钮。现代系统使用监控触点来验证急停电路是否正常工作。急停装置应定期测试,切勿旁路。
| 安全设备 | 保护类型 | 最适合 | 局限性 |
|---|---|---|---|
| 光幕 | 前方接近保护 | 大型工件、标准折弯 | 无法保护模具内部区域 |
| AKAS/激光防护 | 操作点 | 小型工件、盒型折弯 | 成本较高,需要校准 |
| 双手控制 | 操作人员定位 | 单人操作、简单工件 | 无法保护其他工人 |
| 物理防护 | 侧面/后方接近 | 所有应用 | 可能限制物料搬运 |
3. 数控专用安全功能
与旧式NC或手动机器相比,数控折弯机具有多项安全优势。先进的控制系统可实现增强操作人员保护的功能。
行程监控和限制
数控控制器使用高分辨率编码器持续监控滑块位置。如果滑块超出编程限制或出现意外行为,系统会立即触发停止。这可防止可能损坏模具或压坏工件的超程。
伺服液压控制
与传统液压系统相比,现代伺服液压系统提供更快、更精确的停止。伺服阀在接收到安全信号时可以在毫秒内停止滑块运动,显著减少停止距离。
安全PLC集成
数控折弯机使用与主机控制器分离的专用安全PLC。这些安全控制器符合ISO 13849性能等级e要求,提供最高级别的安全完整性。它们监控所有安全设备,即使主控制器故障也能安全停止机器。
自动吨位监控
数控系统可以检测折弯力何时超过预期值(这可能表示有手指或障碍物)并停止循环。这种吨位监控在光学安全设备之外增加了额外的保护层。
4. 个人防护装备(PPE)要求
虽然工程控制(安全设备)是主要防线,但个人防护装备为折弯机操作人员提供额外的保护层。
4.1 必需的PPE
- 安全眼镜或护目镜:防止飞溅碎片、金属屑和液压油飞溅
- 钢头安全靴:保护脚部免受掉落工件和板材边缘伤害
- 听力保护:噪音超过85分贝时需要(耳塞或耳罩)
- 合身服装:不能有可能被卷入的宽松袖口、领带或悬挂饰品
- 头发束缚:长发必须扎起或遮盖
4.2 关于手套的争议
4.3 PPE检查
每班前应检查PPE。损坏的安全眼镜、磨损的靴底或降级的听力保护必须立即更换。雇主有责任免费为员工提供适当的PPE。
5. 操作前安全检查清单
每班前进行系统的安全检查有助于在危险造成伤害之前发现它们。这份检查清单应成为每位折弯机操作人员的标准程序。
每日操作前安全检查
- 目视检查机器是否有损坏、泄漏或组件松动
- 验证所有防护装置和安全装置均就位且未损坏
- 测试急停按钮 — 按下时机器必须立即停止
- 使用制造商的测试棒或手以低速测试光幕
- 验证 AKAS/激光防护罩对准和功能(如果配备)
- 检查脚踏板操作 — 应能自由返回到空档
- 检查工具是否有裂纹、缺口或过度磨损
- 验证工具是否正确夹紧和对齐
- 检查液压油油位并查找泄漏
- 确保工作区域清洁且无障碍物
- 验证操作点是否有足够的照明
- 确认操作员拥有适当的 PPE
记录完成的检查清单并保留记录。如果任何安全设备检查不合格,在合格人员完成维修之前不要操作机器。
6. 安全操作程序
遵循既定的安全工作程序对于防止折弯机操作过程中的伤害至关重要。这些指南适用于所有类型的数控折弯机。
6.1 正确的身体姿势
- 居中站立:站在工作区域正前方,不要偏向一侧
- 保持平衡:双脚与肩同宽,站稳
- 切勿跨越:不要越过或绕过光幕屏障伸手
- 远离后挡料:手指可能被夹在工件和后挡料指之间
6.2 脚踏开关操作
大多数 CNC 折弯机使用两级脚踏板。阶段1(部分压机)启动高速接近;载物台 2(全压)以安全速度触发弯曲行程。切勿用胶带粘住或绕过脚踏板。保持脚的位置以便在需要时立即释放。
6.3 物料搬运
- 使用材料支撑:板材支撑可防止工件意外倾倒
- 团队搬运:对于超过20公斤的板材,使用机械辅助或团队搬运
- 注意回弹:材料在折弯后可能弹起——站在摆动路径之外
- 毛刺边缘:始终注意切割板材的锋利边缘
6.4 设置和编程安全
在设置和编程期间,需要采取额外的预防措施:
- 测试新程序时始终使用低速模式
- 在全速生产前验证每个程序的第一次折弯
- 仔细检查吨位计算以防止模具过载
- 确保挠度补偿正确配置
7. 模具安全:处理冲头和下模
折弯机模具——冲头(上模)和下模——是带有锋利边缘的重型精密研磨部件。不当处理是加工车间伤害的常见原因。有关选择正确模具的更多详情,请参阅我们的折弯机模具指南。
7.1 模具处理程序
- 佩戴防切割手套:仅在处理模具时,操作机器时不要戴
- 使用正确的提升技术:重型模具应用腿部力量抬起,而不是腰部
- 使用模具车:在专用推车上运输模具,不要长距离手提
- 正确存放:模具应存放在架子或柜子中以防止损坏和伤害
7.2 模具夹紧验证
操作前,确认所有模具正确就位并夹紧。现代夹紧系统(液压或气动快换)包括向数控控制器确认夹紧状态的传感器。切勿旁路这些联锁。
7.3 模具检查
定期检查模具:
- 工作面是否有裂纹或缺口
- 冲头尖端或下模肩部是否磨损
- 夹紧面是否损坏
- 可能影响性能的腐蚀或锈蚀
8. 维护安全:锁定/挂牌及其他
折弯机的维护活动会带来额外的危险。上锁/挂牌 (LOTO) 程序是法律要求的,对于防止机器意外启动至关重要。有关详细的 OSHA 合规框架,请参阅我们的 折弯机 OSHA 安全合规指南 。定期 折弯机维护计划 还有助于防止危险的设备故障。
8.1 锁定/挂牌要求
在进行任何维护或进入危险区域之前:
- 隔离所有能源:电气、液压和气动
- 应用个人锁:每名工人将自己的锁应用于能源隔离装置
- 释放储存的能量:释放液压压力并让电容器放电
- 验证隔离:尝试启动机器以确认锁定有效
- 悬挂标签:警告标签标识谁应用了锁定以及原因
8.2 液压系统安全
液压系统的工作压力超过3000 PSI(200巴)。即使泵停止,蓄能器和滑块的重量也可以维持危险的压力。在确认压力为零之前,切勿断开液压管路。加压液压油可以穿透皮肤并造成严重伤害。
8.3 电气安全
只有合格的电工才能从事折弯机电气系统的工作。控制柜包含高压元件。即使断开电源后,电容器也可能保持电荷。在打开电气外壳之前,请等待制造商规定的放电时间。
9. 操作人员培训要求
全面的培训是折弯机安全的基础。未经培训或培训不足的操作人员受伤的可能性明显更高。培训应记录在案,并包括理论和实践两部分。
9.1 初始培训内容
| 培训主题 | 时长 | 内容 |
|---|---|---|
| 机器危险意识 | 4-8小时 | 挤压点、夹点、材料危险、能源 |
| 安全设备操作 | 4-8小时 | 光幕、AKAS、急停、屏蔽、测试程序 |
| 数控控制器操作 | 16-24小时 | 编程、设置、诊断、故障恢复 |
| 折弯技术 | 16-40小时 | 材料特性、折弯计算、模具选择 |
| 监督实践 | 40小时以上 | 在合格监督下的实际操作 |
9.2 持续培训
- 年度复习培训:强化安全程序并涵盖任何变更
- 新设备培训:安全设备升级时的额外培训
- 事故回顾:任何险些发生或伤害事故后的培训
- 能力评估:定期评估操作人员的技能和知识
10. 符合安全标准
折弯机安全受各种国家和国际标准的约束。了解这些要求有助于确保您的操作符合法律义务和行业最佳实践。
10.1 主要标准
OSHA 29 CFR 1910.217(美国)
OSHA机械动力压力机标准规定了操作点防护、安全设备和操作人员培训的要求。虽然折弯机与机械压力机不完全相同,但许多OSHA要求适用。
EN 12622(欧洲)
专门针对液压折弯机的欧洲标准。定义了机器设计、安全设备和安全工作程序的安全要求。带有CE标志的折弯机必须符合此标准。
ISO 13849(国际)
定义了安全相关控制系统的性能等级(PL)。折弯机安全系统应达到PLd或PLe级别,用于安全停止等关键功能。此标准适用于安全PLC和安全设备集成。
ANSI B11.3(美国)
美国动力折弯机国家标准。涵盖机器设计、防护方法和安全工作实践。提供光幕安全距离计算指南。
10.2 安全距离计算
光幕必须设置在一定距离,使机器能够在操作人员的手到达危险区域之前停止。该公式考虑机器停止时间、手部接近速度(通常为1600-2000毫米/秒)和检测分辨率。错误的定位会使光幕失效。始终遵循制造商的安装指南或咨询安全工程师。
11. 常见问题
问:操作数控折弯机时的主要危险是什么?
主要危险包括冲头和下模之间操作点的挤压伤害、后挡料和侧护板处的夹点、锋利板材边缘造成的割伤、掉落工件造成的撞击伤害以及不当人体工程学造成的重复性劳损。现代数控折弯机配备安全设备,正确使用时可显著降低这些风险。
问:操作折弯机需要什么PPE?
必需的PPE包括安全眼镜或护目镜、钢头安全靴、合身服装(无宽松袖口或首饰),以及噪音超过85分贝时的听力保护。值得注意的是,在主动操作期间通常不建议戴手套,因为它们可能被机器卷入。手套应仅在远离操作点时搬运材料时使用。
问:光幕如何保护折弯机操作人员?
光幕在折弯机前方形成看不见的红外光束屏障。当任何物体(包括手或手指)在滑块行程的危险部分穿过该屏障时,机器会在毫秒内立即停止。现代光幕通常是符合ISO 13849性能等级e要求的4型安全额定设备。
问:什么是AKAS,它如何提高折弯机安全性?
AKAS(主动避障系统),也称为激光防护,使用安装在冲头上的激光传感器来检测危险区域的障碍物。与光幕不同,AKAS即使在伸入模具开口区域时也能保护操作人员。检测到障碍物时,滑块在1-2毫米内停止。AKAS特别适用于小件折弯,因为光幕可能会导致误触发停机。
问:折弯机安全设备应多久检查一次?
每班前应进行每日目视检查。光幕和AKAS系统应至少每周使用制造商的测试程序进行功能测试。合格人员应每季度进行全面的安全检查,并由认可的安全检查员进行年度认证。在维护日志中记录所有检查。
问:数控折弯机操作人员需要什么培训?
操作人员应接受初始培训,涵盖机器危险、安全设备操作、紧急程序和正确的折弯技术。这通常需要40-80小时的监督培训才能独立工作。建议进行年度复习培训,以及在安装新安全设备或程序变更时进行额外培训。记录所有培训对于合规至关重要。
结论
数控折弯机安全不是可选的——它是保护工人和维持高效加工车间的基本要求。现代安全设备、适当培训和始终遵守安全工作程序的结合可以几乎消除严重伤害。
本指南的关键要点:
- 了解危险:知道挤压点、夹点和其他危险的位置
- 正确使用安全设备:光幕、AKAS和急停装置只有在正确维护和使用时才能发挥作用
- 遵循程序:操作前检查清单、安全工作实践和锁定/挂牌可以挽救生命
- 投资培训:训练有素的操作人员更安全、更高效
- 保持合规:满足OSHA、CE和ISO要求以确保您的操作受到法律保护
在如程,我们设计了 CNC 折弯机 ,以安全为重中之重。我们的机器配备了先进的安全系统,符合国际安全标准。但即使是最安全的机器也需要知识渊博的操作员和正确的程序。
探索我们的安全折弯机解决方案
如程科技生产具有全面安全功能的数控折弯机,包括光幕、AKAS兼容性和安全认证的控制系统:
需要帮助选择具有适合您操作的安全功能的折弯机?我们的工程师可以评估您的需求并推荐最佳解决方案。
获取免费安全咨询折弯机选型与生产参考
在选择吨位、工作长度、控制器、工具和自动化选项之前,先比较完整的 如城折弯机机器系列 。