
Un programme d'entretien de presse plieuse est un plan structuré de tâches quotidiennes, hebdomadaires, mensuelles et annuelles conçu pour maintenir votre presse plieuse à un niveau optimal de précision et de fiabilité. Le suivi d'un programme d'entretien régulier réduit les temps d'arrêt imprévus jusqu'à 70 %, prolonge la durée de vie de la machine de 5 à 10 ans et garantit la sécurité des opérateurs à chaque poste de travail.
Que vous utilisiez une presse-plieuse CNC ou une machine hydraulique conventionnelle, la maintenance préventive est l'investissement le plus rentable que vous puissiez faire. Ce guide fournit une liste de contrôle complète pour l'entretien des presses plieuses organisée par fréquence - de la visite quotidienne de 5 minutes à la révision annuelle complète - couvrant les systèmes hydrauliques, les contrôleurs CNC, les butées arrière et l'outillage.

Établissez le plan d'entretien réel à partir des instructions de votre machine, de sa centrale hydraulique et des composants installés. Indiquez la révision du manuel applicable, les heures de fonctionnement et les conditions de service pour chaque intervalle. Les calendriers généraux et exemples chiffrés de ce guide sont des repères de planification, pas des limites universelles d'acceptation ni une autorisation de modifier les réglages de pression, d'étalonnage ou de sécurité.
Pourquoi l'entretien de la presse plieuse est important
Les presses plieuses sont des machines à force élevée fonctionnant sous des pressions extrêmes : jusqu'à 200 tonnes sur une presse-plieuse hydraulique standard. Sans entretien régulier, de petits problèmes se transforment en pannes coûteuses. Les données du secteur montrent que la maintenance réactive (panne uniquement) coûte 3 à 5 fois plus qu'un programme de maintenance préventive. Vérifiez que votre machine fonctionne dans les limites de sa capacité de tonnage nominale.
Retour sur investissement de la maintenance en chiffres
- Réduction de 30 à 50 % des temps d'arrêt imprévus grâce à un programme d'entretien structuré de la presse plieuse
- Durée de vie prolongée de 10 à 25 % — une presse plieuse bien entretenue dure 20 à 30 ans contre 12 à 15 ans sans entretien
- Qualité constante des pièces — un étalonnage régulier maintient les angles de pliage dans une tolérance de ±0,5°
- Conformité sécuritaire — la maintenance préventive est exigée par OSHA 29 CFR 1910.217 pour les opérations de presses mécaniques
- Coûts de réparation réduits — un remplacement de filtre $ 50 évite une panne de $ 5,000 + pompe hydraulique
Checklist d'entretien quotidien (5-10 minutes)
L'entretien quotidien doit être effectué par l'opérateur de la machine au début de chaque poste. Ces vérifications rapides détectent les problèmes avant qu'ils ne causent des dommages ou n'affectent la qualité des pièces.
- Vérifier le niveau d'huile hydraulique — vérifiez que l'huile se situe entre les repères minimum et maximum sur le voyant de niveau. Un niveau d'huile bas provoque la cavitation de la pompe et des mouvements erratiques du coulisseau.
- Inspecter les fuites d'huile — vérifiez autour des vérins hydrauliques, des raccords de flexibles, des blocs de distribution et de la zone de la pompe. Même de petites gouttes indiquent une usure des joints.
- Vérifier les dispositifs de sécurité — testez le bouton d'arrêt d'urgence, les barrières immatérielles, les commandes bimanuelles et tout autre verrouillage de sécurité. Ne pas utiliser la machine si un dispositif de sécurité est défaillant.
- Nettoyer la zone de travail — retirez les copeaux métalliques, les chutes et les débris de la zone de matrice, de la table et des doigts de butée arrière. Les débris causent des marques sur les matrices et des pliages imprécis.
- Inspecter l'état de l'outillage — vérifiez visuellement les pointes de poinçon et les épaulements de matrice pour détecter les éclats, fissures ou marques d'usure. Un outillage endommagé produit des pièces défectueuses.
- Lubrifier les surfaces de glissement — appliquez une huile machine légère sur les guides du coulisseau (glissières), les vis à billes de la butée arrière et tout rail linéaire exposé selon les spécifications du fabricant.
- Vérifier le positionnement de la butée arrière — déplacez la butée arrière vers plusieurs positions programmées et vérifiez avec un mètre ruban. Une dérive indique une usure de la courroie ou de la vis à billes.
- Écouter les bruits inhabituels — pendant les premiers coups, écoutez les grincements, cognements ou sifflements provenant de la pompe hydraulique, du moteur ou du mouvement du coulisseau. Bruit inhabituel = arrêtez et investiguez.
- Vérifier l'affichage CNC — confirmez qu'aucun code d'erreur ou avertissement n'apparaît sur l'écran du contrôleur. Effacez les alarmes non critiques et consignez celles qui sont récurrentes.
- Vérifier la température de l'huile — après le préchauffage, l'huile hydraulique doit être entre 35-55°C. Une huile au-dessus de 60°C se dégrade rapidement et endommage les joints ; une huile en dessous de 15°C s'écoule mal et prive la pompe d'alimentation.
Tâches d'entretien hebdomadaire (30-60 minutes)
Les tâches hebdomadaires vont plus en profondeur que les vérifications quotidiennes et sont généralement effectuées par un opérateur formé ou un technicien de maintenance pendant un créneau de maintenance planifié.
- Vérifier l'indicateur du filtre hydraulique — la plupart des presses plieuses disposent d'un indicateur visuel ou électronique de colmatage du filtre. Remplacez le filtre si l'indicateur est dans la zone rouge ou à l'intervalle spécifié par le fabricant.
- Inspectez les flexibles et raccords hydrauliques — recherchez des renflements, des fissures, des abrasions ou des suintements aux points de connexion. Remplacez les tuyaux présentant toute détérioration – un tuyau éclaté sous 3,000 PSI est extrêmement dangereux.
- Nettoyer et inspecter le contrôleur CNC — essuyez la poussière de l'écran du contrôleur et des ouvertures de ventilation. Assurez-vous que le ventilateur de refroidissement fonctionne correctement. L'accumulation de poussière provoque des surchauffes et des défauts intermittents.
- Vérifier la tension des courroies de la butée arrière — si votre butée arrière utilise des courroies crantées, vérifiez la tension correcte et les signes d'usure (fissures, effilochage, dommages aux dents). Des courroies desserrées causent des erreurs de positionnement.
- Graisser tous les graisseurs — appliquez de la graisse à tous les points de lubrification, y compris les paliers du coulisseau, les axes de pivotement et les rails de guidage de la butée arrière. Utilisez le type de graisse spécifié par le fabricant (généralement à base de lithium NLGI #2).
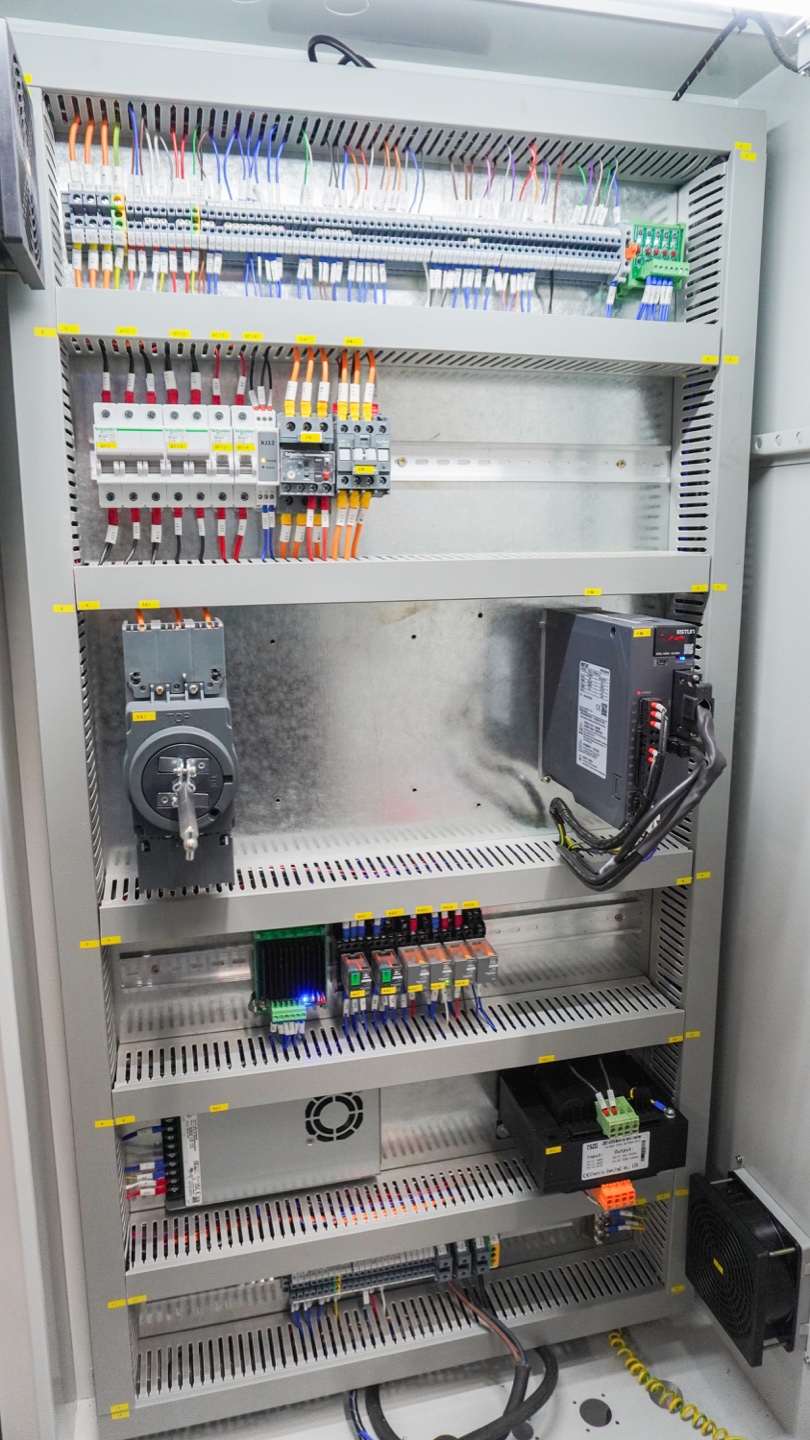
- Inspecter l'armoire électrique — ouvrez le panneau électrique et vérifiez les fils desserrés, les signes de surchauffe (isolation décolorée) et l'intrusion de nuisibles. Resserrez toutes les connexions de bornes desserrées.
- Tester le système de bombage — si équipé, faites fonctionner le système de bombage hydraulique ou mécanique sur toute sa plage et vérifiez le bon fonctionnement. Les problèmes de bombage affectent directement la constance de l'angle de pliage sur les pièces longues.
- Vérifier le serrage de l'outillage — vérifiez que tous les serrages de poinçon et de matrice tiennent fermement. Contrôlez le couple des systèmes de serrage boulonnés. Un outillage desserré est un risque sérieux pour la sécurité et cause des problèmes de qualité.
Procédures d'entretien mensuel (2-4 heures)
L'entretien mensuel nécessite plus de temps et peut impliquer un démontage partiel de la machine. Planifiez ces tâches pendant les arrêts programmés.
- Tester la pression du système hydraulique — connectez un manomètre étalonné au port de test et vérifiez que la pression du système correspond aux spécifications (généralement 210-250 bar pour les presses plieuses standard). Ajustez la soupape de décharge si la pression a dérivé.
- Inspecter les joints des vérins pour les fuites — examinez attentivement les deux vérins du coulisseau pour détecter les suintements d'huile externes. Les fuites internes de joints se manifestent par une dérive lente du coulisseau sous charge. Enregistrez les mesures de dérive pour l'analyse des tendances.
- Vérifier le parallélisme du coulisseau — placez un niveau de précision sur le coulisseau aux deux extrémités et comparez les lectures. Un parallélisme hors spécification cause une force de pliage inégale et une usure prématurée de l'outillage. Ajustez les glissières si nécessaire.
- Étalonner la butée arrière — programmez plusieurs positions sur toute la plage de déplacement et mesurez chacune avec une cale étalon ou un bras de mesure CMM. Ajustez le décalage du contrôleur si les positions sont systématiquement décalées.
- Inspecter les connexions électriques — resserrez au couple toutes les connexions de bornes de puissance dans le tableau principal. Effectuez un contrôle thermique des connexions moteur et des contacteurs si un thermomètre infrarouge est disponible. Les connexions desserrées provoquent des arcs électriques et des risques d'incendie.
- Nettoyer ou remplacer le filtre à air — le reniflard/filtre à air du réservoir hydraulique empêche la contamination d'entrer dans le réservoir. Un reniflard colmaté crée un vide dans le réservoir, provoquant la cavitation de la pompe.
Maintenance annuelle / programmée (journée complète)
La maintenance annuelle est l'intervention la plus complète. Elle nécessite souvent l'équipe de service du fabricant de la machine ou un technicien hydraulique qualifié. Prévoyez une journée complète d'arrêt.
- Vidange complète de l'huile hydraulique — vidangez complètement le réservoir, rincez le système et remplissez avec de l'huile fraîche correspondant aux spécifications du fabricant (généralement de l'huile hydraulique anti-usure ISO VG 46). Remplacez simultanément le filtre de retour et la crépine d'aspiration. Intervalle standard : toutes les heures de fonctionnement 4,000-6,000 ou mois 12.
- Remplacement des joints de vérins (si nécessaire) — inspectez tous les joints de tige, joints racleurs et joints de piston des vérins. Remplacez tout joint présentant une usure, un durcissement ou une extrusion. Le remplacement proactif des joints lors de la maintenance annuelle prévient les arrêts imprévus ultérieurs.
- Alignement et étalonnage complets de la machine — vérifiez et ajustez le parallélisme coulisseau-table, la répétabilité de course du coulisseau (doit être de ±0,01 mm) et la précision de positionnement de la butée arrière sur tous les axes. Recalibrez les tables de correction d'angle du contrôleur CNC.
- Inspection du système électrique — inspectez tout le câblage, les contacteurs, les relais et les disjoncteurs. Effectuez un test d'isolement mégohmmétrique du moteur principal. Remplacez tout composant présentant une usure ou des dommages thermiques. Vérifiez la mise à la terre.
- Certification du système de sécurité — faites tester et certifier professionnellement tous les dispositifs de sécurité (barrières immatérielles, protections laser, commandes bimanuelles, arrêts d'urgence) conformément aux exigences OSHA et ANSI B11.3. Documentez les résultats pour les dossiers de conformité.
- Mise à jour du logiciel et du firmware CNC — vérifiez auprès du fabricant du contrôleur (Delem, ESA, Cybelec, etc.) la disponibilité de mises à jour du firmware. Sauvegardez tous les programmes et paramètres avant la mise à jour. Les nouveaux firmwares incluent souvent des corrections de bogues et des améliorations de performances.
Résumé du programme d'entretien de la presse plieuse
| Fréquence | Tâches principales | Temps requis | Effectué par |
|---|---|---|---|
| Quotidien | Vérification du niveau d'huile, inspection des fuites, test des dispositifs de sécurité, contrôle visuel de l'outillage, nettoyage de la zone de travail, lubrification | 5-10 min. | Opérateur |
| Hebdomadaire | Vérification des filtres, inspection des flexibles, nettoyage du contrôleur, tension des courroies, graissage, vérification de l'armoire électrique | 30-60 min. | Opérateur / Technicien |
| Mensuel | Test de pression hydraulique, inspection des joints, parallélisme du coulisseau, étalonnage de la butée arrière, resserrage électrique au couple | 2-4 heures | Technicien de maintenance |
| Annuel | Vidange complète de l'huile, remplacement des joints, alignement de la machine, inspection électrique, certification de sécurité, mise à jour du firmware | Journée complète | Ingénieur de service |
Entretien du système hydraulique
Le système hydraulique est le cœur de votre presse plieuse. Plus de 70 % des pannes de presses plieuses proviennent du système hydraulique — huile contaminée, pompes usées, joints défaillants et filtres colmatés sont les principaux responsables. Un programme discipliné d'entretien hydraulique de la presse plieuse est essentiel.
Gestion de l'huile hydraulique
- Type d'huile — utilisez uniquement le grade spécifié par le fabricant. La plupart des presses plieuses nécessitent une huile hydraulique anti-usure (AW) ISO VG 46 conforme à la norme DIN 51524 Partie 2 (HLP). Ne jamais mélanger les marques d'huile ou les grades de viscosité.
- Température de l'huile — maintenez la température de fonctionnement entre 35-55°C. Installez un indicateur de température si votre machine n'en est pas équipée. Envisagez l'ajout d'un refroidisseur d'huile dans les climats chauds ou les applications à cycle de travail élevé.
- Analyse de l'huile — prélevez un échantillon d'huile tous les 6 mois et envoyez-le à un laboratoire pour le comptage de particules, la teneur en eau, la viscosité et l'indice d'acide. L'analyse de l'huile peut prolonger les intervalles de vidange et détecter les problèmes précocement.
- Contrôle de la contamination — filtrez toujours l'huile neuve à travers un filtre de 10 microns lors du remplissage. Maintenez le reniflard du réservoir propre. N'ouvrez jamais le réservoir inutilement. Visez un code de propreté ISO 18/16/13 ou mieux.
| Article d'entretien hydraulique | Référence normale | Quand une action est nécessaire |
|---|---|---|
| Qualité d'huile hydraulique pour presse plieuse | Généralement huile hydraulique ISO VG 46 AW, confirmée par le manuel de la machine | Changez ou rincez lorsqu'une viscosité incorrecte, un mélange d'huile ou un historique d'huile inconnu est détecté. |
| Température de l'huile | Plage de fonctionnement typique 35-55 °C après échauffement | Inspectez le refroidisseur, les filtres, le niveau d'huile et la soupape de décharge si la température reste supérieure à 60 °C. |
| Intervalle de vidange d'huile | Heures de fonctionnement 4,000-6,000 ou mois 12 pour une utilisation standard | Réduisez les intervalles dans les environnements de production chauds, poussiéreux, humides ou en deux équipes. |
| Remplacement du filtre | Suivez l'indicateur de filtre ou l'intervalle d'entretien programmé | Remplacez immédiatement lorsque l'indicateur atteint la zone rouge ou que l'analyse de l'huile montre une contamination. |
| Inspection des fuites | Aucune humidité visible autour des cylindres, des vannes, des tuyaux ou de la zone de la pompe | Arrêtez-vous et réparez si un flexible gonfle, un raccord pulvérise ou si les fuites de la tige du vérin augmentent. |
Pompe, vannes et vérins
- Bruit de la pompe — l'augmentation du niveau sonore indique une cavitation (vérifiez la crépine d'aspiration et le niveau d'huile) ou une usure interne (mesurez le débit de la pompe avec un débitmètre). Une pompe produisant moins de 85 % de son débit nominal doit être révisée ou remplacée.
- Vannes proportionnelles — ces vannes de précision contrôlent la vitesse et la position du coulisseau. Nettoyez le tiroir et le corps de la vanne annuellement. Remplacez la vanne si la répétabilité de positionnement se dégrade au-delà des spécifications.
- État de la tige de vérin — inspectez la surface chromée de la tige pour détecter les rayures, piqûres ou la corrosion. Les tiges endommagées détruisent rapidement les joints. Les rayures légères peuvent parfois être polies ; les dommages profonds nécessitent le remplacement de la tige.
Tableau de dépannage de la presse plieuse hydraulique
| Symptôme | Cause hydraulique probable | Premier contrôle |
|---|---|---|
| Ram bouge lentement ou hésite | Niveau d'huile bas, crépine d'aspiration bouchée, air dans le système ou pompe faible | Vérifiez le niveau d'huile, l'indicateur de filtre, la conduite d'aspiration et le bruit de la pompe avant de modifier les paramètres. |
| Alarme de température d'huile | Refroidisseur bloqué, mauvaise viscosité de l'huile, dérivation de la soupape de décharge ou fonctionnement intensif | Nettoyez les ailettes du refroidisseur, confirmez la qualité de l'huile, inspectez le fonctionnement du ventilateur et vérifiez le réglage de la soupape de décharge. |
| Le bélier dérive sous la charge | Fuite du joint interne du cylindre ou fuite de la vanne | Enregistrez la quantité de dérive, inspectez les joints des cylindres et testez les fuites des vannes avec un technicien. |
| Force de flexion incohérente | Huile contaminée, fluctuation de pression, filtre obstrué ou contamination de la servovalve | Examinez l'analyse de l'huile, remplacez les filtres et comparez les lectures de pression lors de virages répétés. |
Entretien du contrôleur CNC et de la butée arrière

Les presses plieuses CNC modernes dépendent d'une électronique précise et de butées arrière servocommandées pour une précision de pliage constante. La maintenance de la presse-plieuse CNC garantit la fiabilité de votre contrôleur, de vos encodeurs et de vos systèmes de positionnement.
Entretien du contrôleur
- Environnement — maintenez la température de l'armoire électrique en dessous de 40°C. Assurez-vous que les ventilateurs et filtres de refroidissement de l'armoire sont propres. La chaleur excessive est la cause n°1 de défaillance des composants CNC.
- Batterie de secours — remplacez la batterie du contrôleur (généralement une pile lithium 3V CR2032 ou similaire) tous les 2-3 ans, ou immédiatement si une alarme de batterie faible apparaît. Une batterie morte efface la mémoire des outils et des programmes sur de nombreux contrôleurs anciens.
- Sauvegarde des programmes — sauvegardez tous les programmes CNC, bibliothèques d'outils et paramètres machine sur une clé USB ou un stockage réseau mensuellement. Conservez les sauvegardes hors site ou dans un stockage cloud.
- Écran et entrées — nettoyez les écrans tactiles avec un chiffon doux légèrement humide (pas de solvants). Testez tous les boutons physiques et la manivelle pour un fonctionnement correct. Les interrupteurs à membrane usés doivent être remplacés rapidement.
Système de butée arrière
- Lubrification des vis à billes — appliquez la graisse spécifiée par le fabricant aux points de lubrification des vis à billes mensuellement. Les vis à billes sèches s'usent rapidement et développent du jeu qui dégrade la précision de positionnement.
- Inspection des doigts — vérifiez les doigts de butée arrière pour détecter les déformations, le desserrage ou l'usure. Des doigts endommagés donnent de fausses positions de référence. Remplacez les doigts usés et resserrez les boulons de fixation.
- Encodeur et interrupteurs de fin de course — vérifiez que la position d'origine (référence) est constante. Si la butée arrière ne trouve pas occasionnellement sa position d'origine ou la dépasse, nettoyez ou remplacez l'interrupteur de fin de course et vérifiez les connexions du câble de l'encodeur.
- Moteur et variateur — écoutez les bruits inhabituels du servomoteur. Vérifiez le serrage des boulons de fixation du moteur. Inspectez l'accouplement entre le moteur et la vis à billes pour détecter l'usure. Un accouplement usé introduit des erreurs de positionnement difficiles à diagnostiquer.
Entretien de l'outillage et des matrices

L'outillage est l'interface directe entre votre presse plieuse et la pièce. Un outillage usé ou endommagé est l'une des causes les plus courantes de défauts de pliage, notamment l'inconstance d'angle, les marques de surface et les fissures.
- Inspection visuelle quotidienne — vérifiez les pointes de poinçon pour les éclats et les ouvertures en V des matrices pour l'usure ou le grippage. Une pointe de poinçon ébréchée laisse des marques sur chaque pièce et peut fissurer les matériaux minces.
- Nettoyage après chaque travail — essuyez l'outillage avec un chiffon propre et appliquez une fine couche d'huile antirouille avant le stockage. Ne jamais stocker l'outillage en vrac dans un tiroir où les arêtes peuvent se toucher.
- Mesure de l'usure — utilisez un calibre de rayon pour mesurer le rayon de pointe du poinçon et la largeur de l'ouverture en V de la matrice mensuellement. Remplacez l'outillage lorsque l'usure dépasse la tolérance du fabricant (généralement lorsque le rayon augmente de plus de 0,1 mm).
- Stockage — stockez l'outillage verticalement sur des racks dédiés avec des manchons de protection. L'empilement horizontal cause des dommages aux arêtes. Maintenez la zone de stockage sèche pour prévenir la corrosion.
- Alignement — vérifiez l'alignement poinçon-matrice à chaque changement d'outillage. Un désalignement aussi faible que 0,1 mm cause une usure inégale, une variation d'angle et peut endommager à la fois l'outillage et la machine. Utilisez la procédure d'alignement du fabricant ou un comparateur à cadran.
Erreurs courantes d'entretien de presse plieuse à éviter
Évitez ces erreurs coûteuses
- Négliger les vérifications quotidiennes — « Ça marchait bien hier » est l'hypothèse la plus coûteuse en maintenance. Les vérifications quotidiennes prennent 5 minutes mais détectent des problèmes qui coûtent des milliers d'euros à réparer.
- Utiliser la mauvaise huile hydraulique — mélanger les marques d'huile, utiliser le mauvais grade de viscosité ou substituer un fluide hydraulique de tracteur annule les garanties et accélère l'usure des composants. Suivez toujours les spécifications d'huile du fabricant.
- Ignorer les fuites lentes — la perte par fuite dépend du volume et de la durée de la goutte. Une goutte illustrative de 0.05 mL une fois par minute, en continu pendant les jours 365, totalise 0.05 × 60 × 24 × 365 ÷ 1,000 = 26.28 litres/an. Il s’agit d’arithmétique et non d’un taux de fuite mesuré. Enquêter sur les joints, les connexions et les dommages aux composants ; une goutte visible à elle seule n’identifie pas le composant défectueux ni ne prédit la rapidité avec laquelle la situation s’aggravera.
- Ne pas tenir de registres de maintenance — sans journal, vous ne pouvez pas suivre les tendances (consommation d'huile croissante, alarmes récurrentes, schémas de dérive). Un simple tableur enregistrant chaque intervention de maintenance fait gagner du temps et de l'argent.
- Serrage excessif des raccords hydrauliques — un couple excessif fissure le corps du raccord ou endommage le joint torique, créant la fuite même que vous essayiez de prévenir. Utilisez une clé dynamométrique et suivez les spécifications du fabricant de raccords.
- Négliger le reniflard — le filtre reniflard du réservoir hydraulique est peu coûteux (10-20 $) mais critique. Un reniflard colmaté crée un vide dans le réservoir et aspire de l'air non filtré, contaminant tout le système hydraulique.
- Dépasser l'intervalle de vidange d'huile — l'huile hydraulique se dégrade avec le temps même si elle semble propre. L'indice d'acide augmente, les additifs s'épuisent et l'eau s'accumule. Suivez le programme ou utilisez l'analyse d'huile pour déterminer l'état réel.
Modèle de journal d'entretien de presse plieuse
Utilisez ce modèle comme point de départ pour votre système de suivi de maintenance. Enregistrez chaque intervention de maintenance, aussi petite soit-elle, pour constituer un historique de maintenance permettant l'analyse des tendances et les réparations proactives.
Conseils sur les registres de maintenance mis à jour le 10 novembre 2026.
Rendez chaque intervention traçable : identifiez la machine, la date, le compteur horaire, la tâche, la valeur observée et son unité, la limite applicable et son document source. Notez les conditions de fonctionnement et l'instrument de mesure si nécessaire. Une mention telle que huile contrôlée est moins utile qu'un niveau, une température ou un rapport de laboratoire associé aux conditions réelles du contrôle.
Pour l'analyse d'huile, reliez l'identifiant de l'échantillon au fournisseur et au grade du fluide, aux heures de l'huile et de la machine, au point et à la méthode de prélèvement, à la date et aux appoints ou changements de filtre récents. Conservez le rapport avec les résultats antérieurs comparables. Respectez la procédure de prélèvement approuvée par le fabricant et les exigences du laboratoire concernant le récipient ; ce registre n'est pas une instruction d'ouverture d'un raccord sous pression.
Distinguez l'observation, la cause supposée, l'action réalisée et le résultat de vérification. Désignez un responsable et une prochaine échéance calendaire ou horaire. Après une intervention pouvant affecter le pliage, conservez les contrôles de pièces représentatives et la révision approuvée du programme avec le registre. Ne considérez pas une alarme ou une fuite récurrente comme résolue simplement parce qu'elle disparaît temporairement.
Les instructions innoCube de Bosch Rexroth décrivent l'enregistrement des pressions et l'utilisation d'analyses de fluide en laboratoire pour orienter les actions. Les réglages et intervalles de ce produit ne définissent pas ceux d'une presse plieuse Rucheng. Le manuel de filtration Parker illustre le lien entre identification de l'échantillon, informations sur le fluide, heures de fonctionnement et rapport d'analyse ; ses exemples historiques ne sont pas les limites actuelles de la machine.
Instructions Bosch Rexroth innoCube, sections 10.5.5–10.5.7
Manuel de filtration hydraulique Parker, analyse des fluides et enregistrements d'échantillons
Relier les résultats de l'entretien à la précision et à l'inspection des pièces
| Date | Tapez | Tâche effectuée | Constatations / Remarques | Technicien | Prochaine échéance |
|---|---|---|---|---|---|
| 2026-03-26 | Quotidien | Vérification du niveau d'huile, test de sécurité, inspection de l'outillage | Niveau d'huile OK. Petit éclat sur la pointe du poinçon n°3 — remplacement programmé. | J. Smith | 2026-03-27 |
| 2026-03-24 | Hebdomadaire | Vérification des filtres, inspection des flexibles, graissage de tous les points | Indicateur de filtre à 60 % — remplacement prévu la semaine prochaine. Tous les flexibles OK. | M. Chen | 2026-03-31 |
| 2026-03-01 | Mensuel | Test de pression hydraulique, étalonnage de la butée arrière | Pression du système 232 bar (spéc. : 230±5). Butée arrière axe X : décalage de +0,03 mm appliqué. | R. Wang | 2026-04-01 |
Astuce : suivi numérique de la maintenance
Envisagez d'utiliser un CMMS (système informatisé de gestion de la maintenance) ou même un tableur Google partagé avec des rappels automatisés. Le suivi numérique facilite la détection des tendances — par exemple, si vous remplacez le même joint tous les 3 mois, la cause fondamentale peut être une tige de vérin rayée plutôt qu'une usure normale. Référez-vous à la norme ISO 14224 pour les standards de collecte de données de maintenance des équipements industriels.
Foire aux questions
À quelle fréquence une presse plieuse doit-elle être entretenue ?
Une presse plieuse doit faire l'objet d'inspections visuelles quotidiennes et de vérifications de lubrification, d'inspections hebdomadaires du niveau de fluide et des filtres, de vérifications mensuelles détaillées du système incluant les tests de pression hydraulique et les connexions électriques, et d'un service annuel complet comprenant le remplacement total du fluide hydraulique, l'inspection des joints de vérin et le recalibrage de la machine. Les ateliers à forte production fonctionnant en 2 équipes ou plus doivent augmenter la fréquence en fonction de l'utilisation.
Quelle est la tâche d'entretien de presse plieuse la plus importante ?
L'entretien de l'huile hydraulique est la tâche la plus critique. Un fluide hydraulique contaminé ou dégradé cause plus de 70 % des défaillances du système hydraulique. Cela inclut la vérification quotidienne du niveau d'huile, la surveillance de la température de l'huile, le remplacement des filtres selon le programme et la réalisation d'analyses d'huile annuelles ou de vidanges complètes. Maintenir l'huile hydraulique propre et au bon niveau prévient la cavitation de la pompe, le blocage des vannes et l'endommagement des joints de vérin.
À quelle fréquence faut-il changer l'huile hydraulique d'une presse plieuse ?
L'huile hydraulique doit être changée toutes les heures de fonctionnement du 4,000-6,000 ou chaque année, selon la première éventualité. Cependant, l'analyse de l'huile peut prolonger cet intervalle si l'huile est toujours conforme aux spécifications. Remplacez toujours le filtre hydraulique en même temps qu'une vidange d'huile. Utilisez uniquement la qualité d'huile spécifiée par le fabricant - généralement de l'huile hydraulique anti-usure ISO VG 46 pour la plupart des presses plieuses.
Qu'est-ce qui cause la perte de précision d'une presse plieuse au fil du temps ?
La perte de précision est généralement causée par l'usure de l'outillage (arêtes de poinçon et de matrice), la dérive de positionnement de la butée arrière due à l'usure des vis à billes ou des courroies, les fluctuations de pression du système hydraulique dues à des filtres encrassés ou des composants de pompe usés, et l'usure mécanique des glissières et guides du coulisseau. Un entretien régulier abordant chacun de ces domaines — inspection mensuelle de l'outillage, étalonnage trimestriel de la butée arrière et alignement annuel complet de la machine — prévient la perte de précision cumulative.
Puis-je effectuer l'entretien de la presse plieuse en interne ou ai-je besoin d'un technicien ?
Les tâches quotidiennes et hebdomadaires (inspections visuelles, lubrification, nettoyage, vérifications du niveau de fluide) doivent être effectuées par des opérateurs formés en interne. Les tâches mensuelles comme les tests de pression hydraulique et les inspections électriques peuvent être réalisées par un technicien de maintenance interne. Le service annuel complet — incluant la révision hydraulique complète, l'étalonnage du système CNC et la certification du système de sécurité — est de préférence effectué par l'équipe de service agréée du fabricant de la machine ou un technicien qualifié en presse plieuse hydraulique.
Quelles précautions de sécurité faut-il prendre lors de l'entretien d'une presse plieuse ?
Suivez toujours les procédures de consignation/déconsignation (LOTO) avant toute maintenance : coupez l'alimentation principale, relâchez la pression hydraulique résiduelle et placez des étiquettes d'avertissement. Ne jamais introduire les mains dans la zone de matrice lorsque la machine est sous tension. Portez les EPI appropriés, notamment des lunettes de sécurité, des gants et des chaussures à embout d'acier. Suivez la norme OSHA 29 CFR 1910.147 pour les procédures de contrôle des énergies. Pour les travaux hydrauliques, relâchez toute la pression du système avant de déconnecter les conduites, et sachez que le fluide hydraulique peut rester chaud (60°C+) après le fonctionnement.
Quelle huile hydraulique utilise une presse plieuse ?
Utilisez le fluide prescrit pour la machine et les composants hydrauliques concernés. L'huile anti-usure ISO VG 46 n'est une option que si le manuel l'approuve ; la température ambiante et le cycle de travail comptent également. Avant de changer de marque ou de grade, confirmez la compatibilité et la procédure de changement avec les fournisseurs du matériel et du fluide.
Pourquoi une presse plieuse hydraulique chauffe-t-elle ?
Une presse plieuse hydraulique peut chauffer en raison d'un niveau d'huile bas, de filtres obstrués, d'ailettes du refroidisseur bouchées, d'une température ambiante élevée, d'un passage par la soupape de décharge, d'une viscosité inadaptée ou d'un fonctionnement continu intensif.
Besoin d'un support professionnel pour l'entretien de votre presse plieuse ?
Rucheng Technology propose des programmes de maintenance complets, des pièces de rechange et un support technique pour toutes nos presses plieuses CNC, presses plieuses hydrauliques et équipements de tôlerie. Contactez notre équipe de service pour des plans de maintenance personnalisés.
Contacter notre équipe de serviceRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.