
プレスブレーキメンテナンススケジュールとは、プレスブレーキを最高の精度と信頼性で稼働させるために設計された、日次、週次、月次、年次の作業を体系化した計画です。一貫したメンテナンススケジュールに従うことで、計画外のダウンタイムを最大70%削減し、機械の寿命を5〜10年延長し、すべてのシフトでオペレーターの安全を確保できます。
CNC プレスブレーキ を稼働させる場合でも、従来の油圧機械を稼働させる場合でも、予防保守は最もコスト効率の高い投資です。このガイドでは、5 分の毎日のウォークスルーから、油圧システム、CNC コントローラー、バックゲージ、工具をカバーする包括的な年次オーバーホールまで、頻度別に整理された完全なプレスブレーキメンテナンスチェックリストを提供します。

実際の保守計画は、使用する機械、油圧ユニット、搭載部品の取扱説明書に基づいて作成します。各周期とともに適用マニュアルの改訂番号、稼働時間、使用条件を記録してください。本ガイドの一般的な周期や数値例は計画用の参考であり、共通の合否限界でも、圧力・校正・安全設定の変更許可でもありません。
プレスブレーキメンテナンスが重要な理由
プレスブレーキは、標準 油圧式プレスブレーキ で最大 200 + トンの極度の圧力下で動作する高力機械です。定期的なメンテナンスを行わないと、小さな問題が重なり、高額な故障につながります。業界データによると、事後対応 (故障時のみ) メンテナンスの費用は予防メンテナンスプログラムの 3-5 倍 倍です。機械が定格 トン数 の範囲内で動作することを確認します。
メンテナンスROIの数値
- 体系的なプレスブレーキメンテナンススケジュールにより、計画外ダウンタイムを30〜50%削減
- 機械寿命が10〜25%延長 — 適切にメンテナンスされたプレスブレーキは20〜30年持続しますが、メンテナンスなしでは12〜15年です
- 安定した部品品質 — 定期的なキャリブレーションにより曲げ角度を±0.5°の公差内に維持
- 安全コンプライアンス — OSHA 29 CFR 1910.217に基づき、動力プレス作業には予防保全が義務付けられています
- 修理コストの削減 — $50のフィルター交換で$5,000以上の油圧ポンプ故障を防止できます
日次メンテナンスチェックリスト(5〜10分)
日次メンテナンスは、各シフトの開始時に機械オペレーターが実施する必要があります。これらの簡単なチェックにより、損傷や部品品質への影響が出る前に問題を発見できます。
- 作動油レベルの確認 — サイトグラスの最小・最大マークの間に油があることを確認します。油量不足はポンプのキャビテーションやラムの不安定な動きを引き起こします。
- 油漏れの点検 — 油圧シリンダー、ホース継手、バルブマニホールド、ポンプ周辺を確認します。わずかな滴りでもシールの摩耗を示しています。
- 安全装置の確認 — 非常停止ボタン、ライトカーテン、両手操作装置、その他すべての安全インターロックをテストします。安全装置が故障している場合は操作しないでください。
- 作業エリアの清掃 — ダイエリア、ボルスタープレート、バックゲージフィンガーから金属チップ、スクラップ、破片を除去します。破片はダイマークや不正確な曲げの原因となります。
- 金型状態の点検 — パンチ先端とダイ肩部のチッピング、クラック、摩耗痕を目視確認します。損傷した金型は不良品を生産します。
- 摺動面の潤滑 — メーカー仕様に従い、ラムガイド(ギブ)、バックゲージボールスクリュー、露出したリニアレールに軽機械油を塗布します。
- バックゲージ位置決めの確認 — バックゲージを複数のプログラム位置に移動させ、巻尺で確認します。ドリフトはベルトまたはボールスクリューの摩耗を示しています。
- 異音の確認 — 最初の数ストローク中に、油圧ポンプ、モーター、ラム動作からの研削音、ノッキング音、うなり音がないか確認します。異常音 = 停止して調査してください。
- CNCディスプレイの確認 — コントローラー画面にエラーコードや警告が表示されていないことを確認します。重要でないアラームをクリアし、繰り返し発生するものを記録します。
- 油温の確認 — 暖機後、作動油は35〜55°Cであるべきです。60°Cを超える油は急速に劣化しシールを損傷します。15°C以下の油は流れが悪くポンプに供給不足を起こします。
週次メンテナンス作業(30〜60分)
週次作業は日次チェックより詳細であり、通常は訓練を受けたオペレーターまたはメンテナンス技術者が予定されたメンテナンス時間帯に実施します。
- 油圧フィルターインジケーターの確認 — ほとんどのプレスブレーキには視覚的または電子的なフィルター目詰まりインジケーターがあります。インジケーターがレッドゾーンにあるか、メーカー指定の間隔で交換してください。
- 油圧ホースと継手の点検 — 接続部での膨張、ひび割れ、摩耗、にじみがないか確認します。劣化が見られるホースは交換してください — 3,000 PSI下でのホース破裂は非常に危険です。
- CNCコントローラーの清掃と点検 — コントローラー画面と換気口のほこりを拭き取ります。冷却ファンが正常に動作していることを確認します。ほこりの蓄積はオーバーヒートと間欠的な故障の原因となります。
- バックゲージのベルト張力の確認 — バックゲージがタイミングベルトを使用している場合、適切な張力と摩耗の兆候(ひび割れ、ほつれ、歯の損傷)を確認します。緩んだベルトは位置決めエラーを引き起こします。
- 全グリスニップルへの給脂 — ラムベアリング、ピボットピン、バックゲージガイドレールを含むすべての潤滑ポイントにグリスを塗布します。メーカー指定のグリスタイプを使用してください(通常NLGI #2リチウムベース)。
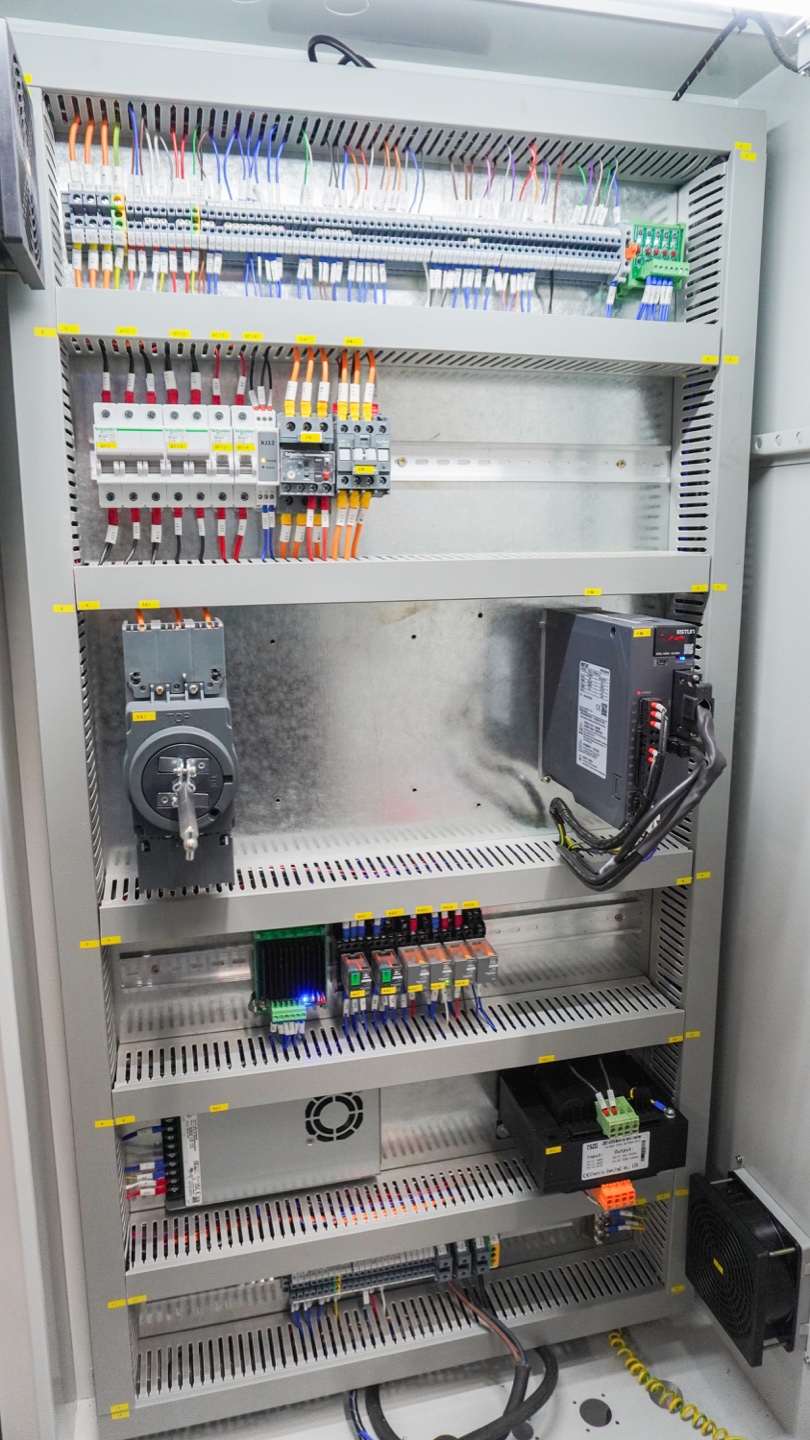
- 電気キャビネットの点検 — 電気パネルを開き、緩んだ配線、過熱の兆候(変色した絶縁体)、害虫の侵入がないか確認します。緩んだ端子接続を増し締めします。
- クラウニングシステムのテスト — 装備されている場合、油圧式または機械式クラウニングシステムをその範囲全体で作動させ、スムーズな動作を確認します。クラウニングの問題は長尺部品の曲げ角度の一貫性に直接影響します。
- 金型クランプの確認 — すべてのパンチおよびダイクランプが確実に保持されていることを確認します。ボルト式クランプシステムをトルクチェックします。緩んだ金型は重大な安全上の危険であり、品質問題を引き起こします。
月次メンテナンス手順(2〜4時間)
月次メンテナンスにはより多くの時間が必要であり、機械の部分的な分解を伴う場合があります。これらの作業は計画されたダウンタイム中にスケジュールしてください。
- 油圧システム圧力のテスト — 校正済み圧力ゲージをテストポートに接続し、システム圧力が仕様(標準的なプレスブレーキでは通常210〜250 bar)と一致していることを確認します。圧力がずれている場合はリリーフバルブを調整します。
- シリンダーシールの漏れ点検 — 両方のラムシリンダーの外部への油のにじみを注意深く確認します。内部シールの漏れは負荷下でのラムの緩やかなドリフトとして現れます。トレンド分析のためにドリフト測定値を記録します。
- ラムの平行度の確認 — ラムの両端に精密水準器を置き、読み取り値を比較します。平行度が仕様外の場合、不均一な曲げ力と金型の早期摩耗が発生します。必要に応じてギブを調整します。
- バックゲージのキャリブレーション — 全移動範囲にわたって複数の位置をプログラムし、校正済みゲージブロックまたはCMMアームで各位置を測定します。位置が一貫してずれている場合はコントローラーオフセットを調整します。
- 電気接続の点検 — メインパネル内のすべての電源端子接続を増し締めします。赤外線温度計が利用可能な場合は、モーター接続部とコンタクターを熱走査します。緩んだ接続はアーク放電と火災の危険を引き起こします。
- エアフィルターの清掃または交換 — 油圧タンクのブリーザー/エアフィルターはリザーバーへの汚染物質の侵入を防ぎます。目詰まりしたブリーザーはタンク内に真空を作り出し、ポンプのキャビテーションを引き起こします。
年次/定期メンテナンス(丸1日)
年次メンテナンスは最も包括的なサービスイベントです。機械メーカーのサービスチームまたは資格のある油圧技術者が必要な場合が多くあります。丸1日のダウンタイムを計画してください。
- 作動油の全量交換 — リザーバーを完全に排出し、システムをフラッシングし、メーカー仕様に合った新しいオイル(通常ISO VG 46耐摩耗性作動油)を補充します。同時にリターンラインフィルターとサクションストレーナーを交換します。標準間隔:4,000〜6,000稼働時間ごとまたは12ヶ月ごと。
- シリンダーシール交換(必要な場合) — すべてのシリンダーロッドシール、ワイパーシール、ピストンシールを点検します。摩耗、硬化、押し出しが見られるシールは交換します。年次サービス時のプロアクティブなシール交換により、後の計画外ダウンタイムを防止します。
- 機械の全体アライメントとキャリブレーション — ラム対ベッドの平行度、ラムストロークの繰り返し精度(±0.01 mmであること)、全軸にわたるバックゲージ位置決め精度を確認・調整します。CNCコントローラーの角度補正テーブルを再キャリブレーションします。
- 電気システムの点検 — すべての配線、コンタクター、リレー、回路ブレーカーを点検します。メインモーターの絶縁をメグオーム試験します。摩耗または熱損傷のある部品を交換します。適切な接地を確認します。
- 安全システムの認証 — すべての安全装置(ライトカーテン、レーザーガード、両手操作装置、非常停止)をOSHAおよびANSI B11.3の要件に従って専門家にテスト・認証してもらいます。コンプライアンス記録のために結果を文書化します。
- CNCソフトウェアとファームウェアの更新 — コントローラーメーカー(Delem、ESA、Cybelecなど)に利用可能なファームウェアアップデートを確認します。更新前にすべてのプログラムとパラメーターをバックアップします。新しいファームウェアにはバグ修正やパフォーマンス改善が含まれていることが多くあります。
プレスブレーキメンテナンススケジュールの概要
| 頻度 | 主要な作業 | 所要時間 | 実施者 |
|---|---|---|---|
| 毎日 | 油量チェック、漏れ点検、安全装置テスト、金型目視確認、作業エリア清掃、潤滑 | 5〜10分 | オペレーター |
| 週次 | フィルター確認、ホース点検、コントローラー清掃、ベルト張力、給脂、電気キャビネット確認 | 30〜60分 | オペレーター / 技術者 |
| 月次 | 油圧圧力テスト、シール点検、ラム平行度、バックゲージキャリブレーション、電気接続増し締め | 2〜4時間 | メンテナンス技術者 |
| 年次 | 作動油全量交換、シール交換、機械アライメント、電気点検、安全認証、ファームウェア更新 | 丸1日 | サービスエンジニア |
油圧システムのメンテナンス
油圧システムはプレスブレーキの心臓部です。プレスブレーキ故障の70%以上が油圧システムに起因しています — 汚染された作動油、摩耗したポンプ、劣化したシール、目詰まりしたフィルターが主な原因です。規律ある油圧プレスブレーキメンテナンスプログラムが不可欠です。
作動油管理
- 油種 — メーカー指定のグレードのみを使用してください。ほとんどのプレスブレーキはDIN 51524 Part 2(HLP)に適合するISO VG 46耐摩耗性(AW)作動油を必要とします。オイルブランドや粘度グレードを混合しないでください。
- 油温 — 動作温度を35〜55°Cに維持します。温度計が装備されていない場合は設置してください。高温環境や高稼働率の用途ではオイルクーラーの追加を検討してください。
- 油分析 — 6ヶ月ごとにオイルサンプルを採取し、粒子数、水分含有量、粘度、酸価のテストのためにラボに送付します。油分析により交換間隔を延長し、問題を早期に発見できます。
- 汚染管理 — 新しいオイルを充填する際は必ず10ミクロンフィルターを通してください。リザーバーブリーザーを清潔に保ちます。不必要にタンクを開けないでください。ISO清浄度コード18/16/13以上を目標とします。
| 油圧メンテナンス用品 | 通常のリファレンス | アクションが必要な場合 |
|---|---|---|
| プレスブレーキ作動油グレード | 通常 ISO VG 46 AW 作動油、機械マニュアルで確認 | 間違った粘度、混合オイル、または不明なオイル履歴が見つかった場合は、交換またはフラッシュしてください。 |
| 油温 | ウォームアップ後の代表的な動作範囲 35-55 °C | 温度が 60 °C を超えている場合は、クーラー、フィルター、オイルレベル、リリーフバルブを点検してください。 |
| オイル交換間隔 | 標準使用の場合、4,000-6,000 稼働時間または 12 か月 | 高温、粉塵、多湿、または 2 交代の生産環境での間隔を短縮します。 |
| フィルター交換 | フィルターインジケーターまたはスケジュールされたサービス間隔に従ってください | インジケーターがレッドゾーンに達するか、オイル分析で汚染が示された場合は、すぐに交換してください。 |
| 漏れ検査 | シリンダー、バルブ、ホース、ポンプ周辺に目に見える濡れがないこと | ホースが膨らんだり、継手からスプレーが飛来したり、シリンダーロッドの漏れが増加したりした場合は、停止して修理してください。 |
ポンプ、バルブ、シリンダー
- ポンプの異音 — 騒音レベルの増加はキャビテーション(サクションストレーナーと油量を確認)または内部摩耗(流量計でポンプ流量を測定)を示します。定格流量の85%未満のポンプはオーバーホールまたは交換が必要です。
- 比例バルブ — これらの精密バルブはラムの速度と位置を制御します。バルブスプールとハウジングを年1回清掃します。位置の繰り返し精度が仕様を超えて低下した場合はバルブを交換します。
- シリンダーロッドの状態 — クロムロッド表面の傷、ピッチング、腐食を点検します。損傷したロッドはシールを急速に破壊します。軽い傷は研磨できる場合がありますが、深い損傷にはロッド交換が必要です。
油圧プレスブレーキトラブルシューティング表
| 症状 | 考えられる油圧の原因 | 最初のチェック |
|---|---|---|
| ラムの動きが遅い、またはためらっている | オイルレベルの低下、サクションストレーナーの詰まり、システム内のエア、またはポンプの弱さ | パラメータを変更する前に、オイルレベル、フィルターインジケーター、吸引ライン、ポンプノイズを確認してください。 |
| 油温警報 | クーラーの詰まり、間違ったオイル粘度、リリーフバルブのバイパス、または高負荷運転 | クーラーフィンを清掃し、オイルグレードを確認し、ファンの動作を検査し、リリーフバルブの設定を確認します。 |
| 負荷がかかるとラムがドリフトする | シリンダー内シールの漏れまたはバルブの漏れ | 技術者と一緒にドリフト量を記録し、シリンダーのシールを検査し、バルブの漏れをテストします。 |
| 一貫性のない曲げ力 | オイルの汚れ、圧力変動、フィルタの詰まり、サーボバルブの汚れ | オイル分析を確認し、フィルターを交換し、繰り返し曲げる際の圧力測定値を比較します。 |
CNCコントローラーとバックゲージのメンテナンス

最新の CNC プレスブレーキ は、一貫した曲げ精度を実現する精密な電子機器とサーボ駆動のバックゲージに依存しています。 CNC プレスブレーキ メンテナンスにより、コントローラ、エンコーダ、位置決めシステムの信頼性が維持されます。
コントローラーの管理
- 環境 — 電気キャビネットの温度を40°C以下に保ちます。キャビネット冷却ファンとフィルターが清潔であることを確認します。過度の熱がCNCコンポーネント故障の第1の原因です。
- バッテリーバックアップ — コントローラーのバッテリー(通常3VリチウムCR2032または同等品)を2〜3年ごとに交換するか、バッテリー低下アラームが表示された場合は直ちに交換します。多くの旧型コントローラーでは、バッテリー切れにより工具およびプログラムメモリが消去されます。
- プログラムのバックアップ — すべてのCNCプログラム、工具ライブラリ、機械パラメーターを毎月USBまたはネットワークストレージにバックアップします。バックアップはオフサイトまたはクラウドストレージに保管します。
- 画面と入力装置 — タッチスクリーンは柔らかい少し湿らせた布で清掃します(溶剤不可)。すべての物理ボタンとハンドホイールの正常な機能をテストします。摩耗したメンブレンスイッチは速やかに交換してください。
バックゲージシステム
- ボールスクリューの潤滑 — メーカー指定のグリスをボールスクリュー潤滑ポイントに毎月塗布します。乾燥したボールスクリューは急速に摩耗し、位置決め精度を低下させるバックラッシュが発生します。
- フィンガーの点検 — バックゲージフィンガーの曲がり、緩み、摩耗を確認します。損傷したフィンガーは誤った基準位置を与えます。摩耗したフィンガーを交換し、取り付けボルトを増し締めします。
- エンコーダーとリミットスイッチ — 原点位置(リファレンス)が一貫していることを確認します。バックゲージが原点を見つけられないか、オーバーシュートすることがある場合は、リミットスイッチを清掃または交換し、エンコーダーケーブルの接続を確認します。
- モーターとドライブ — サーボモーターの異音がないか確認します。モーター取り付けボルトの締め付けを確認します。モーターとボールスクリュー間のカップリングの摩耗を点検します。摩耗したカップリングは診断が困難な位置決めエラーを引き起こします。
金型とダイのメンテナンス

金型はプレスブレーキとワークピースの直接的なインターフェースです。摩耗または損傷した金型は、角度の不一致、表面の傷、クラックなど、曲げ不良の最も一般的な原因の一つです。
- 日次目視点検 — パンチ先端のチッピングとダイV溝の摩耗やかじりを確認します。チッピングしたパンチ先端はすべての部品に跡を残し、薄い材料を割れさせる可能性があります。
- 各ジョブ後の清掃 — 金型を清潔な布で拭き、保管前に薄い防錆油を塗布します。エッジが互いに接触する引き出しに金型をばらばらに保管しないでください。
- 摩耗測定 — ラジアスゲージを使用して、パンチ先端の半径とダイV溝幅を毎月測定します。摩耗がメーカーの許容範囲を超えた場合(通常、半径が0.1 mm以上増加した場合)は金型を交換します。
- 保管 — 金型は保護スリーブ付きの専用ラックに縦置きで保管します。水平に積み重ねるとエッジが損傷します。腐食を防ぐために保管エリアを乾燥した状態に保ちます。
- アライメント — 金型交換時にはパンチとダイのアライメントを確認します。0.1 mmほどのわずかなミスアライメントでも、不均一な摩耗、角度のばらつきが生じ、金型と機械の両方が損傷する可能性があります。メーカーのアライメント手順またはダイヤルインジケーターを使用してください。
プレスブレーキメンテナンスで避けるべきよくある間違い
これらのコストのかかるエラーを避けてください
- 日次チェックの省略 — 「昨日は問題なかった」はメンテナンスにおいて最も高くつく思い込みです。日次チェックは5分で済みますが、修理に数千ドルかかる問題を発見できます。
- 誤った作動油の使用 — オイルブランドの混合、間違った粘度グレードの使用、トラクター用作動油での代用は、保証を無効にし、部品の摩耗を加速させます。必ずメーカーのオイル仕様に従ってください。
- ゆっくりした漏れを放置する — 損失量は一滴の体積と継続時間によって変わります。例として0.05 mLの滴が毎分一滴、365日間連続する場合、0.05 × 60 × 24 × 365 ÷ 1,000 = 26.28リットル/年です。これは計算例であり実測漏れ量ではありません。シール、接続部、部品の損傷を調べます。滴下が見えるだけでは故障部品の特定や悪化速度の予測はできません。
- メンテナンス記録の未保管 — ログがなければ、傾向(油消費量の増加、繰り返し発生するアラーム、ドリフトパターン)を追跡できません。各メンテナンスイベントを記録するシンプルなスプレッドシートが時間とコストを節約します。
- 油圧継手の過剰締め付け — 継手の過剰トルクは継手本体のクラックやOリングシールの損傷を引き起こし、防ごうとしていた漏れそのものを生み出します。トルクレンチを使用し、継手メーカーの仕様に従ってください。
- エアブリーザーの軽視 — 油圧タンクブリーザーフィルターは安価($10〜20)ですが重要です。目詰まりしたブリーザーはタンク内に真空を作り、フィルターを通さない空気を吸い込み、油圧システム全体を汚染します。
- オイル交換間隔の超過 — 作動油は見た目がきれいでも時間とともに劣化します。酸価が上昇し、添加剤が枯渇し、水分が蓄積します。スケジュールに従うか、油分析で実際の状態を判断してください。
プレスブレーキメンテナンスログテンプレート
このテンプレートをメンテナンス追跡システムの出発点として使用してください。どんなに小さなメンテナンスイベントでも記録し、傾向分析と予防的修理を可能にするメンテナンス履歴を構築しましょう。
保守記録の説明を2026年11月10日に更新しました。
各保守記録を追跡可能にします。機械、日付、アワーメーター値、作業、観測値と単位、適用限界と出典文書を明記します。必要に応じて運転状態と測定器も記録します。「油を点検済み」という記述より、油面、温度、分析報告書を実際の点検条件に結び付けた記録の方が有用です。
油分析では、試料IDを油の供給元とグレード、油と機械の使用時間、採取点と方法、日付、最近の補油やフィルター交換に関連付けます。分析報告書は比較可能な過去の結果と一緒に保管します。機械メーカーが承認した採取手順と分析機関の容器要件に従ってください。この記録は加圧された接続部を開くための指示ではありません。
観測事象、推定原因、実施した対策、検証結果を分けて記載します。担当者と次回期日、または稼働時間による実施条件を決めます。曲げに影響し得る整備後は、代表部品の検査と承認済みプログラムの改訂番号を保守記録と一緒に保存します。警報や漏れが一時的に消えただけで、繰り返す問題を解決済みにしてはいけません。
ボッシュ・レックスロスのinnoCube説明書は、圧力値の記録と、対策判断に用いる油の試験所分析を説明しています。同製品の設定や周期は如程のプレスブレーキに適用される値を定めるものではありません。Parkerのろ過ハンドブックは、試料識別、油情報、稼働時間と分析報告書の関連付けを示していますが、過去の例は現在の機械の限界値ではありません。
| 日付 | 種類 | 実施した作業 | 所見/備考 | 技術者 | 次回予定 |
|---|---|---|---|---|---|
| 2026-03-26 | 毎日 | 油量チェック、安全テスト、金型点検 | 油量OK。#3パンチ先端に軽微なチッピング — 交換を予定。 | J・スミス | 2026-03-27 |
| 2026-03-24 | 週次 | フィルター確認、ホース点検、全ポイント給脂 | フィルターインジケーター60% — 来週交換を計画。全ホース異常なし。 | M・チェン | 2026-03-31 |
| 2026-03-01 | 月次 | 油圧圧力テスト、バックゲージキャリブレーション | システム圧力232 bar(仕様:230±5)。バックゲージX軸:+0.03mmオフセット適用。 | R・ワン | 2026-04-01 |
プロのヒント:デジタルメンテナンス追跡
CMMS(コンピューター化保全管理システム)や自動リマインダー付きの共有Googleスプレッドシートの使用を検討してください。デジタル追跡により傾向の把握が容易になります — 例えば、同じシールを3ヶ月ごとに交換している場合、根本原因は通常の摩耗ではなくシリンダーロッドの傷かもしれません。産業機器のメンテナンスデータ収集基準についてはISO 14224を参照してください。
よくある質問
プレスブレーキはどのくらいの頻度でサービスを受けるべきですか?
プレスブレーキには、日次の目視点検と潤滑チェック、週次の液量とフィルター点検、油圧圧力テストや電気接続を含む月次の詳細なシステムチェック、そして作動油の全量交換、シリンダーシール点検、機械再キャリブレーションを含む包括的な年次サービスが必要です。2交替以上の高生産工場では、使用量に合わせて頻度を増やす必要があります。
最も重要なプレスブレーキメンテナンス作業は何ですか?
作動油のメンテナンスが最も重要な作業です。汚染または劣化した作動油は油圧システム故障の70%以上の原因です。これには、日次の油量チェック、油温の監視、スケジュール通りのフィルター交換、年次の油分析または作動油全量交換が含まれます。作動油を清潔に保ち、適切なレベルを維持することで、ポンプのキャビテーション、バルブの固着、シリンダーシールの損傷を防止できます。
プレスブレーキの作動油はどのくらいの頻度で交換すべきですか?
作動油は4,000〜6,000稼働時間ごと、または年1回のいずれか早い方で交換すべきです。ただし、油がまだ仕様内であれば油分析により交換間隔を延長できます。オイル交換時には必ず油圧フィルターも同時に交換してください。メーカー指定のオイルグレードのみを使用してください — ほとんどのプレスブレーキではISO VG 46耐摩耗性作動油が一般的です。
プレスブレーキが時間とともに精度を失う原因は何ですか?
精度の低下は通常、金型の摩耗(パンチとダイのエッジ)、ボールスクリューやベルトの摩耗によるバックゲージ位置決めのドリフト、汚れたフィルターや摩耗したポンプ部品による油圧システムの圧力変動、ラムのギブとガイドの機械的摩耗が原因です。これらの各領域に対応する定期メンテナンス — 月次の金型点検、四半期ごとのバックゲージキャリブレーション、年次の全機械アライメント — により、累積的な精度低下を防止できます。
プレスブレーキのメンテナンスは自社で行えますか、それとも技術者が必要ですか?
日次および週次の作業(目視点検、潤滑、清掃、液量チェック)は訓練を受けたオペレーターが自社で実施すべきです。油圧圧力テストや電気点検などの月次作業は自社のメンテナンス技術者が実施できます。油圧システムの全面オーバーホール、CNCシステムキャリブレーション、安全システム認証を含む年次の包括的サービスは、機械メーカーの認定サービスチームまたは資格のある油圧プレスブレーキ技術者が実施するのが最善です。
プレスブレーキメンテナンス中に取るべき安全対策は何ですか?
メンテナンス前には必ずロックアウト/タグアウト(LOTO)手順に従ってください:主電源を遮断し、蓄積された油圧を解放し、警告タグを取り付けます。機械が通電中はダイエリアに手を入れないでください。安全メガネ、手袋、安全靴を含む適切なPPEを着用してください。エネルギー制御手順についてはOSHA 29 CFR 1910.147に従ってください。油圧作業では、ラインを外す前にすべてのシステム圧力を解放し、運転後は作動油が高温(60°C以上)のままである可能性があることに注意してください。
プレスブレーキにはどの作動油を使用しますか?
実際の機械と油圧部品に指定された作動油を使用します。ISO VG 46耐摩耗性作動油は、マニュアルで承認されている場合のみ候補となり、周囲温度と運転サイクルも考慮します。ブランドやグレードを変更する前に、設備と油の供給元へ適合性と必要な切替手順を確認してください。
油圧プレスブレーキが過熱するのはなぜですか?
油量不足、フィルターの詰まり、オイルクーラーのフィンの閉塞、高い周囲温度、リリーフ弁のバイパス流、不適切な油の粘度、または連続した高負荷運転などで過熱する場合があります。
プレスブレーキのプロフェッショナルメンテナンスサポートが必要ですか?
Rucheng Technologyは、すべてのCNCプレスブレーキ、油圧プレスブレーキ、板金加工機器に対して、包括的なメンテナンスプログラム、スペアパーツ、技術サポートを提供しています。カスタマイズされたメンテナンスプランについては、サービスチームにお問い合わせください。
サービスチームに問い合わせる機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。